
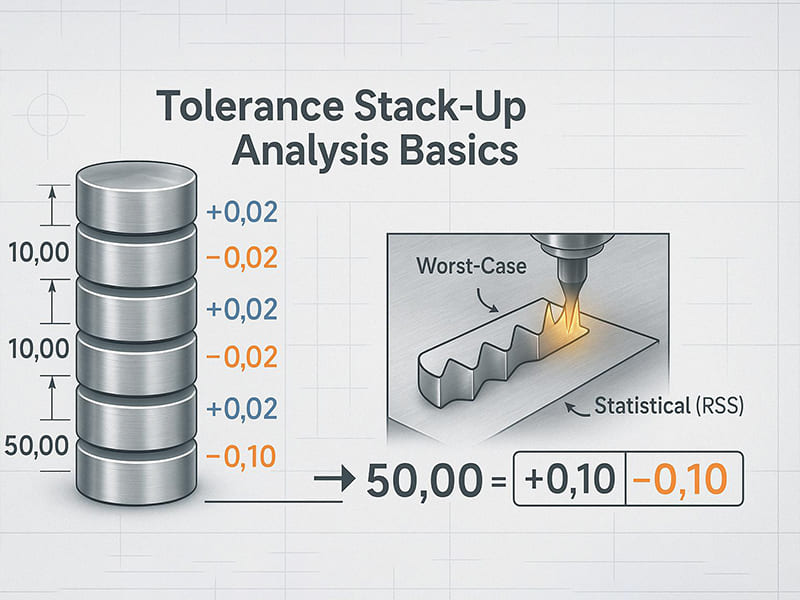
Fünf mit CNC bearbeitete Teile, die jeweils innerhalb der Toleranz von ±0,05 mm liegen. Steckt man sie zu einer Baugruppe zusammen, beträgt die kumulierte Abweichung im ungünstigsten Fall ±0,25 mm – genug, um an einem Ende des Toleranzbereichs eine Übermaßsituation und am anderen Ende ein zu großes Spiel zu verursachen. Dies beobachten wir regelmäßig bei Getriebegehäusen, Lagerbaugruppen und mehrteiligen Vorrichtungen. Jedes einzelne Teil besteht die Prüfung, doch die Baugruppe funktioniert nicht. Das ist die Toleranzsumme, und sie ist eine der häufigsten – und am leichtesten vermeidbaren – Ursachen für Montagefehler in der Präzisionsfertigung.
Dieser Artikel erläutert die Toleranzkumulierungsanalyse aus technischer und fertigungstechnischer Sicht: Was sie ist, warum sie wichtig ist, die drei wichtigsten Berechnungsmethoden (Worst-Case, RSS, Monte-Carlo), den schrittweisen Ablauf der Analyse, wie GD&T die Kontrolle verbessert, wie sich die Prozessfähigkeit der Fertigung auf die Ergebnisse auswirkt, häufige Montageprobleme, die durch Toleranzstapelung verursacht werden, sowie praktische Strategien zur Reduzierung der kumulierten Abweichung. Ganz gleich, ob Sie als Konstrukteur Toleranzen festlegen, als Ingenieur Probleme bei der Montage beheben oder als Einkäufer die Leistungsfähigkeit von Lieferanten bewerten – das Ziel besteht darin, die Toleranzsumme von einem versteckten Risiko in einen kontrollierbaren Konstruktionsparameter zu verwandeln.
Was versteht man unter Toleranzkumulierung?
Unter Toleranzkumulierung versteht man den kumulativen Effekt einzelner Maßabweichungen, wenn mehrere Teile miteinander verbunden werden. Jedes mit CNC bearbeitete Bauteil weist einen Toleranzbereich auf – es handelt sich also nicht um ein perfektes Maß. Wenn diese Teile nacheinander entlang einer Maßkette miteinander verbunden werden, summieren sich ihre Abweichungen, wodurch sich der endgültige Spalt, die Passung oder die Ausrichtung der Baugruppe möglicherweise über die zulässigen Grenzen hinaus verändern.
A Dimensionskette (Toleranzschleife) ist die Abfolge von Maßen, die zwei Funktionspunkte miteinander verbinden. Beispiel: Gehäusedicke + Distanzstücklänge + Lagerbreite + Wellenschulter = Endspiel der Baugruppe. Jedes Maß trägt zu einer Abweichung bei, die das Ergebnis beeinflusst.
Toleranzkumulierung entsteht, weil kein Fertigungsprozess vollkommen identische Teile hervorbringt. Selbst bei der Präzisionsbearbeitung nach CNC kommt es zu Abweichungen aufgrund von Werkzeugverschleiß, thermischer Ausdehnung, Materialunterschieden und Messunsicherheiten. Je mehr Teile in der Fertigungskette vorhanden sind, desto stärker kumulieren sich diese Abweichungen.
Warum die kumulierte Toleranz von Bedeutung ist
Ohne eine Stack-up-Analyse führt die kumulierte Abweichung zu drei Arten von Problemen:
Störung beim Zusammenbau. Die Teile lassen sich nicht zusammenfügen, da die kumulierten Abmessungen den verfügbaren Platz überschreiten. Eine Welle mit maximaler Größe plus ein Lager mit minimalem Spiel führen dazu, dass sich die Baugruppe nicht zusammenfügen lässt.
Zu großes Spiel. Alle Maße weichen in Richtung des minimalen Materialzustands ab, was zu lockeren Passungen führt, die Vibrationen, Geräusche und eine verminderte Positioniergenauigkeit verursachen.
Funktionsstörung. Falsch ausgerichtete Zahnräder, falsch vorgespannte Lager oder undichte Dichtungen – all das sind Folgen von Abweichungen, die sich im Laufe der Zeit angesammelt haben und bei der Konstruktion von niemandem einkalkuliert wurden.
Die Kostenaspekte spielen eine ebenso wichtige Rolle. Übermäßig enge Toleranzen (die ohne Analyse festgelegt werden) erhöhen die Bearbeitungskosten, den Prüfzeitaufwand und die Ausschussquote. Basierend auf unseren Produktionsdaten reduziert eine Toleranzsummenanalyse während der Konstruktion in der Regel den montagebedingten Nacharbeitsaufwand um 40–60% im Vergleich zu Projekten, bei denen Toleranzen eher aus Gewohnheit als auf der Grundlage von Berechnungen festgelegt werden.
Drei Analysemethoden
Worst-Case-Analyse
Es wird davon ausgegangen, dass jede Abmessung gleichzeitig ihre äußerste Grenze erreicht. Gesamtabweichung = Summe aller einzelnen Toleranzen. T_Gesamt = T₁ + T₂ + T₃ + … + Tₙ
Der konservativste Ansatz – gewährleistet, dass alle Baugruppen in jeder beliebigen Kombination zusammenpassen. Der Nachteil: Oft sind engere Einzeltoleranzen erforderlich, was die Bearbeitungskosten erhöht. Standard für sicherheitskritische Systeme (Luft- und Raumfahrt, Medizinprodukte), bei denen ein Versagen der Baugruppe nicht akzeptabel ist.
Statistische (RSS-)Analyse
Es wird berücksichtigt, dass nicht alle Teile gleichzeitig ihre Worst-Case-Grenzwerte erreichen. Fertigungstoleranzen folgen in der Regel einer Normalverteilung. T_assembly = √(T₁² + T₂² + T₃² + … + Tₙ²)
Ergibt eine geringere prognostizierte Montageabweichung als im Worst-Case-Szenario – typischerweise 40–60% weniger bei einer Kette aus 5 Teilen. Ermöglicht größere Einzeltoleranzen und niedrigere Fertigungskosten. Weit verbreitet in der Automobilindustrie, der Elektronik und im allgemeinen Maschinenbau, wo ein statistisches Konfidenzniveau (typischerweise 99,73% bei ±3σ) akzeptabel ist.
Monte-Carlo-Simulation
Computergenerierte Zufallsstichproben über Tausende von Dimensionskombinationen hinweg. Jede Dimension folgt ihrer tatsächlichen Verteilung (häufig normalverteilt, kann jedoch auch reale Fertigungsdaten abbilden). Die Ergebnisse sagen die Montageausbeute, die Ausfallwahrscheinlichkeit und die Sensitivität gegenüber einzelnen Dimensionen voraus.
Am besten geeignet für komplexe Baugruppen mit vielen Beteiligten, nicht-normale Verteilungen oder bei der Optimierung des Kompromisses zwischen Kosten und Ertrag. Eine häufige Falle, die wir beobachten: Teams führen Monte-Carlo-Simulationen mit angenommenen Normalverteilungen durch, obwohl ihr tatsächlicher CNC-Prozess schiefe Ergebnisse liefert – verwenden Sie daher immer die tatsächlichen Fähigkeitsdaten, sofern diese verfügbar sind.
| Verfahren | Sicherheit | Auswirkungen auf die Kosten | Am besten für |
|---|---|---|---|
| Worst-Case-Szenario | Sehr konservativ | Höhere Herstellungskosten | Sicherheitskritische Systeme |
| RSS | Ausgewogen | Geringere Kosten | Allgemeine mechanische Konstruktion |
| Monte Carlo | Wahrscheinlichkeitsbasiert | Optimiert | Komplexe Baugruppen |
Schritt-für-Schritt-Ablauf der Analyse
1. Identifizieren Sie die Toleranzschleife. Definieren Sie die Maßkette, die die beiden relevanten Funktionspunkte (Spiel, Ausrichtung, Spalt) miteinander verbindet.
2. Toleranzdaten erfassen. Erfassen Sie die Nennmaße und Toleranzen aus Zeichnungen, GD&T-Spezifikationen und den Leistungsdaten der Lieferanten.
3. In Schwankungsbereiche umrechnen. Berechnen Sie die Maximal- und Minimalwerte für jede Dimension.
4. Berechnen Sie die Gesamtdicke. Wenden Sie je nach Anwendungsanforderungen das Worst-Case-Verfahren, RSS oder Monte-Carlo-Verfahren an.
5. Die Passgenauigkeit der Baugruppe überprüfen. Vergleichen Sie die berechnete Abweichung mit den funktionalen Grenzwerten. Wenn die Abweichung die Anforderungen überschreitet → verschärfen Sie kritische Toleranzen, passen Sie die Geometrie an oder ändern Sie die Maßkette.
Nach unseren Erfahrungen in der Fertigung entstehen die meisten Analysefehler bereits in Schritt 1. Ingenieure übersehen häufig einen Faktor in der Kette – etwa die Beschichtungsdicke, den Anpressdruck einer Dichtung oder den Presssitz – der das Ergebnis um mehr als das gesamte Toleranzbudget verschiebt.
Wie GD&T die Steuerung des Laminataufbaus verbessert
Die geometrische Bemaßung und Tolerierung (gemäß ASME Y14.5 oder ISO 1101) verbessert die Kontrolle der Toleranzsumme, indem sie den Schwerpunkt auf funktionale Beziehungen statt auf einzelne Maße legt.
Positionstoleranz Steuert die Positionen von Bohrungen und Bauteilen relativ zu Bezugspunkten und gewährleistet so die Ausrichtung der Baugruppe, selbst wenn einzelne lineare Maße variieren.
Ebenheitstoleranz stellt sicher, dass die Kontaktflächen gleichmäßig anliegen, wodurch Lücken vermieden werden, die die Stapelkette verlängern.
Rundlauftoleranz sorgt für die Rotationsgenauigkeit von Wellen und Zylindern und reduziert so Ausrichtungsfehler in Lager- und Getriebebaugruppen.
Profil-Toleranz ermöglicht die Steuerung komplexer Oberflächenformen mit einer einzigen Toleranzzone, wodurch die Anzahl der unabhängigen Maße in der Kette reduziert wird.
GD&T reduziert Stapelfehler durch die Definition geometrischer Beziehungen relativ zu funktionalen Bezugspunkten – dadurch werden redundante Toleranzketten vermieden, die Übersichtlichkeit bei der Prüfung verbessert und, sofern es die Funktion zulässt, größere Einzeltoleranzen ermöglicht.
Auswirkungen auf den Fertigungsprozess
Die Prozessfähigkeit bestimmt direkt, in welchem Umfang die Abweichung jedes einzelnen Teils zur Gesamtabweichung beiträgt.
| Prozess | Typische Toleranz | Kumulative Auswirkungen |
|---|---|---|
| CNC-Fräsen | ±0,01–0,05 mm | Mäßige Anreicherung |
| CNC-Drehen | ±0,005-0,02 mm | Geringere Akkumulation |
| Schleifen | ±0,002–0,005 mm | Geringe Abweichung |
| Druckguss | ±0,1–0,3 mm | Erhebliche Anhäufung |
| Sandguss | ±0,5–1,5 mm | Erfordert eine Nachbearbeitung |
Verwenden Sie bei der Durchführung einer Stapelanalyse realistische Fertigungsfähigkeiten – und nicht die Toleranzen aus der Zeichnung. Eine Toleranz von ±0,01 mm in einer Zeichnung ist nur dann hilfreich, wenn der CNC-Prozess tatsächlich durchgehend ±0,01 mm einhält. Cpk-Daten aus dem Produktionsprozess liefern die genauesten Eingabewerte für die statistische Analyse.
Häufige Probleme bei der Montage
Presspassungen — Welle auf Maximum + Bohrung auf Minimum = Montage unmöglich. Entscheidend bei Lager-, Getriebe- und Welle-Nabe-Verbindungen.
Zu großes Spiel — Alle Maße bei minimaler Materialstärke führen zu Spiel, Vibrationen und Positionierungsfehlern.
Fehlausrichtung — Kumulative Positionsfehler verändern die Beziehungen zwischen Welle und Lager, die Verzahnungsmuster und die Lastverteilungen. Selbst kleine Ausrichtungsfehler führen zu Vibrationen und beschleunigtem Verschleiß.
Funktionsausfall — fehlerhaftes Einrasten der Zahnräder, Undichtigkeiten an den Dichtungen oder Ungenauigkeiten bei der Bewegung, wenn die Maßkette die Systemgrenzen überschreitet.
Diese Probleme treten in der Regel bei der Montage von Prototypen oder in der frühen Produktionsphase zutage – also genau dann, wenn die Toleranzkumulierungsanalyse bereits während der Konstruktionsphase hätte durchgeführt werden sollen.
Strategien zur Verringerung des Stack-Up-Effekts
Toleranzzuordnung optimieren. Verringern Sie die Toleranzen bei kritischen Merkmalen (Lagersitze, Passflächen) und erweitern Sie sie bei nicht kritischen Maßen. Basierend auf unseren Produktionsdaten führt eine gezielte Verringerung der Toleranzen bei 2–3 Schlüsselmaßen bei gleichzeitiger Lockerung von 5–6 anderen Maßen in der Regel zu einer Senkung der Gesamtbearbeitungskosten um 15–25%, ohne die Funktion der Baugruppe zu beeinträchtigen.
Wenden Sie GD&T ordnungsgemäß an. Verwenden Sie datumsbasierte Positionstoleranzen gemäß ASME Y14.5, um funktionale Beziehungen direkt zu steuern. Dadurch werden redundante Bemaßungen aus der Toleranzkette eliminiert.
Verbesserung der Bearbeitungsgenauigkeit. Verwenden Sie für kritische Merkmale das CNC-Dreh- und Schleifverfahren. Hochpräzise Verfahren reduzieren individuelle Abweichungen, die sich entlang der Fertigungskette summieren.
Design for Manufacturability (DFM). Reduzieren Sie die Anzahl der Bauteile, um die Maßkette zu verkürzen. Konstruieren Sie selbstpositionierende Elemente (Stifte, Schultern, Führungsstifte), die Abweichungen bei der Montage mechanisch begrenzen. Ersetzen Sie gestapelte Distanzstücke durch einzelne, präzisionsgefertigte Bauteile.
Schlussfolgerung
Die Toleranzkumulierungsanalyse prognostiziert, wie sich individuelle Bauteilabweichungen kumulativ auf die Passung, Ausrichtung und Funktion der Baugruppe auswirken. Mit den Worst-Case-, RSS- und Monte-Carlo-Methoden stehen Ingenieuren Werkzeuge zur Verfügung, um dieses Risiko auf verschiedenen Konfidenzniveaus zu quantifizieren. GD&T konzentriert die Toleranzkontrolle auf funktionale Zusammenhänge. Die Prozessfähigkeit der Fertigung bestimmt, in welchem Umfang jedes einzelne Bauteil tatsächlich zur Abweichung beiträgt.
Die Durchführung dieser Analyse bereits in der Konstruktionsphase – und nicht erst, wenn der Prototyp nicht zusammengebaut werden kann – beugt Kollisionen, übermäßigem Spiel und Funktionsausfällen vor und hält gleichzeitig die Bearbeitungskosten unter Kontrolle. Benötigen Sie Unterstützung bei der Toleranzsummenanalyse oder der Präzisionsbearbeitung nach CNC für Ihre Baugruppen? [Wenden Sie sich an unser Ingenieurteam], um eine DFM-Prüfung und Unterstützung bei der Fertigung zu erhalten.
FAQ
Was versteht man unter Toleranzkumulierung?
Die kumulative Auswirkung von Maßabweichungen, wenn mehrere Teile entlang einer Maßkette miteinander verbunden werden. Der Toleranzbereich jedes einzelnen Teils trägt zur Gesamtabweichung der Baugruppe bei. Ohne entsprechende Analyse führt diese kumulierte Abweichung zu Übermaß, zu großem Spiel oder zu Fehlausrichtungen – selbst wenn jedes einzelne Teil die Prüfung bestanden hat.
Was ist der Unterschied zwischen einer Worst-Case-Analyse und einer RSS-Toleranzanalyse?
Im Worst-Case-Szenario wird davon ausgegangen, dass alle Maße gleichzeitig ihre Extremgrenzen erreichen (Summe der Toleranzen). RSS geht von einer statistischen Verteilung aus und berechnet die Quadratwurzel der Summe der quadrierten Toleranzen – dabei wird in der Regel eine um 40–60% geringere Streuung prognostiziert als im Worst-Case-Szenario. Der Worst-Case-Fall garantiert, dass alle Baugruppen zusammenpassen; RSS bietet kostengünstigere Toleranzen mit statistischer Sicherheit.
Wie wirkt sich die CNC-Bearbeitung auf die Toleranzsumme aus?
Die Prozessfähigkeit nach CNC bestimmt die Abweichungen bei einzelnen Bauteilen. Beim Präzisionsfräsen nach CNC liegt die Toleranz bei ±0,01 mm, beim Drehen bei ±0,005–0,01 mm und beim Schleifen bei ±0,002–0,005 mm. Weniger präzise Verfahren (Gießen, Schmieden) führen zu größeren Abweichungen. Die Wahl hochpräziser Verfahren für kritische Merkmale reduziert direkt die Gesamtabweichung.
Inwiefern verbessert GD&T die Toleranzkontrolle?
GD&T definiert geometrische Beziehungen (Position, Ebenheit, Rundlaufabweichung, Profil) relativ zu funktionalen Bezugspunkten gemäß ASME Y14.5. Dadurch konzentriert sich die Toleranzkontrolle auf die Anforderungen an die Baugruppe statt auf einzelne Maße, wodurch redundante Toleranzketten vermieden werden und dort, wo es die Funktion zulässt, größere Toleranzen möglich sind.
Welche Software unterstützt die Toleranzsummenanalyse?
CETOL, Sigmetrix und SolidWorks TolAnalyst lassen sich in CAD-Systeme zur 3D-Toleranzkettenanalyse integrieren. Die meisten unterstützen Worst-Case-, RSS- und Monte-Carlo-Simulationsmethoden. Bei einfachen Ketten eignen sich Tabellenkalkulationen gut. Bei komplexen Baugruppen mit Dutzenden von Einflussgrößen reduziert spezielle Software die Analysezeit und das Fehlerrisiko erheblich.


