
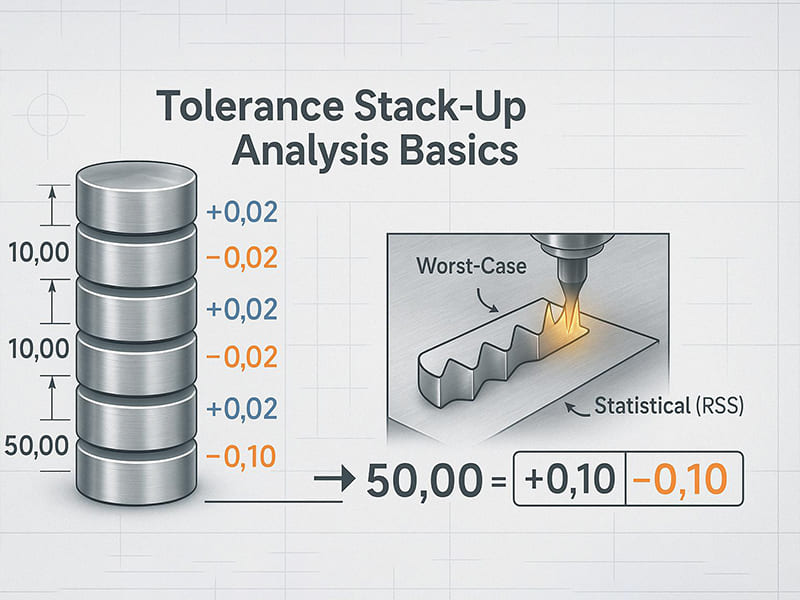
Cinque pezzi lavorati con tolleranza CNC, ciascuno entro le specifiche di ±0,05 mm. Se li si impila in un assemblaggio, la variazione cumulativa nel caso peggiore raggiunge i ±0,25 mm — una cifra sufficiente a causare un’interferenza a un’estremità dell’intervallo di tolleranza e un gioco eccessivo all’altra. Questo fenomeno si verifica regolarmente negli alloggiamenti dei riduttori, nei gruppi di cuscinetti e nei dispositivi di fissaggio multicomponente. Ogni singolo pezzo supera il controllo di qualità, ma l’assieme non funziona. Si tratta dell’accumulo di tolleranze, una delle cause più comuni — e più facilmente prevenibili — di difetti di assemblaggio nella produzione di precisione.
Questo articolo illustra l'analisi dell'accumulo delle tolleranze dal punto di vista ingegneristico e produttivo: cos'è, perché è importante, i tre principali metodi di calcolo (worst-case, RSS, Monte Carlo), il flusso di lavoro dell'analisi passo dopo passo, come il metodo GD&T migliora il controllo, come la capacità del processo di produzione influisce sui risultati, i problemi comuni di assemblaggio causati dall'accumulo di tolleranze e le strategie pratiche per ridurre la variazione accumulata. Che siate progettisti impegnati a definire le tolleranze, ingegneri che risolvono problemi di assemblaggio o acquirenti che valutano la capacità dei fornitori, l’obiettivo è trasformare l’accumulo delle tolleranze da un rischio nascosto a un parametro di progettazione gestibile.
Che cos’è l’accumulo di tolleranze?
L'accumulo di tolleranze è l'effetto cumulativo delle singole variazioni dimensionali quando più parti vengono assemblate insieme. Ogni componente lavorato con la tecnologia CNC presenta un intervallo di tolleranza, non una dimensione perfetta. Quando queste parti si collegano in sequenza lungo una catena dimensionale, le loro variazioni si sommano, modificando potenzialmente il gioco, l'accoppiamento o l'allineamento dell'assemblaggio finale oltre i limiti accettabili.
A catena dimensionale (circuito di tolleranza) è la sequenza di quote che collega due punti funzionali. Ad esempio: spessore dell'alloggiamento + lunghezza del distanziatore + larghezza del cuscinetto + spalla dell'albero = gioco dell'assemblaggio finale. Ciascuna quota contribuisce a una variazione che influisce sul risultato.
L'accumulo di tolleranze si verifica perché nessun processo di produzione realizza pezzi perfettamente identici. Anche la lavorazione di precisione CNC comporta variazioni dovute all'usura degli utensili, alla dilatazione termica, alle differenze nei materiali e all'incertezza di misura. Maggiore è il numero di pezzi nella catena, maggiore è l'accumulo di variazioni.
Perché è importante il "tollerance stack-up"
In assenza di un'analisi dello stack-up, la variazione accumulata dà origine a tre categorie di problemi:
Interferenza dell'assemblaggio. I componenti non possono essere assemblati perché le dimensioni cumulative superano lo spazio disponibile. Un albero alle dimensioni massime più un cuscinetto con gioco minimo equivalgono a un pressa che non può essere assemblata.
Gioco eccessivo. Tutte le dimensioni presentano scostamenti verso il limite minimo del materiale, creando accoppiamenti laschi che causano vibrazioni, rumore e una ridotta precisione di posizionamento.
Malfunzionamento. Ingranaggi disallineati, cuscinetti precaricati in modo errato o guarnizioni che perdono: tutto ciò è dovuto a variazioni accumulate che nessuno aveva calcolato in fase di progettazione.
Anche la dimensione dei costi è importante. Tolleranze eccessivamente strette (specificate senza analisi) aumentano i costi di lavorazione, i tempi di ispezione e il tasso di scarti. Sulla base dei nostri dati di produzione, l’analisi dell’accumulo delle tolleranze in fase di progettazione riduce in genere le rilavorazioni legate all’assemblaggio del 40–60% rispetto ai progetti in cui le tolleranze sono specificate per abitudine piuttosto che per calcolo.
Tre metodi di analisi
Analisi dello scenario peggiore
Si ipotizza che ogni dimensione raggiunga contemporaneamente il proprio limite estremo. Variazione totale = somma di tutte le singole tolleranze. T_assembly = T₁ + T₂ + T₃ + … + Tₙ
L'approccio più conservativo — garantisce che tutti i gruppi si incastrino perfettamente in qualsiasi combinazione. Il compromesso: spesso richiede tolleranze individuali più strette, con un conseguente aumento dei costi di lavorazione. È lo standard per i sistemi critici per la sicurezza (settore aerospaziale, dispositivi medici) in cui un errore di assemblaggio è inaccettabile.
Analisi statistica (RSS)
Si riconosce che non tutte le parti raggiungono contemporaneamente i propri limiti massimi. Le variazioni di produzione seguono tipicamente distribuzioni normali. T_assembly = √(T₁² + T₂² + T₃² + … + Tₙ²)
Produce una variazione prevista dell’assemblaggio inferiore rispetto allo scenario peggiore — in genere 40–60% in meno per una catena composta da 5 parti. Consente tolleranze individuali più ampie e costi di produzione inferiori. Ampiamente utilizzato nel settore automobilistico, nell’elettronica e nella progettazione meccanica in generale, dove un livello di confidenza statistica (tipicamente del 99,73% a ±3σ) è accettabile.
Simulazione di Monte Carlo
Campionamento casuale generato al computer su migliaia di combinazioni dimensionali. Ciascuna dimensione segue la propria distribuzione effettiva (spesso normale, ma può riprodurre dati di produzione reali). I risultati consentono di prevedere la resa dell’assemblaggio, la probabilità di guasto e la sensibilità alle singole dimensioni.
Ideale per assemblaggi complessi con molti collaboratori, distribuzioni non normali o quando si devono ottimizzare i compromessi tra costo e resa. Un errore comune che riscontriamo spesso: i team che eseguono simulazioni Monte Carlo ipotizzando distribuzioni normali, mentre il loro processo CNC effettivo produce risultati asimmetrici — utilizzare sempre i dati reali di capacità, quando disponibili.
| Metodo | Sicurezza | Impatto sui costi | Il migliore per |
|---|---|---|---|
| Scenario peggiore | Molto conservatore | Costi di produzione più elevati | Sistemi critici per la sicurezza |
| RSS | Equilibrato | Costo inferiore | Progettazione meccanica generale |
| Monte Carlo | Basato sulla probabilità | Ottimizzato | Assemblaggi complessi |
Flusso di lavoro per l'analisi passo dopo passo
1. Identificare il circuito di tolleranza. Definire la catena dimensionale che collega i due punti funzionali di interesse (gioco, allineamento, distanza).
2. Raccogliere i dati relativi alle tolleranze. Raccogliere le dimensioni nominali e le tolleranze dai disegni, dalle specifiche GD&T e dai dati relativi alle capacità dei fornitori.
3. Convertire in intervalli di variazione. Calcolare i valori massimi e minimi per ciascuna dimensione.
4. Calcolare lo stack-up. Applicare il metodo del caso peggiore, RSS o Monte Carlo a seconda dei requisiti dell'applicazione.
5. Verificare l'adattamento del gruppo. Confrontare la variazione calcolata con i limiti funzionali. Se la variazione supera i requisiti → restringere le tolleranze critiche, modificare la geometria o cambiare la catena dimensionale.
In base alla nostra esperienza sul campo, è proprio nella fase 1 che ha origine la maggior parte degli errori di analisi. Spesso gli ingegneri trascurano un fattore della catena — lo spessore di un rivestimento, la compressione di una guarnizione o l’interferenza di un accoppiamento a pressione — che altera il risultato di un valore superiore all’intero margine di tolleranza.
In che modo GD&T migliora il controllo dello stack-up
Il sistema di quotatura e tolleranze geometriche (secondo ASME Y14.5 o ISO 1101) migliora il controllo dell'accumulo delle tolleranze concentrandosi sulle relazioni funzionali piuttosto che sulle singole quote.
Tolleranza di posizione controlla la posizione dei fori e degli elementi rispetto ai sistemi di riferimento, mantenendo l'allineamento dell'assieme anche quando le singole quote lineari variano.
Tolleranza di planarità garantisce che le superfici di contatto si uniscano in modo uniforme, evitando spazi vuoti che contribuiscono alla formazione della catena di accumulo.
Tolleranza di eccentricità controlla la precisione di rotazione di alberi e cilindri, riducendo gli errori di allineamento nei gruppi di cuscinetti e ingranaggi.
Tolleranza del profilo gestisce forme superficiali complesse con un'unica zona di tolleranza, riducendo il numero di quote indipendenti nella catena.
Il metodo GD&T riduce gli errori di impilamento definendo le relazioni geometriche rispetto ai sistemi di riferimento funzionali, eliminando così le catene di tolleranze ridondanti, migliorando la chiarezza delle ispezioni e consentendo tolleranze individuali più ampie laddove la funzione lo permetta.
Impatto sul processo di produzione
La capacità di processo determina direttamente in che misura la variazione di ciascun pezzo contribuisce alla variazione complessiva.
| Processo | Tolleranza tipica | Impatto dello Stack-Up |
|---|---|---|
| Fresatura CNC | ±0,01–0,05 mm | Accumulo moderato |
| Tornitura CNC | ±0,005–0,02 mm | Minore accumulo |
| Retifica | ±0,002–0,005 mm | Variazione minima |
| Pressofusione | ±0,1–0,3 mm | Accumulo significativo |
| Fusione in sabbia | ±0,5–1,5 mm | Richiede una lavorazione secondaria |
Quando si esegue un'analisi di accumulo, è necessario utilizzare la capacità produttiva effettiva, non le tolleranze indicate nei disegni. Una tolleranza di ±0,01 mm indicata in un disegno è utile solo se il processo CNC mantiene effettivamente tale valore in modo costante. I dati Cpk ricavati dal processo di produzione costituiscono il dato di input più accurato per l'analisi statistica.
Problemi comuni relativi all'Assemblea
Accoppiamenti con interferenza — albero al massimo + foro al minimo = montaggio impossibile. Critico nei collegamenti tra cuscinetti, ingranaggi e albero-mozzo.
Gioco eccessivo — tutte le dimensioni, se considerate nella condizione minima del materiale, causano accoppiamenti laschi, vibrazioni ed errori di posizionamento.
Disallineamento — Gli errori di posizione cumulativi alterano i rapporti tra albero e cuscinetti, gli schemi di ingranamento degli ingranaggi e la distribuzione dei carichi. Anche piccoli errori di allineamento si traducono in vibrazioni e usura accelerata.
Malfunzionamento — innesto errato degli ingranaggi, perdite dalle guarnizioni o imprecisioni di movimento quando la catena dimensionale supera i limiti del sistema.
Questi problemi emergono in genere durante l'assemblaggio del prototipo o nelle prime fasi della produzione — proprio quando l'analisi dell'accumulo delle tolleranze avrebbe dovuto essere effettuata in fase di progettazione.
Strategie per ridurre l'accumulo
Ottimizzare l'assegnazione delle tolleranze. Restringere le tolleranze sulle caratteristiche critiche (sedi dei cuscinetti, superfici di posizionamento) e allargarle sulle dimensioni non critiche. In base ai nostri dati di produzione, restringere in modo selettivo 2–3 dimensioni chiave e allentare 5–6 altre dimensioni riduce in genere il costo totale di lavorazione del 15–25% senza compromettere la funzionalità dell’assemblaggio.
Applicare correttamente GD&T. Utilizzare le tolleranze posizionali basate su punti di riferimento secondo la norma ASME Y14.5 per controllare direttamente le relazioni funzionali. Ciò consente di eliminare le quote ridondanti dalla catena delle tolleranze.
Migliorare la precisione di lavorazione. Per le caratteristiche critiche, utilizzare la lavorazione di tornitura e rettifica CNC. I processi ad alta precisione riducono la variazione individuale, che si accumula lungo tutta la catena.
Progettazione orientata alla producibilità (DFM). Ridurre il numero di componenti per accorciare la catena dimensionale. Progettare elementi di posizionamento automatico (perni, spallamenti, guide) che limitino meccanicamente le variazioni di assemblaggio. Sostituire i distanziatori sovrapposti con singoli componenti lavorati con precisione.
Conclusione
L'analisi dell'accumulo delle tolleranze prevede in che modo le variazioni dei singoli componenti si combinano tra loro influenzando l'adattamento, l'allineamento e il funzionamento dell'assieme. I metodi del caso peggiore, RSS e Monte Carlo forniscono agli ingegneri gli strumenti per quantificare tale rischio a diversi livelli di confidenza. Il modello GD&T concentra il controllo delle tolleranze sulle relazioni funzionali. La capacità del processo di produzione determina in che misura ciascuna parte contribuisca effettivamente alla variazione.
Effettuare questa analisi in fase di progettazione — e non dopo che l’assemblaggio del prototipo si è rivelato fallimentare — consente di prevenire interferenze, giochi eccessivi e malfunzionamenti, mantenendo al contempo sotto controllo i costi di lavorazione. Hai bisogno di assistenza per l’analisi dell’accumulo delle tolleranze o per la lavorazione di precisione CNC dei tuoi assemblaggi? [Contatta il nostro team di ingegneri] per una revisione DFM e supporto alla produzione.
FAQ
Che cos’è l’accumulo di tolleranze?
L'effetto cumulativo delle variazioni dimensionali che si verificano quando più componenti vengono assemblati lungo una catena dimensionale. L'intervallo di tolleranza di ciascun componente contribuisce alla variazione complessiva dell'assemblaggio. In assenza di un'analisi, questa variazione cumulativa causa interferenze, gioco eccessivo o disallineamenti, anche quando ogni singolo componente supera il controllo di qualità.
Che cos’è l’analisi del caso peggiore rispetto all’analisi della tolleranza RSS?
Lo scenario peggiore presuppone che tutte le dimensioni raggiungano contemporaneamente i limiti estremi (somma delle tolleranze). L’RSS si basa su una distribuzione statistica e calcola la radice quadrata della somma dei quadrati delle tolleranze — prevedendo in genere una variazione inferiore di 40–60% rispetto allo scenario peggiore. Lo scenario peggiore garantisce che tutti i gruppi si adattino perfettamente; l’RSS offre tolleranze più convenienti dal punto di vista economico con affidabilità statistica.
In che modo la lavorazione CNC influisce sull'accumulo delle tolleranze?
La capacità di processo CNC determina la variazione dei singoli pezzi. La fresatura di precisione CNC garantisce una tolleranza di ±0,01 mm, la tornitura di ±0,005–0,01 mm e la rettifica di ±0,002–0,005 mm. I processi meno precisi (fusione, forgiatura) contribuiscono a una maggiore variazione. La scelta di processi più precisi per le caratteristiche critiche riduce direttamente l’accumulo totale di tolleranze.
In che modo GD&T migliora il controllo della tolleranza?
La norma GD&T definisce le relazioni geometriche (posizione, planarità, eccentricità, profilo) rispetto ai sistemi di riferimento funzionali secondo la norma ASME Y14.5. Ciò consente di concentrare il controllo delle tolleranze sui requisiti di assemblaggio piuttosto che sulle singole dimensioni, eliminando le catene di tolleranze ridondanti e consentendo tolleranze più ampie laddove la funzione lo permetta.
Quali software supportano l'analisi dell'accumulo delle tolleranze?
CETOL, Sigmetrix e SolidWorks TolAnalyst si integrano con i sistemi CAD per l'analisi delle catene di tolleranza 3D. La maggior parte di essi supporta i metodi di simulazione "worst-case", RSS e Monte Carlo. Per le catene semplici, i calcoli su foglio di calcolo funzionano bene. Per gli assiemi complessi con decine di elementi che contribuiscono alla tolleranza, un software dedicato riduce significativamente i tempi di analisi e il rischio di errore.


