
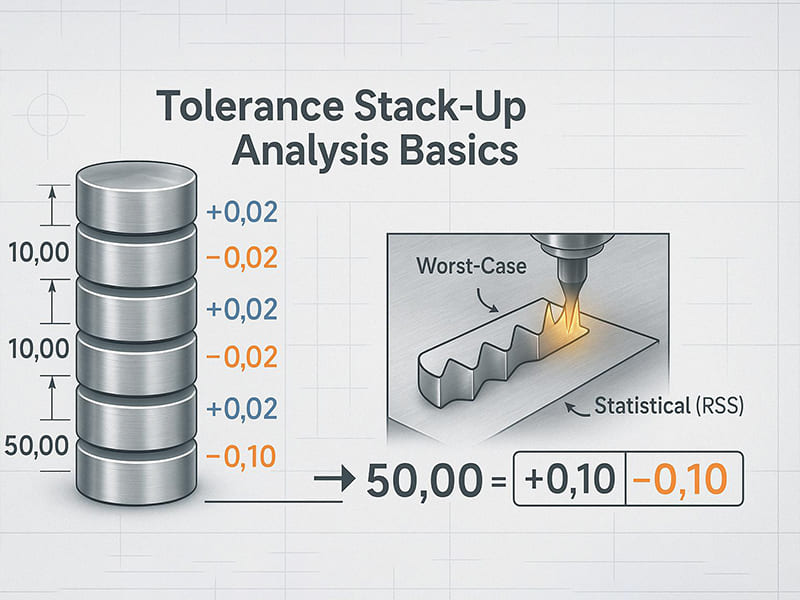
Пять деталей, обработанных на станках CNC, каждая в пределах допуска ±0,05 мм. Соберите их вместе, и накопленная вариация в наихудшем случае достигнет ±0,25 мм — этого достаточно для возникновения интерференции на одном конце диапазона допусков и чрезмерного зазора на другом. Мы регулярно наблюдаем это в корпусах редукторов, подшипниковых узлах и многокомпонентных приспособлениях. Каждая отдельная деталь проходит контроль, но сборка не работает. Это и есть размерная цепь, и это один из наиболее распространённых — и наиболее предотвратимых — источников отказов сборки в точном производстве.
В этой статье рассматривается анализ размерных цепей с инженерной и производственной точки зрения: что это такое, почему это важно, три основных метода расчёта (наихудший случай, RSS, Монте-Карло), пошаговый рабочий процесс анализа, как GD&T улучшает контроль, как технологические возможности производства влияют на результаты, распространённые проблемы сборки, вызванные размерными цепями, и практические стратегии снижения накопленных вариаций. Независимо от того, являетесь ли вы конструктором, назначающим допуски, инженером, устраняющим проблемы сборки, или закупщиком, оценивающим возможности поставщика, цель — превратить размерную цепь из скрытого риска в управляемый параметр проектирования.
Что такое размерная цепь?
Размерная цепь — это совокупный эффект отдельных размерных вариаций при сборке нескольких деталей вместе. Каждый компонент, обработанный на станке CNC, имеет диапазон допуска — а не идеальный размер. Когда эти детали соединяются последовательно вдоль размерной цепи, их вариации суммируются, потенциально изменяя конечный зазор сборки, посадку или выравнивание за пределы допустимых значений.
A размерная цепь (цепь допусков) — это последовательность размеров, соединяющих две функциональные точки. Например: Толщина корпуса + Длина проставки + Ширина подшипника + Заплечик вала = Конечный зазор сборки. Каждый размер вносит вариацию, влияющую на результат.
Размерная цепь возникает потому, что ни один производственный процесс не создаёт идеально идентичные детали. Даже точная обработка на станках CNC вносит вариации из-за износа инструмента, теплового расширения, различий в материалах и погрешности измерений. Чем больше деталей в цепи, тем больше накапливается вариаций.
Почему размерная цепь важна
Без анализа размерных цепей накопленная вариация создаёт три категории проблем:
Интерференция при сборке. Детали не могут соединиться, потому что суммарные размеры превышают доступное пространство. Вал максимального размера плюс подшипник с минимальным зазором равны запрессовке, которая не сойдётся.
Чрезмерный зазор. Все размеры отклоняются в сторону минимального материального состояния, создавая свободные посадки, вызывающие вибрацию, шум и снижение точности позиционирования.
Функциональный отказ. Смещённые шестерни, неправильно предварительно нагруженные подшипники или протекающие уплотнения — всё это из-за накопленных вариаций, которые никто не рассчитал при проектировании.
Стоимостной аспект не менее важен. Чрезмерно жёсткие допуски (назначенные без анализа) увеличивают стоимость обработки, время контроля и уровень брака. По нашим производственным данным, анализ размерных цепей на этапе проектирования обычно снижает доработки, связанные со сборкой, на 40–60% по сравнению с проектами, где допуски назначаются по привычке, а не по расчёту.
Три метода анализа
Анализ наихудшего случая
Предполагает, что каждый размер одновременно достигает своего предельного значения. Суммарная вариация = сумма всех отдельных допусков. T_сборки = T₁ + T₂ + T₃ + … + Tₙ
Наиболее консервативный подход — гарантирует, что все сборки подходят при любой комбинации. Компромисс: часто требует более жёстких индивидуальных допусков, увеличивая стоимость обработки. Стандарт для систем, критичных по безопасности (аэрокосмическая отрасль, медицинские изделия), где отказ сборки недопустим.
Статистический анализ (RSS)
Признаёт, что не все детали одновременно достигают своих предельных значений. Производственные вариации обычно следуют нормальному распределению. T_сборки = √(T₁² + T₂² + T₃² + … + Tₙ²)
Даёт меньшую прогнозируемую вариацию сборки, чем наихудший случай — обычно на 40–60% меньше для цепи из 5 деталей. Позволяет назначать более широкие индивидуальные допуски и снижать стоимость производства. Широко используется в автомобилестроении, электронике и общем машиностроении, где статистическая достоверность (обычно 99,73% при ±3σ) приемлема.
Имитационное моделирование Монте-Карло
Компьютерная генерация случайной выборки по тысячам размерных комбинаций. Каждый размер следует своему фактическому распределению (часто нормальному, но может моделировать реальные производственные данные). Результаты прогнозируют выход годных сборок, вероятность отказа и чувствительность к отдельным размерам.
Лучше всего подходит для сложных сборок с множеством contributing-факторов, ненормальных распределений или при оптимизации компромисса между стоимостью и выходом годных. Одна распространённая ошибка, которую мы наблюдаем: команды запускают Монте-Карло с предполагаемыми нормальными распределениями, когда их фактический процесс CNC даёт асимметричный результат — всегда используйте реальные данные о возможностях процесса, когда они доступны.
| Метод | Безопасность | Влияние на стоимость | Лучшее для |
|---|---|---|---|
| Наихудший случай | Очень консервативный | Более высокая стоимость производства | Системы, критичные по безопасности |
| RSS | Сбалансированный | Более низкая стоимость | Общее машиностроение |
| Монте-Карло | На основе вероятностей | Оптимизированный | Сложные сборки |
Пошаговый рабочий процесс анализа
Определите цепь допусков. Определите размерную цепь, соединяющую две функциональные точки интереса (зазор, соосность, люфт).
Соберите данные о допусках. Соберите номинальные размеры и допуски из чертежей, спецификаций GD&T и данных о возможностях поставщиков.
Преобразуйте в диапазоны отклонений. Рассчитайте максимальные и минимальные пределы для каждого размера.
Рассчитайте размерную цепь. Примените метод наихудшего случая, RSS или Монте-Карло в зависимости от требований применения.
Проверьте собираемость. Сравните рассчитанное отклонение с функциональными пределами. Если отклонение превышает требования → ужесточите критические допуски, измените геометрию или измените размерную цепь.
По нашему опыту работы в цехе, шаг 1 — это источник большинства ошибок анализа. Инженеры часто упускают вкладчика в цепи — толщину покрытия, сжатие прокладки или натяг при запрессовке — который смещает результат больше, чем весь бюджет допусков.
Как GD&T улучшает контроль размерных цепей
Геометрическое определение размеров и допусков (по ASME Y14.5 или ISO 1101) улучшает контроль размерных цепей, фокусируясь на функциональных взаимосвязях, а не на отдельных размерах.
Допуск позиционирования контролирует расположение отверстий и элементов относительно баз, поддерживая соосность сборки даже при изменении отдельных линейных размеров.
Допуск плоскостности обеспечивает равномерное соприкосновение контактных поверхностей, предотвращая зазоры, которые добавляются в размерную цепь.
Допуск биения контролирует точность вращения валов и цилиндров, снижая ошибки соосности в подшипниковых и зубчатых узлах.
Допуск профиля контролирует сложные формы поверхностей единой зоной допуска, сокращая количество независимых размеров в цепи.
GD&T снижает ошибки размерных цепей, определяя геометрические взаимосвязи относительно функциональных баз — устраняя избыточные размерные цепи, улучшая ясность контроля и позволяя расширить отдельные допуски там, где это допустимо функционально.
Влияние производственного процесса
Возможности процесса напрямую определяют, какой вклад в размерную цепь вносит каждая деталь.
| Процесс | Типичный допуск | Влияние на размерную цепь |
|---|---|---|
| Фрезерование с ЧПУ | ±0,01–0,05 мм | Умеренное накопление |
| Токарная обработка с ЧПУ | ±0,005–0,02 мм | Меньшее накопление |
| Шлифование | ±0,002–0,005 мм | Минимальное отклонение |
| Литьё под давлением | ±0,1–0,3 мм | Значительное накопление |
| Литьё в песчаные формы | ±0,5–1,5 мм | Требует вторичной механической обработки |
При выполнении анализа размерных цепей используйте реалистичные производственные возможности — а не допуски на чертеже. Допуск ±0,01 мм на чертеже помогает только в том случае, если процесс CNC действительно стабильно выдерживает ±0,01 мм. Данные Cpk из производственного процесса обеспечивают наиболее точные входные данные для статистического анализа.
Типичные проблемы сборки
Посадки с натягом — вал при максимальном размере + отверстие при минимальном = сборка невозможна. Критично в подшипниковых, зубчатых и шпоночных соединениях.
Чрезмерный зазор — все размеры при минимальном материальном условии создают свободные посадки, вибрацию и ошибки позиционирования.
Перекос — накопленные ошибки позиционирования смещают взаимосвязи вал-подшипник, картину зацепления зубьев и распределение нагрузки. Даже небольшие ошибки соосности многократно усиливаются в вибрацию и ускоренный износ.
Функциональный отказ — неправильное зацепление зубьев, утечка уплотнения или неточность движения, когда размерная цепь превышает системные пределы.
Эти проблемы обычно проявляются при сборке прототипа или в начале производства — именно тогда, когда анализ размерных цепей должен был быть выполнен на этапе проектирования.
Стратегии сокращения размерных цепей
Оптимизируйте распределение допусков. Ужесточите допуски на критических элементах (посадочные места подшипников, установочные поверхности) и расширьте их на некритических размерах. По нашим производственным данным, выборочное ужесточение 2–3 ключевых размеров при ослаблении 5–6 других обычно снижает общую стоимость обработки на 15–25% без влияния на функцию сборки.
Применяйте GD&T правильно. Используйте позиционное допускное нормирование на основе баз по ASME Y14.5 для прямого контроля функциональных взаимосвязей. Это устраняет избыточные размеры из цепи допусков.
Повысьте точность обработки. Используйте точение и шлифование CNC для критических элементов. Более точные процессы снижают индивидуальное отклонение, которое накапливается по цепи.
Проектирование для технологичности (DFM). Сократите количество деталей, чтобы укоротить размерную цепь. Проектируйте самоустанавливающиеся элементы (штифты, буртики, направляющие), которые механически ограничивают отклонения при сборке. Замените наборные прокладки едиными прецизионно обработанными компонентами.
Заключение
Анализ размерных цепей прогнозирует, как отклонения отдельных деталей суммируются и влияют на собираемость, совмещение и функционирование узла. Методы наихудшего случая, RSS и Монте-Карло дают инженерам инструменты для количественной оценки этого риска с различными уровнями достоверности. GD&T фокусирует контроль допусков на функциональных взаимосвязях. Технологические возможности производства определяют, какой вклад в вариацию фактически вносит каждая деталь.
Выполнение этого анализа на этапе проектирования — а не после отказа при сборке прототипа — предотвращает интерференцию, чрезмерный зазор и функциональный отказ, сохраняя затраты на обработку под контролем. Нужна помощь с анализом размерных цепей или прецизионной обработкой CNC для ваших узлов? [Свяжитесь с нашей инженерной командой] для DFM-анализа и поддержки производства.
Часто задаваемые вопросы
Что такое размерная цепь?
Суммарный эффект размерных отклонений, когда несколько деталей собираются вместе вдоль размерной цепи. Диапазон допуска каждой детали вносит вклад в общую вариацию сборки. Без анализа эта накопленная вариация вызывает интерференцию, чрезмерный зазор или несовмещение — даже когда каждая отдельная деталь проходит контроль.
В чём разница между анализом наихудшего случая и RSS-анализом допусков?
Наихудший случай предполагает, что все размеры одновременно достигают предельных значений (сумма допусков). RSS предполагает статистическое распределение и вычисляет квадратный корень из суммы квадратов допусков — обычно прогнозируя на 40–60% меньшую вариацию, чем наихудший случай. Наихудший случай гарантирует собираемость всех узлов; RSS обеспечивает более экономичные допуски со статистической достоверностью.
Как обработка CNC влияет на размерные цепи?
Технологические возможности процесса CNC определяют вариацию отдельных деталей. Прецизионное фрезерование CNC обеспечивает ±0,01 мм, точение ±0,005–0,01 мм, а шлифование ±0,002–0,005 мм. Менее точные процессы (литьё, ковка) вносят большую вариацию. Выбор более точных процессов для критических элементов напрямую снижает общую сумму размерной цепи.
Как GD&T улучшает контроль допусков?
GD&T определяет геометрические взаимосвязи (позиция, плоскостность, биение, профиль) относительно функциональных баз согласно ASME Y14.5. Это фокусирует контроль допусков на требованиях сборки, а не на отдельных размерах, устраняя избыточные размерные цепи и позволяя расширить допуски там, где это допустимо функционально.
Какое программное обеспечение поддерживает анализ размерных цепей?
CETOL, Sigmetrix и SolidWorks TolAnalyst интегрируются с системами CAD для анализа размерных цепей в 3D. Большинство поддерживает методы наихудшего случая, RSS и имитационного моделирования Монте-Карло. Для простых цепей расчёты в электронных таблицах вполне подходят. Для сложных узлов с десятками contributing-факторов специализированное ПО значительно сокращает время анализа и риск ошибок.


