
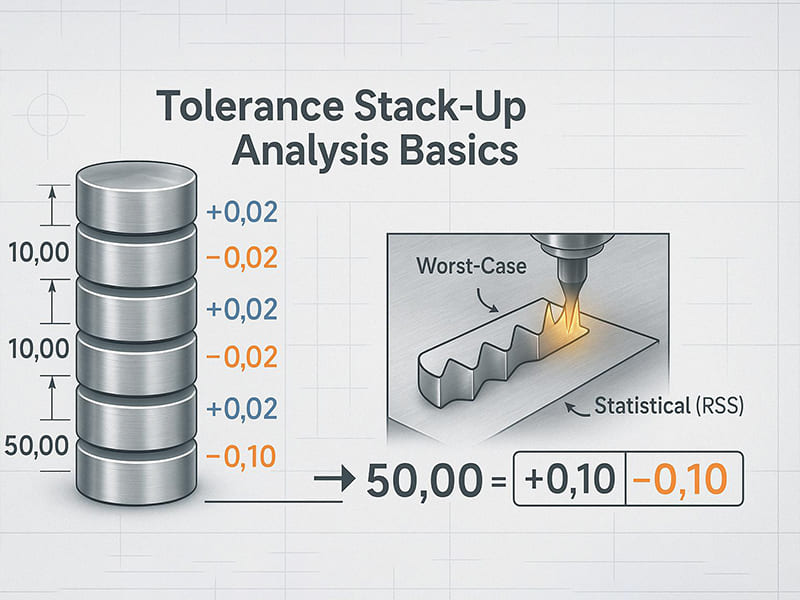
Cinco piezas mecanizadas con CNC, cada una dentro de las especificaciones con una tolerancia de ±0,05 mm. Si se apilan en un conjunto, la variación acumulada en el peor de los casos alcanza los ±0,25 mm, lo que basta para provocar interferencias en un extremo del rango de tolerancia y un holgura excesiva en el otro. Esto lo vemos con frecuencia en carcasas de cajas de cambios, conjuntos de rodamientos y accesorios de múltiples componentes. Cada pieza por separado supera la inspección, pero el conjunto no funciona. Se trata de la acumulación de tolerancias, y es una de las causas más comunes —y más evitables— de fallos de montaje en la fabricación de precisión.
Este artículo explica el análisis de acumulación de tolerancias desde una perspectiva de ingeniería y fabricación: qué es, por qué es importante, los tres métodos principales de cálculo (caso más desfavorable, RSS, Monte Carlo), el flujo de trabajo paso a paso del análisis, cómo mejora el control el método GD&T, cómo afecta la capacidad del proceso de fabricación a los resultados, los problemas comunes de montaje causados por la acumulación de tolerancias y estrategias prácticas para reducir la variación acumulada. Tanto si eres un diseñador que establece las tolerancias, un ingeniero que resuelve problemas de montaje o un comprador que evalúa la capacidad de los proveedores, el objetivo es convertir la acumulación de tolerancias de un riesgo oculto en un parámetro de diseño controlado.
¿Qué es la acumulación de tolerancias?
La acumulación de tolerancias es el efecto acumulativo de las variaciones dimensionales individuales cuando se ensamblan varias piezas. Cada componente mecanizado con el método CNC tiene un rango de tolerancia, no una dimensión perfecta. Cuando estas piezas se unen secuencialmente a lo largo de una cadena dimensional, sus variaciones se suman, lo que puede alterar el juego, el ajuste o la alineación del ensamblaje final más allá de los límites aceptables.
A cadena dimensional (bucle de tolerancia) es la secuencia de cotas que conecta dos puntos funcionales. Por ejemplo: espesor de la carcasa + longitud del espaciador + anchura del cojinete + reborde del eje = holgura del ensamblaje final. Cada cota aporta una variación que afecta al resultado.
La acumulación de tolerancias se produce porque ningún proceso de fabricación produce piezas perfectamente idénticas. Incluso el mecanizado de precisión CNC introduce variaciones debidas al desgaste de las herramientas, la dilatación térmica, las diferencias entre materiales y la incertidumbre en las mediciones. Cuantas más piezas haya en la cadena, mayor será la variación acumulada.
Por qué es importante la acumulación de tolerancias
Sin un análisis de acumulación, la variación acumulada da lugar a tres tipos de problemas:
Interferencia en el montaje. Las piezas no encajan entre sí porque las dimensiones acumuladas superan el espacio disponible. Un eje de tamaño máximo más un cojinete con holgura mínima dan como resultado una prensa que no se puede montar.
Holgura excesiva. Todas las dimensiones se desvían hacia la condición de material mínimo, lo que da lugar a ajustes holgados que provocan vibraciones, ruido y una menor precisión de posicionamiento.
Fallo funcional. Engranajes desalineados, rodamientos con una precarga incorrecta o juntas con fugas: todo ello debido a variaciones acumuladas que nadie tuvo en cuenta durante el diseño.
La dimensión del coste es igualmente importante. Las tolerancias excesivamente ajustadas (especificadas sin análisis previo) aumentan el coste de mecanizado, el tiempo de inspección y la tasa de desechos. Según nuestros datos de producción, el análisis de acumulación de tolerancias durante la fase de diseño suele reducir las repeticiones de trabajo relacionadas con el montaje entre un 40 % y un 60 %%, en comparación con proyectos en los que las tolerancias se especifican por costumbre en lugar de mediante cálculo.
Tres métodos de análisis
Análisis del peor de los casos
Se supone que todas las dimensiones alcanzan simultáneamente su límite máximo. Variación total = suma de todas las tolerancias individuales. T_total = T₁ + T₂ + T₃ + … + Tₙ
Enfoque más conservador: garantiza que todos los conjuntos encajen en cualquier combinación. La contrapartida: a menudo requiere tolerancias individuales más estrictas, lo que aumenta el coste de mecanizado. Es la norma en sistemas críticos para la seguridad (aeroespacial, dispositivos médicos) en los que un fallo en el montaje es inaceptable.
Análisis estadístico (RSS)
Reconoce que no todas las piezas alcanzan simultáneamente sus límites en el peor de los casos. Las variaciones de fabricación suelen seguir distribuciones normales. T_total = √(T₁² + T₂² + T₃² + … + Tₙ²)
Produce una variación prevista en el montaje menor que la del caso más desfavorable —normalmente entre 40 y 60% menos para una cadena de 5 piezas—. Permite tolerancias individuales más amplias y un menor coste de fabricación. Se utiliza ampliamente en los sectores de la automoción, la electrónica y el diseño mecánico en general, donde la confianza estadística (normalmente del 99,73% a ±3σ) resulta aceptable.
Simulación de Monte Carlo
Muestreo aleatorio generado por ordenador a partir de miles de combinaciones dimensionales. Cada dimensión sigue su distribución real (a menudo normal, pero puede modelar datos reales de fabricación). Los resultados predicen el rendimiento del montaje, la probabilidad de fallo y la sensibilidad a cada una de las dimensiones.
Es la mejor opción para ensamblajes complejos con muchos participantes, distribuciones no normales o cuando se busca optimizar el equilibrio entre coste y rendimiento. Un error habitual que observamos es que los equipos aplican el método de Monte Carlo partiendo de distribuciones normales, cuando en realidad su proceso CNC produce resultados asimétricos; por lo tanto, siempre que sea posible, se deben utilizar datos reales de capacidad.
| Método | Seguridad | Repercusión en los costes | Lo mejor para |
|---|---|---|---|
| El peor de los casos | Muy conservador | Mayor coste de fabricación | Sistemas críticos para la seguridad |
| RSS | Equilibrado | Menor coste | Diseño mecánico general |
| Montecarlo | Basado en la probabilidad | Optimizado | Conjuntos complejos |
Flujo de trabajo de análisis paso a paso
1. Identifica el bucle de tolerancia. Define la cadena dimensional que conecta los dos puntos funcionales de interés (holgura, alineación, separación).
2. Recopilar datos sobre tolerancias. Recopila las dimensiones nominales y las tolerancias a partir de los planos, las especificaciones GD&T y los datos de capacidad de los proveedores.
3. Convertir a rangos de variación. Calcula los límites máximo y mínimo para cada dimensión.
4. Calcular el apilamiento. Aplica el escenario más desfavorable, el método RSS o el método de Monte Carlo, en función de los requisitos de la aplicación.
5. Comprueba el ajuste del conjunto. Compara la variación calculada con los límites funcionales. Si la variación supera los requisitos → ajusta las tolerancias críticas, modifica la geometría o cambia la cadena dimensional.
Según nuestra experiencia en la planta de producción, el paso 1 es donde se originan la mayoría de los errores de análisis. A menudo, los ingenieros pasan por alto algún factor de la cadena —el espesor de un recubrimiento, la compresión de una junta o la interferencia de un ajuste a presión— que altera el resultado en una cantidad superior al margen de tolerancia total.
Cómo mejora GD&T el control del apilado
El dimensionamiento y la tolerancia geométricos (según la norma ASME Y14.5 o la norma ISO 1101) mejoran el control de la acumulación de tolerancias al centrarse en las relaciones funcionales en lugar de en las dimensiones individuales.
Tolerancia de posición controla la ubicación de los orificios y las características con respecto a los puntos de referencia, manteniendo la alineación del conjunto incluso cuando varían las dimensiones lineales individuales.
Tolerancia de planitud garantiza que las superficies de contacto se ajusten de manera uniforme, evitando huecos que contribuyan a la cadena de acumulación.
Tolerancia de excentricidad controla la precisión rotacional de los ejes y cilindros, reduciendo los errores de alineación en los conjuntos de rodamientos y engranajes.
Tolerancia del perfil permite controlar formas de superficie complejas con una única zona de tolerancia, lo que reduce el número de cotas independientes en la cadena.
GD&T reduce los errores de apilamiento al definir relaciones geométricas con respecto a los puntos de referencia funcionales, lo que elimina las cadenas de tolerancias redundantes, mejora la claridad de la inspección y permite establecer tolerancias individuales más amplias cuando la función lo permita.
Repercusión en el proceso de fabricación
La capacidad del proceso determina directamente en qué medida la variación de cada pieza contribuye a la variación acumulada.
| Proceso | Tolerancia típica | Impacto acumulativo |
|---|---|---|
| Fresado CNC | ±0,01–0,05 mm | Acumulación moderada |
| Torneado CNC | ±0,005–0,02 mm | Menor acumulación |
| Molienda | ±0,002–0,005 mm | Variación mínima |
| Fundición a presión | ±0,1–0,3 mm | Acumulación significativa |
| Fundición en arena | ±0,5–1,5 mm | Requiere un mecanizado posterior |
Al realizar un análisis de apilamiento, utilice la capacidad de fabricación real, no las tolerancias del plano. Una tolerancia de ±0,01 mm en un plano solo es útil si el proceso CNC realmente mantiene ±0,01 mm de forma constante. Los datos de Cpk del proceso de producción proporcionan la información más precisa para el análisis estadístico.
Problemas habituales en la Asamblea
Ajuste por interferencia — Eje en su posición máxima + orificio en su posición mínima = montaje imposible. Es un factor crítico en las uniones de rodamientos, engranajes y ejes con cubos.
Holgura excesiva — Todas las dimensiones, cuando el material se encuentra en su estado mínimo, provocan ajustes holgados, vibraciones y errores de posicionamiento.
Desalineación — Los errores de posición acumulados alteran las relaciones entre el eje y los cojinetes, los patrones de engranaje y la distribución de cargas. Incluso los pequeños errores de alineación se traducen en vibraciones y un desgaste acelerado.
Fallo funcional — un acoplamiento incorrecto de los engranajes, fugas en las juntas o imprecisiones en el movimiento cuando la cadena dimensional supera los límites del sistema.
Estos problemas suelen surgir durante el montaje del prototipo o en las primeras fases de la producción, precisamente cuando se debería haber realizado el análisis de acumulación de tolerancias durante la fase de diseño.
Estrategias para reducir el «stack-up»
Optimizar la asignación de tolerancias. Reduzca las tolerancias en las características críticas (asientos de cojinetes, superficies de posicionamiento) y amplíelas en las dimensiones no críticas. Según nuestros datos de producción, la reducción selectiva de las tolerancias en 2-3 dimensiones clave, al tiempo que se relajan las de otras 5-6, suele reducir el coste total de mecanizado entre un 15 y un 25% sin afectar al funcionamiento del conjunto.
Aplica correctamente el GD&T. Utilice tolerancias posicionales basadas en puntos de referencia, según la norma ASME Y14.5, para controlar directamente las relaciones funcionales. De este modo, se eliminan las cotas redundantes de la cadena de tolerancias.
Mejorar la precisión del mecanizado. Utiliza el torneado y rectificado CNC para las características críticas. Los procesos de mayor precisión reducen la variación individual, que se acumula a lo largo de la cadena de producción.
Diseño orientado a la fabricabilidad (DFM). Reducir el número de piezas para acortar la cadena dimensional. Diseñar elementos de posicionamiento automático (pasadores, rebordes, guías) que limiten mecánicamente las variaciones en el montaje. Sustituir los espaciadores apilados por componentes únicos mecanizados con precisión.
Conclusión
El análisis de acumulación de tolerancias predice cómo las variaciones de cada pieza por separado se combinan para afectar al ajuste, la alineación y el funcionamiento del conjunto. Los métodos del «peor caso», RSS y Monte Carlo proporcionan a los ingenieros herramientas para cuantificar este riesgo con distintos niveles de confianza. El modelo GD&T centra el control de tolerancias en las relaciones funcionales. La capacidad del proceso de fabricación determina en qué medida contribuye realmente cada pieza a la variación.
Realizar este análisis durante la fase de diseño —y no después de que falle el montaje del prototipo— evita interferencias, holguras excesivas y fallos funcionales, al tiempo que mantiene bajo control los costes de mecanizado. ¿Necesitas ayuda con el análisis de acumulación de tolerancias o con el mecanizado de precisión CNC para tus conjuntos? [Ponte en contacto con nuestro equipo de ingeniería] para obtener una revisión de DFM y asistencia en la fabricación.
FAQ
¿Qué es la acumulación de tolerancias?
El efecto acumulativo de las variaciones dimensionales cuando se ensamblan varias piezas a lo largo de una cadena dimensional. El rango de tolerancia de cada pieza contribuye a la variación total del conjunto. Sin un análisis previo, esta variación acumulada provoca interferencias, holguras excesivas o desalineaciones, incluso cuando cada pieza por separado supera la inspección.
¿En qué consiste el análisis del peor caso frente al análisis de tolerancia RSS?
El «peor caso» supone que todas las dimensiones alcanzan simultáneamente los límites extremos (suma de las tolerancias). El RSS parte de una distribución estadística y calcula la raíz cuadrada de la suma de los cuadrados de las tolerancias, lo que suele predecir una variación entre 40 y 60% menor que la del «peor caso». El caso más desfavorable garantiza que todos los conjuntos encajen; el RSS ofrece tolerancias más rentables con fiabilidad estadística.
¿Cómo afecta el mecanizado CNC a la acumulación de tolerancias?
La capacidad del proceso CNC determina la variación de cada pieza. El fresado de precisión CNC tiene una tolerancia de ±0,01 mm, el torneado de ±0,005–0,01 mm y el rectificado de ±0,002–0,005 mm. Los procesos menos precisos (fundición, forja) aportan una mayor variación. La elección de procesos de mayor precisión para las características críticas reduce directamente la variación acumulada total.
¿Cómo mejora GD&T el control de la tolerancia?
La norma GD&T define las relaciones geométricas (posición, planitud, excentricidad y perfil) con respecto a los puntos de referencia funcionales, según la norma ASME Y14.5. De este modo, el control de las tolerancias se centra en los requisitos de ensamblaje, en lugar de en las dimensiones individuales, lo que elimina las cadenas de tolerancias redundantes y permite aplicar tolerancias más amplias cuando la función lo permita.
¿Qué programas permiten realizar análisis de acumulación de tolerancias?
CETOL, Sigmetrix y SolidWorks TolAnalyst se integran con los sistemas CAD para el análisis de cadenas de tolerancia en 3D. La mayoría admite métodos de simulación del peor caso, RSS y Monte Carlo. Para cadenas sencillas, los cálculos en hojas de cálculo funcionan bien. En el caso de conjuntos complejos con docenas de elementos que influyen, el software especializado reduce considerablemente el tiempo de análisis y el riesgo de error.


