
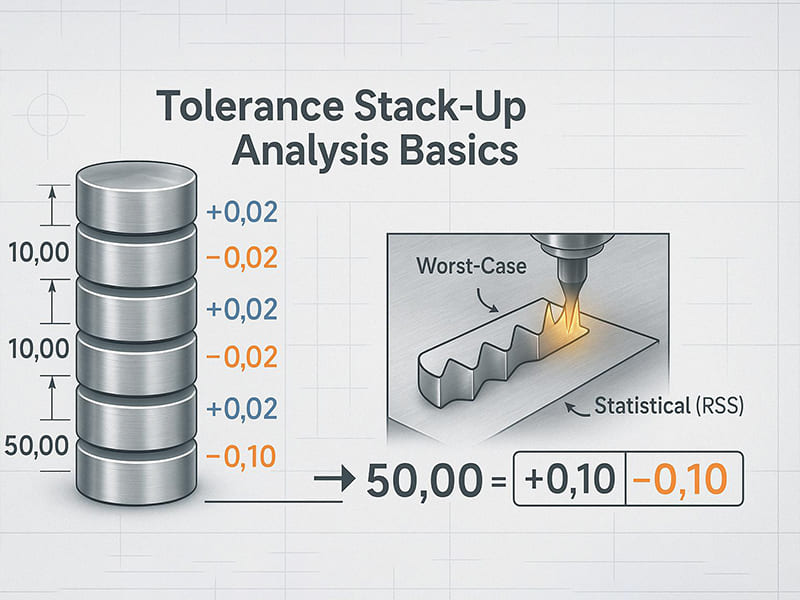
Beş adet CNC ile işlenmiş parça, her biri ±0,05 mm spesifikasyonunda. Bunları bir montajda üst üste koyduğunuzda, en kötü durumdaki birikmiş varyasyon ±0,25 mm'ye ulaşır — tolerans aralığının bir ucunda girişime, diğer ucunda ise aşırı boşluğa neden olacak kadar. Bunu dişli kutusu gövdelerinde, rulman montajlarında ve çok bileşenli fikstürlerde düzenli olarak görüyoruz. Her bir parça muayeneden geçer, ancak montaj çalışmaz. İşte bu tolerans yığılmasıdır ve hassas üretimde montaj arızasının en yaygın — ve en önlenebilir — kaynaklarından biridir.
Bu makale, tolerans yığılma analizini mühendislik ve üretim perspektifinden açıklamaktadır: ne olduğu, neden önemli olduğu, üç ana hesaplama yöntemi (en kötü durum, RSS, Monte Carlo), adım adım analiz iş akışı, GD&T'nin kontrolü nasıl iyileştirdiği, üretim süreci yeteneğinin sonuçları nasıl etkilediği, yığılmadan kaynaklanan yaygın montaj sorunları ve birikmiş varyasyonu azaltmak için pratik stratejiler. İster toleransları boyutlandıran bir tasarımcı, ister montaj sorunlarını gideren bir mühendis, ister tedarikçi yeteneğini değerlendiren bir satın almacı olun, amaç tolerans yığılmasını gizli bir riskten yönetilen bir tasarım parametresine dönüştürmektir.
Tolerans Yığılması Nedir?
Tolerans yığılması, birden fazla parça bir araya monte edildiğinde bireysel boyutsal varyasyonların kümülatif etkisidir. Her CNC ile işlenmiş bileşenin bir tolerans aralığı vardır — mükemmel bir boyut değil. Bu parçalar boyutsal bir zincir boyunca sırayla bağlandığında, varyasyonları toplanır ve nihai montaj boşluğunu, geçmeyi veya hizalamayı kabul edilebilir sınırların ötesinde potansiyel olarak değiştirir.
A boyutsal zincir (tolerans döngüsü), iki fonksiyonel noktayı birbirine bağlayan boyutlar dizisidir. Örneğin: Gövde Kalınlığı + Ara Parça Uzunluğu + Rulman Genişliği + Mil Omzu = Nihai Montaj Boşluğu. Her boyut, sonucu etkileyen varyasyona katkıda bulunur.
Tolerans yığılması, hiçbir üretim sürecinin tamamen aynı parçalar üretmemesi nedeniyle oluşur. Hassas CNC işleme bile takım aşınması, termal genleşme, malzeme farklılıkları ve ölçüm belirsizliğinden kaynaklanan varyasyon ortaya çıkarır. Zincirde ne kadar çok parça varsa, o kadar çok varyasyon birikir.
Tolerans Yığılması Neden Önemlidir
Yığılma analizi olmadan, birikmiş varyasyon üç kategoride sorun yaratır:
Montaj girişimi. Kümülatif boyutlar mevcut alanı aştığı için parçalar birbirine uymaz. Maksimum boyuttaki bir mil artı minimum boşluktaki bir rulman, bir araya gelmeyen bir pres geçme anlamına gelir.
Aşırı boşluk. Tüm boyutlar minimum malzeme koşuluna doğru saparak titreşime, gürültüye ve azalmış konumlandırma doğruluğuna neden olan gevşek geçmelere yol açar.
Fonksiyonel arıza. Yanlış hizalanmış dişliler, yanlış ön yüklenmiş rulmanlar veya sızdıran contalar — hepsi tasarım sırasında kimsenin hesaplamadığı birikmiş varyasyondan kaynaklanır.
Maliyet boyutu da aynı derecede önemlidir. Aşırı sıkı toleranslar (analiz yapılmadan belirtilen) işleme maliyetini, muayene süresini ve hurda oranını artırır. Üretim verilerimize dayanarak, tasarım sırasında tolerans yığılma analizi, toleransların hesaplama yerine alışkanlıkla belirtildiği projelere kıyasla montajla ilgili yeniden işlemeyi tipik olarak –60% azaltır.
Üç Analiz Yöntemi
En Kötü Durum Analizi
Her boyutun aynı anda uç sınırına ulaştığını varsayar. Toplam varyasyon = tüm bireysel toleransların toplamı. T_montaj = T₁ + T₂ + T₃ + … + Tₙ
En muhafazakâr yaklaşım — herhangi bir kombinasyon altında tüm montajların uyacağını garanti eder. Ödünleşim: genellikle daha sıkı bireysel toleranslar gerektirir ve işleme maliyetini artırır. Montaj arızasının kabul edilemez olduğu güvenlik açısından kritik sistemler (havacılık, tıbbi cihazlar) için standarttır.
İstatistiksel (RSS) Analizi
Tüm parçaların aynı anda en kötü durum sınırlarına ulaşmadığını kabul eder. Üretim varyasyonları tipik olarak normal dağılımları izler. T_montaj = √(T₁² + T₂² + T₃² + … + Tₙ²)
En kötü durumdan daha küçük tahmini montaj varyasyonu üretir — 5 parçalı bir zincir için tipik olarak –60% daha az. Daha geniş bireysel toleranslara ve daha düşük üretim maliyetine olanak tanır. İstatistiksel güvenin (tipik olarak ±3σ'da ,73%) kabul edilebilir olduğu otomotiv, elektronik ve genel mekanik tasarımda yaygın olarak kullanılır.
Monte Carlo Simülasyonu
Binlerce boyutsal kombinasyon üzerinde bilgisayar tarafından oluşturulan rastgele örnekleme. Her boyut gerçek dağılımını izler (genellikle normal, ancak gerçek üretim verilerini modelleyebilir). Sonuçlar montaj verimini, arıza olasılığını ve bireysel boyutlara duyarlılığı tahmin eder.
Çok sayıda katkıda bulunan, normal olmayan dağılımlara sahip karmaşık montajlar veya maliyet ile verim arasındaki ödünleşimleri optimize ederken en iyisidir. Sık gördüğümüz bir tuzak: ekiplerin gerçek CNC süreçleri çarpık çıktı üretirken varsayılan normal dağılımlarla Monte Carlo çalıştırması — mevcut olduğunda her zaman gerçek yetenek verilerini kullanın.
| Yöntem | Güvenlik | Maliyet Etkisi | En Uygun Olan |
|---|---|---|---|
| En kötü durum | Çok muhafazakâr | Daha yüksek üretim maliyeti | Güvenlik açısından kritik sistemler |
| RSS | Dengeli | Daha düşük maliyet | Genel mekanik tasarım |
| Monte Carlo | Olasılık tabanlı | Optimize edilmiş | Karmaşık montajlar |
Adım Adım Analiz İş Akışı
Tolerans döngüsünü belirleyin. İlgilenilen iki fonksiyonel noktayı (boşluk, hizalama, aralık) birbirine bağlayan boyutsal zinciri tanımlayın.
Tolerans verilerini toplayın. Çizimlerden, GD&T spesifikasyonlarından ve tedarikçi kabiliyet verilerinden nominal ölçüleri ve toleransları toplayın.
Varyasyon aralıklarına dönüştürün. Her ölçü için maksimum ve minimum limitleri hesaplayın.
Yığılma (stack-up) hesaplayın. Uygulama gereksinimlerine bağlı olarak en kötü durum, RSS veya Monte Carlo yöntemini uygulayın.
Montaj uyumunu doğrulayın. Hesaplanan varyasyonu fonksiyonel limitlerle karşılaştırın. Varyasyon gereksinimleri aşarsa → kritik toleransları sıkılaştırın, geometriyi değiştirin veya boyutsal zinciri değiştirin.
Atölye deneyimimize göre, çoğu analiz hatası 1. adımda ortaya çıkar. Mühendisler sıklıkla zincirdeki bir katkıyı gözden kaçırır — bir kaplama kalınlığı, bir conta sıkışması veya bir pres geçme girişimi — bu da sonucu tüm tolerans bütçesinden daha fazla kaydırır.
GD&T Yığılma Kontrolünü Nasıl İyileştirir
Geometrik Boyutlandırma ve Toleranslandırma (ASME Y14.5 veya ISO 1101'e göre), bireysel ölçüler yerine fonksiyonel ilişkilere odaklanarak tolerans yığılma kontrolünü iyileştirir.
Konum toleransı delik ve özellik konumlarını datalara göre kontrol eder, bireysel doğrusal ölçüler değişse bile montaj hizalamasını korur.
Düzlük toleransı temas yüzeylerinin eşit şekilde birleşmesini sağlar, yığılma zincirine eklenen boşlukları önler.
Salgı toleransı millerin ve silindirlerin dönme doğruluğunu kontrol eder, rulman ve dişli montajlarındaki hizalama hatalarını azaltır.
Profil toleransı karmaşık yüzey şekillerini tek bir tolerans bölgesiyle kontrol eder, zincirdeki bağımsız ölçü sayısını azaltır.
GD&T, geometrik ilişkileri fonksiyonel datalara göre tanımlayarak yığılma hatalarını azaltır — gereksiz tolerans zincirlerini ortadan kaldırır, muayene netliğini artırır ve fonksiyonun izin verdiği yerlerde daha geniş bireysel toleranslara olanak tanır.
Üretim Süreci Etkisi
Süreç kabiliyeti, her parçanın yığılmaya ne kadar varyasyon katkıda bulunduğunu doğrudan belirler.
| Süreç | Tipik Tolerans | Yığılma Etkisi |
|---|---|---|
| CNC frezeleme | ±0,01–0,05 mm | Orta düzeyde birikim |
| CNC tornalama | ±0,005–0,02 mm | Daha düşük birikim |
| Taşlama | ±0,002–0,005 mm | Minimal varyasyon |
| Basınçlı döküm | ±0,1–0,3 mm | Önemli birikim |
| Kum döküm | ±0,5–1,5 mm | İkincil işleme gerektirir |
Yığılma analizi yaparken, çizim toleranslarını değil gerçekçi üretim kabiliyetini kullanın. Bir çizimdeki ±0,01 mm tolerans yalnızca CNC süreci gerçekten tutarlı bir şekilde ±0,01 mm'yi koruyorsa işe yarar. Üretim sürecinden elde edilen Cpk verileri, istatistiksel analiz için en doğru girdiyi sağlar.
Yaygın Montaj Sorunları
Girişim geçmeleri — mil maksimumda + delik minimumda = montaj imkansız. Rulman, dişli ve mil-göbek bağlantılarında kritiktir.
Aşırı boşluk — tüm ölçüler minimum malzeme koşulunda gevşek geçmeler, titreşim ve konumlandırma hataları oluşturur.
Hizalama hatası — kümülatif konumsal hatalar mil-rulman ilişkilerini, dişli kavrama desenlerini ve yük dağılımlarını kaydırır. Küçük hizalama hataları bile titreşime ve hızlandırılmış aşınmaya dönüşerek çoğalır.
Fonksiyonel arıza — boyutsal zincir sistem limitlerini aştığında uygunsuz dişli kavraması, sızdırma contası veya hareket yanlışlığı.
Bu sorunlar tipik olarak prototip montajı veya erken üretim sırasında ortaya çıkar — tam da tasarım sırasında tolerans yığılma analizinin yapılması gereken anda.
Yığılmayı Azaltma Stratejileri
Tolerans tahsisini optimize edin. Kritik özelliklerdeki (rulman yatakları, konumlandırma yüzeyleri) toleransları sıkılaştırın ve kritik olmayan ölçülerde genişletin. Üretim verilerimize göre, 2–3 anahtar ölçünün seçici olarak sıkılaştırılması ve 5–6 diğerinin gevşetilmesi, montaj fonksiyonunu etkilemeden toplam işleme maliyetini tipik olarak –25% azaltır.
GD&T'yi doğru şekilde uygulayın. Fonksiyonel ilişkileri doğrudan kontrol etmek için ASME Y14.5'e göre datum tabanlı konumsal toleranslandırma kullanın. Bu, tolerans zincirinden gereksiz ölçüleri ortadan kaldırır.
İşleme hassasiyetini artırın. Kritik özellikler için CNC tornalama ve taşlama kullanın. Daha yüksek hassasiyetli süreçler, zincir boyunca birleşen bireysel varyasyonu azaltır.
Üretilebilirlik için tasarım (DFM). Boyutsal zinciri kısaltmak için parça sayısını azaltın. Montaj varyasyonunu mekanik olarak sınırlayan kendinden konumlandırmalı özellikler (pimler, omuzlar, kılavuzlar) tasarlayın. Yığılmış ara parçaları tek hassas işlenmiş bileşenlerle değiştirin.
Sonuç
Tolerans yığılma analizi, bireysel parça varyasyonlarının montaj uyumunu, hizalamasını ve fonksiyonunu etkilemek için nasıl birleştiğini tahmin eder. En kötü durum, RSS ve Monte Carlo yöntemleri mühendislere bu riski farklı güven seviyelerinde ölçmek için araçlar sunar. GD&T, tolerans kontrolünü fonksiyonel ilişkilere odaklar. Üretim süreci kabiliyeti, her parçanın gerçekte ne kadar varyasyon katkıda bulunduğunu belirler.
Bu analizi prototip montajı başarısız olduktan sonra değil, tasarım sırasında yapmak; girişimi, aşırı boşluğu ve fonksiyonel arızayı önlerken işleme maliyetlerini kontrol altında tutar. Montajlarınız için tolerans yığılma analizi veya hassas CNC işleme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Tolerans yığılması nedir?
Birden fazla parça bir boyut zinciri boyunca bir araya geldiğinde boyutsal varyasyonların kümülatif etkisi. Her parçanın tolerans aralığı toplam montaj varyasyonuna katkıda bulunur. Analiz yapılmadığında, bu birikmiş varyasyon — her bir parça muayeneden geçse bile — girişime, aşırı boşluğa veya yanlış hizalamaya neden olur.
En kötü durum ile RSS tolerans analizi nedir?
En kötü durum, tüm boyutların aynı anda uç sınırlara ulaştığını varsayar (toleransların toplamı). RSS istatistiksel dağılımı varsayar ve kareler toplamının karekökünü hesaplar — tipik olarak en kötü duruma göre –60% daha az varyasyon öngörür. En kötü durum tüm montajların uyacağını garanti eder; RSS istatistiksel güvenle daha maliyet etkin toleranslar sağlar.
CNC işleme tolerans yığılmasını nasıl etkiler?
CNC proses kabiliyeti bireysel parça varyasyonunu belirler. Hassas CNC frezeleme ±0,01 mm, tornalama ±0,005–0,01 mm ve taşlama ±0,002–0,005 mm tutar. Daha az hassas prosesler (döküm, dövme) daha fazla varyasyona katkıda bulunur. Kritik özellikler için daha yüksek hassasiyetli prosesler seçmek toplam yığılmayı doğrudan azaltır.
GD&T tolerans kontrolünü nasıl iyileştirir?
GD&T, ASME Y14.5'e göre fonksiyonel datumlara göre geometrik ilişkileri (konum, düzlük, salgı, profil) tanımlar. Bu, tolerans kontrolünü bireysel boyutlar yerine montaj gereksinimlerine odaklar, gereksiz tolerans zincirlerini ortadan kaldırır ve fonksiyonun izin verdiği yerlerde daha geniş toleranslara olanak tanır.
Tolerans yığılma analizini hangi yazılımlar destekler?
CETOL, Sigmetrix ve SolidWorks TolAnalyst, 3D tolerans zinciri analizi için CAD sistemleriyle entegre olur. Çoğu en kötü durum, RSS ve Monte Carlo simülasyon yöntemlerini destekler. Basit zincirler için elektronik tablo hesaplamaları iyi çalışır. Onlarca katkıda bulunan içeren karmaşık montajlar için özel yazılım analiz süresini ve hata riskini önemli ölçüde azaltır.


