
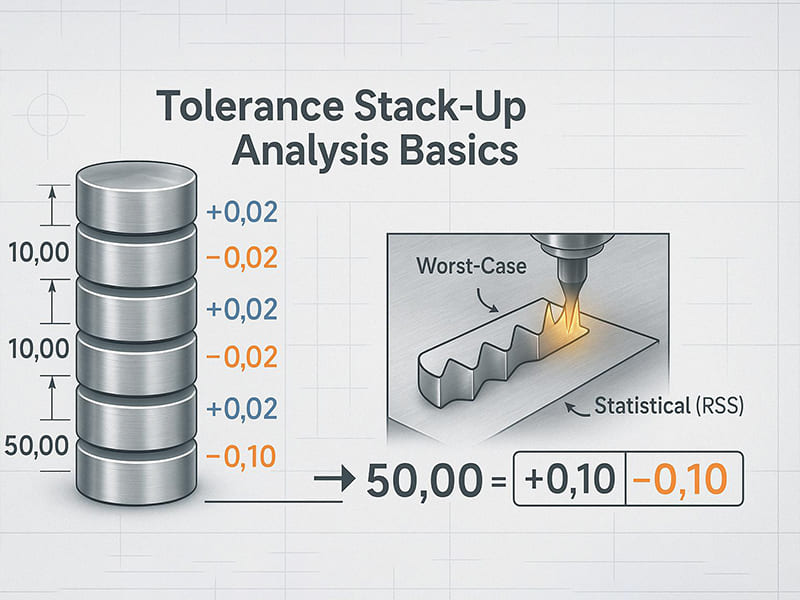
Prenons cinq pièces usinées selon la norme CNC, chacune respectant les spécifications à ±0,05 mm près. Empilez-les dans un ensemble et la variation cumulée dans le pire des cas atteint ±0,25 mm — ce qui suffit à provoquer un frottement à une extrémité de la plage de tolérance et un jeu excessif à l’autre. Nous observons régulièrement ce phénomène dans les carters de boîte de vitesses, les ensembles de roulements et les montages à plusieurs composants. Chaque pièce prise individuellement passe le contrôle, mais l’ensemble ne fonctionne pas. C’est ce qu’on appelle l’accumulation des tolérances, et c’est l’une des causes les plus courantes — et les plus faciles à éviter — de défaillance d’assemblage dans la fabrication de précision.
Cet article présente l'analyse de l'accumulation des tolérances sous l'angle de l'ingénierie et de la fabrication : en quoi elle consiste, pourquoi elle est importante, les trois principales méthodes de calcul (cas le plus défavorable, RSS, Monte Carlo), le déroulement étape par étape de l'analyse, comment la méthode GD&T améliore le contrôle, comment la capacité du processus de fabrication influe sur les résultats, les problèmes d'assemblage courants causés par l'accumulation des tolérances, ainsi que des stratégies pratiques pour réduire la variation cumulée. Que vous soyez un concepteur chargé de définir les tolérances, un ingénieur chargé de résoudre des problèmes d’assemblage ou un acheteur évaluant la capacité d’un fournisseur, l’objectif est de transformer l’accumulation des tolérances d’un risque caché en un paramètre de conception maîtrisé.
Qu'est-ce que le cumul des tolérances ?
Le cumul des tolérances désigne l'effet cumulatif des variations dimensionnelles individuelles lorsque plusieurs pièces sont assemblées entre elles. Chaque composant usiné selon la norme CNC présente une plage de tolérance — et non une dimension parfaite. Lorsque ces pièces s'enchaînent le long d'une chaîne dimensionnelle, leurs variations s'additionnent, ce qui peut modifier l'écart, l'ajustement ou l'alignement de l'assemblage final au-delà des limites acceptables.
A chaîne dimensionnelle (boucle de tolérance) désigne la succession de cotes reliant deux points fonctionnels. Par exemple : épaisseur du boîtier + longueur de l'entretoise + largeur du roulement + épaulement de l'arbre = jeu de l'ensemble final. Chaque cote apporte une variation qui influe sur le résultat.
L'accumulation des tolérances s'explique par le fait qu'aucun processus de fabrication ne produit des pièces parfaitement identiques. Même l'usinage de précision CNC entraîne des variations dues à l'usure des outils, à la dilatation thermique, aux différences entre les matériaux et à l'incertitude de mesure. Plus le nombre de pièces dans la chaîne est élevé, plus les variations s'accumulent.
Pourquoi l'accumulation des tolérances est-elle importante ?
En l'absence d'analyse cumulative, les variations cumulées entraînent trois types de problèmes :
Interférence au niveau de l'assemblage. Les pièces ne peuvent pas s'emboîter car leurs dimensions cumulées dépassent l'espace disponible. Un arbre à sa taille maximale associé à un roulement avec un jeu minimal empêche l'assemblage de la presse.
Jeu excessif. Toutes les cotes s'écartent vers la limite inférieure de l'épaisseur du matériau, ce qui entraîne des ajustements trop lâches à l'origine de vibrations, de bruits et d'une précision de positionnement réduite.
Défaillance fonctionnelle. Des engrenages mal alignés, des roulements mal préchargés ou des joints qui fuient : autant de problèmes dus à des variations cumulées que personne n'avait prises en compte lors de la conception.
La dimension financière est tout aussi importante. Des tolérances trop serrées (spécifiées sans analyse) augmentent le coût d’usinage, le temps d’inspection et le taux de rebut. D’après nos données de production, l’analyse de l’accumulation des tolérances lors de la conception réduit généralement les retouches liées à l’assemblage de 40 à 60 % par rapport aux projets où les tolérances sont spécifiées par habitude plutôt que par calcul.
Trois méthodes d'analyse
Analyse du scénario le plus défavorable
On part du principe que chaque dimension atteint simultanément sa limite extrême. La variation totale correspond à la somme de toutes les tolérances individuelles. T_assembly = T₁ + T₂ + T₃ + … + Tₙ
Approche la plus prudente — garantit que tous les assemblages s'adaptent dans n'importe quelle combinaison. Compromis : nécessite souvent des tolérances individuelles plus strictes, ce qui augmente le coût d'usinage. Norme applicable aux systèmes critiques pour la sécurité (aérospatiale, dispositifs médicaux) où une défaillance de l'assemblage est inacceptable.
Analyse statistique (RSS)
Reconnaît que toutes les pièces n'atteignent pas simultanément leurs limites les plus défavorables. Les variations de fabrication suivent généralement des distributions normales. T_assembly = √(T₁² + T₂² + T₃² + … + Tₙ²)
Permet d'obtenir une variation d'assemblage prévue inférieure à celle du scénario le plus défavorable — généralement de 40 à 60% de moins pour une chaîne de 5 pièces. Permet d'adopter des tolérances individuelles plus larges et de réduire les coûts de fabrication. Largement utilisé dans l’automobile, l’électronique et la conception mécanique générale, où un niveau de confiance statistique (généralement de 99,73% à ±3σ) est acceptable.
Simulation de Monte-Carlo
Échantillonnage aléatoire généré par ordinateur parmi des milliers de combinaisons de dimensions. Chaque dimension suit sa distribution réelle (souvent normale, mais pouvant également reproduire des données de fabrication réelles). Les résultats permettent de prédire le rendement d'assemblage, la probabilité de défaillance et la sensibilité à chaque dimension.
Idéal pour les assemblages complexes impliquant de nombreux intervenants, les distributions non normales ou lorsqu'il s'agit d'optimiser le compromis entre coût et rendement. Une erreur courante que nous observons : des équipes qui utilisent la méthode de Monte Carlo en partant de l'hypothèse de distributions normales alors que leur processus CNC réel produit des résultats asymétriques. Il faut toujours utiliser les données de capacité réelles lorsqu'elles sont disponibles.
| Méthode | Sécurité | Incidence sur les coûts | Meilleur pour |
|---|---|---|---|
| Scénario le plus pessimiste | Très conservateur | Coût de fabrication plus élevé | Systèmes critiques pour la sécurité |
| RSS | Équilibré | Coût moindre | Conception mécanique générale |
| Monte-Carlo | Basé sur les probabilités | Optimisé | Assemblages complexes |
Déroulement étape par étape de l'analyse
1. Identifiez la boucle de tolérance. Définissez la chaîne dimensionnelle reliant les deux points fonctionnels concernés (jeu, alignement, écart).
2. Recueillir des données sur les tolérances. Recueillir les cotes nominales et les tolérances à partir des plans, des spécifications GD&T et des données relatives aux capacités des fournisseurs.
3. Convertir en fourchettes de variation. Calculez les limites maximale et minimale pour chaque dimension.
4. Calculer l'épaisseur totale. Utilisez la méthode du « pire scénario », la méthode RSS ou la méthode de Monte Carlo en fonction des exigences de l'application.
5. Vérifier l'ajustement de l'ensemble. Comparer l'écart calculé aux limites fonctionnelles. Si l'écart dépasse les exigences → resserrer les tolérances critiques, modifier la géométrie ou changer la chaîne dimensionnelle.
D'après notre expérience sur le terrain, c'est à l'étape 1 que se produisent la plupart des erreurs d'analyse. Il arrive fréquemment que les ingénieurs négligent un élément de la chaîne — l'épaisseur d'un revêtement, la compression d'un joint ou l'interférence d'un ajustement serré — qui fausse le résultat d'une valeur supérieure à la tolérance totale autorisée.
Comment la technologie GD&T améliore le contrôle de l'empilement
Le cotage et la tolérance géométriques (conformément à la norme ASME Y14.5 ou ISO 1101) permettent d'améliorer le contrôle de l'accumulation des tolérances en mettant l'accent sur les relations fonctionnelles plutôt que sur les cotes individuelles.
Tolérance de position contrôle l'emplacement des trous et des éléments par rapport aux repères, ce qui permet de maintenir l'alignement de l'assemblage même lorsque les cotes linéaires individuelles varient.
Tolérance de planéité garantit que les surfaces de contact s'alignent uniformément, évitant ainsi les espaces qui contribuent à l'accumulation de la chaîne.
Tolérance de faux-rond permet de contrôler la précision de rotation des arbres et des cylindres, réduisant ainsi les erreurs d'alignement au niveau des roulements et des engrenages.
Tolérance de profil permet de gérer des formes de surface complexes avec une seule zone de tolérance, ce qui réduit le nombre de cotes indépendantes dans la chaîne.
La méthode GD&T réduit les erreurs d'empilement en définissant des relations géométriques par rapport à des repères fonctionnels, ce qui permet d'éliminer les chaînes de tolérances redondantes, d'améliorer la clarté des contrôles et d'autoriser des tolérances individuelles plus larges lorsque la fonction le permet.
Impact sur le processus de fabrication
La capacité du processus détermine directement l'ampleur de la variation que chaque pièce apporte à la variation cumulée.
| Processus | Tolérance type | Impact cumulatif |
|---|---|---|
| Fraisage CNC | ±0,01 à 0,05 mm | Accumulation modérée |
| Tournage CNC | ±0,005 à 0,02 mm | Accumulation moindre |
| Meulage | ±0,002 à 0,005 mm | Variation minime |
| Moulage sous pression | ±0,1 à 0,3 mm | Accumulation importante |
| Moulage au sable | ±0,5 à 1,5 mm | Nécessite un usinage secondaire |
Lors de la réalisation d'une analyse d'empilement, il convient d'utiliser les capacités de fabrication réelles, et non les tolérances indiquées sur les plans. Une tolérance de ±0,01 mm indiquée sur un plan n'est utile que si le processus CNC respecte effectivement cette tolérance de ±0,01 mm de manière constante. Les données Cpk issues du processus de production constituent les données d'entrée les plus précises pour l'analyse statistique.
Problèmes courants liés à l'assemblage
Ajustements serrés — Arbre au maximum + alésage au minimum = montage impossible. Point critique pour les liaisons entre roulements, engrenages et liaisons arbre-moyeu.
Jeu excessif — toutes les cotes, lorsque les pièces sont à leur épaisseur minimale, entraînent des jeux excessifs, des vibrations et des erreurs de positionnement.
Désalignement — Les erreurs de position cumulées modifient les relations entre l'arbre et les paliers, les schémas d'engrènement des engrenages et la répartition des charges. Même de faibles erreurs d'alignement se traduisent par des vibrations et une usure accélérée.
Défaillance fonctionnelle — un engrènement incorrect, une fuite au niveau des joints d'étanchéité ou une imprécision de mouvement lorsque la chaîne dimensionnelle dépasse les limites du système.
Ces problèmes apparaissent généralement lors de l'assemblage du prototype ou au début de la production — c'est-à-dire précisément au moment où l'analyse du cumul des tolérances aurait dû être effectuée pendant la phase de conception.
Stratégies visant à réduire l'accumulation
Optimiser la répartition des tolérances. Resserrez les tolérances sur les caractéristiques critiques (logements de roulements, surfaces de positionnement) et assouplissez-les sur les cotes non critiques. D’après nos données de production, le resserrement sélectif de 2 à 3 cotes clés tout en assouplissant 5 à 6 autres permet généralement de réduire le coût total d’usinage de 15 à 25% sans affecter le bon fonctionnement de l’ensemble.
Appliquez correctement la méthode GD&T. Utilisez les tolérances de position basées sur des points de référence, conformément à la norme ASME Y14.5, afin de contrôler directement les relations fonctionnelles. Cela permet d'éliminer les cotes redondantes de la chaîne de tolérances.
Améliorer la précision d'usinage. Pour les caractéristiques critiques, recourez au tournage et au meulage CNC. Les procédés de haute précision réduisent les variations individuelles, qui s'amplifient tout au long de la chaîne de production.
Conception en vue de la fabricabilité (DFM). Réduire le nombre de pièces afin de raccourcir la chaîne dimensionnelle. Concevoir des éléments d'auto-positionnement (goupilles, épaulements, guides) qui limitent mécaniquement les variations lors de l'assemblage. Remplacer les entretoises empilées par des composants uniques usinés avec précision.
Conclusion
L'analyse du cumul des tolérances permet de prédire comment les variations individuelles des pièces se combinent pour influencer l'ajustement, l'alignement et le fonctionnement de l'ensemble. Les méthodes du « pire scénario », du RSS et de Monte Carlo fournissent aux ingénieurs des outils pour quantifier ce risque à différents niveaux de confiance. La méthode GD&T axe le contrôle des tolérances sur les relations fonctionnelles. La capacité du processus de fabrication détermine l'ampleur de la variation à laquelle chaque pièce contribue réellement.
Réaliser cette analyse dès la phase de conception — et non après l'échec de l'assemblage du prototype — permet d'éviter les interférences, les jeux excessifs et les défaillances fonctionnelles, tout en maîtrisant les coûts d'usinage. Vous avez besoin d'aide pour l'analyse du cumul des tolérances ou l'usinage de précision CNC de vos assemblages ? [Contactez notre équipe d'ingénieurs] pour bénéficier d'une étude de fabricabilité (DFM) et d'un accompagnement à la fabrication.
FAQ
Qu'est-ce que l'accumulation des tolérances ?
Effet cumulatif des variations dimensionnelles lorsque plusieurs pièces s'assemblent selon une chaîne dimensionnelle. La plage de tolérance de chaque pièce contribue à la variation totale de l'ensemble. En l'absence d'analyse, cette variation cumulée entraîne des interférences, un jeu excessif ou un désalignement, même lorsque chaque pièce prise individuellement satisfait aux critères d'inspection.
Qu'est-ce que l'analyse du scénario le plus défavorable par rapport à l'analyse de tolérance RSS ?
Le scénario « pire cas » part du principe que toutes les dimensions atteignent simultanément leurs limites extrêmes (somme des tolérances). La méthode RSS se base sur une distribution statistique et calcule la racine carrée de la somme des carrés des tolérances — ce qui permet généralement de prévoir une variation inférieure de 40 à 60% par rapport au scénario « pire cas ». Le scénario « pire cas » garantit que tous les assemblages s’adaptent ; le RSS offre des tolérances plus rentables avec une fiabilité statistique.
En quoi l'usinage CNC influe-t-il sur l'accumulation des tolérances ?
La capacité du procédé CNC détermine la variation de chaque pièce. Le fraisage de précision CNC offre une tolérance de ±0,01 mm, le tournage de ±0,005 à 0,01 mm et la rectification de ±0,002 à 0,005 mm. Les procédés moins précis (moulage, forgeage) entraînent une variation plus importante. Le choix de procédés plus précis pour les caractéristiques critiques réduit directement l’accumulation totale des tolérances.
En quoi le GD&T améliore-t-il le contrôle de la tolérance ?
La norme GD&T définit les relations géométriques (position, planéité, faux-rond, profil) par rapport aux repères fonctionnels, conformément à la norme ASME Y14.5. Cette approche concentre le contrôle des tolérances sur les exigences d'assemblage plutôt que sur les dimensions individuelles, ce qui élimine les chaînes de tolérances redondantes et permet d'appliquer des tolérances plus larges lorsque la fonction le permet.
Quel logiciel permet d'effectuer une analyse du cumul des tolérances ?
CETOL, Sigmetrix et SolidWorks TolAnalyst s'intègrent aux systèmes CAD pour l'analyse des chaînes de tolérances en 3D. La plupart prennent en charge les méthodes d'analyse du cas le plus défavorable, du RSS et de simulation de Monte Carlo. Pour les chaînes simples, les calculs sur tableur suffisent amplement. Pour les assemblages complexes comportant des dizaines d'éléments contributeurs, un logiciel dédié réduit considérablement le temps d'analyse et le risque d'erreur.


