
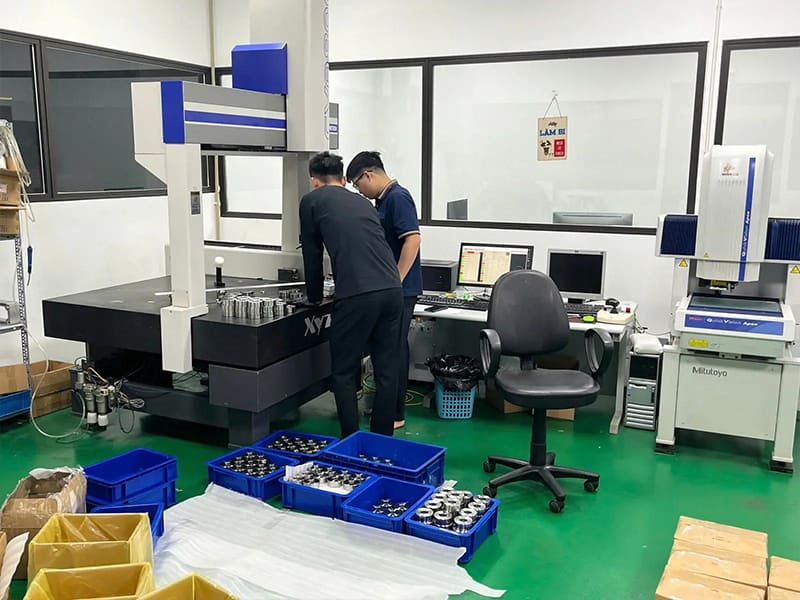
Dass ein Teil einmal innerhalb der Toleranzen liegt, bedeutet noch lange nicht, dass Ihr Prozess präzise ist. Wir haben schon gesehen, wie CNC-Betriebe beim ersten Exemplar ±0,01 mm einhielten, dann aber beim fünfzigsten Teil bereits um 0,03 mm abwichen, weil niemand die thermische Ausdehnung, den Werkzeugverschleiß oder die Wiederholgenauigkeit der Vorrichtung berücksichtigt hatte. Bei der Präzisionsfertigung geht es nicht um den engsten Maßwert auf einer Zeichnung – es geht darum, diesen Wert bei jedem Teil, jeder Charge und jedem Produktionslauf zuverlässig einzuhalten.
Dieser Artikel befasst sich mit der Präzisionsfertigung aus technischer und betrieblicher Perspektive. Wir erläutern, was Präzision in der Produktion wirklich bedeutet, wie die CNC-Bearbeitung diese gewährleistet, wie Toleranzen realistisch kontrolliert werden, wie sich Werkstoffe auf die Ergebnisse auswirken, wie die Qualität durch Messungen und Prozesskontrolle überprüft wird und wie man einen Partner für die Präzisionsfertigung bewertet. Ganz gleich, ob Sie als Konstrukteur enge Toleranzen festlegen, als Ingenieur die Produktion planen oder als Einkäufer Lieferanten qualifizieren – das Ziel besteht darin, die Konstruktionsvorgabe mit der Realität in der Fertigung in Einklang zu bringen.
Was bedeutet „Präzisionsfertigung“ in der Produktion?
Jenseits der Zeichnung
Präzisionsfertigung bedeutet, Teile konsistent so herzustellen, dass sie den funktionalen Anforderungen über Zeit, Chargen und Bedingungen hinweg gerecht werden. Drei Elemente definieren sie:
Maßgenauigkeit: Die Teile entsprechen den vorgegebenen Toleranzen. Wiederholbarkeit: Der Prozess liefert Zyklus für Zyklus das gleiche Ergebnis. Konsistenz: Die Abweichungen bleiben über Chargen, Maschinen und Bediener hinweg unter Kontrolle.
Diese Faktoren hängen miteinander zusammen. Ein CNC-Prozess mag anfangs zwar eine enge Toleranz einhalten, doch ohne die Berücksichtigung von Werkzeugverschleiß, thermischer Drift und Spannvorrichtungen lässt sich die Präzision über den gesamten Produktionslauf hinweg nicht aufrechterhalten. Wahre Präzision zeigt sich in den Daten zur Prozessfähigkeit – nicht in vereinzelten Messungen.
Genauigkeit vs. Präzision vs. Wiederholbarkeit
Diese Begriffe beschreiben unterschiedliche Verhaltensweisen mit sehr unterschiedlichen Auswirkungen auf die Produktion.
Genauigkeit misst, wie nah ein einzelnes Ergebnis am Ziel liegt. Präzision misst, wie dicht mehrere Ergebnisse beieinander liegen. Wiederholbarkeit misst, ob der Prozess im Laufe der Zeit immer wieder das gleiche Ergebnis liefert.
In der Serienfertigung ist die Wiederholgenauigkeit oft entscheidender als die Spitzengenauigkeit. Ein Prozess, der zwar leicht abweicht, aber eine hohe Wiederholgenauigkeit aufweist, lässt sich durch eine einzige Offset-Anpassung korrigieren. Ein Prozess mit schlechter Wiederholgenauigkeit führt zu Ausschuss, Nacharbeit und Engpässen bei der Qualitätskontrolle – und das lässt sich durch keinen Offset beheben.
Wie die CNC-Bearbeitung eine präzise Fertigung ermöglicht
Digitale Steuerung und Rückkopplung
Bei der CNC-Bearbeitung wird die Konstruktionsvorgabe in kontrollierte, wiederholbare Bewegungen umgesetzt. Programmierte Werkzeugwege stellen sicher, dass jeder Schnitt derselben Geometrie, demselben Vorschub und derselben Abfolge folgt. Servogesteuerte Achsen sorgen für eine Positionierung im Regelkreis, die Abweichungen kontinuierlich korrigiert. Menschliche Schwankungen verlagern sich von der manuellen Ausführung hin zur Prozesseinrichtung und -validierung – wo sie besser handhabbar sind.
Dieses Kontrollsystem ermöglicht es, auch bei großen Stückzahlen wiederholt enge Toleranzen einzuhalten. Unseren Produktionsdaten zufolge gewährleistet ein ordnungsgemäß eingerichtetes 5-axis- bzw. CNC-Zentrum bei Aluminium 6061 über mehr als 500 Teileserien hinweg eine Maßhaltigkeit von ±0,01 mm, ohne dass ein manueller Eingriff erforderlich ist.
Mehrachsige Bearbeitung und Reduzierung des Rüstaufwands
Der Wechsel von der 3-Achs-Bearbeitung zur 5-axis- bzw. CNC-Bearbeitung führt zu einer direkten Verbesserung der erreichbaren Präzision. Die 3-Achs-Bearbeitung erfordert häufig mehrere Rüstvorgänge, und jede erneute Einspannung führt zu kumulativen Aufspannfehlern. Bei der 5-axis-Bearbeitung werden komplexe Merkmale in einem einzigen Rüstvorgang gefertigt, wodurch Bezugspunkte beibehalten und die geometrische Konsistenz verbessert werden.
Nach unseren Erfahrungen führte die Umstellung bei einer mehrseitigen Halterung für die Luft- und Raumfahrt von 3-Achsen (4 Rüstungen) auf 5-axis (1 Rüstung) zu einer Verbesserung der Positionsgenauigkeit um 40% – vor allem durch die Beseitigung von Fehlern beim Umrüsten.
Grundlagen der Maschinenbau
Die Präzision hängt von der Maschinenkonstruktion ab, nicht nur von der Steuerungssoftware. Steifigkeit widersteht den Schnittkräften, die zu einer Durchbiegung führen. Spindelgenauigkeit und Rundlaufabweichungen wirken sich unmittelbar auf die Oberflächengüte und die Lage der Merkmale aus. Thermische Stabilität ist von entscheidender Bedeutung – Temperaturänderungen führen zu einer Ausdehnung von Maschinenkomponenten und Werkstücken. Moderne Maschinen verfügen zwar über Temperaturkompensation und Aufwärmroutinen, doch müssen Betriebe für Arbeiten mit engen Toleranzen auch die Umgebungsbedingungen kontrollieren.
Wie werden enge Toleranzen definiert, erreicht und kontrolliert?
Was gilt als “eng”?
Bei der CNC-Bearbeitung ist “eng” relativ zur Prozessfähigkeit:
- Allgemeine CNC-Bearbeitung: ±0,05-0,10 mm
- Präzisionsbearbeitung CNC: ±0,01–0,02 mm
- Hochpräzise / kritische Merkmale: ±0,005 mm oder genauer
Ein wesentlicher Unterschied, den die meisten Leitfäden übersehen: Die Konstruktionstoleranz ist die in der Zeichnung festgelegte Toleranz. Die bearbeitbare Toleranz ist die Toleranz, die mit einer bestimmten Maschine, einem bestimmten Werkstoff und einem bestimmten Verfahren wiederholt und wirtschaftlich eingehalten werden kann. In der Präzisionsfertigung werden diese beiden Werte durch ingenieurtechnisches Urteilsvermögen aufeinander abgestimmt.
Faktoren, die das Erreichen der Toleranzgrenze beeinflussen
Fräsbahnstrategie: Schlichtdurchgänge mit konstanter Zuteilung und datumsbasierter Reihenfolge reduzieren Schwankungen wirksamer als aggressives Schruppen. Schnittparameter: Vorschub, Schnitttiefe und Drehzahl beeinflussen die Schnittkraft und die Wärmeentwicklung – die Hauptursachen für Maßabweichungen. Werkstoffverhalten: Aluminium, Edelstahl und Kunststoffe reagieren jeweils unterschiedlich auf Wärme und Beanspruchung. Restspannungen, Kornstruktur und Wärmeausdehnung beeinflussen die endgültigen Abmessungen.
Der Kompromiss zwischen Kosten und Toleranz
Jede weitere Straffung erhöht die Bearbeitungszeit, den Werkzeugverschleiß, die Prüfhäufigkeit und das Ausschussrisiko – und zwar nichtlinear. Basierend auf unseren Produktionsdaten erhöht die Umstellung von ±0,05 mm auf ±0,02 mm bei einem typischen Aluminiumgehäuse die Bearbeitungskosten um 30–40%. Eine weitere Umstellung auf ±0,01 mm führt zusätzlich zu einer Erhöhung um 50–80%.
Eine häufig anzutreffende Falle: Konstrukteure geben für jedes Bauteil eine Toleranz von ±0,01 mm an, obwohl dies eigentlich nur für zwei Passflächen erforderlich ist. Die gezielte Anwendung enger Toleranzen – gemäß den allgemeinen Toleranzklassen der ISO 2768 für nicht kritische Bauteile – ist der schnellste Weg, die Kosten für die Präzisionsfertigung zu senken, ohne dabei Abstriche bei der Funktion zu machen.
Wie wirken sich Werkstoffe auf die Präzisionsfertigung aus?
Die Wahl des Werkstoffs entscheidet direkt darüber, ob enge Toleranzen dauerhaft eingehalten werden können – oder nur gelegentlich.
Aluminium (6061/7075): Hervorragende Zerspanbarkeit bei geringen Schnittkräften. Ideal für enge Toleranzen, jedoch erfordert die hohe Wärmeausdehnung (23 µm/m·K) eine Temperaturregelung während der Endbearbeitung und Prüfung.
Kohlenstoff- und legierte Stähle: Gute Maßhaltigkeit nach dem Spannungsabbau. Höhere Schnittkräfte erfordern eine stabile Aufspannung, doch bei einer gut kontrollierten Stahlbearbeitung lassen sich sehr reproduzierbare Ergebnisse erzielen.
Edelstahl (304/316L): Es kommt zu einer Kaltverfestigung und Wärmeentwicklung, was das Risiko einer Werkzeugverformung und Maßabweichungen erhöht. Erfordert konservative Parameter und eine konsequente Kühlmittelstrategie.
Titan (Ti-6Al-4V): Eine geringe Wärmeleitfähigkeit führt zu einer Konzentration der Wärme an der Schneide. Die Toleranzkontrolle erfordert optimierte Parameter, scharfe Werkzeuge und ein Minimum an Nachspannvorgängen.
Technische Kunststoffe (POM, PEEK): Maschinen mit geringer Krafteinwirkung, die jedoch sehr hitzeempfindlich sind. Durch elastische Rückstellung und Kriechen können Teile nach der Bearbeitung außerhalb der Toleranz geraten – insbesondere dünne Bereiche.
| Material | Präzisionsrisiko | Hauptanliegen |
|---|---|---|
| Aluminium | Mittel | Wärmeausdehnung |
| Stahl | Niedrig–mittel | Schnittkraft |
| Rostfreier Stahl | Mittel bis hoch | Wärme- und Kaltverfestigung |
| Titan | Hoch | Wärmekonzentration |
| Kunststoffe | Hoch | Elastische Erholung |
Qualitätskontrolle in der Präzisionsfertigung
Messtechnik und Metrologie
CMM (Koordinatenmessgerät): Das Rückgrat der Maßprüfung für Teile mit engen Toleranzen. Bietet hochpräzise, wiederholbare Messungen für komplexe Geometrien und GD&T gemäß ASME Y14.5. Optische Systeme: Geeignet für empfindliche Teile oder Prüfungen mit hohem Durchsatz, bei denen die berührende Messung zu Fehlern führen könnte. Prüfung während des Fertigungsprozesses: CNC-Messtaster erfassen Merkmale während der Bearbeitung und ermöglichen so die Werkzeugversatzkompensation sowie die frühzeitige Erkennung von Abweichungen.
Es ist entscheidend, die Messauflösung an die Toleranz anzupassen. Eine Toleranz von ±0,01 mm, die mit einem Messgerät mit einer Genauigkeit von ±0,005 mm gemessen wird, lässt nur sehr wenig Spielraum für Messunsicherheiten.
Mehrstufige Prüfstrategie
Eine effektive Qualitätskontrolle basiert auf einem mehrstufigen Ansatz – sie beschränkt sich nicht nur auf die Endkontrolle.
Erstmusterprüfung (FAI) bestätigt, dass der Prozess die Konstruktionsvorgaben bereits vor Beginn der Serienproduktion erfüllt. Zwischenkontrollen Werkzeugverschleiß, thermische Abweichungen oder Probleme mit der Spannvorrichtung erkennen, bevor sie zu Ausschuss führen. Endkontrolle überprüft vor der Auslieferung die Einhaltung der Vorgaben. SPC (Statistische Prozesskontrolle) erfasst wichtige Kennzahlen im Zeitverlauf und erkennt Trends, bevor sie die Grenzwerte überschreiten.
In unserer Produktionsumgebung senkt dieser mehrstufige Ansatz die Ausschussquote im Vergleich zu Strategien, die ausschließlich auf einer Endkontrolle basieren, in der Regel um 40–60%.
Häufige Herausforderungen in der Präzisionsfertigung
Thermische Verformung. Die beim Zerspanen und beim Spindelbetrieb entstehende Wärme führt zu einer Ausdehnung der Maschine und des Werkstücks. Abhilfe: Aufwärmzyklen, gleichbleibende Kühlmittelzufuhr, kontrollierte Werkstatte-Temperatur und Endbearbeitung bei stabilen thermischen Zuständen.
Fehler bei der Befestigung. Überbestimmte oder schlecht ausgerichtete Spannvorrichtungen führen zu Verformungen der Teile – insbesondere bei dünnwandigen oder asymmetrischen Geometrien. Lösung: Bezugspunktgesteuerte Spannvorrichtungskonstruktion, minimale Spannkraft und wiederholgenaue Positionierungsmerkmale.
Chargenabweichung. Wenn sich Werkzeuge abnutzen und Maschinen sich erwärmen, verändern sich die Maße allmählich. Lösung: Verwaltung der Standzeit mit geplanten Versatzwerten, Messungen während des Fertigungsprozesses und SPC-Überwachung.
Messfehler. Eine falsche Methode, eine unzureichende Auflösung oder uneinheitliche Prüfvorrichtungen können tatsächliche Abweichungen verschleiern oder übertreiben. Abhilfe: Passen Sie die Auflösung an die Toleranz an, verwenden Sie einheitliche Bezugspunkte und überprüfen Sie die Messsysteme regelmäßig.
| Herausforderung | Hauptrisiko | Regelungsstrategie |
|---|---|---|
| Thermische Verformung | Größenabweichung | Wärmemanagement |
| Befestigungsfehler | Geometrischer Fehler | Datum-basierte Vorrichtungen |
| Chargenabweichung | Ausschuss und Nacharbeit | SPC und Prüfung |
| Messfehler | Falsche Entscheidungen | Validierung der Messtechnik |
So wählen Sie einen Partner für die Präzisionsfertigung aus
Fähigkeiten anhand von Belegen bewerten
Suchen Sie nach modernen CNC-Anlagen, die für Ihre Geometrie und Toleranzen geeignet sind. Erkundigen Sie sich, wie die Maschinen gewartet und thermisch geregelt werden. Fordern Sie Leistungsstudien, Musterberichte oder Erstmusterdaten an – keine Spezifikationen aus Broschüren. Ein kompetenter Partner erklärt Ihnen wie Sie halten die Toleranzen ein, nicht nur dass Sie können es.
Qualitätssysteme überprüfen
ISO 9001: Grundlegendes Qualitätsmanagement. IATF 16949: Prozesssteuerung und statistische Prozesskontrolle (SPC) nach Automobilstandard. ISO 13485: Validierung und Dokumentation von Medizinprodukten. Zertifizierungen sind wichtig – aber nur, wenn sie mit tatsächlichen Prüfdaten und SPC-Verfahren einhergehen.
Unterstützung beim Value Engineering
Die stärksten Partner schaffen Mehrwert, noch bevor die ersten Chips geschnitten werden. Frühzeitiges DFM-Feedback zu Toleranzen, Materialien und Halterungen kann die Kosten um 10–25% senken, ohne die Funktion zu beeinträchtigen. Bei den von uns realisierten Projekten verhindern Zulieferer, die übermäßige Toleranzen frühzeitig melden, die teuersten Nacharbeiten – nämlich jene, die erst nach der Fertigung der Werkzeuge anfallen.
Schlussfolgerung
Präzisionsfertigung ist eine Fähigkeit auf Systemebene – und nicht das Ergebnis einer einzelnen Maschine oder einer Toleranzangabe. Wahre Präzision entsteht durch das Zusammenspiel von koordinierter CNC-Genauigkeit, realistischer Toleranzkontrolle und disziplinierter Qualitätsprüfung, die stabil und wiederholbar zusammenwirken. Prozesssteuerung und Materialkenntnis entscheiden darüber, ob enge Toleranzen über alle Chargen hinweg konsistent eingehalten werden. Ohne strukturierte Prüfung, Messtechnik und Überwachung können selbst hochmoderne Maschinen keine zuverlässigen Ergebnisse garantieren.
Der richtige Fertigungspartner sorgt dafür, dass Präzision realisierbar und nachhaltig ist. Lieferanten mit nachgewiesener Kompetenz, soliden Qualitätssystemen und proaktiver technischer Unterstützung setzen Konstruktionsvorgaben in fertigungsfähige, überprüfbare Bauteile um. Benötigen Sie Hilfe dabei, enge Toleranzen in eine zuverlässige Produktion umzusetzen? [Wenden Sie sich an unser Ingenieurteam], um Unterstützung bei der Präzisionsfertigung und eine DFM-Prüfung zu erhalten.
FAQ
Welche Toleranz gilt als Präzisionsfertigung?
Es gibt keinen festen Grenzwert, aber in der Praxis gilt: ±0,05–0,10 mm entspricht im Allgemeinen der Toleranzklasse CNC, ±0,01–0,02 mm der Präzisionstoleranz und ±0,005 mm oder weniger gilt für kritische Merkmale. Entscheidend ist vor allem, ob der Prozess diese Toleranz über alle Chargen hinweg reproduzierbar einhält – nicht der kleinste Wert in der Zeichnung.
Ist eine engere Toleranz immer besser?
Nein. Engere Toleranzen erhöhen die Bearbeitungszeit, den Prüfaufwand, das Ausschussrisiko und die Kosten – oft ohne die Funktion zu verbessern. Eine etwas großzügigere, gut kontrollierte Toleranz sorgt in der Regel für eine höhere Ausbeute und Zuverlässigkeit. Bei der Präzisionsfertigung stehen funktionale Toleranzen im Vordergrund, nicht Minimalwerte.
Welche Werkstoffe lassen sich am schwersten präzise bearbeiten?
Am schwierigsten sind Werkstoffe, bei denen sich Wärme, Spannung oder elastische Rückstellung verstärken: Titan (Wärmekonzentration), Edelstahl (Kaltverfestigung) und technische Kunststoffe (elastische Rückstellung und Kriechen). Präzision lässt sich am einfachsten bei steifen, thermisch stabilen und spannungsfreien Werkstoffen erzielen.
Wie gewährleistet die CNC-Bearbeitung die Wiederholgenauigkeit?
Durch Prozesssteuerung: Programmierte Werkzeugwege und Servorückmeldung eliminieren bedienerbedingte Schwankungen, eine stabile Werkstückspannung reduziert Einrichtungsfehler, das Werkzeugverschleißmanagement und die prozessbegleitende Messung korrigieren Abweichungen, und die statistische Prozesskontrolle (SPC) erfasst Trends, bevor die Teile die Toleranzgrenzen überschreiten.
Wie wird die Genauigkeit in der Fertigung überprüft?
Durch strukturierte Messungen: FAI validiert die Einrichtung, Zwischenkontrollen überwachen Abweichungen, CMM und optische Messtechnik bestätigen die Geometrie gemäß ASME Y14.5 oder ISO-Normen, und SPC belegt die Langzeitstabilität. Die Prüfdaten schließen den Kreis zwischen Bearbeitung und Qualität.


