
Une pièce qui mesure dans la tolérance une seule fois ne signifie pas que votre processus est précis. Nous avons vu des ateliers CNC atteindre ±0,01 mm sur la première pièce, puis dériver de 0,03 mm à la cinquantième pièce parce que personne n’a géré la dilatation thermique, l’usure d’outil ou la répétabilité du montage. La fabrication de précision ne consiste pas à atteindre la cote la plus serrée sur un plan — il s’agit de maintenir cette cote de manière fiable sur chaque pièce, chaque lot et chaque série de production.
Cet article couvre la fabrication de précision d’un point de vue ingénierie et exploitation. Nous expliquons ce que la précision signifie réellement en production, comment l’usinage CNC la garantit, comment les tolérances sont contrôlées de manière réaliste, comment les matériaux influencent les résultats, comment la qualité est vérifiée par la mesure et le contrôle de processus, et comment évaluer un partenaire en fabrication de précision. Que vous soyez un concepteur spécifiant des tolérances serrées, un ingénieur planifiant la production ou un acheteur qualifiant des fournisseurs, l’objectif est de relier l’intention de conception à la réalité de l’atelier.
Que signifie la fabrication de précision en production ?
Au-delà du plan
La fabrication de précision signifie produire de manière constante des pièces qui répondent aux exigences fonctionnelles dans le temps, les lots et les conditions. Trois éléments la définissent :
Précision dimensionnelle : Les pièces respectent les tolérances spécifiées. Répétabilité : Le processus produit le même résultat cycle après cycle. Constance : La variation reste maîtrisée entre les lots, les machines et les opérateurs.
Ces éléments sont interdépendants. Un processus CNC peut atteindre une tolérance serrée au départ, mais sans gestion de l’usure d’outil, de la dérive thermique et du bridage, il ne restera pas précis sur toute une série. La véritable précision se manifeste dans les données de capabilité processus — pas dans des mesures isolées.
Exactitude vs. Précision vs. Répétabilité
Ces termes décrivent des comportements différents avec des conséquences de production très différentes.
Précision mesure à quel point un résultat unique est proche de la cible. Précision mesure à quel point plusieurs résultats sont regroupés de manière serrée. Répétabilité mesure si le processus reproduit le même résultat dans le temps.
En production par lots, la répétabilité est souvent plus critique que l’exactitude maximale. Un processus légèrement décalé mais hautement répétable peut être corrigé avec un simple ajustement d’offset. Un processus avec une mauvaise répétabilité génère des rebuts, des reprises et des goulots d’étranglement en inspection — et aucun offset ne peut corriger cela.
Comment l’usinage CNC permet la fabrication de précision
Contrôle numérique et retour d’information
L’usinage CNC convertit l’intention de conception en mouvement contrôlé et répétable. Les trajectoires d’outil programmées garantissent que chaque coupe suit la même géométrie, la même avance et la même séquence. Les axes asservis fournissent un positionnement en boucle fermée qui corrige en continu les écarts. La variabilité humaine se déplace de l’exécution manuelle vers la configuration et la validation du processus — où elle est plus gérable.
Ce cadre de contrôle permet de maintenir des tolérances serrées de manière répétée, même sur de longues séries. Selon nos données de production, un centre d’usinage 5-axis CNC correctement configuré maintient une constance dimensionnelle de ±0,01 mm sur des lots de plus de 500 pièces en aluminium 6061 sans intervention manuelle.
Usinage multi-axes et réduction des montages
Passer de l’usinage 3 axes à l’usinage 5-axis CNC améliore directement la précision atteignable. L’usinage 3 axes nécessite souvent plusieurs montages, et chaque re-bridage ajoute une erreur de fixation cumulative. L’usinage 5-axis réalise des caractéristiques complexes en un seul montage, préservant les relations de référence et améliorant la cohérence géométrique.
Selon notre expérience, le passage d’un support aérospatial multi-faces de l’usinage 3 axes (4 montages) à l’usinage 5-axis (1 montage) a amélioré la précision de position de 40% — principalement en éliminant l’erreur de re-bridage.
Fondamentaux de la machine
La précision dépend de la construction de la machine, pas seulement du logiciel de commande. Rigidité résiste aux forces de coupe qui provoquent la déflexion. Précision de la broche et le faux-rond affectent directement l’état de surface et la localisation des caractéristiques. Stabilité thermique est critique — les variations de température provoquent la dilatation des composants de la machine et des pièces. Les machines modernes utilisent la compensation de température et des routines de préchauffage, mais les ateliers doivent également contrôler les conditions ambiantes pour les travaux à tolérances serrées.
Comment les tolérances serrées sont-elles définies, atteintes et contrôlées ?
Qu’est-ce qui compte comme “ serré ” ?
En usinage CNC, “ serré ” est relatif à la capabilité du processus :
- Usinage CNC général : ±0,05–0,10 mm
- Usinage CNC de précision : ±0,01–0,02 mm
- Haute précision / caractéristiques critiques : ±0,005 mm ou plus serré
Une distinction clé que la plupart des guides omettent : la tolérance de conception est ce que spécifie le plan. La tolérance usinable est ce qui peut être maintenu de manière répétée et économique avec une machine, un matériau et un processus donnés. La fabrication de précision aligne ces deux éléments grâce au jugement d’ingénierie.
Facteurs qui déterminent l’atteinte des tolérances
Stratégie de trajectoire d’outil : Les passes de finition avec engagement constant et séquençage basé sur les références réduisent la variabilité plus efficacement que l’ébauche agressive. Paramètres de découpe : La vitesse d’avance, la profondeur de coupe et la vitesse influencent la force de coupe et la chaleur — les principaux facteurs de dérive dimensionnelle. Comportement des matériaux : L’aluminium, l’acier inoxydable et les plastiques réagissent chacun différemment à la chaleur et aux contraintes. Les contraintes résiduelles, la structure du grain et la dilatation thermique affectent toutes les dimensions finales.
Le compromis coût-tolérance
Chaque resserrement incrémental augmente le temps d’usinage, l’usure d’outil, la fréquence d’inspection et le risque de rebut — de manière non linéaire. Selon nos données de production, passer de ±0,05 mm à ±0,02 mm sur un boîtier en aluminium typique augmente le coût d’usinage de 30 à 40%. Passer à ±0,01 mm ajoute encore 50 à 80% par-dessus.
Un piège courant que nous observons : les concepteurs spécifient ±0,01 mm sur chaque caractéristique alors que seules deux surfaces d’accouplement en ont réellement besoin. Appliquer des tolérances serrées de manière sélective — selon les classes de tolérance générale ISO 2768 pour les caractéristiques non critiques — est le moyen le plus rapide de réduire le coût de la fabrication de précision sans sacrifier la fonction.
Comment les matériaux affectent-ils la fabrication de précision ?
Le choix du matériau détermine directement si les tolérances serrées sont atteignables de manière constante — ou seulement occasionnellement.
Aluminium (6061/7075) : Excellente usinabilité avec de faibles forces de coupe. Idéal pour les tolérances serrées, mais une dilatation thermique élevée (23 µm/m·K) nécessite un contrôle de la température pendant la finition et l’inspection.
Aciers au carbone et alliés : Bonne stabilité dimensionnelle après détensionnement. Des forces de coupe plus élevées exigent des montages rigides, mais un usinage de l'acier bien contrôlé produit des résultats très répétables.
Acier inoxydable (304/316L) : S'écrouit et retient la chaleur, augmentant le risque de déflexion d'outil et de dérive dimensionnelle. Nécessite des paramètres conservateurs et une stratégie de lubrification cohérente.
Titane (Ti-6Al-4V) : La faible conductivité thermique concentre la chaleur au niveau de l'arête de coupe. Le contrôle des tolérances exige des paramètres optimisés, des outils affûtés et un minimum de re-bridage.
Plastiques techniques (POM, PEEK) : Usiner avec une faible force mais être très sensible à la chaleur. La récupération élastique et le fluage peuvent faire sortir les pièces de la tolérance après l'usinage — en particulier les sections minces.
| Matériel | Risque de précision | Préoccupation clé |
|---|---|---|
| Aluminium | Moyen | Dilatation thermique |
| Acier | Faible-moyen | Force de coupe |
| Acier inoxydable | Moyenne-élevée | Chaleur et écrouissage |
| Titane | Élevé | Concentration de chaleur |
| Plastiques | Élevé | Récupération élastique |
Contrôle qualité dans la fabrication de précision
Mesure et métrologie
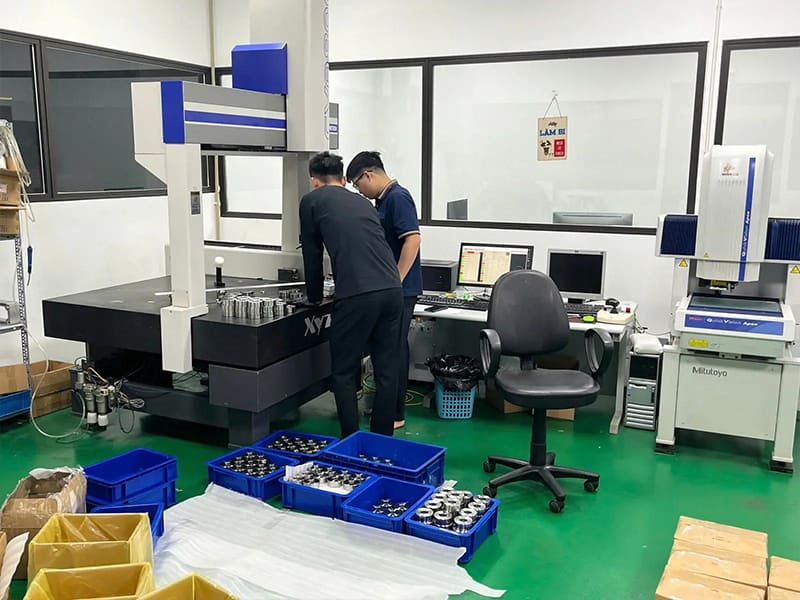
CMM (Machine à mesurer tridimensionnelle) : La colonne vertébrale de la vérification dimensionnelle pour les pièces à tolérances serrées. Fournit des mesures précises et répétables pour les géométries complexes et GD&T selon ASME Y14.5. Systèmes optiques : Utiles pour les pièces délicates ou l'inspection à haut débit où le palpage par contact pourrait introduire des erreurs. Palpage en cours d'usinage : Les sondes CNC mesurent les caractéristiques pendant l'usinage, permettant la compensation des offsets d'outils et la détection précoce des dérives.
Adapter la résolution de mesure à la tolérance est essentiel. Une tolérance de ±0,01 mm mesurée avec un instrument de ±0,005 mm laisse très peu de marge pour l'incertitude de mesure.
Stratégie d'inspection en couches
Un contrôle qualité efficace suit une approche en couches — pas seulement l'inspection finale.
Inspection du premier article (FAI) Confirme que le processus peut répondre à l'intention de conception avant la production complète. Contrôles en cours de processus Détectent l'usure des outils, la dérive thermique ou les problèmes de fixation avant qu'ils ne produisent des rebuts. Contrôle final Vérifie la conformité avant la livraison. SPC (Maîtrise statistique des processus) Suit les dimensions clés dans le temps, identifiant les tendances avant qu'elles ne dépassent les limites.
Dans notre environnement de production, cette approche en couches réduit généralement les taux de rebut de 40 à 60% par rapport aux stratégies d'inspection finale uniquement.
Défis courants de la fabrication de précision
Déformation thermique. La chaleur générée par la coupe et le fonctionnement de la broche provoque l'expansion de la machine et de la pièce. Solution : cycles de préchauffage, liquide de refroidissement constant, température d'atelier contrôlée et finition à des états thermiques stables.
Erreurs de fixation. Des montages sur-contraints ou mal alignés déforment les pièces — en particulier les géométries à parois minces ou asymétriques. Solution : conception de montage basée sur les références, force de serrage minimale et caractéristiques de positionnement répétables.
Dérive de lot. À mesure que les outils s'usent et que les machines chauffent, les dimensions dérivent progressivement. Solution : gestion de la durée de vie des outils avec des offsets planifiés, palpage en cours d'usinage et surveillance SPC.
Erreur de mesure. Une méthode incorrecte, une résolution insuffisante ou une fixation d'inspection incohérente masque ou exagère la variation réelle. Solution : adapter la résolution à la tolérance, utiliser des références cohérentes et valider périodiquement les systèmes de mesure.
| Défi | Risque principal | Stratégie de contrôle |
|---|---|---|
| Déformation thermique | Dérive dimensionnelle | Gestion thermique |
| Erreur de fixation | Erreur géométrique | Montages basés sur les références |
| Dérive de lot | Rebuts et reprises | SPC et palpage |
| Erreur de mesure | Décisions erronées | Validation métrologique |
Comment choisir un partenaire de fabrication de précision
Évaluer les capacités avec des preuves
Recherchez un équipement CNC moderne adapté à votre géométrie et à vos tolérances. Demandez comment les machines sont entretenues et gérées thermiquement. Exigez des études de capacité, des rapports d'échantillons ou des données de première pièce — pas des spécifications de brochure. Un partenaire compétent explique comment comment ils maintiennent les tolérances, pas seulement que ils peuvent.
Vérifier les systèmes qualité
ISO 9001 : Gestion de la qualité de base. IATF 16949 : Contrôle de processus et SPC de qualité automobile. ISO 13485 : Validation et documentation des dispositifs médicaux. Les certifications comptent — mais uniquement lorsqu'elles sont associées à de véritables données d'inspection et à des pratiques SPC.
Support d'ingénierie de la valeur
Les partenaires les plus solides ajoutent de la valeur avant que les copeaux ne soient coupés. Un retour DFM précoce sur les tolérances, les matériaux et les montages peut réduire les coûts de 10 à 25% sans compromettre la fonction. Dans les projets que nous avons livrés, les fournisseurs qui signalent rapidement un sur-tolérancement évitent les reprises les plus coûteuses — celles qui surviennent après la fabrication de l'outillage.
Conclusion
La fabrication de précision est une capacité au niveau du système — pas le résultat d'une seule machine ou d'une spécification de tolérance. La véritable précision émerge d'une précision CNC coordonnée, d'un contrôle de tolérance réaliste et d'une vérification qualité disciplinée fonctionnant ensemble de manière stable et répétable. Le contrôle des processus et la compréhension des matériaux déterminent si les tolérances serrées se maintiennent de manière cohérente entre les lots. Sans inspection structurée, métrologie et surveillance, même les machines avancées ne peuvent pas garantir des résultats fiables.
Le bon partenaire de fabrication rend la précision réalisable et durable. Les fournisseurs ayant une capacité éprouvée, des systèmes qualité robustes et un support d'ingénierie proactif transforment l'intention de conception en pièces fabricables et vérifiables. Besoin d'aide pour transformer des tolérances serrées en production fiable ? [Contactez notre équipe d'ingénierie] pour un support de fabrication de précision et une revue DFM.
FAQ
Quelle tolérance qualifie la fabrication de précision ?
Aucun seuil unique, mais en pratique : ±0,05–0,10 mm est une précision CNC générale, ±0,01–0,02 mm est de la précision, et ±0,005 mm ou plus serré s'applique aux caractéristiques critiques. Ce qui importe le plus, c'est de savoir si le processus maintient cette tolérance de manière répétable entre les lots — pas le plus petit nombre sur le plan.
Une tolérance plus serrée est-elle toujours meilleure ?
Non. Des tolérances plus serrées augmentent le temps d'usinage, l'effort d'inspection, le risque de rebut et le coût — souvent sans améliorer la fonction. Une tolérance légèrement plus lâche et bien contrôlée offre généralement un meilleur rendement et une meilleure fiabilité. La fabrication de précision se concentre sur les tolérances fonctionnelles, pas sur les valeurs minimales.
Quels matériaux sont les plus difficiles à usiner avec précision ?
Les matériaux qui amplifient la chaleur, les contraintes ou la récupération élastique sont les plus difficiles : le titane (concentration de chaleur), l'acier inoxydable (écrouissage) et les plastiques techniques (récupération élastique et fluage). La précision est plus facile dans les matériaux rigides, thermiquement stables et détensionnés.
Comment l'usinage CNC garantit-il la répétabilité ?
Grâce au contrôle des processus : les trajectoires d'outil programmées et la rétroaction des servomoteurs éliminent la variabilité de l'opérateur, les montages stables réduisent les erreurs de configuration, la gestion de l'usure des outils et le palpage en cours de processus corrigent la dérive, et le SPC suit les tendances avant que les pièces ne sortent de la tolérance.
Comment la précision est-elle vérifiée en production ?
Grâce à une mesure structurée : le FAI valide la configuration, les contrôles en cours de processus surveillent la dérive, le CMM et la métrologie optique confirment la géométrie selon les normes ASME Y14.5 ou ISO, et le SPC prouve la stabilité à long terme. Les données d'inspection bouclent la boucle entre l'usinage et la qualité.


