
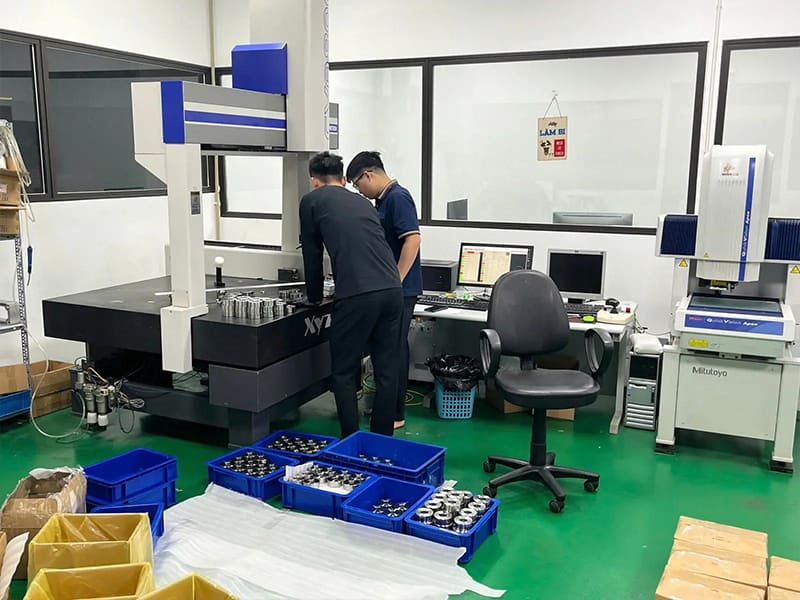
Il fatto che un pezzo risulti una volta conforme alle specifiche non significa che il processo sia preciso. Abbiamo visto officine CNC raggiungere una tolleranza di ±0,01 mm sul primo pezzo, per poi registrare uno scostamento di 0,03 mm al cinquantesimo pezzo perché nessuno aveva tenuto conto dell’espansione termica, dell’usura degli utensili o della ripetibilità delle attrezzature di fissaggio. La produzione di precisione non riguarda il valore più stretto indicato su un disegno, ma il mantenimento affidabile di quel valore su ogni pezzo, ogni lotto e ogni ciclo di produzione.
Questo articolo tratta la produzione di precisione da un punto di vista ingegneristico e operativo. Spieghiamo cosa significhi realmente la precisione nella produzione, in che modo la lavorazione CNC la garantisca, come le tolleranze vengano controllate in modo realistico, come i materiali influenzino i risultati, come la qualità venga verificata attraverso la misurazione e il controllo di processo e come valutare un partner per la produzione di precisione. Che siate progettisti che specificano tolleranze ristrette, ingegneri che pianificano la produzione o acquirenti incaricati di qualificare i fornitori, l’obiettivo è quello di collegare l’intento progettuale alla realtà dell’officina.
Cosa si intende per “produzione di precisione” nel settore manifatturiero?
Oltre il disegno
La produzione di precisione consiste nel realizzare in modo costante componenti che soddisfino i requisiti funzionali nel tempo, nei vari lotti e in qualsiasi condizione. È caratterizzata da tre elementi:
Precisione dimensionale: I componenti rispettano le tolleranze specificate. Ripetibilità: Il processo garantisce lo stesso risultato ciclo dopo ciclo. Coerenza: La variazione rimane sotto controllo tra i diversi lotti, le macchine e gli operatori.
Si tratta di fattori interdipendenti. Un processo CNC può inizialmente rispettare una tolleranza stretta, ma senza una gestione adeguata dell’usura degli utensili, della deriva termica e dei sistemi di fissaggio, non sarà in grado di mantenere la precisione per tutta la durata del ciclo produttivo. La vera precisione emerge dai dati relativi alla capacità di processo, non da misurazioni isolate.
Accuratezza, precisione e ripetibilità
Questi termini descrivono comportamenti diversi con conseguenze molto diverse sul piano produttivo.
Precisione misura quanto un singolo risultato si avvicini al valore target. Precisione misura il grado di concentrazione di più risultati. Ripetibilità valuta se il processo riproduce lo stesso risultato nel tempo.
Nella produzione in serie, la ripetibilità è spesso più importante della precisione massima. Un processo leggermente sfalsato ma altamente ripetibile può essere corretto con una singola regolazione dell'offset. Un processo con scarsa ripetibilità genera scarti, rilavorazioni e colli di bottiglia nelle ispezioni — e nessun offset può risolvere il problema.
In che modo la lavorazione CNC consente una produzione di precisione
Controllo digitale e retroazione
La lavorazione CNC trasforma l'intento progettuale in un movimento controllato e ripetibile. I percorsi utensile programmati garantiscono che ogni taglio segua la stessa geometria, lo stesso avanzamento e la stessa sequenza. Gli assi servocomandati assicurano un posizionamento a circuito chiuso che corregge continuamente eventuali deviazioni. La variabilità umana si sposta dall'esecuzione manuale alla configurazione e alla convalida del processo, dove risulta più gestibile.
Questo sistema di controllo consente di mantenere tolleranze strette in modo ripetibile, anche nelle produzioni di lunga durata. In base ai nostri dati di produzione, un centro 5-axis CNC correttamente configurato garantisce una costanza dimensionale di ±0,01 mm su lotti di oltre 500 pezzi in alluminio 6061 senza alcun intervento manuale.
Lavorazione multiasse e riduzione dei tempi di attrezzaggio
Il passaggio dalla lavorazione a 3 assi a quella 5-axis e CNC migliora direttamente la precisione ottenibile. La lavorazione a 3 assi richiede spesso più configurazioni e ogni nuovo serraggio aggiunge un errore cumulativo di fissaggio. La lavorazione 5-axis consente di realizzare caratteristiche complesse in un’unica configurazione, preservando le relazioni tra i punti di riferimento e migliorando la coerenza geometrica.
In base alla nostra esperienza, il passaggio da una lavorazione a 3 assi (4 configurazioni) a una lavorazione 5-axis (1 configurazione) per una staffa aerospaziale a più facce ha migliorato la precisione posizionale di 40%, principalmente grazie all’eliminazione dell’errore dovuto al riposizionamento del pezzo.
Nozioni fondamentali sulle macchine
La precisione dipende dalla struttura della macchina, non solo dal software di controllo. Rigidità resiste alle forze di taglio che causano la deformazione. Precisione del mandrino e l'eccentricità influiscono direttamente sulla finitura superficiale e sul posizionamento delle caratteristiche. Stabilità termica è fondamentale: le variazioni di temperatura provocano l'espansione dei componenti delle macchine e dei pezzi in lavorazione. Le macchine moderne utilizzano sistemi di compensazione termica e procedure di riscaldamento, ma le officine devono anche controllare le condizioni ambientali per i lavori che richiedono tolleranze strette.
Come vengono definite, raggiunte e controllate le tolleranze strette?
Cosa si intende per “stretto”?
Nella lavorazione CNC, il termine “stretto” è relativo alla capacità di processo:
- Lavorazioni generali CNC: ±0,05-0,10 mm
- Lavorazione di precisione CNC: ±0,01–0,02 mm
- Caratteristiche di alta precisione / critiche: ±0,005 mm o meno
Una distinzione fondamentale che la maggior parte delle guide trascura: la tolleranza di progetto è quella specificata nel disegno. La tolleranza di lavorazione è quella che può essere mantenuta in modo ripetibile ed economico con una determinata macchina, un determinato materiale e un determinato processo. La produzione di precisione allinea queste due tolleranze attraverso il giudizio ingegneristico.
Fattori che determinano il raggiungimento della tolleranza
Strategia di percorso utensile: Le passate di finitura con avanzamento costante e sequenze basate sui dati riducono la variabilità in modo più efficace rispetto alla sgrossatura aggressiva. Parametri di taglio: L'avanzamento, la profondità di taglio e la velocità influenzano la forza di taglio e il calore, che sono i principali fattori all'origine della deriva dimensionale. Comportamento del materiale: L'alluminio, l'acciaio inossidabile e la plastica reagiscono in modo diverso al calore e alle sollecitazioni. Le tensioni residue, la struttura cristallina e la dilatazione termica influenzano tutte le dimensioni finali.
Il compromesso tra costo e tolleranza
Ogni aumento incrementale della tolleranza comporta un aumento — in modo non lineare — dei tempi di lavorazione, dell’usura degli utensili, della frequenza delle ispezioni e del rischio di scarti. In base ai nostri dati di produzione, passare da ±0,05 mm a ±0,02 mm su un tipico alloggiamento in alluminio aumenta il costo di lavorazione del 30–40%. Passare a ±0,01 mm aggiunge un ulteriore 50–80% a tale importo.
Un errore comune che riscontriamo spesso è che i progettisti specificano una tolleranza di ±0,01 mm su ogni elemento, quando in realtà solo due superfici di accoppiamento ne hanno effettivamente bisogno. L'applicazione selettiva di tolleranze strette — secondo le classi di tolleranza generali della norma ISO 2768 per gli elementi non critici — è il modo più rapido per ridurre i costi di produzione di precisione senza compromettere la funzionalità.
In che modo i materiali influiscono sulla produzione di precisione?
La scelta del materiale determina direttamente se è possibile rispettare costantemente tolleranze strette — oppure solo occasionalmente.
Alluminio (6061/7075): Eccellente lavorabilità con basse forze di taglio. Ideale per tolleranze strette, ma l’elevata dilatazione termica (23 µm/m·K) richiede il controllo della temperatura durante la finitura e il controllo qualità.
Acciai al carbonio e legati: Buona stabilità dimensionale dopo il trattamento di distensione. Le forze di taglio più elevate richiedono configurazioni rigide, ma una lavorazione dell’acciaio ben controllata garantisce risultati altamente ripetibili.
Acciaio inox (304/316L): Provoca l'incrudimento e trattiene il calore, aumentando il rischio di deformazione dell'utensile e di variazione delle dimensioni. Richiede parametri prudenti e una strategia di lubrificazione costante.
Titanio (Ti-6Al-4V): La bassa conduttività termica concentra il calore sul tagliente. Il controllo delle tolleranze richiede parametri ottimizzati, utensili affilati e un numero minimo di riagganci.
Tecnopolimeri (POM, PEEK): Si tratta di macchine che esercitano una forza ridotta ma sono molto sensibili al calore. Il recupero elastico e lo scorrimento possono far sì che i pezzi escano dai limiti di tolleranza dopo la lavorazione, specialmente nel caso di sezioni sottili.
| Materiale | Rischio di precisione | Preoccupazione principale |
|---|---|---|
| Alluminio | Medio | Espansione termica |
| Acciaio | Basso-medio | Forza di taglio |
| Acciaio inossidabile | Medio-alto | Riscaldamento e incrudimento |
| Titanio | Alto | Concentrazione di calore |
| Plastica | Alto | Ripristino elastico |
Controllo di qualità nella produzione di precisione
Misurazione e metrologia
CMM (macchina di misura a coordinate): Il pilastro della verifica dimensionale per componenti con tolleranze ristrette. Garantisce misurazioni altamente precise e ripetibili per geometrie complesse e GD&T secondo la norma ASME Y14.5. Sistemi ottici: Utile per componenti delicati o per ispezioni ad alta produttività in cui l'ispezione a contatto potrebbe causare errori. Controllo in corso di lavorazione: Le sonde CNC misurano le caratteristiche durante la lavorazione, consentendo la compensazione dell'offset dell'utensile e il rilevamento tempestivo delle derive.
È fondamentale che la risoluzione di misura corrisponda alla tolleranza. Una tolleranza di ±0,01 mm misurata con uno strumento con una risoluzione di ±0,005 mm lascia un margine molto ridotto per l'incertezza di misura.
Strategia di ispezione a più livelli
Un controllo qualità efficace si basa su un approccio a più livelli, non si limita alla sola ispezione finale.
Ispezione del primo articolo (FAI) conferma che il processo è in grado di soddisfare gli obiettivi di progettazione prima dell'avvio della produzione su larga scala. Controlli in corso di lavorazione individuare l'usura degli utensili, la deriva termica o eventuali problemi relativi ai dispositivi di fissaggio prima che causino scarti. Ispezione finale verifica la conformità prima della consegna. SPC (Controllo statistico di processo) monitora le dimensioni chiave nel tempo, individuando le tendenze prima che superino i limiti.
Nel nostro ambiente di produzione, questo approccio a più livelli riduce in genere i tassi di scarti del 40–60% rispetto alle strategie basate esclusivamente sull’ispezione finale.
Sfide comuni nella produzione di precisione
Deformazione termica. Il calore generato dal taglio e dal funzionamento del mandrino provoca l'espansione della macchina e del pezzo. Soluzione: cicli di preriscaldamento, flusso costante di refrigerante, temperatura controllata dell'officina e finitura in condizioni termiche stabili.
Errori di fissaggio. I dispositivi di fissaggio con vincoli eccessivi o mal allineati provocano deformazioni dei pezzi, in particolare quelli con pareti sottili o geometrie asimmetriche. Soluzione: progettazione dei dispositivi di fissaggio basata su punti di riferimento, forza di serraggio minima ed elementi di posizionamento ripetibili.
Deriva di lotto. Man mano che gli utensili si consumano e le macchine si surriscaldano, le quote subiscono variazioni graduali. Soluzione: gestione della durata degli utensili tramite offset programmati, misurazione in corso di lavorazione e monitoraggio SPC.
Errore di misurazione. Un metodo errato, una risoluzione insufficiente o l'uso incoerente dei dispositivi di fissaggio durante l'ispezione possono mascherare o esagerare la variazione effettiva. Soluzione: adeguare la risoluzione alla tolleranza, utilizzare punti di riferimento coerenti e verificare periodicamente i sistemi di misura.
| Sfida | Rischio primario | Strategia di controllo |
|---|---|---|
| Deformazione termica | Deriva dimensionale | Gestione termica |
| Errore di fissaggio | Errore geometrico | Dispositivi di fissaggio basati su datum |
| Deriva di lotto | Rifiuti e rilavorazione | SPC e analisi approfondita |
| Errore di misurazione | Decisioni errate | Convalida metrologica |
Come scegliere un partner per la produzione di precisione
Valutare le capacità sulla base di prove concrete
Cercate apparecchiature CNC moderne e adeguate alla vostra geometria e alle vostre tolleranze. Informatevi su come vengono effettuate la manutenzione e la gestione termica delle macchine. Richiedete studi di idoneità, rapporti di campionatura o dati relativi al primo articolo — non le specifiche riportate negli opuscoli. Un partner competente vi spiegherà come rispettano le tolleranze, non solo quello possono.
Verifica dei sistemi di qualità
ISO 9001: Gestione della qualità di base. IATF 16949: Controllo di processo e SPC per il settore automobilistico. ISO 13485: Convalida e documentazione dei dispositivi medici. Le certificazioni sono importanti, ma solo se accompagnate da dati di ispezione reali e da pratiche di controllo statistico della produzione (SPC).
Supporto per l'ingegneria del valore
I partner più affidabili apportano valore aggiunto prima ancora che inizi la produzione. Un feedback tempestivo in fase di DFM su tolleranze, materiali e attrezzature di fissaggio può ridurre i costi del 10–25% senza compromettere la funzionalità. Nei progetti che abbiamo realizzato, i fornitori che segnalano tempestivamente tolleranze eccessive evitano le rilavorazioni più costose, ovvero quelle che si verificano dopo la realizzazione degli stampi.
Conclusione
La produzione di precisione è una capacità a livello di sistema — non il risultato di una singola macchina o di una specifica di tolleranza. La vera precisione deriva dall’accuratezza coordinata CNC, dal controllo realistico delle tolleranze e da una verifica disciplinata della qualità, che operano insieme in modo stabile e ripetibile. Il controllo dei processi e la comprensione dei materiali determinano se le tolleranze strette vengono mantenute in modo coerente tra i diversi lotti. Senza ispezioni, metrologia e monitoraggio strutturati, nemmeno le macchine più avanzate possono garantire risultati affidabili.
Il partner di produzione giusto rende la precisione un obiettivo raggiungibile e sostenibile. I fornitori con comprovate capacità, solidi sistemi di qualità e un supporto tecnico proattivo trasformano le intenzioni progettuali in componenti realizzabili e verificabili. Hai bisogno di aiuto per tradurre tolleranze strette in una produzione affidabile? [Contatta il nostro team tecnico] per ricevere supporto nella produzione di precisione e una revisione DFM.
FAQ
Quale livello di tolleranza è necessario per definire una lavorazione di precisione?
Non esiste una soglia univoca, ma in pratica: ±0,05–0,10 mm corrisponde generalmente alla tolleranza CNC, ±0,01–0,02 mm alla tolleranza di precisione, mentre ±0,005 mm o meno si applica alle caratteristiche critiche. Ciò che conta di più è che il processo mantenga tale tolleranza in modo ripetibile da un lotto all’altro, non il valore più basso indicato sul disegno.
Una tolleranza più stretta è sempre migliore?
No. Tolleranze più strette aumentano i tempi di lavorazione, l’impegno richiesto per le ispezioni, il rischio di scarti e i costi — spesso senza migliorare la funzionalità. Una tolleranza leggermente più ampia, ma ben controllata, garantisce solitamente una resa e un’affidabilità maggiori. La produzione di precisione si concentra sulle tolleranze funzionali, non sui valori minimi.
Quali sono i materiali più difficili da lavorare con precisione?
I materiali che amplificano il calore, le sollecitazioni o il ritorno elastico rappresentano la sfida maggiore: il titanio (concentrazione di calore), l’acciaio inossidabile (incrudimento) e le materie plastiche tecniche (ritorno elastico e scorrimento). La precisione è più facile da ottenere con materiali rigidi, termicamente stabili e sottoposti a distensione.
In che modo la lavorazione CNC garantisce la ripetibilità?
Grazie al controllo di processo: i percorsi utensile programmati e il feedback dei servocomandi eliminano la variabilità legata all’operatore; il fissaggio stabile riduce gli errori di configurazione; la gestione dell’usura degli utensili e la misurazione in corso di lavorazione correggono le derive; infine, l’SPC monitora le tendenze prima che i pezzi escano dai limiti di tolleranza.
Come viene verificata la precisione in fase di produzione?
Attraverso misurazioni strutturate: FAI convalida la configurazione, i controlli in corso di lavorazione monitorano le derive, CMM e la metrologia ottica confermano la geometria secondo le norme ASME Y14.5 o ISO, mentre l’SPC dimostra la stabilità a lungo termine. I dati di ispezione chiudono il ciclo tra lavorazione e qualità.


