
Bir parçanın bir kez spesifikasyona uygun ölçülmesi, sürecinizin hassas olduğu anlamına gelmez. CNC atölyelerinin ilk parçada ±0,01 mm'ye ulaştığını, ancak kimse termal genleşmeyi, takım aşınmasını veya fikstür tekrarlanabilirliğini yönetmediği için ellinci parçada 0,03 mm saptığını gördük. Hassas imalat, bir çizimdeki en sıkı sayıyla ilgili değil — o sayıyı her parçada, her partide ve her üretim serisinde güvenilir şekilde tutmakla ilgilidir.
Bu makale, hassas imalatı mühendislik ve operasyonel bir perspektiften ele almaktadır. Üretimde hassasiyetin gerçekte ne anlama geldiğini, CNC işlemenin bunu nasıl sağladığını, toleransların gerçekçi olarak nasıl kontrol edildiğini, malzemelerin sonuçları nasıl etkilediğini, kalitenin ölçüm ve süreç kontrolü yoluyla nasıl doğrulandığını ve bir hassas imalat ortağının nasıl değerlendirileceğini açıklıyoruz. İster sıkı toleranslar belirleyen bir tasarımcı, ister üretim planlayan bir mühendis veya tedarikçileri değerlendiren bir satın almacı olun, amaç tasarım niyetini atölye gerçekliğine bağlamaktır.
Üretimde Hassas İmalat Ne Anlama Gelir?
Çizimin Ötesinde
Hassas imalat, zaman, partiler ve koşullar boyunca fonksiyonel gereksinimleri karşılayan parçaları tutarlı bir şekilde üretmek anlamına gelir. Bunu tanımlayan üç unsur vardır:
Boyutsal doğruluk: Parçalar belirtilen toleransları karşılar. Tekrarlanabilirlik: Süreç döngüden döngüye aynı sonucu verir. Tutarlılık: Varyasyon partiler, makineler ve operatörler arasında kontrol altında kalır.
Bunlar birbirine bağımlıdır. Bir CNC süreci başlangıçta sıkı bir toleransa ulaşabilir, ancak takım aşınması, termal kayma ve fikstürleme yönetilmezse bir üretim serisi boyunca hassas kalmaz. Gerçek hassasiyet, izole ölçümlerde değil, süreç yetenek verilerinde kendini gösterir.
Doğruluk vs. Hassasiyet vs. Tekrarlanabilirlik
Bu terimler, çok farklı üretim sonuçları olan farklı davranışları tanımlar.
Doğruluk tek bir sonucun hedefe ne kadar yakın olduğunu ölçer. Hassasiyet birden fazla sonucun ne kadar sıkı gruplandığını ölçer. Tekrarlanabilirlik sürecin zaman içinde aynı sonucu yeniden üretip üretmediğini ölçer.
Parti üretiminde, tekrarlanabilirlik genellikle en yüksek doğruluktan daha kritiktir. Hafifçe kaymış ancak son derece tekrarlanabilir bir süreç, tek bir ofset ayarıyla düzeltilebilir. Zayıf tekrarlanabilirliğe sahip bir süreç ise hurda, yeniden işleme ve muayene darboğazları yaratır — ve hiçbir ofset bunu düzeltemez.
CNC İşleme Hassas İmalatı Nasıl Mümkün Kılar
Dijital Kontrol ve Geri Bildirim
CNC işleme, tasarım niyetini kontrollü, tekrarlanabilir harekete dönüştürür. Programlanmış takım yolları her kesimin aynı geometriyi, ilerlemeyi ve sırayı izlemesini sağlar. Servo kontrollü eksenler, sapmaları sürekli düzelten kapalı döngü konumlandırma sağlar. İnsan değişkenliği, manuel uygulamadan süreç kurulumu ve doğrulamaya kayar — ki burada daha yönetilebilirdir.
Bu kontrol çerçevesi, uzun serilerde bile sıkı toleransların tekrar tekrar tutulmasını sağlar. Üretim verilerimize dayanarak, düzgün kurulmuş bir 5-axis CNC merkezi, manuel müdahale olmadan alüminyum 6061 üzerinde 500+ parçalık partiler boyunca ±0,01 mm boyutsal tutarlılığı korur.
Çok Eksenli İşleme ve Kurulum Azaltma
3 eksenden 5-axis CNC'ye geçiş, ulaşılabilir hassasiyeti doğrudan iyileştirir. 3 eksenli işleme genellikle birden fazla kurulum gerektirir ve her yeniden bağlama kümülatif fikstür hatası ekler. 5-axis işleme, karmaşık özellikleri tek bir kurulumda tamamlayarak datum ilişkilerini korur ve geometrik tutarlılığı iyileştirir.
Deneyimlerimize göre, çok yüzeyli bir havacılık braketini 3 eksenden (4 kurulum) 5-axis'ye (1 kurulum) geçirmek, konumsal doğruluğu 40% iyileştirdi — öncelikle yeniden fikstürleme hatasını ortadan kaldırarak.
Makine Temelleri
Hassasiyet, yalnızca kontrol yazılımına değil, makine yapısına bağlıdır. Rijitlik sapmaya neden olan kesme kuvvetlerine direnir. İş mili doğruluğu ve salgı, yüzey kalitesini ve özellik konumunu doğrudan etkiler. Termal stabilite kritiktir — sıcaklık değişimleri makine bileşenlerinde ve iş parçalarında genleşmeye neden olur. Modern makineler sıcaklık kompanzasyonu ve ısınma rutinleri kullanır, ancak atölyeler sıkı toleranslı işler için ortam koşullarını da kontrol etmelidir.
Sıkı Toleranslar Nasıl Tanımlanır, Elde Edilir ve Kontrol Edilir?
Ne “Sıkı” Sayılır?
CNC işlemede “sıkı”, süreç yeteneğine göre görecelidir:
- Genel CNC işleme: ±0,05–0,10 mm
- Hassas CNC işleme: ±0,01–0,02 mm
- Yüksek hassasiyet / kritik özellikler: ±0,005 mm veya daha sıkı
Çoğu kılavuzun kaçırdığı kilit bir ayrım: tasarım toleransı, çizimin belirlediği şeydir. İşlenebilir tolerans ise belirli bir makine, malzeme ve süreçle tekrar tekrar ve ekonomik olarak tutulabilen şeydir. Hassas imalat, bu ikisini mühendislik muhakemesi yoluyla uyumlu hale getirir.
Tolerans Elde Edilmesini Belirleyen Faktörler
Takım yolu stratejisi: Sabit temaslı ve datum tabanlı sıralamalı bitirme geçişleri, değişkenliği agresif kaba işlemeden daha etkili şekilde azaltır. Kesme parametreleri: İlerleme hızı, kesme derinliği ve hız, kesme kuvvetini ve ısıyı etkiler — boyutsal kaymanın başlıca etkenleridir. Malzeme davranışı: Alüminyum, paslanmaz çelik ve plastikler ısıya ve gerilmeye farklı tepki verir. Kalıntı gerilme, tane yapısı ve termal genleşme nihai boyutları etkiler.
Maliyet-Tolerans Ödünleşimi
Her kademeli sıkılaştırma, işleme süresini, takım aşınmasını, muayene sıklığını ve hurda riskini doğrusal olmayan biçimde artırır. Üretim verilerimize göre, tipik bir alüminyum muhafazada ±0,05 mm'den ±0,02 mm'ye geçmek işleme maliyetini –40% artırır. ±0,01 mm'ye geçmek bunun üzerine –80% daha ekler.
Sık karşılaştığımız bir tuzak: tasarımcıların yalnızca iki eşleşme yüzeyinin gerçekten ihtiyaç duyduğu durumlarda her özellik için ±0,01 mm belirtmesi. Sıkı toleransları seçici olarak uygulamak — kritik olmayan özellikler için ISO 2768 genel tolerans sınıflarına göre — işlevden ödün vermeden hassas imalat maliyetini düşürmenin en hızlı yoludur.
Malzemeler Hassas İmalatı Nasıl Etkiler?
Malzeme seçimi, sıkı toleransların tutarlı biçimde elde edilip edilemeyeceğini — ya da yalnızca ara sıra — doğrudan belirler.
Alüminyum (6061/7075): Düşük kesme kuvvetleriyle mükemmel işlenebilirlik. Sıkı toleranslar için idealdir, ancak yüksek termal genleşme (23 µm/m·K) bitirme ve muayene sırasında sıcaklık kontrolü gerektirir.
Karbon ve alaşımlı çelikler: Gerilme giderme uygulandığında iyi boyutsal kararlılık. Daha yüksek kesme kuvvetleri rijit kurulumlar gerektirir, ancak iyi kontrol edilen çelik işleme çok tekrarlanabilir sonuçlar verir.
Paslanmaz çelik (304/316L): İş sertleşmesi yapar ve ısıyı tutar, takım sapması ve boyut kayması riskini artırır. Muhafazakâr parametreler ve tutarlı soğutma sıvısı stratejisi gerektirir.
Titanyum (Ti-6Al-4V): Düşük termal iletkenlik, ısıyı kesme kenarında yoğunlaştırır. Tolerans kontrolü optimize edilmiş parametreler, keskin takımlar ve minimum yeniden bağlama gerektirir.
Mühendislik plastikleri (POM, PEEK): Düşük kuvvetle işlenir ancak ısıya son derece hassastır. Elastik geri kazanım ve sünme, parçaların işleme sonrası tolerans dışına çıkmasına neden olabilir — özellikle ince kesitlerde.
| Malzeme | Hassasiyet Riski | Temel Endişe |
|---|---|---|
| Alüminyum | Orta | Termal genleşme |
| Çelik | Düşük–orta | Kesme kuvveti |
| Paslanmaz çelik | Orta-yüksek | Isı ve iş sertleşmesi |
| Titanyum | Yüksek | Isı yoğunlaşması |
| Plastikler | Yüksek | Elastik geri kazanım |
Hassas İmalatta Kalite Kontrol
Ölçüm ve Metroloji
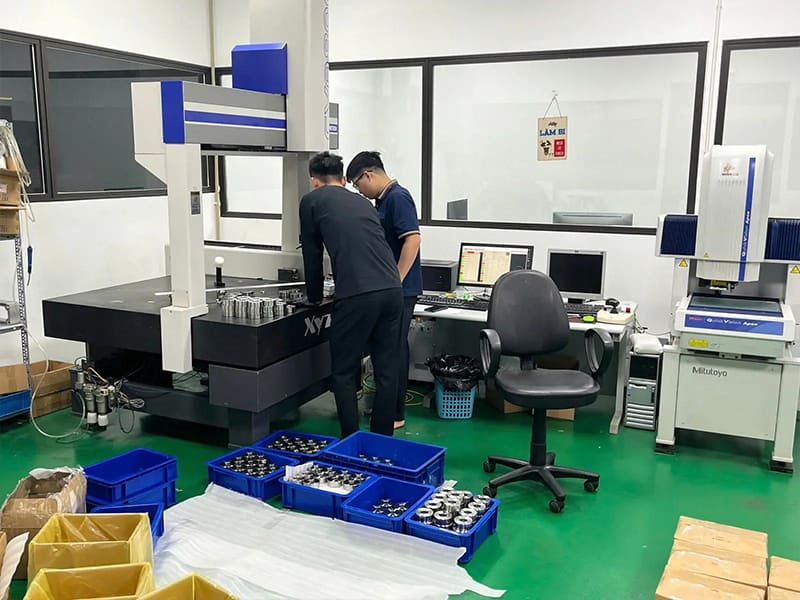
CMM (Koordinat Ölçüm Makinesi): Sıkı toleranslı parçalar için boyutsal doğrulamanın bel kemiği. Karmaşık geometriler için yüksek doğrulukta, tekrarlanabilir ölçümler ve ASME Y14.5'e göre GD&T sağlar. Optik sistemler: Hassas parçalar veya temaslı sondalamanın hata getirebileceği yüksek verimli muayene için kullanışlıdır. Süreç içi sondalama: CNC sondaları işleme sırasında özellikleri ölçerek takım ofset telafisi ve erken kayma tespiti sağlar.
Ölçüm çözünürlüğünü toleransla eşleştirmek kritiktir. ±0,005 mm'lik bir cihazla ölçülen ±0,01 mm tolerans, ölçüm belirsizliği için çok az pay bırakır.
Katmanlı Muayene Stratejisi
Etkili kalite kontrol katmanlı bir yaklaşım izler — yalnızca nihai muayene değil.
İlk Ürün Muayenesi (FAI) tam üretimden önce sürecin tasarım amacını karşılayabileceğini doğrular. Süreç içi kontroller hurda üretmeden önce takım aşınmasını, termal kaymayı veya fikstür sorunlarını tespit eder. Son denetim teslimattan önce uygunluğu doğrular. SPC (İstatistiksel Proses Kontrolü) temel boyutları zaman içinde izleyerek sınırları aşmadan önce eğilimleri belirler.
Üretim ortamımızda, bu katmanlı yaklaşım yalnızca nihai muayene stratejilerine kıyasla hurda oranlarını tipik olarak –60% azaltır.
Yaygın Hassas İmalat Zorlukları
Termal deformasyon. Kesme ve mil çalışmasından kaynaklanan ısı, makine ve iş parçası genleşmesine neden olur. Çözüm: ısınma döngüleri, tutarlı soğutma sıvısı, kontrollü atölye sıcaklığı ve kararlı termal durumlarda bitirme.
Fikstür hataları. Aşırı kısıtlanmış veya kötü hizalanmış fikstürler parçaları deforme eder — özellikle ince cidarlı veya asimetrik geometrileri. Çözüm: datuma dayalı fikstür tasarımı, minimum bağlama kuvveti ve tekrarlanabilir konumlandırma özellikleri.
Parti kayması. Takımlar aşındıkça ve makineler ısındıkça boyutlar kademeli olarak kayar. Çözüm: planlanmış ofsetlerle takım ömrü yönetimi, süreç içi sondalama ve SPC izleme.
Ölçüm hatası. Yanlış yöntem, yetersiz çözünürlük veya tutarsız muayene fikstürü gerçek varyasyonu maskeler veya abartır. Çözüm: çözünürlüğü toleransla eşleştirin, tutarlı datumlar kullanın ve ölçüm sistemlerini periyodik olarak doğrulayın.
| Zorluk | Birincil Risk | Kontrol Stratejisi |
|---|---|---|
| Termal deformasyon | Boyut kayması | Termal yönetim |
| Fikstür hatası | Geometrik hata | Datum tabanlı fikstürler |
| Parti sapması | Hurda ve yeniden işleme | SPC ve prob ölçümü |
| Ölçüm hatası | Yanlış kararlar | Metroloji doğrulaması |
Hassas Üretim Ortağı Nasıl Seçilir
Yeteneği Kanıtla Değerlendirin
Geometrinize ve toleranslarınıza uygun modern CNC ekipmanı arayın. Makinelerin nasıl bakımının yapıldığını ve termal olarak nasıl yönetildiğini sorun. Yetenek çalışmaları, numune raporları veya ilk parça verileri isteyin — broşür özellikleri değil. Yetenekli bir ortak şunu açıklar: nasıl toleransları tuttuklarını, sadece bunu yapabildiklerini değil.
Kalite Sistemlerini Doğrulayın
ISO 9001: Temel kalite yönetimi. IATF 16949: Otomotiv sınıfı süreç kontrolü ve SPC. ISO 13485: Tıbbi cihaz doğrulaması ve dokümantasyonu. Sertifikalar önemlidir — ancak yalnızca gerçek muayene verileri ve SPC uygulamalarıyla birlikte kullanıldığında.
Değer Mühendisliği Desteği
En güçlü ortaklar talaş kesilmeden önce değer katar. Toleranslar, malzemeler ve fikstürleme konusunda erken DFM geri bildirimi, işlevden ödün vermeden maliyeti –25% düşürebilir. Teslim ettiğimiz projelerde, aşırı toleranslandırmayı erken işaretleyen tedarikçiler en pahalı yeniden işlemeyi önler — takım imal edildikten sonra ortaya çıkan türden.
Sonuç
Hassas üretim, sistem düzeyinde bir yetenektir — tek bir makinenin veya tolerans belirtiminin sonucu değildir. Gerçek hassasiyet, koordineli CNC doğruluğu, gerçekçi tolerans kontrolü ve disiplinli kalite doğrulamasının istikrarlı ve tekrarlanabilir bir şekilde birlikte çalışmasından ortaya çıkar. Süreç kontrolü ve malzeme anlayışı, sıkı toleransların partiler boyunca tutarlı bir şekilde korunup korunmayacağını belirler. Yapılandırılmış muayene, metroloji ve izleme olmadan, en gelişmiş makineler bile güvenilir sonuçları garanti edemez.
Doğru üretim ortağı, hassasiyeti ulaşılabilir ve sürdürülebilir kılar. Kanıtlanmış yeteneğe, sağlam kalite sistemlerine ve proaktif mühendislik desteğine sahip tedarikçiler, tasarım amacını üretilebilir ve doğrulanabilir parçalara dönüştürür. Sıkı toleransları güvenilir üretime dönüştürmek için yardıma mı ihtiyacınız var? Hassas üretim desteği ve DFM incelemesi için [mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Hangi tolerans hassas üretim olarak nitelendirilir?
Tek bir eşik yoktur, ancak pratikte: ±0,05–0,10 mm genel CNC, ±0,01–0,02 mm hassas ve ±0,005 mm veya daha sıkı kritik özellikler için geçerlidir. En önemli olan, sürecin bu toleransı partiler boyunca tekrarlanabilir şekilde tutup tutmadığıdır — çizimdeki en küçük sayı değil.
Daha sıkı tolerans her zaman daha mı iyidir?
Hayır. Daha sıkı toleranslar işleme süresini, muayene eforunu, hurda riskini ve maliyeti artırır — genellikle işlevi iyileştirmeden. Biraz daha gevşek, iyi kontrol edilen bir tolerans genellikle daha yüksek verim ve güvenilirlik sağlar. Hassas üretim, minimum değerlere değil işlevsel toleranslara odaklanır.
Hassas işlenmesi en zor malzemeler hangileridir?
Isıyı, gerilimi veya elastik geri kazanımı artıran malzemeler en zorlu olanlardır: titanyum (ısı yoğunlaşması), paslanmaz çelik (iş sertleşmesi) ve mühendislik plastikleri (elastik geri kazanım ve sünme). Hassasiyet en kolay sert, termal olarak kararlı, gerilim giderilmiş malzemelerde elde edilir.
CNC işleme tekrarlanabilirliği nasıl sağlar?
Süreç kontrolü yoluyla: programlanmış takım yolları ve servo geri bildirimi operatör değişkenliğini ortadan kaldırır, kararlı fikstürleme kurulum hatasını azaltır, takım aşınması yönetimi ve süreç içi prob ölçümü sapmayı düzeltir ve SPC, parçalar tolerans dışına çıkmadan önce eğilimleri izler.
Üretimde hassasiyet nasıl doğrulanır?
Yapılandırılmış ölçüm yoluyla: FAI kurulumu doğrular, süreç içi kontroller sapmayı izler, CMM ve optik metroloji geometriyi ASME Y14.5 veya ISO standartlarına göre doğrular ve SPC uzun vadeli kararlılığı kanıtlar. Muayene verileri, işleme ile kalite arasındaki döngüyü kapatır.


