
Una pieza que cumple especificaciones una vez no significa que tu proceso sea preciso. Hemos visto talleres CNC alcanzar ±0.01 mm en la primera pieza, y luego desviarse 0.03 mm para la pieza cincuenta porque nadie gestionó la expansión térmica, el desgaste de herramienta o la repetibilidad del dispositivo de sujeción. La fabricación de precisión no se trata del número más ajustado en un plano — se trata de mantener ese número de manera confiable en cada pieza, cada lote y cada ciclo de producción.
Este artículo cubre la fabricación de precisión desde una perspectiva de ingeniería y operaciones. Explicamos qué significa realmente la precisión en producción, cómo el mecanizado CNC la logra, cómo se controlan las tolerancias de manera realista, cómo los materiales afectan los resultados, cómo se verifica la calidad mediante medición y control de procesos, y cómo evaluar un socio de fabricación de precisión. Ya sea que seas un diseñador especificando tolerancias ajustadas, un ingeniero planificando producción, o un comprador calificando proveedores, el objetivo es conectar la intención del diseño con la realidad del taller.
¿Qué Significa la Fabricación de Precisión en Producción?
Más Allá del Plano
La fabricación de precisión significa producir consistentemente piezas que cumplen requisitos funcionales a lo largo del tiempo, lotes y condiciones. Tres elementos la definen:
Precisión dimensional: Las piezas cumplen con las tolerancias especificadas. Repetibilidad: El proceso entrega el mismo resultado ciclo tras ciclo. Consistencia: La variación se mantiene controlada entre lotes, máquinas y operadores.
Estos son interdependientes. Un proceso CNC puede alcanzar una tolerancia ajustada inicialmente, pero sin gestionar el desgaste de herramienta, la deriva térmica y el fijado, no se mantendrá preciso durante un ciclo de producción. La verdadera precisión se muestra en los datos de capacidad del proceso — no en mediciones aisladas.
Exactitud vs. Precisión vs. Repetibilidad
Estos términos describen comportamientos diferentes con consecuencias de producción muy distintas.
Precisión mide qué tan cerca está un resultado individual del objetivo. Precisión mide qué tan agrupados están múltiples resultados. Repetibilidad mide si el proceso reproduce el mismo resultado a lo largo del tiempo.
En producción por lotes, la repetibilidad es a menudo más crítica que la exactitud máxima. Un proceso ligeramente desviado pero altamente repetible puede corregirse con un solo ajuste de compensación. Un proceso con mala repetibilidad genera desperdicio, retrabajo y cuellos de botella en inspección — y ningún ajuste puede solucionar eso.
Cómo el Mecanizado CNC Permite la Fabricación de Precisión
Control Digital y Retroalimentación
El mecanizado CNC convierte la intención del diseño en movimiento controlado y repetible. Las trayectorias de herramienta programadas aseguran que cada corte siga la misma geometría, avance y secuencia. Los ejes servo-controlados proporcionan posicionamiento de bucle cerrado que corrige continuamente las desviaciones. La variabilidad humana se traslada de la ejecución manual a la configuración y validación del proceso — donde es más manejable.
Este marco de control permite mantener tolerancias ajustadas de manera repetida, incluso en tiradas largas. Según nuestros datos de producción, un centro de mecanizado 5-axis CNC correctamente configurado mantiene una consistencia dimensional de ±0.01 mm en lotes de más de 500 piezas en aluminio 6061 sin intervención manual.
Mecanizado Multieje y Reducción de Configuraciones
Pasar de 3 ejes a 5-axis CNC mejora directamente la precisión alcanzable. El mecanizado de 3 ejes a menudo requiere múltiples configuraciones, y cada re-sujeción añade error acumulativo de fijación. El mecanizado 5-axis completa características complejas en una sola configuración, preservando las relaciones de referencia y mejorando la consistencia geométrica.
En nuestra experiencia, cambiar un soporte aeroespacial multifacético de 3 ejes (4 configuraciones) a 5-axis (1 configuración) mejoró la precisión posicional en 40% — principalmente al eliminar el error de re-fijación.
Fundamentos de la Máquina
La precisión depende de la construcción de la máquina, no solo del software de control. Rigidez resiste las fuerzas de corte que causan deflexión. Precisión del husillo y la excentricidad afectan directamente el acabado superficial y la ubicación de características. Estabilidad térmica es crítico — los cambios de temperatura causan expansión en los componentes de la máquina y las piezas de trabajo. Las máquinas modernas utilizan compensación de temperatura y rutinas de calentamiento, pero los talleres también deben controlar las condiciones ambientales para trabajos de tolerancia ajustada.
¿Cómo se Definen, Logran y Controlan las Tolerancias Ajustadas?
¿Qué Cuenta como “Ajustado”?
En el mecanizado CNC, “ajustado” es relativo a la capacidad del proceso:
- Mecanizado CNC general: ±0,05–0,10 mm
- Mecanizado CNC de precisión: ±0,01-0,02 mm
- Alta precisión / características críticas: ±0.005 mm o más ajustado
Una distinción clave que la mayoría de las guías omiten: la tolerancia de diseño es lo que especifica el plano. La tolerancia mecanizable es lo que se puede mantener de manera repetida y económica con una máquina, material y proceso determinados. La fabricación de precisión alinea estas dos mediante el juicio de ingeniería.
Factores que Determinan el Logro de Tolerancias
Estrategia de trayectoria de herramienta: Pasos de acabado con compromiso constante y secuenciación basada en referencias reducen la variabilidad de manera más efectiva que el desbaste agresivo. Parámetros de corte: La velocidad de avance, la profundidad de corte y la velocidad influyen en la fuerza de corte y el calor — los principales impulsores de la deriva dimensional. Comportamiento del material: El aluminio, el acero inoxidable y los plásticos responden de manera diferente al calor y la tensión. La tensión residual, la estructura del grano y la expansión térmica afectan las dimensiones finales.
La Compensación Costo-Tolerancia
Cada ajuste incremental aumenta el tiempo de mecanizado, el desgaste de herramienta, la frecuencia de inspección y el riesgo de desperdicio — de manera no lineal. Según nuestros datos de producción, pasar de ±0.05 mm a ±0.02 mm en una carcasa típica de aluminio aumenta el costo de mecanizado en 30–40%. Pasar a ±0.01 mm añade otro 50–80% adicional.
Un error común que vemos: diseñadores especificando ±0.01 mm en cada característica cuando solo dos superficies de acoplamiento realmente lo necesitan. Aplicar tolerancias ajustadas de manera selectiva — según las clases de tolerancia general ISO 2768 para características no críticas — es la forma más rápida de reducir el costo de fabricación de precisión sin sacrificar la función.
¿Cómo Afectan los Materiales a la Fabricación de Precisión?
La elección del material determina directamente si las tolerancias ajustadas se pueden lograr de manera consistente — o solo ocasionalmente.
Aluminio (6061/7075): Excelente maquinabilidad con bajas fuerzas de corte. Ideal para tolerancias ajustadas, pero la alta expansión térmica (23 µm/m·K) requiere control de temperatura durante el acabado y la inspección.
Aceros al carbono y aleados: Buena estabilidad dimensional cuando se alivia la tensión. Las fuerzas de corte más altas exigen configuraciones rígidas, pero el mecanizado de acero bien controlado ofrece resultados muy repetibles.
Acero inoxidable (304/316L): Se endurece por trabajo y retiene calor, aumentando el riesgo de deflexión de la herramienta y deriva dimensional. Requiere parámetros conservadores y una estrategia de refrigerante consistente.
Titanio (Ti-6Al-4V): La baja conductividad térmica concentra el calor en el filo de corte. El control de tolerancias exige parámetros optimizados, herramientas afiladas y un mínimo de re-sujeción.
Plásticos de ingeniería (POM, PEEK): Se mecanizan con baja fuerza pero son altamente sensibles al calor. La recuperación elástica y la fluencia pueden hacer que las piezas se salgan de tolerancia después del mecanizado — especialmente en secciones delgadas.
| Material | Riesgo de Precisión | Preocupación Clave |
|---|---|---|
| Aluminio | Medio | Expansión térmica |
| Acero | Bajo-medio | Fuerza de corte |
| Acero inoxidable | Medio-alto | Calor y endurecimiento por trabajo |
| Titanio | Alta | Concentración de calor |
| Plásticos | Alta | Recuperación elástica |
Control de Calidad en Fabricación de Precisión
Medición y Metrología
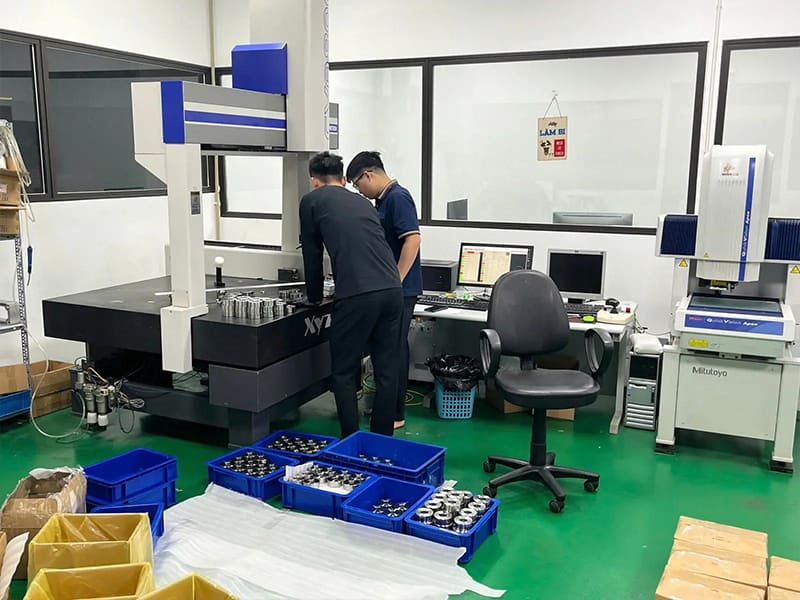
CMM (Máquina de Medición por Coordenadas): La columna vertebral de la verificación dimensional para piezas con tolerancias ajustadas. Proporciona mediciones de alta precisión y repetibles para geometrías complejas y GD&T según ASME Y14.5. Sistemas ópticos: Útiles para piezas delicadas o inspección de alto rendimiento donde el contacto con la sonda podría introducir errores. Sondeo en proceso: Las sondas CNC miden características durante el mecanizado, permitiendo compensación de offset de herramienta y detección temprana de deriva.
Igualar la resolución de medición con la tolerancia es crítico. Una tolerancia de ±0.01 mm medida con un instrumento de ±0.005 mm deja muy poco margen para la incertidumbre de medición.
Estrategia de Inspección por Capas
Un control de calidad efectivo sigue un enfoque por capas — no solo inspección final.
Inspección del primer artículo (FAI) Confirma que el proceso puede cumplir con la intención de diseño antes de la producción completa. Verificaciones en proceso Detectan desgaste de herramienta, deriva térmica o problemas de fijación antes de que generen piezas defectuosas. Inspección final Verifica el cumplimiento antes de la entrega. SPC (Control estadístico de procesos) Rastrea dimensiones clave a lo largo del tiempo, identificando tendencias antes de que excedan los límites.
En nuestro entorno de producción, este enfoque por capas típicamente reduce las tasas de piezas defectuosas en un 40–60% en comparación con estrategias de solo inspección final.
Desafíos Comunes en Fabricación de Precisión
Deformación térmica. El calor del corte y la operación del husillo causa expansión de la máquina y la pieza de trabajo. Solución: ciclos de calentamiento, refrigerante consistente, temperatura de taller controlada y acabado en estados térmicos estables.
Errores de fijación. Las fijaciones sobre-constreñidas o mal alineadas distorsionan las piezas — especialmente geometrías de pared delgada o asimétricas. Solución: diseño de fijación basado en datos, fuerza de sujeción mínima y características de localización repetibles.
Deriva de lote. A medida que las herramientas se desgastan y las máquinas se calientan, las dimensiones cambian gradualmente. Solución: gestión de vida útil de herramienta con offsets programados, sondeo en proceso y monitoreo SPC.
Error de medición. Método incorrecto, resolución insuficiente o fijación de inspección inconsistente enmascara o exagera la variación real. Solución: igualar la resolución con la tolerancia, usar datos consistentes y validar los sistemas de medición periódicamente.
| Reto | Riesgo Principal | Estrategia de Control |
|---|---|---|
| Deformación térmica | Deriva dimensional | Gestión térmica |
| Error de fijación | Error geométrico | Fijaciones basadas en datos |
| Deriva de lote | Piezas defectuosas y retrabajo | SPC y sondeo |
| Error de medición | Decisiones falsas | Validación metrológica |
Cómo elegir un socio de fabricación de precisión
Evaluar la capacidad con evidencia
Busque equipos CNC modernos y apropiados para su geometría y tolerancias. Pregunte cómo se mantienen y gestionan térmicamente las máquinas. Solicite estudios de capacidad, informes de muestras o datos de primera pieza, no especificaciones de folletos. Un socio capaz explica cómo que mantienen tolerancias, no solo que pueden hacerlo.
Verifique los sistemas de calidad
ISO 9001: Gestión de calidad básica. IATF 16949: Control de procesos y SPC de grado automotriz. ISO 13485: Validación y documentación de dispositivos médicos. Las certificaciones importan, pero solo cuando se combinan con datos de inspección reales y prácticas de SPC.
Soporte de ingeniería de valor
Los socios más fuertes agregan valor antes de que se corten las virutas. La retroalimentación temprana de DFM sobre tolerancias, materiales y fijaciones puede reducir el costo entre un 10 y un 25% sin comprometer la función. En proyectos que hemos entregado, los proveedores que detectan el sobredimensionamiento de tolerancias temprano evitan el retrabajo más costoso: el que ocurre después de que se construye el utillaje.
Conclusión
La fabricación de precisión es una capacidad a nivel de sistema, no el resultado de una sola máquina o una especificación de tolerancia. La verdadera precisión surge de la precisión coordinada de CNC, el control realista de tolerancias y la verificación disciplinada de calidad trabajando juntos de manera estable y repetible. El control de procesos y la comprensión de materiales determinan si las tolerancias ajustadas se mantienen de manera consistente entre lotes. Sin inspección estructurada, metrología y monitoreo, incluso las máquinas avanzadas no pueden garantizar resultados confiables.
El socio de fabricación adecuado hace que la precisión sea alcanzable y sostenible. Los proveedores con capacidad comprobada, sistemas de calidad robustos y soporte de ingeniería proactivo transforman la intención de diseño en piezas fabricables y verificables. ¿Necesita ayuda para convertir tolerancias ajustadas en producción confiable? [Contacte a nuestro equipo de ingeniería] para soporte de fabricación de precisión y revisión de DFM.
FAQ
¿Qué tolerancia califica como fabricación de precisión?
No hay un umbral único, pero en la práctica: ±0.05–0.10 mm es CNC general, ±0.01–0.02 mm es precisión, y ±0.005 mm o más ajustado aplica a características críticas. Lo que más importa es si el proceso mantiene esa tolerancia de manera repetible entre lotes, no el número más pequeño en el dibujo.
¿Una tolerancia más ajustada siempre es mejor?
No. Las tolerancias más ajustadas aumentan el tiempo de mecanizado, el esfuerzo de inspección, el riesgo de desperdicio y el costo, a menudo sin mejorar la función. Una tolerancia ligeramente más holgada y bien controlada generalmente produce mayor rendimiento y confiabilidad. La fabricación de precisión se enfoca en tolerancias funcionales, no en valores mínimos.
¿Qué materiales son más difíciles de mecanizar con precisión?
Los materiales que amplifican el calor, el estrés o la recuperación elástica son los más desafiantes: titanio (concentración de calor), acero inoxidable (endurecimiento por trabajo) y plásticos de ingeniería (recuperación elástica y fluencia). La precisión es más fácil en materiales rígidos, térmicamente estables y aliviados de tensiones.
¿Cómo asegura la repetibilidad el mecanizado CNC?
Mediante el control de procesos: trayectorias de herramienta programadas y retroalimentación de servo eliminan la variabilidad del operador, la fijación estable reduce el error de configuración, la gestión del desgaste de herramientas y la medición en proceso corrigen la deriva, y el SPC rastrea tendencias antes de que las piezas salgan de tolerancia.
¿Cómo se verifica la precisión en producción?
Mediante medición estructurada: FAI valida la configuración, los controles en proceso monitorean la deriva, CMM y la metrología óptica confirman la geometría según ASME Y14.5 o normas ISO, y el SPC demuestra estabilidad a largo plazo. Los datos de inspección cierran el ciclo entre el mecanizado y la calidad.


