
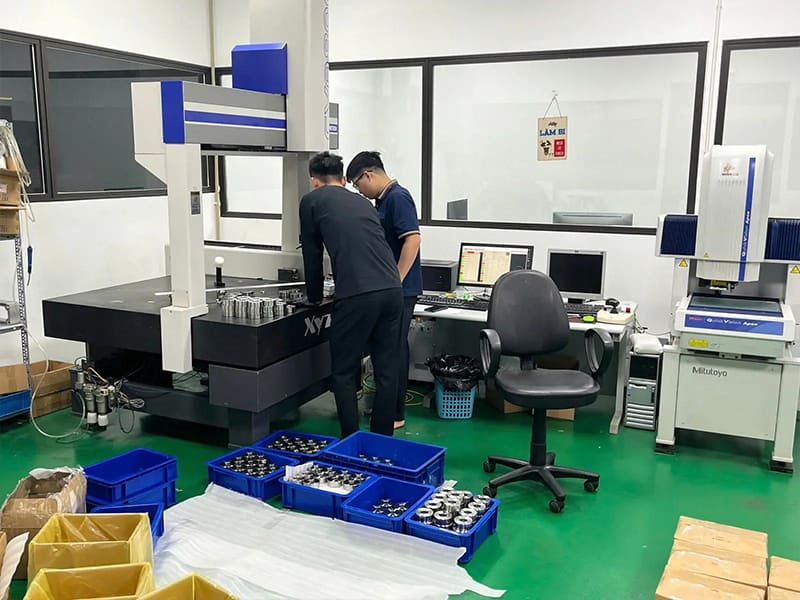
Деталь, которая один раз измеряется в пределах допуска, не означает, что ваш процесс точен. Мы видели, как цеха CNC достигали ±0,01 мм на первой детали, а затем уходили на 0,03 мм к пятидесятой детали, потому что никто не управлял тепловым расширением, износом инструмента или повторяемостью приспособлений. Прецизионное производство — это не о самом tightest числе на чертеже — это о надежном удержании этого числа на каждой детали, каждой партии и каждом производственном запуске.
Эта статья рассматривает прецизионное производство с инженерной и операционной точки зрения. Мы объясняем, что точность действительно означает в производстве, как обработка CNC обеспечивает ее, как реалистично контролируются допуски, как материалы влияют на результаты, как качество проверяется посредством измерений и управления процессом, и как оценить партнера по прецизионному производству. Будь вы конструктором, задающим жесткие допуски, инженером, планирующим производство, или закупщиком, квалифицирующим поставщиков, цель — связать проектный замысел с реальностью цеха.
Что означает прецизионное производство в производстве?
За пределами чертежа
Прецизионное производство означает последовательное изготовление деталей, отвечающих функциональным требованиям, с течением времени, по партиям и в различных условиях. Три элемента определяют его:
Точность размеров: Детали соответствуют заданным допускам. Повторяемость: Процесс дает одинаковый результат цикл за циклом. Согласованность: Вариация остается контролируемой across партий, станков и операторов.
Эти элементы взаимозависимы. Процесс CNC может изначально попадать в жесткий допуск, но без управления износом инструмента, тепловым дрейфом и приспособлениями он не останется точным на протяжении производственного запуска. Истинная точность проявляется в данных о возможностях процесса — а не в изолированных измерениях.
Точность vs. Прецизионность vs. Повторяемость
Эти термины описывают различное поведение с очень разными производственными последствиями.
Точность измеряет, насколько близок единичный результат к цели. Точность измеряет, насколько плотно сгруппированы множественные результаты. Повторяемость измеряет, воспроизводит ли процесс один и тот же результат с течением времени.
В серийном производстве повторяемость часто важнее пиковой точности. Процесс, который слегка смещен, но обладает высокой повторяемостью, можно скорректировать одной настройкой смещения. Процесс с плохой повторяемостью создает брак, переделку и узкие места контроля — и никакое смещение это не исправит.
Как обработка CNC обеспечивает прецизионное производство
Цифровое управление и обратная связь
Обработка CNC преобразует проектный замысел в контролируемое, повторяемое движение. Запрограммированные траектории инструмента обеспечивают следование каждого реза одной и той же геометрии, подаче и последовательности. Оси с сервоуправлением обеспечивают замкнутое позиционирование, которое непрерывно корректирует отклонения. Человеческая вариативность смещается от ручного выполнения к настройке и валидации процесса — где ею легче управлять.
Эта структура управления позволяет многократно удерживать жесткие допуски даже при длительных прогонах. Согласно нашим производственным данным, правильно настроенный центр 5-axis CNC поддерживает размерную согласованность ±0,01 мм на партиях более 500 деталей из алюминия 6061 без ручного вмешательства.
Многоосевая обработка и сокращение настройки
Переход от 3-осевой к 5-axis CNC напрямую улучшает достижимую точность. 3-осевая обработка часто требует нескольких установок, и каждое повторное закрепление добавляет накопленную погрешность приспособления. Обработка 5-axis выполняет сложные элементы за одну установку, сохраняя базовые взаимосвязи и улучшая геометрическую согласованность.
По нашему опыту, перевод многостороннего аэрокосмического кронштейна с 3-осевой обработки (4 установки) на 5-axis (1 установка) улучшил точность позиционирования на 40% — в первую очередь за счет устранения погрешности повторного закрепления.
Основы станка
Точность зависит от конструкции станка, а не только от программного обеспечения управления. Жёсткость сопротивляется силам резания, вызывающим отклонение. Точность шпинделя и биение напрямую влияют на качество поверхности и расположение элементов. Тепловая стабильность критична — изменения температуры вызывают расширение компонентов станка и заготовок. Современные станки используют температурную компенсацию и процедуры прогрева, но цеха также должны контролировать условия окружающей среды для работ с жесткими допусками.
Как определяются, достигаются и контролируются жесткие допуски?
Что считается “жестким”?
В обработке CNC “жесткий” — понятие относительное к возможностям процесса:
- Общая обработка CNC: ±0,05–0,10 мм
- Прецизионная обработка CNC: ±0,01–0,02 мм
- Высокоточные / критичные элементы: ±0,005 мм или жестче
Ключевое различие, которое упускают большинство руководств: проектный допуск — это то, что указано на чертеже. Технологический допуск — это то, что можно многократно и экономично выдерживать на данном станке, с данным материалом и процессом. Прецизионное производство согласует эти два понятия посредством инженерного суждения.
Факторы, определяющие достижение допуска
Стратегия траектории инструмента: Чистовые проходы с постоянным зацеплением и последовательностью на основе баз снижают вариативность эффективнее, чем агрессивная черновая обработка. Параметры резки: Подача, глубина резания и скорость влияют на силу резания и тепло — основные причины размерного дрейфа. Поведение материала: Алюминий, нержавеющая сталь и пластмассы по-разному реагируют на тепло и напряжение. Остаточное напряжение, структура зерна и тепловое расширение влияют на конечные размеры.
Компромисс между стоимостью и допуском
Каждое дополнительное ужесточение увеличивает время обработки, износ инструмента, частоту контроля и риск брака — нелинейно. Согласно нашим производственным данным, переход от ±0,05 мм к ±0,02 мм на типичном алюминиевом корпусе увеличивает стоимость обработки на 30–40%. Переход к ±0,01 мм добавляет еще 50–80% сверх этого.
Одна распространенная ошибка, которую мы видим: конструкторы задают ±0,01 мм на каждый элемент, когда фактически он нужен только для двух сопрягаемых поверхностей. Выборочное применение жестких допусков — согласно классам общих допусков ISO 2768 для некритичных элементов — самый быстрый способ снизить стоимость прецизионного производства без ущерба для функциональности.
Как материалы влияют на прецизионное производство?
Выбор материала напрямую определяет, достижимы ли жесткие допуски стабильно — или лишь время от времени.
Алюминий (6061/7075): Отличная обрабатываемость при низких силах резания. Идеально для жестких допусков, но высокое тепловое расширение (23 мкм/м·К) требует контроля температуры при финишной обработке и измерении.
Углеродистые и легированные стали: Хорошая размерная стабильность после снятия напряжений. Более высокие силы резания требуют жестких установок, но хорошо контролируемая обработка стали дает очень повторяемые результаты.
Нержавеющая сталь (304/316L): Упрочняется при деформации и удерживает тепло, повышая риск отклонения инструмента и размерного дрейфа. Требует консервативных параметров и последовательной стратегии охлаждения.
Титан (Ti-6Al-4V): Низкая теплопроводность концентрирует тепло на режущей кромке. Контроль допусков требует оптимизированных параметров, острой оснастки и минимального перезакрепления.
Инженерные пластики (POM, PEEK): Обрабатываются с низким усилием, но высокочувствительны к теплу. Упругое восстановление и ползучесть могут привести к выходу деталей за пределы допуска после обработки — особенно тонких сечений.
| Материал | Риск точности | Ключевая проблема |
|---|---|---|
| Алюминий | Средний | Тепловое расширение |
| Сталь | Низкий-средний | Сила резания |
| Нержавеющая сталь | Средне-высокая | Тепло и деформационное упрочнение |
| Титан | Высокий | Концентрация тепла |
| Пластмассы | Высокий | Упругое восстановление |
Контроль качества в прецизионном производстве
Измерение и метрология
CMM (координатно-измерительная машина): Основа размерной верификации для деталей с жесткими допусками. Обеспечивает высокоточные, повторяемые измерения сложных геометрий и GD&T по ASME Y14.5. Оптические системы: Полезны для деликатных деталей или высокопроизводительной инспекции, где контактное зондирование может внести погрешность. Зондирование в процессе обработки: Зонды CNC измеряют элементы в процессе обработки, обеспечивая компенсацию смещения инструмента и раннее обнаружение дрейфа.
Сопоставление разрешения измерения с допуском критически важно. Допуск ±0,01 мм, измеренный прибором с ±0,005 мм, оставляет очень мало запаса на неопределенность измерения.
Многоуровневая стратегия инспекции
Эффективный контроль качества следует многоуровневому подходу — не только финальная инспекция.
Инспекция первой статьи (FAI) подтверждает, что процесс может соответствовать проектной задаче до полного производства. Проверки в процессе обработки обнаруживают износ инструмента, тепловой дрейф или проблемы с оснасткой до образования брака. Финальная инспекция подтверждает соответствие перед поставкой. SPC (статистическое управление процессами) отслеживает ключевые размеры во времени, выявляя тенденции до превышения пределов.
В нашей производственной среде этот многоуровневый подход обычно снижает уровень брака на 40–60% по сравнению со стратегиями только финальной инспекции.
Типичные проблемы прецизионного производства
Тепловая деформация. Тепло от резания и работы шпинделя вызывает расширение станка и заготовки. Решение: циклы прогрева, последовательное охлаждение, контролируемая температура цеха и финишная обработка при стабильных тепловых состояниях.
Ошибки оснастки. Переограниченные или плохо выровненные приспособления деформируют детали — особенно тонкостенные или асимметричные геометрии. Решение: проектирование оснастки на основе баз, минимальное усилие зажима и повторяемые установочные элементы.
Дрейф партии. По мере износа инструментов и нагрева станков размеры постепенно смещаются. Решение: управление сроком службы инструмента с запланированными смещениями, зондирование в процессе обработки и мониторинг SPC.
Ошибка измерения. Неправильный метод, недостаточное разрешение или непостоянная оснастка для инспекции маскируют или преувеличивают истинную вариацию. Решение: сопоставление разрешения с допуском, использование последовательных баз и периодическая валидация измерительных систем.
| Проблема | Основной риск | Стратегия контроля |
|---|---|---|
| Тепловая деформация | Размерный дрейф | Тепловое управление |
| Ошибка оснастки | Геометрическая ошибка | Приспособления на основе баз |
| Дрейф партии | Брак и переделка | SPC и зондирование |
| Погрешность измерения | Ложные решения | Метрологическая валидация |
Как выбрать партнёра по прецизионному производству
Оценивайте возможности на основе фактов
Ищите современное оборудование CNC, подходящее для вашей геометрии и допусков. Узнайте, как обслуживаются станки и как управляется тепловой режим. Запрашивайте исследования воспроизводимости, образцы отчётов или данные по первой детали — а не характеристики из брошюры. Надёжный партнёр объясняет, как как он выдерживает допуски, а не просто то, что может.
Проверьте системы качества
ISO 9001: Базовое управление качеством. IATF 16949: Процессный контроль и SPC автомобильного уровня. ISO 13485: Валидация и документация для медицинских изделий. Сертификаты важны — но только в сочетании с реальными данными контроля и практиками SPC.
Поддержка стоимостного инжиниринга
Сильнейшие партнёры добавляют ценность ещё до начала обработки. Ранняя обратная связь по DFM в отношении допусков, материалов и оснастки может снизить стоимость на 10–25% без ущерба для функциональности. В реализованных нами проектах поставщики, которые заблаговременно указывают на избыточное ужесточение допусков, предотвращают наиболее дорогостоящие переделки — те, что происходят после изготовления оснастки.
Заключение
Прецизионное производство — это системная компетенция, а не результат одного станка или назначенного допуска. Истинная точность возникает из скоординированной работы точности CNC, реалистичного контроля допусков и дисциплинированной верификации качества в стабильном, воспроизводимом режиме. Управление процессом и понимание материалов определяют, будут ли жёсткие допуски стабильно выдерживаться от партии к партии. Без структурированного контроля, метрологии и мониторинга даже передовые станки не могут гарантировать надёжный результат.
Правильный производственный партнёр делает точность достижимой и устойчивой. Поставщики с подтверждёнными возможностями, надёжными системами качества и проактивной инженерной поддержкой превращают проектный замысел в технологичные, проверяемые детали. Нужна помощь в превращении жёстких допусков в надёжное производство? [Свяжитесь с нашей инженерной командой] для поддержки прецизионного производства и анализа DFM.
Часто задаваемые вопросы
Какой допуск qualifies как прецизионное производство?
Единого порога нет, но на практике: ±0,05–0,10 мм — это общая CNC, ±0,01–0,02 мм — прецизионная, а ±0,005 мм или точнее применяется к критическим элементам. Важнее всего то, выдерживает ли процесс этот допуск воспроизводимо от партии к партии — а не самое малое число на чертеже.
Всегда ли более жёсткий допуск лучше?
Нет. Более жёсткие допуски увеличивают время обработки, трудозатраты на контроль, риск брака и стоимость — часто без улучшения функциональности. Немного более свободный, хорошо контролируемый допуск обычно обеспечивает более высокий выход годного и надёжность. Прецизионное производство ориентировано на функциональные допуски, а не на минимальные значения.
Какие материалы труднее всего обрабатывать с высокой точностью?
Материалы, усиливающие тепло, напряжения или упругое восстановление, наиболее сложны: титан (концентрация тепла), нержавеющая сталь (наклёп), и инженерные пластики (упругое восстановление и ползучесть). Точность легче всего достигается на жёстких, термически стабильных, свободных от напряжений материалах.
Как обработка CNC обеспечивает воспроизводимость?
Через управление процессом: запрограммированные траектории инструмента и сервообратная связь устраняют вариабельность оператора, стабильное закрепление снижает погрешность установки, управление износом инструмента и внутрипроцессное зондирование корректируют дрейф, а SPC отслеживает тенденции до выхода деталей за пределы допуска.
Как проверяется точность в производстве?
Через структурированные измерения: FAI валидирует наладку, внутрипроцессные проверки отслеживают дрейф, CMM и оптическая метрология подтверждают геометрию по ASME Y14.5 или стандартам ISO, а SPC доказывает долгосрочную стабильность. Данные контроля замыкают контур между обработкой и качеством.


