
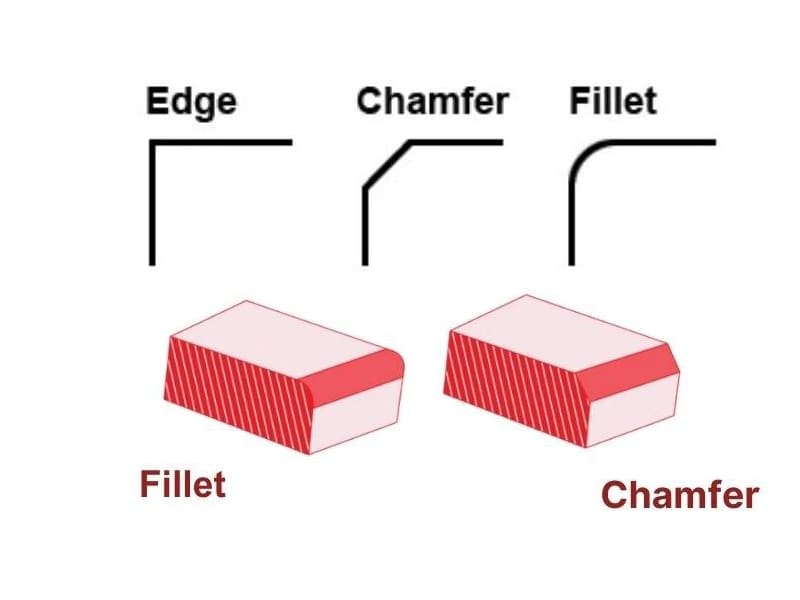
Eine Wellenschulter reißt bei 60.000 Zyklen, weil der Konstrukteur eine Fase statt einer Kehle spezifiziert hat – der Spannungskonzentrationsfaktor an diesem scharfen Übergang war 2,5× höher als bei einem korrekten Radius. Auf der anderen Seite benötigt eine Gehäusetasche 40% länger zur Bearbeitung, weil jede Innenkante R1-Kehlen erfordert, die den Einsatz von 2-mm-Schaftfräsern mit halber Vorschubgeschwindigkeit im Vergleich zu Standardwerkzeugen erzwingen. Wir begegnen beiden Szenarien regelmäßig. Die Entscheidung zwischen Kehle und Fase ist nicht kosmetisch – sie beeinflusst direkt die Ermüdungslebensdauer, die Bearbeitungskosten und das Montageverhalten jedes CNC-Teils, das wir produzieren.
Dieser Artikel vergleicht Kehlen und Fasen aus drei integrierten Perspektiven: konstruktive Absicht, Spannungsverhalten und CNC-Fertigbarkeit. Wir behandeln Geometriedefinitionen, wesentliche Unterschiede, Spannungskonzentrationseffekte, Richtlinien zur Dimensionierung von Radien und Fasen, Bearbeitungskosten und Werkzeugauswirkungen, Zeichnungsnormen sowie branchenspezifische Anwendungsfälle. Ob Sie nun Konstrukteur sind, der Kantenmerkmale spezifiziert, Ingenieur, der die Ermüdungslebensdauer prüft, oder Einkäufer, der Teilekosten bewertet – das Ziel ist, Kehle vs. Fase zu einer bewussten konstruktiven Entscheidung zu machen, nicht zu einer Standardlösung.
Was sind Kehlen und Fasen?
Filet
Eine Kehle ist ein abgerundeter Übergang, definiert durch einen Radius (z. B. R2, R5), der zwei sich schneidende Flächen verbindet. Innenkehlen treten an Taschentiefen, Nuten und Schultern auf. Außenkehlen glätten Außenkanten und Profilübergänge. Der primäre konstruktive Zweck: ein glatter, kontinuierlicher Übergang, der abrupte Geometrieänderungen reduziert und die Spannungskonzentration unter Last verringert. Innenkehlen sind besonders bei tragenden Teilen kritisch, wo scharfe Ecken zu Rissausgangspunkten werden.
Fase
Eine Fase ist eine flache, abgewinkelte Kante – typischerweise spezifiziert als Abmessung × Winkel (z. B. 1 × 45° oder C1). Die gebräuchlichste Spezifikation ist 45°, da sie mit Standard-Schneidwerkzeugen übereinstimmt und die Programmierung vereinfacht. Fasen entfernen scharfe Kanten, reduzieren Grate und bieten Einführgeometrie für die Montage (Wellen in Bohrungen, Befestigungselemente in Gewinde). Sie sind schneller und einfacher herzustellen als Kehlen.
Wesentlicher Unterschied zu Anfasungen: Fasen sind funktionale Kantenbehandlungen, die in der Bemaßung spezifiziert werden. Anfasungen werden typischerweise mit der Schweißvorbereitung assoziiert. Unterschiedliche Absicht, ähnliche Geometrie.
Wesentliche Unterschiede: Kehle vs. Fase
| Abmessung | Filet | Fase |
|---|---|---|
| Geometrie | Gekrümmter Radiusübergang | Flacher abgewinkelter Übergang |
| Spannungsverhalten | Gleichmäßiger Lastfluss, geringere Spitzenspannung | Höhere lokale Spannung als bei Kehle |
| Zerspanung | Abhängig vom Werkzeugradius, möglicherweise zusätzliche Schnitte erforderlich | Einfach, Standardwerkzeuge, ein Schnitt |
| Kosten und Zykluszeit | Höher (insbesondere Innenkehlen) | Niedriger, kürzere Bearbeitungszeit |
| Montage | Sichere Kanten, weniger Einführführung | Hervorragende Einführung für die Montage |
Der grundlegende Kompromiss: Kehlen bewältigen Spannung und Ermüdung, Fasen bewältigen Fertigbarkeit und Montage. Effektives Design nutzt beides – Kehlen dort, wo Lasten es erfordern, Fasen dort, wo Kosten und Funktion es zulassen.
Wie Kehlen und Fasen die Spannung beeinflussen
Warum scharfe Ecken versagen
Eine scharfe 90°-Ecke unterbricht den natürlichen Lastpfad und zwingt die Spannung, “abrupt abzubiegen”. Dies erzeugt einen Spannungskonzentrationsfaktor (Kt), der die lokale Spannung weit über den nominalen Durchschnitt verstärkt. Selbst wenn die Gesamtspannungen sicher erscheinen, führt ein hoher Kt an Ecken unter zyklischer Belastung zur Ermüdungsrissbildung. Deshalb beginnen Versagen überwiegend an Innencken, Schulterübergängen und Passfedernut-Grundflächen – nicht in gleichmäßigen Abschnitten.
Warum Kehlen die Spannung reduzieren
Eine Kehle stellt die Krümmungskontinuität zwischen Flächen wieder her. Der glatte Radius ermöglicht einen allmählichen Lastfluss und reduziert Spannungsspitzengradienten. Größere Radien senken den Konzentrationsfaktor weiter, obwohl der Nutzen ab einer bestimmten Größe abnimmt. Basierend auf unseren Produktionsdaten reduziert die Vergrößerung einer Wellenschulterkehle von R0,5 auf R2 bei 4140-Stahl typischerweise den Spannungskonzentrationsfaktor von ~2,5 auf ~1,5 – was die erwartete Ermüdungslebensdauer unter äquivalenter zyklischer Belastung ungefähr verdoppelt.
Wann Fasen akzeptabel sind
Fasen verteilen Spannung nicht so effektiv wie Kehlen, sind aber in mehreren Szenarien strukturell akzeptabel: bei niedrigen Lasten oder statischen Anwendungen, bei denen Spannungen deutlich unter den Ermüdungsschwellen bleiben, in nicht-kritischen Bereichen (Außenkanten, kosmetische Merkmale, Handhabungsflächen) sowie bei Konstruktionen, bei denen die Montageführung wichtiger ist als die Spannung – Presssitze, Lagerführung, Befestigungseinführungen.
Konstruktionsregel: Verwenden Sie Kehlen zur Bewältigung von Spannung und Ermüdung. Verwenden Sie Fasen zur Bewältigung von Montage, Sicherheit und Fertigungskosten. Behandeln Sie sie nicht als austauschbar.
Dimensionierungsrichtlinien
Auswahl des Kehlenradius
Der Radius sollte mit der Teilegröße und dem Belastungsniveau skalieren – nicht willkürlich gewählt werden. Bei der CNC-Bearbeitung hängt die Innenkehlengröße direkt vom Schneidwerkzeugradius ab. Die Spezifikation eines Radius, der kleiner als Standardwerkzeuggrößen ist, erzwingt Fräser mit kleinem Durchmesser, was Zykluszeit, Durchbiegungsrisiko und Kosten erhöht.
Eine häufige Falle, die wir sehen: Konstrukteure spezifizieren R0,5-Innenkehlen über ein gesamtes Teil, obwohl R1,5 oder R2 eine äquivalente Spannungsentlastung mit 30–40% kürzerer Bearbeitungszeit bieten würden. Spezifizieren Sie Innenkehlen geringfügig größer als das Spannungsminimum, um Standardwerkzeuge zu ermöglichen. Überdimensionierung birgt eigene Risiken – übermäßig große Radien können die Lagerlänge reduzieren, dünne Wände schwächen oder Montagepassungen beeinträchtigen.
Fasen-Dimensionierung
Der 45°-Standard stimmt mit Standardwerkzeugen überein und vereinfacht die Programmierung. Die Fasenlänge sollte dem funktionalen Bedarf entsprechen: kurze Fasen zum Entgraten und für Sicherheit, längere Fasen zur Führung von Wellen, Stiften oder Befestigungselementen in passende Merkmale. Überdimensionierte Fasen können die effektive Eingriffslänge reduzieren. Unterdimensionierte Fasen können Grate oder Montageschäden möglicherweise nicht verhindern.
CNC-Bearbeitung: Kosten, Werkzeuge und Genauigkeit
Bearbeitung von Kehlen
Innenliegende Radien erfordern Schaftfräser oder Werkzeuge mit Eckenradius, die dem spezifizierten Radius entsprechen. Kleinere Werkzeuge bedeuten langsamere Vorschübe, höheres Durchbiegungsrisiko und mehr Schnitte für die Oberflächenqualität. In tiefen Taschen oder schmalen Schlitzen schränkt der Werkzeugzugang die erreichbaren Radien weiter ein. Aus Bearbeitungssicht kosten Radien fast immer mehr als Fasen – die Frage ist, ob die Spannungsreduzierung diese Kosten rechtfertigt.
In unserer Erfahrung in der Werkstatt erhöhte ein unnötiger interner R0,5-Radius über ein komplexes Aluminiumgehäuse die Zykluszeit um 35% im Vergleich zu R2-Radien, die eine gleichwertige strukturelle Leistung boten. Das ist eine direkte Kostenstrafe für Überdimensionierung.
Bearbeitung von Fasen
Standard-Fasenwerkzeuge schneiden Kanten schnell in einem einzigen Durchgang mit minimaler Werkzeugpfadkomplexität. Fasenwerkzeuge sind robuster, weniger verschleißanfällig und leichter zu prüfen. Für wiederholbare CNC-Produktion bieten Fasen kürzere Zykluszeiten, weniger Werkzeugwechsel und vorhersehbarere Kosten.
Kosten- und Qualitätszusammenfassung
Fasen übertreffen Radien fast immer in Bezug auf Zykluszeit und Kosten. Innenliegende Radien werden indirekt durch die Werkzeuggeometrie definiert, daher hängt die Genauigkeit stark vom Werkzeugzustand ab. Restliche innere Eckenradien – unvermeidbar bei CNC – müssen während der Konstruktion berücksichtigt werden, um Passungs- oder Spannungsprobleme zu vermeiden. Fasen sind leichter zu messen, zu wiederholen und tolerieren geringfügige Abweichungen ohne funktionale Auswirkungen.
Zeichnungsnormen
Bemaßung von Radien
Verwenden Sie die R-Notation (R2, R5). Vermeiden Sie die Überbemaßung identischer Radien an jeder Ecke – verwenden Sie eine allgemeine Anmerkung (“ALLE INNENRADIEN R3 U.O.S.”), um die Übersichtlichkeit gemäß ISO 129 oder ASME Y14.5 zu reduzieren. Widersprüchliche Radienangaben erzeugen CNC-Programmierungsmehrdeutigkeit.
Bemaßung von Fasen
Verwenden Sie Abstand × Winkel (1 × 45°) oder C1-Notation. Vermeiden Sie Doppelbemaßung (Angabe sowohl des linearen Abstands als auch der resultierenden Flankenlänge), da dies die Geometrie überbestimmt. Eine eindeutige Definition ermöglicht es dem CNC-Programmierer, den effizientesten Werkzeugweg auszuwählen.
Allgemeine Praxis
Konsistenz über Zeichnungen hinweg – gleiche Konventionen für Rundungen und Fasen – reduziert Interpretationsrisiken, beschleunigt die Programmierung und minimiert Nacharbeit. Sowohl ISO- als auch ASME-Normen betonen die Kommunikation der funktionalen Absicht, nicht die Vorgabe von Prozessdetails.
Anwendungen in der Industrie
Automobilindustrie und Kraftübertragung: Rundungen dominieren lasttragende Bereiche – Wellenabsätze, Zahnradnaben, Verzahnungen – wo die Ermüdungslebensdauer unter zyklischem Drehmoment und Biegung die Konstruktion bestimmt. Fasen dienen als Montageführungen für Lagerpresssitze und Verzahnungseingriffe.
Industrieanlagen: Das Gleichgewicht verschiebt sich in Richtung Fertigbarkeit. Rahmen, Halterungen, Gehäuse und Verkleidungen verwenden häufig Fasen für Kantensicherheit, Entgratungseffizienz und Chargenkonsistenz. Rundungen erscheinen gezielt an hochbelasteten Verbindungsstellen oder Schweißschnittstellen.
Medizin- und Präzisionsgeräte: Rundungen in präzisen Lastpfaden für Ermüdungsbeständigkeit. Fasen an Außenkanten für Handhabungssicherheit und Reinigbarkeit. Enge Toleranzen und vorhersehbare CNC-Ergebnisse sind zwingend erforderlich – eine klare Rundungs-vs.-Fasen-Absicht ist während der Konstruktion essenziell.
Schlussfolgerung
Rundung vs. Fase ist eine technische Entscheidung, die sich direkt auf Spannungsverhalten, Ermüdungslebensdauer, Bearbeitungskosten und Montageleistung auswirkt. Rundungen steuern Spannungskonzentration durch glatte Krümmung – essenziell in lasttragenden, zyklisch belasteten Bereichen. Fasen steuern Fertigbarkeit, Montageführung und Handhabungssicherheit – ideal für unkritische Kanten und kostensensitive Merkmale. Die besten Konstruktionen verwenden beide gezielt und passen jedes Merkmal an seinen funktionalen Zweck an.
Entscheidungen in der CAD-Phase setzen die Randbedingungen für CNC-Kosten, Toleranzfähigkeit und langfristige Zuverlässigkeit. Die Abstimmung von Rundungs- und Fasenwahl mit der tatsächlichen technischen Absicht erzeugt vorhersehbarere Qualität, geringere Gesamtkosten und weniger Folgeprobleme. Benötigen Sie Hilfe bei der Optimierung von Kantenmerkmalen für Ihre CNC-bearbeiteten Teile? [Kontaktieren Sie unser Engineering-Team] für DFM-Prüfung und Präzisionsfertigungsunterstützung.
FAQ
Ist eine Rundung immer fester als eine Fase?
In ermüdungskritischen Bereichen ja – Rundungen reduzieren Spannungskonzentration effektiver. Bei leicht belasteten, statischen oder unkritischen Merkmalen kann der strukturelle Vorteil jedoch vernachlässigbar sein. Eine Fase kann in diesen Fällen ausreichen, ohne die Leistung zu beeinträchtigen.
Reduziert eine größere Rundung immer die Spannung?
Bis zu einem gewissen Punkt. Ein größerer Radius senkt den Spannungskonzentrationsfaktor, aber der Nutzen nimmt ab einer bestimmten Größe ab. Übermäßig große Rundungen können die funktionale Länge reduzieren, mit Passparten kollidieren oder die Bearbeitungskosten erhöhen. Bringen Sie Spannungsentlastung mit geometrischen und fertigungstechnischen Randbedingungen in Einklang.
Warum bevorzugen CNC-Zerspaner Fasen?
Fasen sind schneller, einfacher und vorhersehbarer. Sie werden in einem einzigen Schnitt mit Standardwerkzeugen bearbeitet und sind weniger verschleißempfindlich. Innenrundungen erfordern kleinere Fräser, längere Zykluszeiten und strengere Prozesskontrolle. Wenn Spannungsreduzierung nicht kritisch ist, sparen Fasen Zeit und Geld.
Wie wirken sich Rundungen auf die Bearbeitungskosten aus?
Innenrundungen können die Kosten erheblich erhöhen. Kleine Radien erzwingen kleine Werkzeuge mit langsameren Vorschüben und mehr Schnitten. Die Werkzeugzugänglichkeit in tiefen Taschen verlängert die Zykluszeit weiter. Unnötig kleine Rundungsradien sind einer der häufigsten Treiber vermeidbarer CNC-Kosten bei kundenspezifischen Teilen.
Können Rundungen und Fasen in einem Teil kombiniert werden?
Ja – und in den meisten gut konstruierten Bauteilen sollten sie es auch. Rundungen an lasttragenden Übergängen steuern Spannung und Ermüdung. Fasen an Außenkanten und Montageschnittstellen übernehmen Sicherheit und Einführführung. Die Kombination beider optimiert gleichzeitig strukturelle Leistung und Fertigbarkeit.


