
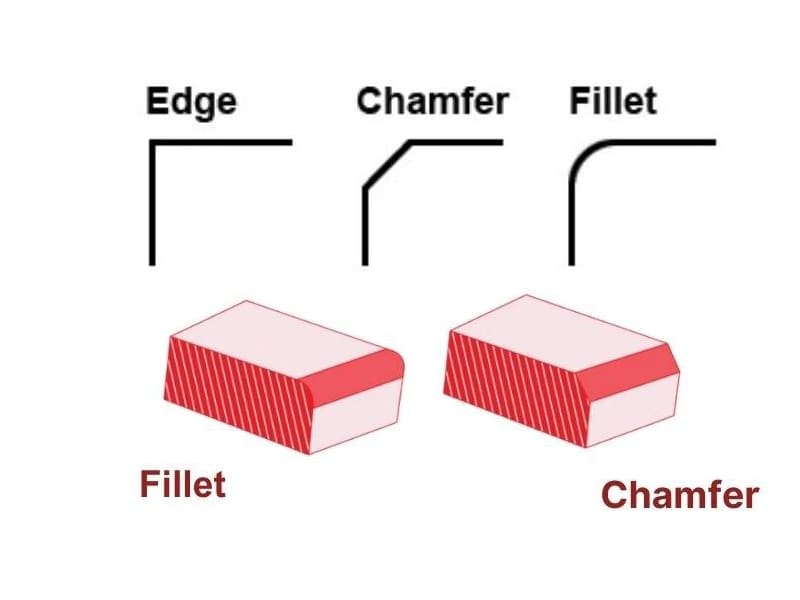
Bir mil omzu, tasarımcının radyus gereken yerde pah belirtmesi nedeniyle 60.000 çevrimde çatlar — bu keskin geçişteki gerilme yığılması faktörü, uygun bir yarıçap olsaydı olacağından 2,5 kat daha yüksekti. Öte yandan, bir gövde cebinin işlenmesi 40% daha uzun sürer çünkü her iç köşe, standart takımların yarı ilerleme hızında çalışan 2 mm parmak freze kullanımını zorunlu kılan R1 radyusları gerektirir. Her iki senaryoyla da düzenli olarak karşılaşıyoruz. Radyus vs pah kararı kozmetik değildir — ürettiğimiz her CNC parçada doğrudan yorulma ömrünü, işleme maliyetini ve montaj davranışını etkiler.
Bu makale, radyusları ve pahları üç bütünleşik perspektiften karşılaştırır: mühendislik tasarım amacı, gerilme davranışı ve CNC üretilebilirliği. Geometri tanımlarını, temel farkları, gerilme yığılması etkilerini, yarıçap ve pah boyutlandırma kılavuzlarını, işleme maliyeti ve takım etkilerini, çizim standartlarını ve sektöre özgü kullanım durumlarını ele alıyoruz. İster kenar özelliklerini belirten bir tasarımcı, ister yorulma ömrünü inceleyen bir mühendis, ister parça maliyetini değerlendiren bir satın almacı olun, amaç radyus vs pah kararını bilinçli bir mühendislik tercihi haline getirmektir — varsayılan bir seçim değil.
Radyus ve Pah Nedir?
Radyus
Radyus, kesişen iki yüzeyi birleştiren bir yarıçapla (örn. R2, R5) tanımlanan yuvarlatılmış bir geçiştir. İç radyuslar cep tabanlarında, kanallarda ve omuzlarda görülür. Dış radyuslar dış kenarları ve profil geçişlerini yumuşatır. Temel mühendislik amacı: ani geometri değişikliklerini azaltan ve yük altında gerilme yığılmasını düşüren pürüzsüz, sürekli bir geçiş oluşturmak. İç radyuslar, keskin köşelerin çatlak başlangıç noktaları haline geldiği yük taşıyan parçalarda özellikle kritiktir.
Pah
Pah, düz, açılı bir kenardır — tipik olarak mesafe × açı (örn. 1 × 45° veya C1) şeklinde belirtilir. En yaygın spesifikasyon 45°'dir çünkü standart kesici takımlarla uyumludur ve programlamayı basitleştirir. Pahlar keskin kenarları giderir, çapakları azaltır ve montaj için kılavuz geometri sağlar (millere deliklere, bağlantı elemanlarına dişlere). Radyuslardan daha hızlı ve daha kolay üretilirler.
Eğimlerden temel fark: Pahlar, boyutsal tasarımda belirtilen işlevsel kenar işlemleridir. Eğimler tipik olarak kaynak hazırlığıyla ilişkilendirilir. Farklı amaç, benzer geometri.
Temel Farklar: Radyus vs Pah
| Boyut | Radyus | Pah |
|---|---|---|
| Geometri | Kavisli yarıçap geçişi | Düz açılı geçiş |
| Gerilme davranışı | Pürüzsüz yük akışı, daha düşük tepe gerilmesi | Radyustan daha yüksek yerel gerilme |
| Talaşlı İmalat | Takım yarıçapına bağlı, ek geçişler gerekebilir | Basit, standart takımlar, tek geçiş |
| Maliyet ve çevrim süresi | Daha yüksek (özellikle iç radyuslar) | Daha düşük, daha kısa işleme süresi |
| Montaj | Güvenli kenarlar, daha az yerleştirme kılavuzu | Montaj için mükemmel kılavuz |
Temel ödünleşim: radyuslar gerilmeyi ve yorulmayı yönetir, pahlar üretilebilirliği ve montajı yönetir. Etkili tasarım her ikisini de kullanır — yüklerin gerektirdiği yerde radyuslar, maliyet ve işlevin izin verdiği yerde pahlar.
Radyuslar ve Pahlar Gerilmeyi Nasıl Etkiler
Keskin Köşeler Neden Başarısız Olur
Keskin bir 90° köşe doğal yük yolunu kesintiye uğratır ve gerilmeyi “aniden dönmeye” zorlar. Bu, yerel gerilmeyi nominal ortalamanın çok üzerine çıkaran bir gerilme yığılması faktörü (Kt) oluşturur. Genel gerilmeler güvenli görünse bile, köşelerdeki yüksek Kt, çevrimsel yükleme altında yorulma çatlağı başlangıcını tetikler. Bu nedenle arızalar ezici çoğunlukla iç köşelerde, omuz geçişlerinde ve kama yuvası diplerinde başlar — düzgün kesitlerde değil.
Radyuslar Gerilmeyi Neden Azaltır
Bir radyus, yüzeyler arasındaki eğrilik sürekliliğini yeniden sağlar. Pürüzsüz yarıçap, yükün kademeli akmasını sağlayarak tepe gerilme gradyanlarını azaltır. Daha büyük yarıçaplar yığılma faktörünü daha da düşürür, ancak faydalar belirli bir boyutun ötesinde azalır. Üretim verilerimize dayanarak, 4140 çeliğinde bir mil omzu radyusunu R0,5'ten R2'ye çıkarmak, gerilme yığılması faktörünü tipik olarak ~2,5'ten ~1,5'e düşürür — eşdeğer çevrimsel yükleme altında beklenen yorulma ömrünü kabaca ikiye katlar.
Pahlar Ne Zaman Kabul Edilebilir
Pahlar gerilmeyi radyuslar kadar etkili şekilde yeniden dağıtmaz, ancak birkaç senaryoda yapısal olarak kabul edilebilirler: gerilmelerin yorulma eşiklerinin çok altında kaldığı düşük yüklü veya statik uygulamalar, kritik olmayan bölgeler (dış kenarlar, kozmetik özellikler, taşıma yüzeyleri) ve montaj kılavuzluğunun gerilmeden daha önemli olduğu tasarımlar — pres geçmeler, rulman yerleştirme, bağlantı elemanı kılavuzları.
Tasarım kuralı: Gerilmeyi ve yorulmayı yönetmek için radyusları kullanın. Montajı, güvenliği ve üretim maliyetini yönetmek için pahları kullanın. Bunları birbirinin yerine geçebilir olarak değerlendirmeyin.
Boyutlandırma Kılavuzları
Radyus Yarıçapı Seçimi
Yarıçap, parça boyutu ve yükleme seviyesiyle ölçeklenmelidir — keyfi olarak seçilmemelidir. CNC işlemede, iç radyus boyutu doğrudan kesici takım yarıçapına bağlıdır. Standart takım boyutlarından daha küçük bir yarıçap belirtmek, küçük çaplı kesicileri zorunlu kılarak çevrim süresini, sapma riskini ve maliyeti artırır.
Sık karşılaştığımız bir tuzak: tasarımcıların, R1,5 veya R2'nin –40% daha kısa işleme süresiyle eşdeğer gerilme giderme sağlayacağı bir parçada baştan sona R0,5 iç radyuslar belirtmesi. Standart takım kullanımına izin vermek için iç radyusları gerilme minimumundan biraz daha büyük belirtin. Aşırı boyutlandırmanın kendi riskleri vardır — aşırı büyük yarıçaplar yatak uzunluğunu azaltabilir, ince duvarları zayıflatabilir veya montaj geçmelerine müdahale edebilir.
Pah Boyutlandırma
45° varsayılan açı, standart takımlarla uyumludur ve programlamayı basitleştirir. Pah uzunluğu işlevsel ihtiyaçla eşleşmelidir: kenar kırma ve güvenlik için kısa pahlar, milleri, pimleri veya bağlantı elemanlarını eşleşen özelliklere yönlendirmek için daha uzun pahlar. Aşırı büyük pahlar etkin kavrama uzunluğunu azaltabilir. Yetersiz pahlar çapakları veya montaj hasarını önleyemeyebilir.
CNC İşleme: Maliyet, Takım ve Hassasiyet
Fileto İşleme
İç filetolar, belirtilen yarıçapa uygun parmak frezeler veya köşe yarıçapı takımları gerektirir. Daha küçük takımlar daha yavaş ilerleme, daha yüksek sapma riski ve yüzey kalitesi için daha fazla geçiş anlamına gelir. Derin ceplerde veya dar kanallarda, takım erişimi ulaşılabilir yarıçapları daha da sınırlar. İşleme açısından, filetolar neredeyse her zaman pahlardan daha pahalıdır — soru, gerilme azaltmanın bu maliyeti haklı çıkarıp çıkarmadığıdır.
Atölye deneyimimizde, karmaşık bir alüminyum gövdede gereksiz R0.5 iç filetolar, eşdeğer yapısal performans sağlayan R2 filetolara kıyasla çevrim süresine 35% ekledi. Bu, aşırı spesifikasyon için doğrudan bir maliyet cezasıdır.
Pah İşleme
Standart pah takımları, minimum takım yolu karmaşıklığıyla tek geçişte kenarları hızlıca keser. Pah takımları daha dayanıklıdır, aşınmaya karşı daha az hassastır ve denetlenmesi daha kolaydır. Tekrarlanabilir CNC üretimi için pahlar daha düşük çevrim süresi, daha az takım değişimi ve daha öngörülebilir maliyet sunar.
Maliyet ve Kalite Özeti
Pahlar neredeyse her zaman çevrim süresi ve maliyet açısından radyuslardan daha iyi performans gösterir. İç radyus yarıçapları dolaylı olarak takım geometrisi tarafından tanımlanır, bu nedenle doğruluk büyük ölçüde takım durumuna bağlıdır. CNC'de kaçınılmaz olan artık iç köşe radyusları, uyum veya gerilme sorunlarını önlemek için tasarım sırasında dikkate alınmalıdır. Pahların ölçülmesi, tekrarlanması daha kolaydır ve fonksiyonel etki olmadan küçük varyasyonları tolere eder.
Çizim Standartları
Radyusların Boyutlandırılması
R notasyonu kullanın (R2, R5). Her köşedeki özdeş radyusları aşırı boyutlandırmaktan kaçının — ISO 129 veya ASME Y14.5 konvansiyonlarına göre karmaşıklığı azaltmak için genel bir not kullanın (“TÜM İÇ RADYUSLAR R3 A.B.B.”). Çelişkili radyus çağrıları CNC programlama belirsizliği yaratır.
Pahların Boyutlandırılması
Mesafe × açı (1 × 45°) veya C1 notasyonu kullanın. Geometriyi aşırı kısıtlayan çift boyutlandırmadan (hem doğrusal mesafeyi hem de sonuçtaki yüzey uzunluğunu belirtmek) kaçının. Tek ve net bir tanım, CNC programcısının en verimli takım yolunu seçmesini sağlar.
Genel Uygulama
Çizimler arasında tutarlılık — radyuslar ve pahlar için aynı konvansiyonlar — yorumlama riskini azaltır, programlamayı hızlandırır ve yeniden işlemeyi en aza indirir. Hem ISO hem de ASME standartları, süreç detayını belirlemek yerine fonksiyonel amacın iletilmesini vurgular.
Endüstri Uygulamaları
Otomotiv ve güç aktarımı: Radyuslar yük taşıyan bölgelerde baskındır — mil omuzları, dişli göbekleri, kamalar — burada döngüsel tork ve eğilme altında yorulma ömrü tasarımı yönetir. Pahlar, rulman yerleştirme ve kama geçmesi için montaj kılavuzlarını yönetir.
Endüstriyel ekipman: Denge üretilebilirliğe doğru kayar. Çerçeveler, braketler, muhafazalar ve kutular genellikle kenar güvenliği, çapak alma verimliliği ve parti tutarlılığı için pahlar kullanır. Radyuslar seçici olarak yüksek yüklü bağlantı noktalarında veya kaynaklı arayüzlerde görünür.
Medikal ve hassas cihazlar: Yorulma direnci için hassas yük yollarında radyuslar. Kullanım güvenliği ve temizlenebilirlik için dış kenarlarda pahlar. Sıkı toleranslar ve öngörülebilir CNC sonuçları zorunludur — bu da tasarım sırasında net radyus-pah amacını gerekli kılar.
Sonuç
Radyus mu pah mı, gerilme davranışını, yorulma ömrünü, işleme maliyetini ve montaj performansını doğrudan etkileyen bir mühendislik kararıdır. Radyuslar gerilme yığılmasını düzgün eğrilik yoluyla yönetir — yük taşıyan, döngüsel yüklü bölgelerde gereklidir. Pahlar üretilebilirliği, montaj kılavuzluğunu ve kullanım güvenliğini yönetir — kritik olmayan kenarlar ve maliyete duyarlı özellikler için idealdir. En iyi tasarımlar her ikisini de bilinçli olarak kullanır ve her özelliği fonksiyonel amacına uygun hale getirir.
CAD aşamasında alınan kararlar, CNC maliyeti, tolerans kabiliyeti ve uzun vadeli güvenilirlik için sınır koşullarını belirler. Radyus ve pah seçimlerini gerçek mühendislik amacıyla uyumlu hale getirmek, daha öngörülebilir kalite, daha düşük toplam maliyet ve daha az alt süreç sorunu üretir. CNC ile işlenen parçalarınız için kenar özelliklerini optimize etme konusunda yardıma mı ihtiyacınız var? DFM incelemesi ve hassas üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Radyus her zaman pahtan daha mı güçlüdür?
Yorulma açısından kritik bölgelerde evet — radyuslar gerilme yığılmasını daha etkili şekilde düşürür. Ancak hafif yüklü, statik veya kritik olmayan özellikler için yapısal avantaj ihmal edilebilir olabilir. Bu durumlarda pah, performanstan ödün vermeden yeterli olabilir.
Daha büyük bir radyus her zaman gerilmeyi azaltır mı?
Bir noktaya kadar. Yarıçapı artırmak gerilme yığılması faktörünü düşürür, ancak belirli bir boyutun ötesinde faydalar azalır. Aşırı büyük radyuslar fonksiyonel uzunluğu azaltabilir, eşleşen parçalara müdahale edebilir veya işleme maliyetini artırabilir. Gerilme gidermeyi geometrik ve üretim kısıtlamalarıyla dengeleyin.
CNC tezgah operatörleri neden pahları tercih eder?
Pahlar daha hızlı, daha basit ve daha öngörülebilirdir. Standart takımlarla tek geçişte keser ve aşınmaya karşı daha az hassastır. İç radyuslar daha küçük kesiciler, daha uzun çevrim süresi ve daha sıkı süreç kontrolü gerektirir. Gerilme azaltma kritik olmadığında, pahlar zaman ve para tasarrufu sağlar.
Radyuslar işleme maliyetini nasıl etkiler?
İç radyuslar maliyeti önemli ölçüde artırabilir. Küçük yarıçaplar daha yavaş ilerlemeler ve daha fazla geçişle küçük takımları zorlar. Derin ceplerde takım erişilebilirliği çevrim süresini daha da uzatır. Gereksiz küçük radyus yarıçapları, özel parçalarda önlenebilir CNC maliyetinin en yaygın nedenlerinden biridir.
Radyuslar ve pahlar tek bir parçada birleştirilebilir mi?
Evet — ve çoğu iyi tasarlanmış bileşende birleştirilmelidir. Yük taşıyan geçişlerdeki radyuslar gerilme ve yorulmayı yönetir. Dış kenarlardaki ve montaj arayüzlerindeki pahlar güvenlik ve yerleştirme kılavuzluğunu sağlar. Her ikisini birleştirmek yapısal performansı ve üretilebilirliği aynı anda optimize eder.


