
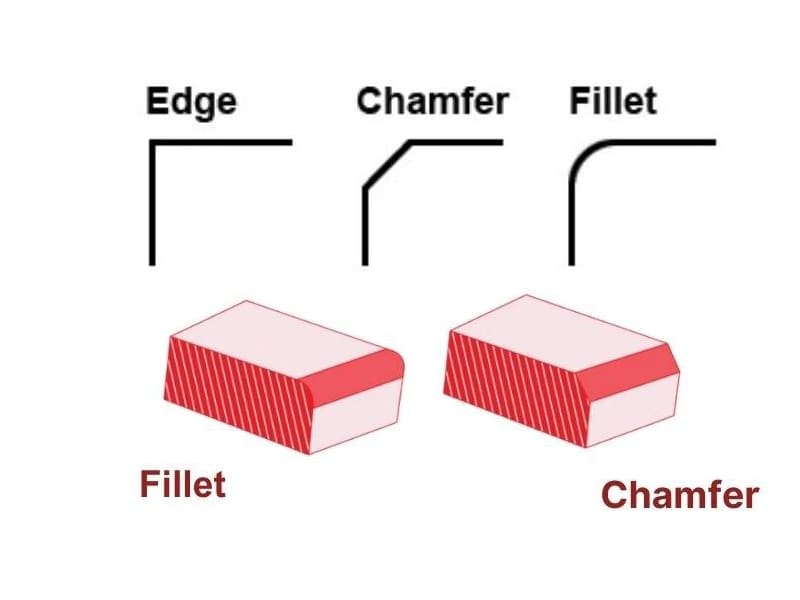
Уступ вала треснул после 60 000 циклов, потому что конструктор указал фаску там, где требовалось скругление — коэффициент концентрации напряжений в этом резком переходе был в 2,5 раза выше, чем был бы при надлежащем радиусе. С другой стороны, обработка кармана в корпусе занимает на 40% дольше, потому что каждый внутренний угол требует скруглений R1, что вынуждает использовать концевые фрезы диаметром 2 мм, работающие на половине подачи стандартного инструмента. Мы регулярно сталкиваемся с обоими сценариями. Выбор между скруглением и фаской — не косметический вопрос: он напрямую определяет усталостную долговечность, стоимость обработки и поведение при сборке каждой детали CNC, которую мы производим.
В этой статье сравниваются скругления и фаски с трёх взаимосвязанных точек зрения: инженерного замысла, поведения при напряжениях и технологичности обработки CNC. Мы рассматриваем определения геометрии, ключевые различия, влияние концентрации напряжений, рекомендации по выбору радиусов и размеров фасок, влияние на стоимость обработки и оснастку, стандарты оформления чертежей и отраслевые случаи применения. Будь вы конструктором, задающим элементы кромок, инженером, оценивающим усталостную долговечность, или закупщиком, оценивающим стоимость детали, цель — сделать выбор между скруглением и фаской осознанным инженерным решением, а не выбором по умолчанию.
Что такое скругления и фаски?
Филе
Скругление — это закруглённый переход, определяемый радиусом (например, R2, R5), соединяющий две пересекающиеся поверхности. Внутренние скругления появляются у оснований карманов, пазов и уступов. Наружные скругления сглаживают внешние кромки и переходы профиля. Основное инженерное назначение: создание плавного, непрерывного перехода, который уменьшает резкие изменения геометрии и снижает концентрацию напряжений под нагрузкой. Внутренние скругления особенно критичны в несущих деталях, где острые углы становятся местами зарождения трещин.
Фаска
Фаска — это плоская наклонная кромка, обычно задаваемая как расстояние × угол (например, 1 × 45° или C1). Наиболее распространённая спецификация — 45°, поскольку она соответствует стандартному режущему инструменту и упрощает программирование. Фаски удаляют острые кромки, уменьшают заусенцы и обеспечивают направляющую геометрию для сборки (валы в отверстия, крепёж в резьбу). Их быстрее и проще изготовить, чем скругления.
Ключевое отличие от скосов: Фаски — это функциональная обработка кромок, задаваемая в размерном проектировании. Скосы обычно связаны с подготовкой под сварку. Разное назначение, похожая геометрия.
Ключевые различия: скругление против фаски
| Параметр | Филе | Фаска |
|---|---|---|
| Геометрия | Криволинейный переход по радиусу | Плоский наклонный переход |
| Поведение при напряжениях | Плавный поток нагрузки, ниже пиковое напряжение | Более высокая локальная концентрация напряжений, чем у скругления |
| Обработка | Зависит от радиуса инструмента, может потребовать дополнительных проходов | Простой стандартный инструмент, один проход |
| Стоимость и время цикла | Выше (особенно внутренние скругления) | Ниже, короче время обработки |
| Сборка | Безопасные кромки, меньше направляющих при вставке | Отличная направляющая для сборки |
Фундаментальный компромисс: скругления управляют напряжениями и усталостью, фаски управляют технологичностью и сборкой. Эффективное проектирование использует оба — скругления там, где этого требуют нагрузки, фаски там, где позволяют стоимость и функция.
Как скругления и фаски влияют на напряжения
Почему острые углы разрушаются
Острый угол 90° прерывает естественный путь нагрузки, заставляя напряжение “резко поворачивать”. Это создаёт коэффициент концентрации напряжений (Kt), который усиливает локальное напряжение значительно выше номинального среднего. Даже когда общие напряжения выглядят безопасными, высокий Kt в углах вызывает зарождение усталостных трещин при циклическом нагружении. Именно поэтому разрушения в подавляющем большинстве случаев начинаются у внутренних углов, переходов уступов и оснований шпоночных пазов — а не в однородных сечениях.
Почему скругления снижают напряжения
Скругление восстанавливает непрерывность кривизны между поверхностями. Плавный радиус позволяет нагрузке распределяться постепенно, снижая пиковые градиенты напряжений. Большие радиусы ещё больше снижают коэффициент концентрации, хотя преимущества уменьшаются за пределами определённого размера. По нашим производственным данным, увеличение скругления уступа вала с R0,5 до R2 на стали 4140 обычно снижает коэффициент концентрации напряжений с ~2,5 до ~1,5 — примерно удваивая ожидаемую усталостную долговечность при эквивалентном циклическом нагружении.
Когда фаски допустимы
Фаски не перераспределяют напряжения так эффективно, как скругления, но они конструктивно допустимы в нескольких сценариях: малонагруженные или статические применения, где напряжения остаются значительно ниже порогов усталости, некритичные зоны (внешние кромки, декоративные элементы, поверхности для обращения), и конструкции, где направляющая для сборки важнее напряжений — прессовые посадки, установка подшипников, направляющие для крепежа.
Правило проектирования: Используйте скругления для управления напряжениями и усталостью. Используйте фаски для управления сборкой, безопасностью и стоимостью изготовления. Не считайте их взаимозаменяемыми.
Рекомендации по выбору размеров
Выбор радиуса скругления
Радиус должен масштабироваться с размером детали и уровнем нагрузки — а не выбираться произвольно. В обработке CNC размер внутреннего скругления напрямую зависит от радиуса режущего инструмента. Задание радиуса меньше стандартных размеров инструмента вынуждает использовать фрезы малого диаметра, увеличивая время цикла, риск прогиба и стоимость.
Одна распространённая ошибка, которую мы видим: конструкторы задают внутренние скругления R0,5 по всей детали, когда R1,5 или R2 обеспечили бы эквивалентное снижение напряжений при на 30–40% меньшем времени обработки. Задавайте внутренние скругления немного больше минимально необходимого по напряжениям, чтобы использовать стандартный инструмент. Завышение размеров несёт собственные риски — чрезмерно большие радиусы могут уменьшить длину опорной поверхности, ослабить тонкие стенки или нарушить посадочные сопряжения.
Выбор размера фаски
По умолчанию 45° соответствует стандартному инструменту и упрощает программирование. Длина фаски должна соответствовать функциональным требованиям: короткие фаски для снятия заусенцев и безопасности, длинные фаски для направления валов, штифтов или крепежа в сопрягаемые элементы. Чрезмерно большие фаски могут уменьшить эффективную длину зацепления. Недостаточные фаски могут не предотвратить заусенцы или повреждение при сборке.
Обработка CNC: стоимость, оснастка и точность
Обработка галтелей
Внутренние галтели требуют концевых фрез или инструментов со скруглением кромки, соответствующих заданному радиусу. Меньший инструмент означает более медленные подачи, повышенный риск прогиба и больше проходов для качества поверхности. В глубоких карманах или узких пазах доступ инструмента дополнительно ограничивает достижимые радиусы. С точки зрения обработки, галтели почти всегда стоят дороже, чем фаски — вопрос в том, оправдывает ли снижение напряжений эту стоимость.
По нашему опыту в цехе, ненужные внутренние галтели R0.5 по всему сложному алюминиевому корпусу добавили 35% к времени цикла по сравнению с галтелями R2, обеспечивающими эквивалентные структурные характеристики. Это прямое удорожание из-за завышенных требований.
Обработка фасок
Стандартный инструмент для фасок быстро обрабатывает кромки за один проход с минимальной сложностью траектории. Оснастка для фасок более надёжна, менее чувствительна к износу и проще в контроле. Для повторяемого производства CNC фаски обеспечивают меньшее время цикла, меньше смен инструмента и более предсказуемую стоимость.
Сводка по стоимости и качеству
Фаски почти всегда превосходят галтели по времени цикла и стоимости. Радиусы внутренних галтелей косвенно определяются геометрией инструмента, поэтому точность сильно зависит от состояния инструмента. Остаточные радиусы внутренних углов — неизбежные в CNC — должны учитываться при проектировании для предотвращения проблем с посадкой или напряжений. Фаски проще измерять, повторять и допускать незначительные отклонения без влияния на функциональность.
Стандарты чертежей
Нанесение размеров галтелей
Используйте обозначение R (R2, R5). Избегайте избыточного нанесения размеров одинаковых галтелей на каждом углу — используйте общее примечание (“ВСЕ ВНУТРЕННИЕ ГАЛТЕЛИ R3, ЕСЛИ НЕ УКАЗАНО ИНОЕ”) для уменьшения загромождения согласно ISO 129 или ASME Y14.5. Противоречивые обозначения галтелей создают неоднозначность при программировании CNC.
Нанесение размеров фасок
Используйте обозначение расстояние × угол (1 × 45°) или C1. Избегайте двойного нанесения размеров (указание как линейного расстояния, так и результирующей длины фаски), что создаёт избыточные ограничения геометрии. Единое однозначное определение позволяет программисту CNC выбрать наиболее эффективную траекторию инструмента.
Общая практика
Единообразие на всех чертежах — одинаковые условные обозначения для галтелей и фасок — снижает риск неверной интерпретации, ускоряет программирование и минимизирует переделки. Как стандарты ISO, так и ASME подчёркивают необходимость передачи функционального назначения, а не предписания деталей процесса.
Отраслевые применения
Автомобилестроение и передача мощности: Галтели преобладают в несущих зонах — ступени валов, ступицы шестерён, шлицы — где усталостная долговечность при циклическом крутящем моменте и изгибе определяет конструкцию. Фаски обеспечивают направляющие для сборки при установке подшипников и зацеплении шлицев.
Промышленное оборудование: Баланс смещается в сторону технологичности. Рамы, кронштейны, корпуса и кожухи часто используют фаски для безопасности кромок, эффективности удаления заусенцев и серийной повторяемости. Галтели применяются выборочно в высоконагруженных соединениях или сварных интерфейсах.
Медицина и прецизионные устройства: Галтели в прецизионных силовых путях для усталостной стойкости. Фаски на наружных кромках для безопасности при обращении и очищаемости. Жёсткие допуски и предсказуемые результаты CNC обязательны — что делает чёткое намерение «галтель или фаска» критически важным при проектировании.
Заключение
Галтель или фаска — это инженерное решение, напрямую влияющее на поведение при напряжениях, усталостную долговечность, стоимость обработки и производительность сборки. Галтели управляют концентрацией напряжений через плавную кривизну — необходимы в несущих, циклически нагруженных зонах. Фаски обеспечивают технологичность, направление при сборке и безопасность при обращении — идеальны для некритичных кромок и элементов, чувствительных к стоимости. Лучшие конструкции используют оба элемента осознанно, сопоставляя каждый элемент с его функциональным назначением.
Решения, принятые на этапе CAD, задают граничные условия для стоимости CNC, возможностей по допускам и долгосрочной надёжности. Согласование выбора галтелей и фасок с истинным инженерным назначением обеспечивает более предсказуемое качество, более низкую общую стоимость и меньше проблем на последующих этапах. Нужна помощь в оптимизации кромочных элементов для ваших деталей, обрабатываемых на CNC? [Свяжитесь с нашей инженерной командой] для DFM-анализа и поддержки прецизионного производства.
Часто задаваемые вопросы
Всегда ли галтель прочнее фаски?
В усталостно-критичных зонах — да, галтели более эффективно снижают концентрацию напряжений. Однако для слабонагруженных, статических или некритичных элементов структурное преимущество может быть незначительным. В таких случаях фаски может быть достаточно без ущерба для производительности.
Всегда ли больший радиус галтели снижает напряжение?
До определённого предела. Увеличение радиуса снижает коэффициент концентрации напряжений, но преимущества уменьшаются за пределами определённого размера. Чрезмерно большие галтели могут уменьшить функциональную длину, создать помехи для сопрягаемых деталей или увеличить стоимость обработки. Балансируйте снижение напряжений с геометрическими и производственными ограничениями.
Почему операторы CNC предпочитают фаски?
Фаски быстрее, проще и более предсказуемы. Они снимаются за один проход стандартными инструментами и менее чувствительны к износу. Внутренние галтели требуют меньших фрез, большего времени цикла и более строгого контроля процесса. Когда снижение напряжений не критично, фаски экономят время и деньги.
Как галтели влияют на стоимость обработки?
Внутренние галтели могут значительно увеличить стоимость. Малые радиусы вынуждают использовать малые инструменты с более медленными подачами и большим числом проходов. Доступность инструмента в глубоких карманах дополнительно увеличивает время цикла. Неоправданно малые радиусы галтелей — одна из наиболее распространённых причин избегаемых затрат на CNC в custom-деталях.
Можно ли сочетать галтели и фаски в одной детали?
Да — и в большинстве хорошо спроектированных компонентов их следует сочетать. Галтели в несущих переходах управляют напряжениями и усталостью. Фаски на наружных кромках и интерфейсах сборки обеспечивают безопасность и направление при установке. Сочетание обоих одновременно оптимизирует структурные характеристики и технологичность.


