
El hombro de un eje se agrieta a los 60.000 ciclos porque el diseñador especificó un chaflán donde se necesitaba un filete: el factor de concentración de tensiones en esa transición brusca era 2,5 veces mayor de lo que habría sido con un radio adecuado. Por otro lado, el mecanizado de la cavidad de una carcasa lleva 40% más de tiempo porque cada esquina interna requiere filetes R1 que obligan a utilizar fresas de 2 mm con la mitad de avance que las herramientas estándar. Nos enfrentamos a ambas situaciones con regularidad. La decisión de filetear o achaflanar no es cosmética, sino que influye directamente en la vida a fatiga, el coste de mecanizado y el comportamiento de montaje de todas las piezas CNC que producimos.
En este artículo se comparan los redondeos y los chaflanes desde tres perspectivas integradas: la intención del diseño de ingeniería, el comportamiento de la tensión y la fabricabilidad CNC. Abarcamos las definiciones de geometría, las diferencias clave, los efectos de la concentración de tensiones, las directrices de dimensionamiento de radios y chaflanes, el coste de mecanizado y las implicaciones de las herramientas, las normas de dibujo y los casos de uso específicos del sector. Tanto si usted es un diseñador que especifica las características de los bordes, un ingeniero que revisa la vida a fatiga o un comprador que evalúa el coste de una pieza, el objetivo es hacer del fileteado frente al chaflán una elección de ingeniería deliberada, no una opción por defecto.
¿Qué son los filetes y los chaflanes?
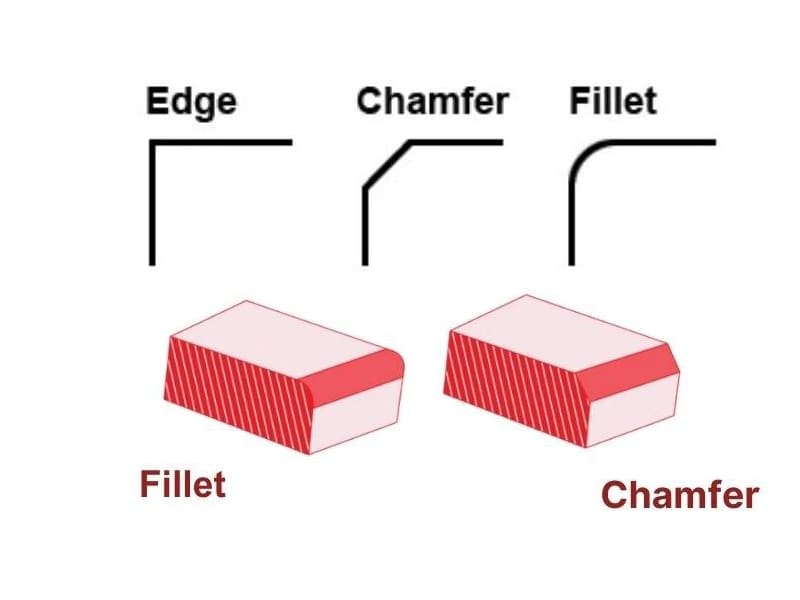
Filete
Un filete es una transición redondeada definida por un radio (por ejemplo, R2, R5) que conecta dos superficies de intersección. Los redondeos internos aparecen en las bases de cajeras, ranuras y hombros. Los redondeos externos suavizan los bordes exteriores y las transiciones de perfil. El principal objetivo técnico es crear una transición suave y continua que reduzca los cambios bruscos de geometría y disminuya la concentración de tensiones bajo carga. Los redondeos internos son especialmente importantes en las piezas portantes, donde las esquinas afiladas se convierten en puntos de inicio de grietas.
Chaflán
Un chaflán es un borde plano en ángulo, normalmente especificado como distancia × ángulo (por ejemplo, 1 × 45° o C1). La especificación más común es 45° porque se alinea con las herramientas de corte estándar y simplifica la programación. Los chaflanes eliminan los bordes afilados, reducen las rebabas y proporcionan geometría de entrada para el ensamblaje (ejes en orificios, tornillos en roscas). Son más rápidos y fáciles de producir que los filetes.
Distinción clave con respecto a los biseles: Los chaflanes son tratamientos funcionales de los bordes especificados en el diseño dimensional. Los biseles suelen asociarse a la preparación de soldaduras. Distinto propósito, geometría similar.
Diferencias clave: Filete vs Chaflán
| Dimensión | Filete | Chaflán |
|---|---|---|
| Geometría | Transición de radio curvo | Transición angular plana |
| Comportamiento ante el estrés | Flujo de carga suave, menor tensión máxima | Mayor tensión localizada que el filete |
| Mecanizado | Depende del radio de la herramienta, puede necesitar pasadas adicionales | Sencillo, herramientas estándar, una sola pasada |
| Coste y duración del ciclo | Más alto (especialmente los filetes internos) | Menor tiempo de mecanizado |
| Ensamblaje | Bordes seguros, menos guía de inserción | Excelente preparación para el montaje |
El compromiso fundamental: los filetes gestionan la tensión y la fatiga, los chaflanes gestionan la fabricabilidad y el montaje. Un diseño eficaz utiliza ambos: los filetes cuando las cargas lo exigen y los chaflanes cuando el coste y la función lo permiten.
Cómo afectan los filetes y los chaflanes al estrés
Por qué fallan las esquinas afiladas
Una esquina aguda de 90° interrumpe la trayectoria natural de la carga, obligando a la tensión a “girar bruscamente”. Esto crea un factor de concentración de tensiones (Kt) que amplifica la tensión local muy por encima de la media nominal. Incluso cuando las tensiones globales parecen seguras, un Kt elevado en las esquinas provoca el inicio de grietas por fatiga bajo cargas cíclicas. Esta es la razón por la que la mayoría de los fallos comienzan en las esquinas internas, las transiciones de los resaltes y las raíces de los chaveteros, y no en las secciones uniformes.
Por qué los filetes reducen el estrés
Un filete restablece la continuidad de curvatura entre superficies. El radio suave permite que la carga fluya gradualmente, reduciendo los gradientes de tensión máxima. Los radios más grandes reducen aún más el factor de concentración, aunque las ventajas disminuyen a partir de cierto tamaño. Según nuestros datos de producción, el aumento de un filete en el hombro del eje de R0,5 a R2 en acero 4140 suele reducir el factor de concentración de tensiones de ~2,5 a ~1,5, lo que duplica aproximadamente la vida a fatiga prevista con una carga cíclica equivalente.
Cuándo son aceptables los chaflanes
Los chaflanes no redistribuyen las tensiones tan eficazmente como los redondeos, pero son estructuralmente aceptables en varios casos: aplicaciones estáticas o de baja carga en las que las tensiones se mantienen muy por debajo de los umbrales de fatiga, regiones no críticas (bordes exteriores, características estéticas, superficies de manipulación) y diseños en los que la guía de montaje importa más que las tensiones (ajustes a presión, inserción de rodamientos, introducción de tornillos).
Regla de diseño: Utilice los filetes para gestionar la tensión y la fatiga. Utilice los chaflanes para controlar el montaje, la seguridad y los costes de fabricación. No los considere intercambiables.
Guía de tallas
Selección del radio del filete
El radio debe ser proporcional al tamaño de la pieza y al nivel de carga, y no elegirse arbitrariamente. En el mecanizado CNC, el tamaño del filete interno depende directamente del radio de la herramienta de corte. Especificar un radio inferior a los tamaños de herramienta estándar obliga a utilizar fresas de diámetro pequeño, lo que aumenta el tiempo de ciclo, el riesgo de desviación y el coste.
Un error común que vemos: los diseñadores especifican filetes internos R0,5 en toda la pieza cuando R1,5 o R2 proporcionarían un alivio de tensiones equivalente con un tiempo de mecanizado 30-40% menor. Especifique filetes internos ligeramente mayores que la tensión mínima para permitir un mecanizado estándar. El sobredimensionamiento conlleva sus propios riesgos: los radios excesivamente grandes pueden reducir la longitud del cojinete, debilitar las paredes finas o interferir con los ajustes de montaje.
Dimensionamiento de chaflanes
El ángulo predeterminado de 45° se ajusta a las herramientas estándar y simplifica la programación. La longitud del chaflán debe coincidir con la necesidad funcional: chaflanes cortos para rotura de bordes y seguridad, chaflanes más largos para guiar ejes, pasadores o elementos de fijación en los elementos de acoplamiento. Los chaflanes sobredimensionados pueden reducir la longitud efectiva de acoplamiento. Los chaflanes demasiado pequeños pueden no evitar rebabas o daños en el ensamblaje.
Mecanizado CNC: Coste, utillaje y precisión
Mecanizado de filetes
Los redondeos internos requieren fresas o herramientas de radio de esquina que se ajusten al radio especificado. Las herramientas más pequeñas implican avances más lentos, mayor riesgo de desviación y más pasadas para la calidad de la superficie. En cavidades profundas o ranuras estrechas, el acceso a la herramienta limita aún más los radios alcanzables. Desde el punto de vista del mecanizado, los redondeos casi siempre cuestan más que los chaflanes; la cuestión es si la reducción de tensiones justifica ese coste.
Según nuestra experiencia en el taller, los filetes internos R0,5 innecesarios en una compleja carcasa de aluminio añadieron 35% al tiempo de ciclo en comparación con los filetes R2 que proporcionaban un rendimiento estructural equivalente. Esto supone una penalización directa de los costes por exceso de especificaciones.
Mecanizado de chaflanes
Las herramientas de chaflán estándar cortan los bordes rápidamente en una sola pasada con una complejidad mínima de la trayectoria de la herramienta. Las herramientas de chaflán son más robustas, menos sensibles al desgaste y más fáciles de inspeccionar. Para una producción CNC repetible, los chaflanes ofrecen un menor tiempo de ciclo, menos cambios de herramienta y un coste más predecible.
Resumen de costes y calidad
Los chaflanes casi siempre superan a los redondeos en tiempo de ciclo y coste. Los radios de los chaflanes internos están definidos indirectamente por la geometría de la herramienta, por lo que la precisión depende en gran medida del estado de la herramienta. Los radios residuales de las esquinas internas, inevitables en CNC, deben tenerse en cuenta durante el diseño para evitar problemas de ajuste o tensión. Los chaflanes son más fáciles de medir, repetir y tolerar pequeñas variaciones sin impacto funcional.
Normas de dibujo
Dimensionado de filetes
Utilice la notación R (R2, R5). Evite sobredimensionar los filetes idénticos en cada esquina; utilice una nota general (“TODOS LOS FILETES INTERNOS R3 U.O.S.”) para reducir el desorden según las convenciones ISO 129 o ASME Y14.5. Las indicaciones de redondeo contradictorias crean ambigüedad en la programación CNC.
Acotado de chaflanes
Utilice la notación distancia × ángulo (1 × 45°) o C1. Evite el doble dimensionado (especificar tanto la distancia lineal como la longitud de la cara resultante), que restringe en exceso la geometría. Una única definición inequívoca permite al programador del CNC seleccionar la trayectoria de herramienta más eficaz.
Práctica general
La coherencia entre los dibujos (las mismas convenciones para filetes y chaflanes) reduce el riesgo de interpretación, acelera la programación y minimiza las repeticiones. Tanto las normas ISO como ASME hacen hincapié en comunicar la intención funcional, no en prescribir detalles del proceso.
Aplicaciones industriales
Automoción y transmisión de potencia: Los filetes dominan las regiones que soportan cargas (hombros de ejes, cubos de engranajes, estrías), donde la vida a fatiga bajo torsión cíclica y flexión rige el diseño. Los chaflanes se encargan de las entradas de montaje para la inserción de rodamientos y el acoplamiento de estrías.
Equipamiento industrial: La balanza se inclina hacia la fabricación. Los marcos, soportes, carcasas y armarios suelen utilizar chaflanes para la seguridad de los bordes, la eficacia del desbarbado y la uniformidad de los lotes. Los chaflanes aparecen selectivamente en uniones de alta carga o interfaces soldadas.
Dispositivos médicos y de precisión: Filetes en trayectorias de carga de precisión para resistencia a la fatiga. Chaflanes en los bordes exteriores para mayor seguridad de manipulación y facilidad de limpieza. Las tolerancias estrictas y los resultados predecibles del CNC son obligatorios, por lo que es esencial que durante el diseño se tenga clara la relación entre filetes y chaflanes.
Conclusión
El fileteado frente al chaflán es una decisión de ingeniería que afecta directamente al comportamiento de la tensión, la vida a fatiga, el coste de mecanizado y el rendimiento del ensamblaje. Los filetes gestionan la concentración de tensiones mediante una curvatura suave, lo que resulta esencial en zonas sometidas a cargas cíclicas. Los chaflanes gestionan la facilidad de fabricación, la guía de montaje y la seguridad de manipulación, por lo que son ideales para bordes no críticos y elementos sensibles a los costes. Los mejores diseños utilizan deliberadamente ambos elementos, adaptando cada uno de ellos a su finalidad funcional.
Las decisiones tomadas en la fase CAD establecen las condiciones límite para el coste del CNC, la capacidad de tolerancia y la fiabilidad a largo plazo. Alinear las opciones de redondeo y chaflán con la verdadera intención de ingeniería produce una calidad más predecible, un menor coste total y menos problemas posteriores. ¿Necesita ayuda para optimizar las características de los bordes de sus piezas mecanizadas por CNC? [Póngase en contacto con nuestro equipo de ingeniería para obtener información sobre DFM y asistencia en fabricación de precisión.
FAQ
¿Es siempre más resistente un filete que un chaflán?
En las zonas críticas a la fatiga, sí: los filetes reducen la concentración de tensiones de forma más eficaz. Sin embargo, en los elementos poco cargados, estáticos o no críticos, la ventaja estructural puede ser insignificante. En esos casos, un chaflán puede ser suficiente sin comprometer el rendimiento.
¿Un filete más grande siempre reduce la tensión?
Hasta cierto punto. Aumentar el radio reduce el factor de concentración de tensiones, pero las ventajas disminuyen a partir de cierto tamaño. Los filetes excesivamente grandes pueden reducir la longitud funcional, interferir con las piezas de acoplamiento o aumentar el coste de mecanizado. Equilibre el alivio de tensiones con las restricciones geométricas y de fabricación.
¿Por qué los mecanizadores CNC prefieren los chaflanes?
Los chaflanes son más rápidos, sencillos y predecibles. Se cortan en una sola pasada con herramientas estándar y son menos sensibles al desgaste. Los chaflanes internos requieren fresas más pequeñas, ciclos más largos y un control más estricto del proceso. Cuando la reducción de tensiones no es crítica, los chaflanes ahorran tiempo y dinero.
¿Cómo afectan los filetes al coste de mecanizado?
Los filetes internos pueden aumentar considerablemente el coste. Los radios pequeños obligan a utilizar herramientas pequeñas con avances más lentos y más pasadas. La accesibilidad de la herramienta en cavidades profundas alarga aún más el tiempo de ciclo. Los radios de redondeo innecesariamente pequeños son una de las causas más comunes de costes de CNC evitables en piezas personalizadas.
¿Se pueden combinar filetes y chaflanes en una misma pieza?
Sí, y así debería ser en la mayoría de los componentes bien diseñados. Los filetes en las transiciones de carga controlan la tensión y la fatiga. Los chaflanes de los bordes exteriores y las interfaces de ensamblaje se encargan de la seguridad y la guía de inserción. La combinación de ambos factores optimiza simultáneamente el rendimiento estructural y la facilidad de fabricación.


