
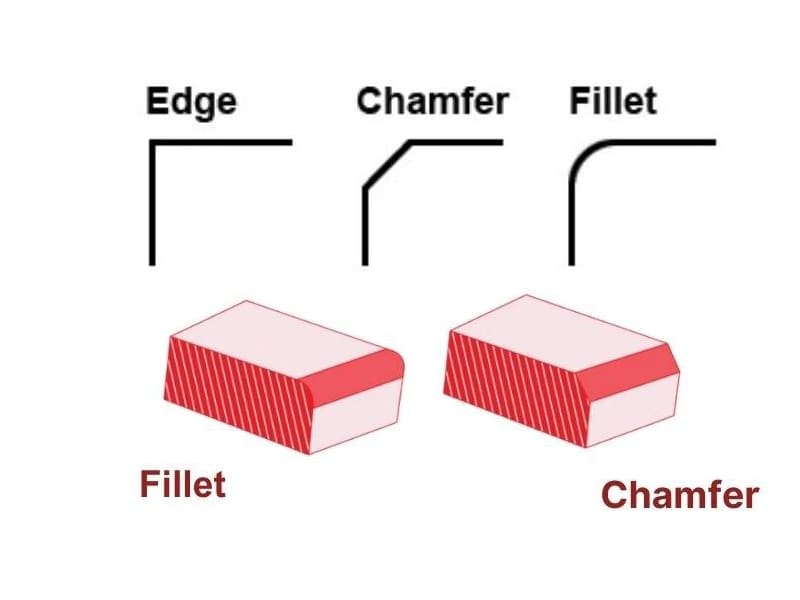
Una spalla dell'albero si rompe dopo 60.000 cicli perché il progettista ha specificato uno smusso dove invece era necessario un raccordo: il fattore di concentrazione delle sollecitazioni in quel punto di transizione brusca era 2,5 volte superiore a quanto sarebbe stato con un raggio adeguato. D'altra parte, la lavorazione di una tasca dell'alloggiamento richiede più tempo per il 40% perché ogni angolo interno richiede raccordi R1 che impongono l'uso di frese da 2 mm con una velocità di avanzamento pari alla metà di quella degli utensili standard. Ci troviamo regolarmente ad affrontare entrambi gli scenari. La scelta tra raccordo e smusso non è una questione estetica: incide direttamente sulla resistenza alla fatica, sui costi di lavorazione e sul comportamento in fase di assemblaggio di ogni pezzo CNC che produciamo.
Questo articolo mette a confronto raccordi arrotondati e smussature da tre prospettive integrate: l’intento progettuale, il comportamento alle sollecitazioni e la lavorabilità CNC. Trattiamo le definizioni geometriche, le differenze chiave, gli effetti di concentrazione delle sollecitazioni, le linee guida per la scelta del raggio e delle dimensioni delle smussature, i costi di lavorazione e le implicazioni relative agli utensili, le norme di disegno e i casi d’uso specifici del settore. Che siate progettisti incaricati di specificare le caratteristiche dei bordi, ingegneri che verificano la vita a fatica o acquirenti che valutano il costo dei componenti, l’obiettivo è quello di rendere la scelta tra raccordo e smusso una decisione ingegneristica consapevole, non un’impostazione predefinita.
Cosa sono i filetti e gli smussi?
Filetto
Un raccordo è una transizione arrotondata definita da un raggio (ad es. R2, R5) che collega due superfici intersecanti. I raccordi interni si trovano alla base delle cavità, nelle asole e negli spallamenti. I raccordi esterni smussano i bordi esterni e le transizioni del profilo. Lo scopo ingegneristico principale è quello di creare una transizione liscia e continua che riduca i cambiamenti geometrici bruschi e diminuisca la concentrazione delle sollecitazioni sotto carico. I raccordi interni sono particolarmente importanti nelle parti portanti, dove gli angoli acuti diventano punti di inizio delle crepe.
Smussatura
Uno smusso è un bordo piatto e inclinato, solitamente specificato come distanza × angolo (ad esempio, 1 × 45° o C1). La specifica più comune è 45°, poiché è compatibile con gli utensili da taglio standard e semplifica la programmazione. Gli smussi eliminano i bordi taglienti, riducono le bave e forniscono una geometria di ingresso per l'assemblaggio (alberi nei fori, elementi di fissaggio nelle filettature). Sono più veloci e più facili da realizzare rispetto ai raccordi arrotondati.
Principale differenza rispetto alle smussature: Gli smussamenti sono trattamenti funzionali dei bordi specificati nella progettazione dimensionale. Le smussature sono in genere associate alla preparazione delle saldature. Scopo diverso, geometria simile.
Differenze principali: raccordo vs smussatura
| Dimensione | Filetto | Smussatura |
|---|---|---|
| Geometria | Transizione con raggio di curvatura | Transizione piana ad angolo |
| Comportamento sotto sforzo | Flusso di carico regolare, sollecitazioni di picco inferiori | Sollecitazione localizzata superiore rispetto a quella del raccordo |
| Lavorazione meccanica | Dipende dal raggio dell'utensile; potrebbero essere necessarie passate aggiuntive | Strumenti semplici e standard, in un unico passaggio |
| Costo e tempo di ciclo | Più alti (soprattutto i raccordi interni) | Tempi di lavorazione ridotti e più brevi |
| Assemblaggio | Bordi sicuri, minore guida all’inserimento | Ottima introduzione per l'assemblea |
Il compromesso fondamentale: i raccordi arrotondati gestiscono le sollecitazioni e la fatica, mentre gli smussi garantiscono la lavorabilità e facilitano l'assemblaggio. Una progettazione efficace utilizza entrambi: raccordi arrotondati dove i carichi lo richiedono, smussi dove i costi e la funzionalità lo consentono.
In che modo i filetti e gli smussature influenzano le sollecitazioni
Perché gli angoli acuti non funzionano
Un angolo acuto di 90° interrompe il percorso naturale del carico, costringendo la sollecitazione a “cambiare direzione bruscamente”. Ciò crea un fattore di concentrazione delle sollecitazioni (Kt) che amplifica le sollecitazioni locali ben al di sopra della media nominale. Anche quando le sollecitazioni complessive sembrano sicure, un Kt elevato agli angoli favorisce l’insorgenza di cricche da fatica sotto carico ciclico. Ecco perché i cedimenti si verificano prevalentemente negli angoli interni, nelle transizioni delle spalle e alle radici delle chiavette — non nelle sezioni uniformi.
Perché i filetti riducono lo stress
Un raccordo ripristina la continuità della curvatura tra le superfici. Il raggio smussato consente al carico di distribuirsi gradualmente, riducendo i gradienti di sollecitazione di picco. Raggi più ampi riducono ulteriormente il fattore di concentrazione, sebbene i benefici diminuiscano oltre una certa dimensione. In base ai nostri dati di produzione, aumentando il raggio di raccordo di una spalla dell’albero da R0,5 a R2 sull’acciaio 4140, si riduce tipicamente il fattore di concentrazione delle sollecitazioni da ~2,5 a ~1,5 — raddoppiando approssimativamente la vita a fatica prevista in presenza di un carico ciclico equivalente.
Quando gli smussi sono ammessi
Gli smussi non ridistribuiscono le sollecitazioni in modo altrettanto efficace dei raccordi arrotondati, ma sono strutturalmente accettabili in diversi scenari: applicazioni a basso carico o statiche in cui le sollecitazioni rimangono ben al di sotto delle soglie di fatica, aree non critiche (bordi esterni, elementi estetici, superfici di presa) e progetti in cui la guida all’assemblaggio è più importante delle sollecitazioni — accoppiamenti a pressione, inserimento di cuscinetti, guide per elementi di fissaggio.
Regola di progettazione: Utilizzate i raccordi per gestire lo stress e la fatica. Utilizzate gli smussi per gestire l'assemblaggio, la sicurezza e i costi di produzione. Non considerateli intercambiabili.
Linee guida per la scelta della taglia
Scelta del raggio di smussatura
Il raggio deve essere proporzionale alle dimensioni del pezzo e al livello di carico, senza essere scelto in modo arbitrario. Nella lavorazione CNC, la dimensione del raccordo interno dipende direttamente dal raggio dell’utensile da taglio. Specificare un raggio inferiore alle dimensioni standard degli utensili costringe a utilizzare frese di piccolo diametro, aumentando il tempo di ciclo, il rischio di deflessione e i costi.
Un errore comune che riscontriamo spesso è che i progettisti specificano raccordi interni con raggio R0,5 su tutta la parte, quando un raggio R1,5 o R2 garantirebbe un alleggerimento delle sollecitazioni equivalente con tempi di lavorazione più brevi per il 30–40%. È consigliabile specificare raccordi interni leggermente più grandi rispetto al valore minimo di sollecitazione, per consentire l’utilizzo di utensili standard. Il sovradimensionamento comporta dei rischi: raggi eccessivamente grandi possono ridurre la lunghezza dei cuscinetti, indebolire le pareti sottili o interferire con gli accoppiamenti di assemblaggio.
Dimensioni dello smusso
L'impostazione predefinita a 45° è compatibile con gli utensili standard e semplifica la programmazione. La lunghezza dello smusso deve corrispondere alle esigenze funzionali: smussi corti per smussare i bordi e garantire la sicurezza, smussi più lunghi per guidare alberi, perni o elementi di fissaggio negli elementi di accoppiamento. Gli smussi sovradimensionati possono ridurre la lunghezza effettiva di innesto. Gli smussi sottodimensionati potrebbero non impedire la formazione di bave o danni durante l’assemblaggio.
Lavorazione CNC: costi, utensili e precisione
Lavorazione dei raccordi
I raccordi interni richiedono frese a testa cilindrica o utensili con raggio d’angolo corrispondente al raggio specificato. Utensili più piccoli comportano avanzamenti più lenti, un rischio maggiore di flessione e un numero maggiore di passate per ottenere una buona qualità superficiale. Nelle tasche profonde o nelle scanalature strette, l’accessibilità dell’utensile limita ulteriormente i raggi ottenibili. Dal punto di vista della lavorazione, i raccordi costano quasi sempre di più degli smussi: la domanda è se la riduzione delle sollecitazioni giustifichi tale costo.
In base alla nostra esperienza in officina, i raccordi interni R0,5 superflui su un alloggiamento in alluminio dalla forma complessa hanno aggiunto 35% al tempo di ciclo rispetto ai raccordi R2, che garantivano prestazioni strutturali equivalenti. Si tratta di un aumento diretto dei costi dovuto a una sovraspecificazione.
Lavorazione degli smussati
Gli utensili standard per smussatura tagliano i bordi rapidamente in un unico passaggio, con una complessità minima del percorso utensile. Gli utensili per smussatura sono più robusti, meno sensibili all'usura e più facili da ispezionare. Per una produzione ripetibile CNC, le smussature garantiscono tempi di ciclo più brevi, un minor numero di cambi utensile e costi più prevedibili.
Sintesi di costi e qualità
Gli smussature offrono quasi sempre prestazioni migliori rispetto ai raccordi in termini di tempo di ciclo e costo. I raggi dei raccordi interni sono definiti indirettamente dalla geometria dell’utensile, pertanto la precisione dipende in larga misura dalle condizioni dell’utensile. I raggi residui degli angoli interni — inevitabili nella lavorazione CNC — devono essere presi in considerazione in fase di progettazione per evitare problemi di accoppiamento o di sollecitazioni. Gli smussi sono più facili da misurare e ripetere e tollerano variazioni minori senza compromettere la funzionalità.
Norme di disegno
Dimensionamento dei raccordi
Utilizzare la notazione R (R2, R5). Evitare di sovradimensionare i raccordi identici in ogni angolo: utilizzare una nota generale (“TUTTI I RACCORDI INTERNI R3 U.O.S.”) per ridurre l’ingombro secondo le convenzioni ISO 129 o ASME Y14.5. Le indicazioni contrastanti relative ai raccordi creano ambiguità nella programmazione CNC.
Dimensionamento degli smussi
Utilizzare la notazione distanza × angolo (1 × 45°) o la notazione C1. Evitare la doppia quotatura (specificando sia la distanza lineare che la lunghezza della faccia risultante), che impone vincoli eccessivi alla geometria. Una singola definizione univoca consente al programmatore CNC di selezionare il percorso utensile più efficiente.
Medicina generale
La coerenza tra i disegni — con le stesse convenzioni per i raccordi e gli smussi — riduce il rischio di interpretazioni errate, accelera la programmazione e riduce al minimo le rielaborazioni. Sia le norme ISO che quelle ASME sottolineano l’importanza di comunicare l’intento funzionale, senza prescrivere i dettagli del processo.
Applicazioni industriali
Settore automobilistico e trasmissione di potenza: I filetti predominano nelle zone portanti — spalle degli alberi, mozzi degli ingranaggi, scanalature — dove la resistenza alla fatica in presenza di coppie cicliche e sollecitazioni di flessione determina la progettazione. Gli smussi facilitano l’inserimento dei cuscinetti e l’innesto delle scanalature durante il montaggio.
Attrezzature industriali: L'attenzione si sposta verso la producibilità. Telai, staffe, alloggiamenti e involucri presentano spesso smussature per garantire la sicurezza dei bordi, l'efficienza nella sbavatura e l'uniformità dei lotti. I raccordi arrotondati compaiono in modo selettivo nei punti di giunzione sottoposti a carichi elevati o nelle interfacce saldate.
Dispositivi medici e di precisione: Rondelle nei percorsi di carico di precisione per garantire resistenza alla fatica. Smussature sui bordi esterni per garantire sicurezza nella movimentazione e facilità di pulizia. Tolleranze strette e risultati CNC prevedibili sono obbligatori: è quindi essenziale chiarire, in fase di progettazione, se si intende utilizzare rondelle o smussature.
Conclusione
La scelta tra raccordo e smussatura è una decisione ingegneristica che influisce direttamente sul comportamento alle sollecitazioni, sulla resistenza alla fatica, sui costi di lavorazione e sulle prestazioni di assemblaggio. I raccordi gestiscono la concentrazione delle sollecitazioni grazie a una curvatura regolare, essenziale nelle zone portanti e sottoposte a carichi ciclici. Gli smussi favoriscono la lavorabilità, facilitano l’assemblaggio e garantiscono la sicurezza nella movimentazione — sono ideali per spigoli non critici ed elementi in cui il costo è un fattore determinante. I progetti migliori utilizzano entrambi in modo mirato, adattando ogni elemento alla sua funzione specifica.
Le decisioni prese nella fase CAD definiscono le condizioni al contorno relative al costo, alla capacità di tolleranza e all’affidabilità a lungo termine della fase CNC. Allineare le scelte relative a raccordi e smussature alle reali intenzioni ingegneristiche garantisce una qualità più prevedibile, un costo totale inferiore e un minor numero di problemi a valle. Hai bisogno di aiuto per ottimizzare le caratteristiche dei bordi dei tuoi pezzi lavorati con CNC? [Contatta il nostro team di ingegneri] per una revisione DFM e supporto nella produzione di precisione.
FAQ
Un raccordo è sempre più resistente di uno smusso?
Nelle zone critiche dal punto di vista della fatica, sì: i raccordi riducono la concentrazione delle sollecitazioni in modo più efficace. Tuttavia, per elementi sottoposti a carichi leggeri, statici o non critici, il vantaggio strutturale può essere trascurabile. In questi casi, uno smusso può essere sufficiente senza compromettere le prestazioni.
Un raccordo più ampio riduce sempre le sollecitazioni?
Fino a un certo punto. Aumentando il raggio si riduce il fattore di concentrazione delle sollecitazioni, ma oltre una certa dimensione i vantaggi diminuiscono. I raccordi eccessivamente ampi possono ridurre la lunghezza funzionale, interferire con le parti di accoppiamento o aumentare i costi di lavorazione. È necessario trovare un equilibrio tra la riduzione delle sollecitazioni e i vincoli geometrici e di produzione.
Perché gli operatori delle macchine CNC preferiscono gli smussature?
Gli smussi sono più veloci, più semplici e più prevedibili. Vengono realizzati in un unico passaggio con utensili standard e sono meno sensibili all’usura. I raccordi interni richiedono frese più piccole, tempi di ciclo più lunghi e un controllo di processo più rigoroso. Quando la riduzione delle sollecitazioni non è fondamentale, gli smussi consentono di risparmiare tempo e denaro.
In che modo le scanalature incidono sui costi di lavorazione?
I raccordi interni possono aumentare significativamente i costi. I raggi ridotti costringono a utilizzare utensili di piccole dimensioni con avanzamenti più lenti e un numero maggiore di passate. L’accessibilità degli utensili nelle cavità profonde allunga ulteriormente il tempo di ciclo. I raggi di raccordo inutilmente ridotti sono una delle cause più comuni dei costi CNC evitabili nei pezzi su misura.
È possibile combinare filetti e smussature in un unico pezzo?
Sì — e nella maggior parte dei componenti ben progettati, è proprio così che dovrebbero essere. I raccordi arrotondati nei punti di transizione sottoposti a carico gestiscono le sollecitazioni e la fatica. Gli smussi sui bordi esterni e sulle interfacce di assemblaggio garantiscono la sicurezza e facilitano l’inserimento. La combinazione di entrambi ottimizza contemporaneamente le prestazioni strutturali e la producibilità.


