
Un épaulement d’arbre se fissure au bout de 60 000 cycles car le concepteur a prévu un chanfrein là où un congé aurait été nécessaire — le facteur de concentration des contraintes au niveau de cette transition brusque était 2,5 fois plus élevé qu’il ne l’aurait été avec un rayon approprié. À l’inverse, l’usinage d’une poche de boîtier prend plus de temps pour la pièce 40%, car chaque angle interne nécessite des congés R1 qui imposent l’utilisation de fraises de 2 mm fonctionnant à la moitié de la vitesse d’avance des outils standard. Nous sommes régulièrement confrontés à ces deux scénarios. Le choix entre congé et chanfrein n’est pas une simple question d’esthétique : il influe directement sur la durée de vie en fatigue, le coût d’usinage et le comportement à l’assemblage de chaque pièce CNC que nous produisons.
Cet article compare les congés et les chanfreins sous trois angles interdépendants : l'intention de conception technique, le comportement sous contrainte et la fabricabilité selon la norme CNC. Nous abordons les définitions géométriques, les principales différences, les effets de concentration des contraintes, les recommandations de dimensionnement des rayons et des chanfreins, les implications en termes de coûts d'usinage et d'outillage, les normes de dessin, ainsi que des cas d'utilisation spécifiques à certains secteurs. Que vous soyez un concepteur chargé de définir les caractéristiques des arêtes, un ingénieur chargé d’évaluer la durée de vie en fatigue ou un acheteur chargé d’évaluer le coût des pièces, l’objectif est de faire en sorte que le choix entre congé et chanfrein soit un choix technique délibéré — et non une option par défaut.
Que sont les chanfreins et les arrondis ?
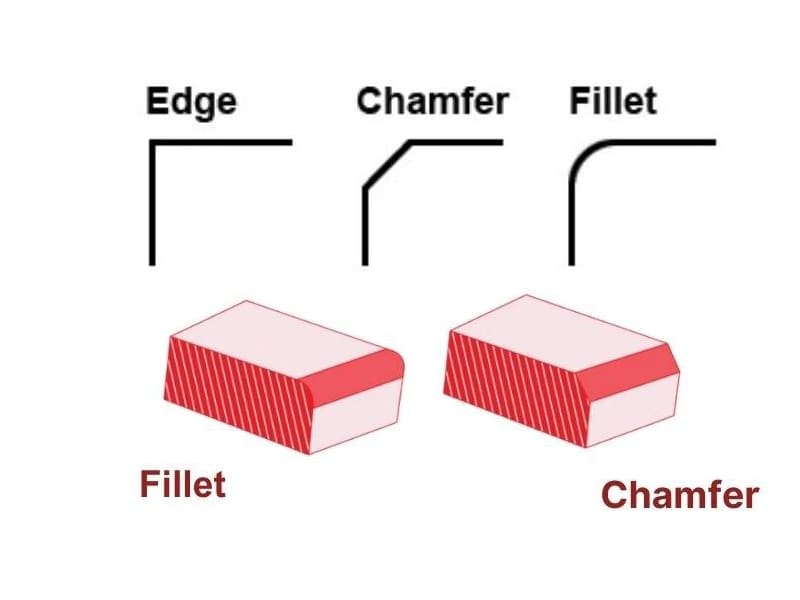
Filet
Un congé est une transition arrondie définie par un rayon (par exemple, R2, R5) reliant deux surfaces qui se coupent. Les congés internes apparaissent au fond des poches, dans les rainures et au niveau des épaulements. Les congés externes adoucissent les arêtes extérieures et les transitions de profil. Leur principal objectif technique est de créer une transition lisse et continue qui atténue les changements géométriques brusques et réduit la concentration des contraintes sous charge. Les congés internes sont particulièrement importants dans les pièces soumises à des charges, où les angles vifs constituent des points d'amorçage de fissures.
Chanfrein
Un chanfrein est un bord plat et incliné — généralement spécifié sous la forme « distance × angle » (par exemple, 1 × 45° ou C1). La spécification la plus courante est 45°, car elle est compatible avec les outils de coupe standard et simplifie la programmation. Les chanfreins éliminent les arêtes vives, réduisent les bavures et fournissent une géométrie d'entrée pour l'assemblage (arbres dans des alésages, éléments de fixation dans des filetages). Ils sont plus rapides et plus faciles à réaliser que les congés.
Principale différence par rapport aux biseaux : Les chanfreins sont des traitements fonctionnels des arêtes prévus dans la conception dimensionnelle. Les biseaux sont généralement associés à la préparation des soudures. Objectifs différents, géométrie similaire.
Principales différences : congé vs chanfrein
| Dimension | Filet | Chanfrein |
|---|---|---|
| Géométrie | Transition avec rayon de courbure | Transition à angle plat |
| Comportement sous contrainte | Flux de charge régulier, contraintes de pointe réduites | Contrainte localisée plus élevée qu’au niveau du congé |
| Usinage | Dépend du rayon de l'outil ; peut nécessiter des passes supplémentaires | Outils simples et standard, en un seul passage |
| Coût et durée du cycle | Plus élevés (en particulier les congés internes) | Réduction de la durée d'usinage |
| Assemblage | Bords sûrs, guidage d'insertion réduit | Une excellente introduction à l'assemblée |
Le compromis fondamental : les arrondis permettent de gérer les contraintes et la fatigue, tandis que les chanfreins facilitent la fabrication et l'assemblage. Une conception efficace combine les deux : des arrondis là où les charges l'exigent, et des chanfreins là où le coût et la fonctionnalité le permettent.
Comment les chanfreins et les arrondis influencent les contraintes
Pourquoi les angles vifs ne fonctionnent pas
Un angle vif de 90° interrompt le chemin naturel de la charge, forçant la contrainte à “ tourner brusquement ”. Il en résulte un facteur de concentration de contraintes (Kt) qui amplifie les contraintes locales bien au-delà de la moyenne nominale. Même lorsque les contraintes globales semblent acceptables, un Kt élevé au niveau des angles favorise l’apparition de fissures de fatigue sous contrainte cyclique. C’est pourquoi les ruptures se produisent très majoritairement au niveau des angles internes, des transitions d’épaulement et des racines de rainures de clavette — et non dans les sections uniformes.
Pourquoi les filets réduisent le stress
Un congé assure la continuité de la courbure entre les surfaces. Son rayon lisse permet à la charge de se répartir progressivement, réduisant ainsi les gradients de contrainte maximaux. Des rayons plus importants réduisent encore davantage le facteur de concentration des contraintes, bien que les avantages diminuent au-delà d’une certaine taille. D’après nos données de production, l’augmentation du rayon d’un congé d’épaulement d’arbre de R0,5 à R2 sur de l’acier 4140 réduit généralement le facteur de concentration des contraintes d’environ 2,5 à environ 1,5, ce qui double approximativement la durée de vie en fatigue attendue sous une charge cyclique équivalente.
Dans quels cas les chanfreins sont-ils acceptables ?
Les chanfreins ne redistribuent pas les contraintes aussi efficacement que les arrondis, mais ils sont acceptables d'un point de vue structurel dans plusieurs cas de figure : les applications à faible charge ou statiques où les contraintes restent bien en deçà des seuils de fatigue, les zones non critiques (arêtes externes, éléments esthétiques, surfaces de préhension) et les conceptions où le guidage lors de l'assemblage prime sur les contraintes — ajustements serrés, insertion de roulements, entrées de fixations.
Règle de conception : Utilisez les chanfreins pour réduire les contraintes et la fatigue. Utilisez les arrondis pour faciliter l'assemblage, améliorer la sécurité et réduire les coûts de fabrication. Ne les considérez pas comme interchangeables.
Guide des tailles
Sélection du rayon de congé
Le rayon doit être adapté à la taille de la pièce et au niveau de charge — il ne doit pas être choisi de manière arbitraire. Dans l'usinage CNC, la taille du congé interne dépend directement du rayon de l'outil de coupe. Le choix d'un rayon inférieur aux dimensions standard des outils oblige à utiliser des fraises de petit diamètre, ce qui augmente la durée du cycle, le risque de déviation et le coût.
Une erreur courante que nous constatons souvent : les concepteurs spécifient des rayons de courbure internes de R0,5 sur l'ensemble d'une pièce, alors que des rayons de R1,5 ou R2 permettraient d'obtenir un soulagement des contraintes équivalent tout en réduisant le temps d'usinage de 30 à 40 % pour le %. Il convient de spécifier des rayons de courbure internes légèrement supérieurs à ceux garantissant une contrainte minimale afin de permettre l'utilisation d'outils standard. Le surdimensionnement comporte ses propres risques : des rayons excessivement grands peuvent réduire la longueur des appuis, affaiblir les parois minces ou gêner les ajustements lors de l'assemblage.
Dimensionnement des chanfreins
L'angle par défaut de 45° est compatible avec les outils standard et simplifie la programmation. La longueur du chanfrein doit correspondre aux besoins fonctionnels : des chanfreins courts pour l'arrondissage des arêtes et la sécurité, des chanfreins plus longs pour guider les arbres, les goupilles ou les éléments de fixation dans les éléments d'assemblage correspondants. Des chanfreins trop grands peuvent réduire la longueur d'engagement effective. Des chanfreins trop petits peuvent ne pas empêcher la formation de bavures ou endommager l'assemblage.
Usinage CNC : coût, outillage et précision
Usinage des congés
Les congés internes nécessitent l'utilisation de fraises en bout ou d'outils à rayon d'angle correspondant au rayon spécifié. Des outils plus petits impliquent des avances plus lentes, un risque de fléchissement plus élevé et un plus grand nombre de passes pour obtenir une bonne qualité de surface. Dans les poches profondes ou les rainures étroites, l'accès de l'outil limite encore davantage les rayons réalisables. Du point de vue de l'usinage, les congés coûtent presque toujours plus cher que les chanfreins — la question est de savoir si la réduction des contraintes justifie ce coût.
D'après notre expérience en atelier, l'utilisation de congés internes R0,5 superflus sur un boîtier en aluminium complexe a allongé le temps de cycle de 35% par rapport à des congés R2 offrant des performances structurelles équivalentes. Il s'agit là d'un surcoût direct lié à une surspécification.
Usinage des chanfreins
Les outils de chanfreinage standard permettent de usiner rapidement les arêtes en un seul passage, avec une complexité minimale de la trajectoire d'outil. Les outils de chanfreinage sont plus robustes, moins sensibles à l'usure et plus faciles à contrôler. Pour une production CNC reproductible, le chanfreinage permet de réduire la durée des cycles, de limiter les changements d'outils et d'obtenir des coûts plus prévisibles.
Synthèse des coûts et de la qualité
Les chanfreins offrent presque toujours de meilleures performances que les arrondis en termes de temps de cycle et de coût. Les rayons d’arrondi internes sont indirectement définis par la géométrie de l’outil ; leur précision dépend donc fortement de l’état de celui-ci. Les rayons d’angle internes résiduels — inévitables dans le procédé CNC — doivent être pris en compte lors de la conception afin d’éviter tout problème d’ajustement ou de contrainte. Les chanfreins sont plus faciles à mesurer et à reproduire, et tolèrent des variations mineures sans impact sur le fonctionnement.
Normes de dessin
Cotes des congés
Utilisez la notation R (R2, R5). Évitez de surdimensionner les congés identiques à chaque angle — utilisez une note générale (“ TOUS LES CONGÉS INTERNES R3 U.O.S. ”) pour réduire l'encombrement, conformément aux conventions ISO 129 ou ASME Y14.5. Des indications de congés contradictoires créent une ambiguïté dans la programmation CNC.
Cotation des chanfreins
Utilisez la notation « distance × angle » (1 × 45°) ou la notation C1. Évitez les cotations doubles (indiquer à la fois la distance linéaire et la longueur de face résultante), car cela impose trop de contraintes à la géométrie. Une définition unique et sans ambiguïté permet au programmeur CNC de sélectionner le parcours d'outil le plus efficace.
Médecine générale
La cohérence entre les dessins — c'est-à-dire l'utilisation des mêmes conventions pour les arrondis et les chanfreins — réduit les risques d'interprétation, accélère la programmation et minimise les retouches. Les normes ISO et ASME mettent toutes deux l'accent sur la communication de l'intention fonctionnelle, sans prescrire les détails du processus.
Applications industrielles
Automobile et transmission de puissance : Les rainures prédominent dans les zones soumises à des efforts — épaulements d'arbres, moyeux d'engrenages, cannelures — où la durée de vie en fatigue sous l'effet de couples cycliques et de flexion détermine la conception. Les chanfreins facilitent l'insertion des roulements et l'engagement des cannelures lors de l'assemblage.
Équipements industriels : La priorité est donnée à la facilité de fabrication. Les châssis, les supports, les boîtiers et les enceintes comportent souvent des chanfreins, qui garantissent la sécurité des arêtes, facilitent l'ébavurage et assurent l'uniformité des lots. Des arrondis sont ajoutés de manière sélective aux jonctions soumises à des contraintes élevées ou aux interfaces soudées.
Dispositifs médicaux et de précision : Des congés dans les trajectoires de charge de précision pour garantir la résistance à la fatigue. Des chanfreins sur les arêtes externes pour assurer la sécurité lors de la manipulation et faciliter le nettoyage. Des tolérances strictes et des résultats CNC prévisibles sont indispensables ; il est donc essentiel de définir clairement, dès la conception, s’il convient d’opter pour un congé ou un chanfrein.
Conclusion
Le choix entre un arrondi et un chanfrein relève d'une décision technique qui influe directement sur le comportement sous contrainte, la durée de vie en fatigue, le coût d'usinage et les performances d'assemblage. Les arrondis permettent de gérer la concentration des contraintes grâce à une courbure douce, ce qui est essentiel dans les zones soumises à des charges cycliques et portantes. Les chanfreins facilitent la fabrication, le guidage lors de l’assemblage et la sécurité de manipulation ; ils sont donc idéaux pour les arêtes non critiques et les éléments où le coût est un facteur déterminant. Les meilleures conceptions utilisent délibérément les deux, en adaptant chaque élément à sa fonction.
Les décisions prises lors de la phase CAD définissent les conditions limites relatives au coût, aux tolérances et à la fiabilité à long terme de la phase CNC. Le fait d'aligner les choix de congés et de chanfreins sur les véritables objectifs techniques permet d'obtenir une qualité plus prévisible, un coût total réduit et moins de problèmes en aval. Vous avez besoin d'aide pour optimiser les caractéristiques des arêtes de vos pièces usinées selon la norme CNC ? [Contactez notre équipe d'ingénieurs] pour bénéficier d'une analyse DFM et d'un accompagnement en matière de fabrication de précision.
FAQ
Un chanfrein est-il toujours plus résistant qu'un congé ?
Dans les zones critiques en termes de fatigue, oui : les congés permettent de réduire plus efficacement la concentration des contraintes. En revanche, pour les éléments soumis à de faibles charges, statiques ou non critiques, l'avantage structurel peut être négligeable. Dans ces cas-là, un chanfrein peut suffire sans compromettre les performances.
Un chanfrein plus large permet-il toujours de réduire les contraintes ?
Dans une certaine mesure. L'augmentation du rayon réduit le facteur de concentration des contraintes, mais les avantages s'amenuisent au-delà d'une certaine taille. Des congés trop importants peuvent réduire la longueur fonctionnelle, gêner l'assemblage des pièces ou augmenter les coûts d'usinage. Il convient de trouver un équilibre entre la réduction des contraintes et les contraintes géométriques et de fabrication.
Pourquoi les opérateurs de machines CNC préfèrent-ils les chanfreins ?
Les chanfreins sont plus rapides, plus simples et plus prévisibles. Ils se réalisent en un seul passage avec des outils standard et sont moins sensibles à l'usure. Les arrondis internes nécessitent des fraises plus petites, un temps de cycle plus long et un contrôle plus rigoureux du processus. Lorsque la réduction des contraintes n'est pas essentielle, les chanfreins permettent de gagner du temps et de l'argent.
En quoi les chanfreins influent-ils sur le coût d'usinage ?
Les congés internes peuvent augmenter considérablement les coûts. Les petits rayons imposent l'utilisation d'outils de petite taille, avec des avances plus lentes et un plus grand nombre de passes. L'accessibilité des outils dans les poches profondes allonge encore davantage la durée du cycle. Les rayons de congé inutilement petits constituent l'un des principaux facteurs à l'origine des coûts CNC évitables dans la fabrication de pièces sur mesure.
Est-il possible de combiner des filets et des chanfreins dans une même pièce ?
Oui — et dans la plupart des composants bien conçus, c'est d'ailleurs ce qui devrait être le cas. Les congés au niveau des transitions soumises à des charges permettent de gérer les contraintes et la fatigue. Les chanfreins sur les arêtes externes et les interfaces d'assemblage assurent la sécurité et facilitent l'insertion. La combinaison de ces deux éléments permet d'optimiser à la fois les performances structurelles et la facilité de fabrication.


