
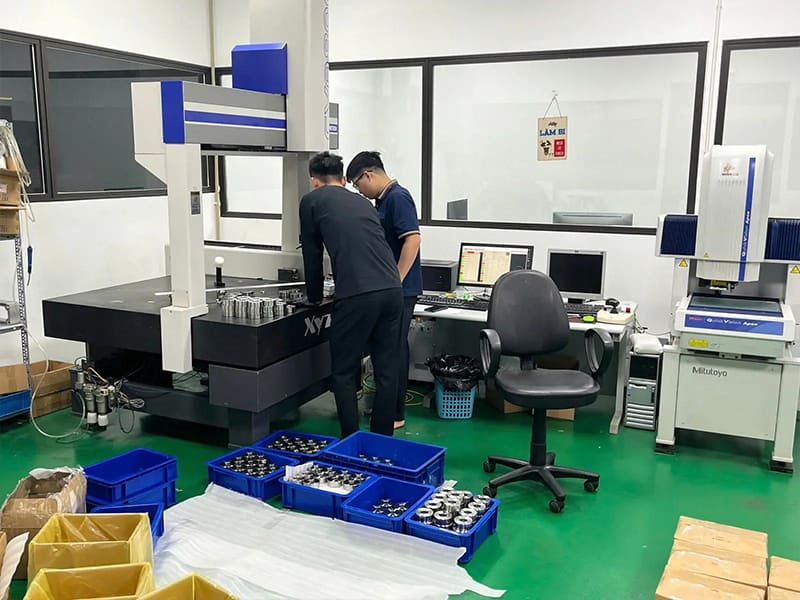
Uma peça que mede dentro da especificação uma vez não significa que seu processo seja preciso. Já vimos oficinas CNC atingirem ±0,01 mm na primeira peça, e depois derivarem 0,03 mm até a peça cinquenta porque ninguém gerenciou a expansão térmica, o desgaste da ferramenta ou a repetibilidade do dispositivo. A fabricação de precisão não se trata do número mais apertado no desenho — trata-se de manter esse número de forma confiável em cada peça, cada lote e cada corrida de produção.
Este artigo aborda a fabricação de precisão sob uma perspectiva de engenharia e operacional. Explicamos o que a precisão realmente significa na produção, como a usinagem CNC a entrega, como as tolerâncias são realisticamente controladas, como os materiais afetam os resultados, como a qualidade é verificada por meio de medição e controle de processo, e como avaliar um parceiro de fabricação de precisão. Seja você um projetista especificando tolerâncias apertadas, um engenheiro planejando a produção ou um comprador qualificando fornecedores, o objetivo é conectar a intenção do projeto à realidade do chão de fábrica.
O Que Significa Fabricação de Precisão na Produção?
Além do Desenho
Fabricação de precisão significa produzir consistentemente peças que atendam aos requisitos funcionais ao longo do tempo, dos lotes e das condições. Três elementos a definem:
Precisão dimensional: As peças atendem às tolerâncias especificadas. Repetibilidade: O processo entrega o mesmo resultado ciclo após ciclo. Consistência: A variação permanece controlada entre lotes, máquinas e operadores.
Estes são interdependentes. Um processo CNC pode atingir uma tolerância apertada inicialmente, mas sem gerenciar o desgaste da ferramenta, a deriva térmica e a fixação, ele não permanecerá preciso ao longo de uma corrida de produção. A verdadeira precisão aparece nos dados de capacidade do processo — não em medições isoladas.
Exatidão vs. Precisão vs. Repetibilidade
Estes termos descrevem comportamentos diferentes com consequências de produção muito distintas.
Precisão mede quão próximo um único resultado está do alvo. Precisão mede quão agrupados múltiplos resultados estão. Repetibilidade mede se o processo reproduz o mesmo resultado ao longo do tempo.
Na produção em lote, a repetibilidade é frequentemente mais crítica do que a exatidão de pico. Um processo que está ligeiramente deslocado mas é altamente repetível pode ser corrigido com um único ajuste de offset. Um processo com baixa repetibilidade gera refugo, retrabalho e gargalos de inspeção — e nenhum offset pode corrigir isso.
Como a Usinagem CNC Viabiliza a Fabricação de Precisão
Controle Digital e Feedback
A usinagem CNC converte a intenção do projeto em movimento controlado e repetível. Trajetórias de ferramenta programadas garantem que cada corte siga a mesma geometria, avanço e sequência. Eixos controlados por servo fornecem posicionamento em malha fechada que corrige continuamente os desvios. A variabilidade humana muda da execução manual para a configuração e validação do processo — onde é mais gerenciável.
Esta estrutura de controle permite que tolerâncias apertadas sejam mantidas repetidamente, mesmo em corridas longas. Com base em nossos dados de produção, um centro 5-axis CNC devidamente configurado mantém consistência dimensional de ±0,01 mm em lotes de mais de 500 peças em alumínio 6061 sem intervenção manual.
Usinagem Multi-Eixo e Redução de Setup
Passar de 3 eixos para 5-axis CNC melhora diretamente a precisão alcançável. A usinagem de 3 eixos frequentemente requer múltiplos setups, e cada re-fixação adiciona erro cumulativo de fixação. A usinagem 5-axis completa recursos complexos em um único setup, preservando as relações de datum e melhorando a consistência geométrica.
Em nossa experiência, mudar um suporte aeroespacial multi-face de 3 eixos (4 setups) para 5-axis (1 setup) melhorou a precisão posicional em 40% — principalmente pela eliminação do erro de re-fixação.
Fundamentos da Máquina
A precisão depende da construção da máquina, não apenas do software de controle. Rigidez resiste às forças de corte que causam deflexão. Precisão do fuso e o runout afetam diretamente o acabamento superficial e a localização do recurso. Estabilidade térmica é crítica — mudanças de temperatura causam expansão nos componentes da máquina e nas peças de trabalho. Máquinas modernas usam compensação de temperatura e rotinas de aquecimento, mas as oficinas também devem controlar as condições ambientais para trabalhos de tolerância apertada.
Como as Tolerâncias Apertadas São Definidas, Alcançadas e Controladas?
O Que Conta como “Apertada”?
Na usinagem CNC, “apertada” é relativa à capacidade do processo:
- Usinagem CNC geral: ±0,05–0,10 mm
- Usinagem CNC de precisão: ±0,01–0,02 mm
- Alta precisão / recursos críticos: ±0,005 mm ou mais apertado
Uma distinção fundamental que a maioria dos guias perde: a tolerância de projeto é o que o desenho especifica. A tolerância usinável é o que pode ser mantido repetidamente e economicamente com uma dada máquina, material e processo. A fabricação de precisão alinha esses dois por meio de julgamento de engenharia.
Fatores Que Determinam o Alcance da Tolerância
Estratégia de trajetória da ferramenta: Passes de acabamento com engajamento constante e sequenciamento baseado em datum reduzem a variabilidade de forma mais eficaz do que desbaste agressivo. Parâmetros de corte: Taxa de avanço, profundidade de corte e velocidade influenciam a força de corte e o calor — os principais impulsionadores da deriva dimensional. Comportamento do material: Alumínio, aço inoxidável e plásticos respondem de forma diferente ao calor e à tensão. Tensão residual, estrutura de grão e expansão térmica afetam todos as dimensões finais.
O Trade-Off Custo-Tolerância
Cada aperto incremental aumenta o tempo de usinagem, o desgaste da ferramenta, a frequência de inspeção e o risco de refugo — de forma não linear. Com base em nossos dados de produção, passar de ±0,05 mm para ±0,02 mm em uma carcaça de alumínio típica aumenta o custo de usinagem em 30–40%. Passar para ±0,01 mm adiciona outros 50–80% sobre isso.
Uma armadilha comum que vemos: projetistas especificando ±0,01 mm em todos os recursos quando apenas duas superfícies de acoplamento realmente precisam disso. Aplicar tolerâncias apertadas seletivamente — por classes de tolerância geral ISO 2768 para recursos não críticos — é a maneira mais rápida de reduzir o custo de fabricação de precisão sem sacrificar a função.
Como os Materiais Afetam a Manufatura de Precisão?
A escolha do material determina diretamente se tolerâncias apertadas são alcançáveis de forma consistente — ou apenas ocasionalmente.
Alumínio (6061/7075): Excelente usinabilidade com baixas forças de corte. Ideal para tolerâncias apertadas, mas a alta expansão térmica (23 µm/m·K) exige controle de temperatura durante o acabamento e a inspeção.
Aços carbono e liga: Boa estabilidade dimensional quando aliviado de tensões. Forças de corte mais altas exigem setups rígidos, mas a usinagem de aço bem controlada entrega resultados altamente repetíveis.
Aço inoxidável (304/316L): Endurece por deformação e retém calor, aumentando o risco de deflexão da ferramenta e desvio dimensional. Requer parâmetros conservadores e estratégia de refrigerante consistente.
Titânio (Ti-6Al-4V): A baixa condutividade térmica concentra o calor na aresta de corte. O controle de tolerância exige parâmetros otimizados, ferramentas afiadas e re-fixação mínima.
Plásticos de engenharia (POM, PEEK): Usinar com baixa força, mas são altamente sensíveis ao calor. A recuperação elástica e a fluência podem fazer com que as peças saiam da tolerância após a usinagem — especialmente seções finas.
| Material | Risco de Precisão | Preocupação Principal |
|---|---|---|
| Alumínio | Médio | Expansão térmica |
| Aço | Baixo-médio | Força de corte |
| Aço inoxidável | Médio-alto | Calor e endurecimento por deformação |
| Titânio | Alto | Concentração de calor |
| Plásticos | Alto | Recuperação elástica |
Controle de Qualidade na Manufatura de Precisão
Medição e Metrologia
CMM (Máquina de Medição por Coordenadas): A base da verificação dimensional para peças de tolerância apertada. Fornece medições de alta precisão e repetíveis para geometrias complexas e GD&T conforme ASME Y14.5. Sistemas ópticos: Úteis para peças delicadas ou inspeção de alto rendimento onde o apalpação por contato poderia introduzir erro. Apalpação em processo: As sondas CNC medem características durante a usinagem, permitindo compensação de offset da ferramenta e detecção precoce de desvio.
Compatibilizar a resolução de medição com a tolerância é crítico. Uma tolerância de ±0,01 mm medida com um instrumento de ±0,005 mm deixa muito pouca margem para incerteza de medição.
Estratégia de Inspeção em Camadas
O CQ eficaz segue uma abordagem em camadas — não apenas a inspeção final.
Inspeção de Primeira Peça (FAI) confirma que o processo pode atender à intenção de projeto antes da produção em escala. Verificações em processo detectam desgaste da ferramenta, deriva térmica ou problemas de fixação antes que produzam refugo. Inspeção final verifica a conformidade antes da entrega. CEP (Controle Estatístico do Processo) acompanha dimensões-chave ao longo do tempo, identificando tendências antes que excedam os limites.
Em nosso ambiente de produção, essa abordagem em camadas normalmente reduz as taxas de refugo em 40–60% em comparação com estratégias de apenas inspeção final.
Desafios Comuns na Manufatura de Precisão
Deformação térmica. O calor do corte e da operação do spindle causa expansão da máquina e da peça. Solução: ciclos de aquecimento, refrigerante consistente, temperatura controlada da fábrica e acabamento em estados térmicos estáveis.
Erros de fixação. Dispositivos de fixação super-restringidos ou mal alinhados distorcem as peças — especialmente geometrias de parede fina ou assimétricas. Solução: projeto de fixação baseado em datum, força de fixação mínima e recursos de localização repetíveis.
Deriva de lote. À medida que as ferramentas se desgastam e as máquinas aquecem, as dimensões mudam gradualmente. Solução: gestão da vida da ferramenta com offsets programados, apalpação em processo e monitoramento por CEP.
Erro de medição. Método errado, resolução insuficiente ou fixação de inspeção inconsistente mascaram ou exageram a variação real. Solução: compatibilizar a resolução com a tolerância, usar datums consistentes e validar os sistemas de medição periodicamente.
| Desafio | Risco primário | Estratégia de Controle |
|---|---|---|
| Deformação térmica | Desvio dimensional | Gestão térmica |
| Erro de fixação | Erro geométrico | Dispositivos baseados em datum |
| Deriva de lote | Refugo e retrabalho | CEP e apalpação |
| Erro de medição | Decisões falsas | Validação metrológica |
Como escolher um parceiro de fabricação de precisão
Avalie a capacidade com evidências
Procure equipamentos modernos CNC adequados à sua geometria e tolerâncias. Pergunte como as máquinas são mantidas e gerenciadas termicamente. Solicite estudos de capacidade, relatórios de amostras ou dados de primeira peça — não especificações de catálogo. Um parceiro capacitado explica como eles mantêm as tolerâncias, não apenas que eles conseguem.
Verifique os sistemas de qualidade
ISO 9001: Gestão de qualidade básica. IATF 16949: Controle de processo e SPC de nível automotivo. ISO 13485: Validação e documentação para dispositivos médicos. As certificações importam — mas somente quando acompanhadas de dados reais de inspeção e práticas de SPC.
Suporte de engenharia de valor
Os parceiros mais fortes agregam valor antes do corte do material. O feedback inicial de DFM sobre tolerâncias, materiais e dispositivos de fixação pode reduzir o custo em 10–25% sem comprometer a função. Em projetos que entregamos, fornecedores que sinalizam tolerâncias excessivas antecipadamente evitam o retrabalho mais caro — aquele que acontece depois que o ferramental é construído.
Conclusão
A fabricação de precisão é uma capacidade em nível de sistema — não o resultado de uma única máquina ou especificação de tolerância. A verdadeira precisão emerge da coordenação entre CNC precisão, controle realista de tolerâncias e verificação de qualidade disciplinada, trabalhando juntos de forma estável e repetível. O controle de processo e a compreensão dos materiais determinam se tolerâncias apertadas se mantêm consistentemente entre lotes. Sem inspeção estruturada, metrologia e monitoramento, até mesmo máquinas avançadas não podem garantir resultados confiáveis.
O parceiro de fabricação certo torna a precisão alcançável e sustentável. Fornecedores com capacidade comprovada, sistemas de qualidade robustos e suporte proativo de engenharia transformam a intenção de design em peças fabricáveis e verificáveis. Precisa de ajuda para transformar tolerâncias apertadas em produção confiável? [Entre em contato com nossa equipe de engenharia] para suporte de fabricação de precisão e revisão de DFM.
Perguntas frequentes
Qual tolerância se qualifica como fabricação de precisão?
Não há um limite único, mas na prática: ±0,05–0,10 mm é CNC geral, ±0,01–0,02 mm é precisão, e ±0,005 mm ou mais apertado aplica-se a características críticas. O que mais importa é se o processo mantém essa tolerância de forma repetível entre lotes — não o menor número no desenho.
Uma tolerância mais apertada é sempre melhor?
Não. Tolerâncias mais apertadas aumentam o tempo de usinagem, o esforço de inspeção, o risco de refugo e o custo — muitas vezes sem melhorar a função. Uma tolerância ligeiramente mais folgada e bem controlada geralmente entrega maior rendimento e confiabilidade. A fabricação de precisão foca em tolerâncias funcionais, não em valores mínimos.
Quais materiais são mais difíceis de usinar com precisão?
Os materiais que amplificam calor, tensão ou recuperação elástica são os mais desafiadores: titânio (concentração de calor), aço inoxidável (encruamento) e plásticos de engenharia (recuperação elástica e fluência). A precisão é mais fácil em materiais rígidos, termicamente estáveis e aliviados de tensões.
Como a usinagem CNC garante repetibilidade?
Por meio do controle de processo: trajetórias de ferramenta programadas e feedback do servo eliminam a variabilidade do operador, dispositivos de fixação estáveis reduzem erros de setup, o gerenciamento do desgaste da ferramenta e o probing em processo corrigem o desvio, e o SPC acompanha tendências antes que as peças saiam da tolerância.
Como a precisão é verificada na produção?
Por meio de medição estruturada: FAI valida o setup, verificações em processo monitoram o desvio, CMM e metrologia óptica confirmam a geometria conforme ASME Y14.5 ou normas ISO, e o SPC comprova a estabilidade de longo prazo. Os dados de inspeção fecham o ciclo entre usinagem e qualidade.


