
Um ombro de eixo trinca em 60.000 ciclos porque o projetista especificou um chanfro onde um filete era necessário — o fator de concentração de tensão naquela transição abrupta era 2,5× maior do que seria com um raio adequado. Por outro lado, um bolsão de carcaça leva 40% mais tempo para usinar porque cada canto interno exige filetes R1 que forçam o uso de fresas de topo de 2 mm operando com metade da taxa de avanço de ferramentas padrão. Lidamos com ambos os cenários regularmente. A decisão filete vs chanfro não é cosmética — ela influencia diretamente a vida em fadiga, o custo de usinagem e o comportamento de montagem em cada peça CNC que produzimos.
Este artigo compara filetes e chanfros sob três perspectivas integradas: intenção de design de engenharia, comportamento de tensão e manufaturabilidade CNC. Abordamos definições geométricas, diferenças principais, efeitos de concentração de tensão, diretrizes de dimensionamento de raio e chanfro, custo de usinagem e implicações de ferramental, normas de desenho e casos de uso específicos da indústria. Seja você um projetista especificando recursos de borda, um engenheiro avaliando vida em fadiga ou um comprador avaliando custo de peça, o objetivo é tornar filete vs chanfro uma escolha de engenharia deliberada — não um padrão.
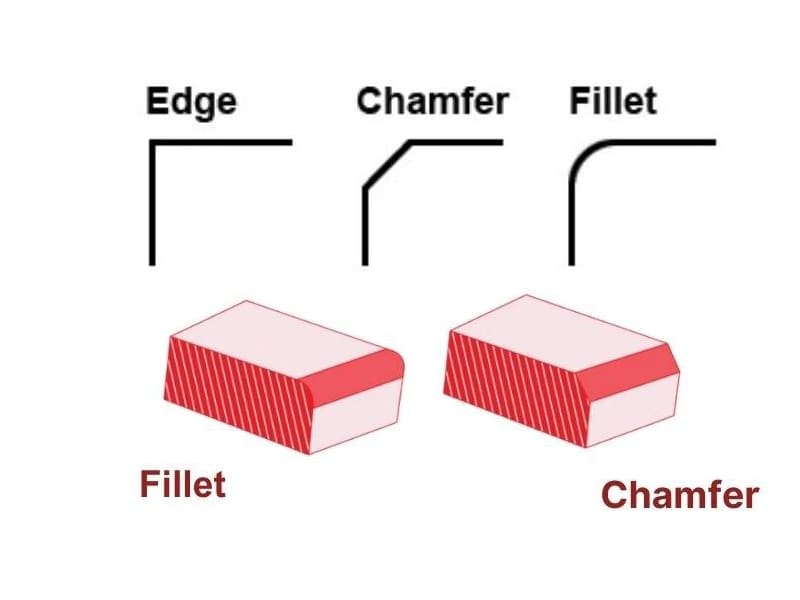
O Que São Filetes e Chanfros?
Raio de arredondamento
Um filete é uma transição arredondada definida por um raio (ex.: R2, R5) conectando duas superfícies que se intersectam. Filetes internos aparecem em bases de bolsões, rasgos e ombros. Filetes externos suavizam bordas externas e transições de perfil. O propósito principal de engenharia: criar uma transição suave e contínua que reduz mudanças abruptas de geometria e diminui a concentração de tensão sob carga. Filetes internos são especialmente críticos em peças de suporte de carga onde cantos vivos se tornam locais de iniciação de trincas.
Chanfro
Um chanfro é uma borda plana e angular — tipicamente especificado como distância × ângulo (ex.: 1 × 45° ou C1). A especificação mais comum é 45° porque se alinha com ferramentas de corte padrão e simplifica a programação. Chanfros removem bordas vivas, reduzem rebarbas e fornecem geometria de entrada para montagem (eixos em furos, fixadores em roscas). São mais rápidos e fáceis de produzir do que filetes.
Distinção principal em relação a biséis: Chanfros são tratamentos funcionais de borda especificados em design dimensional. Biséis são tipicamente associados à preparação para soldagem. Intenção diferente, geometria similar.
Principais Diferenças: Filete vs Chanfro
| Dimensão | Raio de arredondamento | Chanfro |
|---|---|---|
| Geometria | Transição de raio curvo | Transição angular plana |
| Comportamento de tensão | Fluxo de carga suave, menor tensão de pico | Tensão localizada maior que o filete |
| Maquinação | Dependente do raio da ferramenta, pode exigir passes extras | Ferramentas simples e padrão, passe único |
| Custo e tempo de ciclo | Maior (especialmente filetes internos) | Menor, tempo de usinagem mais curto |
| Montagem | Bordas seguras, menos orientação de inserção | Excelente entrada para montagem |
O trade-off fundamental: filetes gerenciam tensão e fadiga, chanfros gerenciam manufaturabilidade e montagem. O design eficaz usa ambos — filetes onde as cargas exigem, chanfros onde o custo e a função permitem.
Como Filetes e Chanfros Afetam a Tensão
Por Que Cantos Vivos Falham
Um canto vivo de 90° interrompe o caminho natural de carga, forçando a tensão a “virar abruptamente”. Isso cria um fator de concentração de tensão (Kt) que amplifica a tensão local bem acima da média nominal. Mesmo quando as tensões gerais parecem seguras, o alto Kt nos cantos impulsiona a iniciação de trincas por fadiga sob carregamento cíclico. É por isso que as falhas começam predominantemente em cantos internos, transições de ombro e raízes de chaveta — não em seções uniformes.
Por Que Filetes Reduzem a Tensão
Um filete restaura a continuidade de curvatura entre superfícies. O raio suave permite que a carga flua gradualmente, reduzindo os gradientes de tensão de pico. Raios maiores reduzem ainda mais o fator de concentração, embora os benefícios diminuam além de um certo tamanho. Com base em nossos dados de produção, aumentar um filete de ombro de eixo de R0,5 para R2 em aço 4140 tipicamente reduz o fator de concentração de tensão de ~2,5 para ~1,5 — aproximadamente dobrando a vida em fadiga esperada sob carregamento cíclico equivalente.
Quando Chanfros São Aceitáveis
Chanfros não redistribuem tensão tão efetivamente quanto filetes, mas são estruturalmente aceitáveis em vários cenários: aplicações de baixa carga ou estáticas onde as tensões permanecem bem abaixo dos limites de fadiga, regiões não críticas (bordas externas, recursos cosméticos, superfícies de manuseio) e designs onde a orientação de montagem importa mais que a tensão — ajustes por pressão, inserção de rolamentos, entradas de fixadores.
Regra de design: Use filetes para gerenciar tensão e fadiga. Use chanfros para gerenciar montagem, segurança e custo de fabricação. Não os trate como intercambiáveis.
Diretrizes de Dimensionamento
Seleção do Raio do Filete
O raio deve escalar com o tamanho da peça e o nível de carregamento — não ser escolhido arbitrariamente. Na usinagem CNC, o tamanho do filete interno depende diretamente do raio da ferramenta de corte. Especificar um raio menor que os tamanhos de ferramenta padrão força cortadores de pequeno diâmetro, aumentando o tempo de ciclo, o risco de deflexão e o custo.
Uma armadilha comum que vemos: projetistas especificando filetes internos R0,5 em toda a peça quando R1,5 ou R2 forneceriam alívio de tensão equivalente com 30–40% menos tempo de usinagem. Especifique filetes internos ligeiramente maiores que o mínimo de tensão para permitir ferramental padrão. O superdimensionamento traz seus próprios riscos — raios excessivamente grandes podem reduzir o comprimento de apoio, enfraquecer paredes finas ou interferir nos ajustes de montagem.
Dimensionamento de Chanfro
O padrão de 45° alinha-se com ferramentas padrão e simplifica a programação. O comprimento do chanfro deve corresponder à necessidade funcional: chanfros curtos para quebra de arestas e segurança, chanfros mais longos para guiar eixos, pinos ou fixadores em recursos de acoplamento. Chanfros superdimensionados podem reduzir o comprimento efetivo de engajamento. Chanfros subdimensionados podem não prevenir rebarbas ou danos na montagem.
Usinagem CNC: Custo, Ferramental e Precisão
Usinagem de Filetes
Filetes internos requerem fresas de topo ou ferramentas de raio de canto correspondentes ao raio especificado. Ferramentas menores significam avanços mais lentos, maior risco de deflexão e mais passes para qualidade superficial. Em cavidades profundas ou ranhuras estreitas, o acesso da ferramenta limita ainda mais os raios alcançáveis. Do ponto de vista de usinagem, filetes quase sempre custam mais que chanfros — a questão é se a redução de tensão justifica esse custo.
Em nossa experiência de chão de fábrica, filetes internos R0,5 desnecessários em uma carcaça de alumínio complexa adicionaram 35% ao tempo de ciclo em comparação com filetes R2 que forneciam desempenho estrutural equivalente. Isso é uma penalidade de custo direta por sobrespecificação.
Usinagem de Chanfros
Ferramentas de chanfro padrão cortam arestas rapidamente em um único passe com complexidade mínima de trajetória. O ferramental de chanfro é mais robusto, menos sensível ao desgaste e mais fácil de inspecionar. Para produção CNC repetível, chanfros proporcionam menor tempo de ciclo, menos trocas de ferramenta e custo mais previsível.
Resumo de Custo e Qualidade
Chanfros quase sempre superam filetes em tempo de ciclo e custo. Os raios internos de filete são indiretamente definidos pela geometria da ferramenta, portanto a precisão depende fortemente da condição da ferramenta. Raios residuais de cantos internos — inevitáveis em CNC — devem ser considerados durante o projeto para evitar problemas de ajuste ou tensão. Chanfros são mais fáceis de medir, repetir e tolerar pequenas variações sem impacto funcional.
Normas de Desenho
Cotagem de Filetes
Use notação R (R2, R5). Evite cotar excessivamente filetes idênticos em cada canto — use uma nota geral (“TODOS OS FILETES INTERNOS R3 U.O.S.”) para reduzir a poluição visual conforme as convenções ISO 129 ou ASME Y14.5. Chamadas de filete conflitantes criam ambiguidade de programação em CNC.
Cotagem de Chanfros
Use distância × ângulo (1 × 45°) ou notação C1. Evite cotagem dupla (especificar tanto a distância linear quanto o comprimento resultante da face), o que restringe excessivamente a geometria. Uma única definição inequívoca permite ao programador de CNC selecionar a trajetória de ferramenta mais eficiente.
Prática Geral
Consistência entre desenhos — mesmas convenções para filetes e chanfros — reduz o risco de interpretação, acelera a programação e minimiza retrabalho. Tanto as normas ISO quanto ASME enfatizam comunicar a intenção funcional, não prescrever detalhes de processo.
Aplicações industriais
Automotivo e transmissão de potência: Filetes dominam regiões de suporte de carga — ombros de eixo, cubos de engrenagens, estrias — onde a vida em fadiga sob torque cíclico e flexão governa o projeto. Chanfros lidam com guias de montagem para inserção de rolamentos e engate de estrias.
Equipamento industrial: O equilíbrio desloca-se para a manufaturabilidade. Molduras, suportes, carcaças e invólucros frequentemente usam chanfros para segurança de bordas, eficiência de rebarbação e consistência em lote. Filetes aparecem seletivamente em junções de alta carga ou interfaces soldadas.
Dispositivos médicos e de precisão: Filetes em caminhos de carga de precisão para resistência à fadiga. Chanfros em bordas externas para segurança de manuseio e facilidade de limpeza. Tolerâncias apertadas e resultados previsíveis em CNC são obrigatórios — tornando a intenção clara de filete vs chanfro essencial durante o projeto.
Conclusão
Filete vs chanfro é uma decisão de engenharia que afeta diretamente o comportamento de tensão, a vida em fadiga, o custo de usinagem e o desempenho de montagem. Filetes gerenciam a concentração de tensão através de curvatura suave — essencial em regiões de suporte de carga e carregamento cíclico. Chanfros gerenciam manufaturabilidade, guia de montagem e segurança de manuseio — ideais para bordas não críticas e recursos sensíveis a custo. Os melhores projetos usam ambos deliberadamente, combinando cada recurso ao seu propósito funcional.
Decisões tomadas na etapa de CAD definem as condições de contorno para o custo de CNC, capacidade de tolerância e confiabilidade a longo prazo. Alinhar as escolhas de filete e chanfro com a verdadeira intenção de engenharia produz qualidade mais previsível, menor custo total e menos problemas a jusante. Precisa de ajuda para otimizar recursos de borda para suas peças usinadas em CNC? [Entre em contato com nossa equipe de engenharia] para revisão de DFM e suporte de manufatura de precisão.
Perguntas frequentes
Um filete é sempre mais resistente que um chanfro?
Em regiões críticas para fadiga, sim — filetes reduzem a concentração de tensão de forma mais eficaz. No entanto, para recursos levemente carregados, estáticos ou não críticos, a vantagem estrutural pode ser insignificante. Um chanfro pode ser suficiente sem comprometer o desempenho nesses casos.
Um filete maior sempre reduz a tensão?
Até certo ponto. Aumentar o raio reduz o fator de concentração de tensão, mas os benefícios diminuem além de um certo tamanho. Filetes excessivamente grandes podem reduzir o comprimento funcional, interferir com peças de acoplamento ou aumentar o custo de usinagem. Equilibre o alívio de tensão com restrições geométricas e de fabricação.
Por que os maquinistas de CNC preferem chanfros?
Chanfros são mais rápidos, simples e previsíveis. Eles cortam em uma única passada com ferramentas padrão e são menos sensíveis ao desgaste. Filetes internos exigem ferramentas menores, tempo de ciclo mais longo e controle de processo mais rigoroso. Quando a redução de tensão não é crítica, chanfros economizam tempo e dinheiro.
Como os filetes afetam o custo de usinagem?
Filetes internos podem aumentar significativamente o custo. Raios pequenos forçam ferramentas pequenas com avanços mais lentos e mais passadas. A acessibilidade da ferramenta em cavidades profundas estende ainda mais o tempo de ciclo. Raios de filete desnecessariamente pequenos são um dos fatores mais comuns de custo evitável em CNC em peças personalizadas.
Filetes e chanfros podem ser combinados em uma peça?
Sim — e na maioria dos componentes bem projetados, deveriam ser. Filetes em transições de suporte de carga gerenciam tensão e fadiga. Chanfros em bordas externas e interfaces de montagem lidam com segurança e guia de inserção. Combinar ambos otimiza o desempenho estrutural e a manufaturabilidade simultaneamente.


