
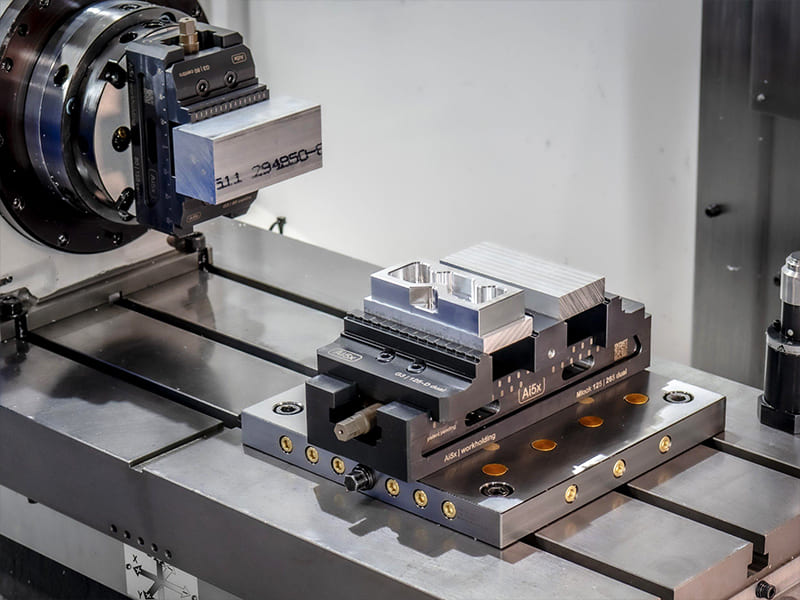
Ein CNC-Betrieb, der ein Programm mit 200 Stück Aluminiumhalterungen fertigt, verwendet zum Fräsen einen Standard-Tischschraubstock – die Parallelität der Backen beträgt über die Backenfläche hinweg etwa 0,08 mm. Die Teile weisen einen Positionsfehler von 0,06 mm bei den Bohrbildern auf, und bei 12% sind Nacharbeiten aufgrund von Merkmalen außerhalb der Toleranz erforderlich. Die Umstellung auf einen Präzisions-Werkzeugschraubstock mit geschliffenen Backen (Parallelität ≤ 0,01 mm) und Abwärtsspannung verhindert ein Anheben der Backen, reduziert den Positionsfehler auf ≤ 0,015 mm und senkt die Nacharbeitsquote auf unter 1%. Der Schraubstock kostet viermal so viel wie der Tischschraubstock, spart jedoch im gesamten Programm $3.200 an Nacharbeitskosten ein – und macht sich somit bereits im ersten Produktionslauf bezahlt. Wir optimieren regelmäßig die Auswahl der Werkstückspannvorrichtungen bei CNC-Fräsprogrammen. Ein Präzisionsschraubstock ist eine Präzisionsspannvorrichtung, die dafür ausgelegt ist, Werkstücke unter Bearbeitungskräften starr, rechtwinklig und wiederholgenau zu spannen. Im Gegensatz zu universellen Tischschraubstöcken zeichnen sich Maschinenschraubstöcke durch präzisionsgeschliffene Backenflächen (Parallelität ≤ 0,01–0,02 mm), Anti-Lift-Spannmechanismen und eine schwere, starre Konstruktion aus, die die Maßgenauigkeit während des gesamten Zerspanungsvorgangs gewährleistet.
Dieser Leitfaden behandelt die Frage, was ein Schraubstock ist, seine Hauptkomponenten, seine Funktionsweise, die verschiedenen Typen (Schraubstock vs. CNC vs. Werkbank-Schraubstock vs. Werkzeugmacher-Schraubstock), feste vs. schwenkbare Basis, Auswahlkriterien, Einrichtungs- und Ausrichtungsverfahren, Werkstückspannstrategien für die Fertigung, spezifische Überlegungen zum CNC-Typ, die Auswirkungen auf die Kosten, die Wartung sowie ein praktisches Entscheidungsraster.
Hauptkomponenten
| Teil | Funktion | Technische Auswirkungen |
|---|---|---|
| Feste Backe | Bezugsebene | Überprüft Rechtwinkligkeit und Wiederholgenauigkeit |
| Bewegliche Backe | Übt eine Klemmkraft aus | Beeinflusst die Haltestabilität |
| Leitspindel | Wandelt Drehmoment in lineare Kraft um | Beeinflusst die Konsistenz der Klemmung |
| Schraubstockkörper | Tragwerk | Regelt die Steifigkeit und die Schwingungsfestigkeit |
| Fuß (feststehend/drehbar) | Wird am Maschinentisch befestigt | Beeinflusst die Ausrichtungsgenauigkeit |
| Backenplatten | Kontaktfläche des Werkstücks | Beeinflusst Griffigkeit, Schutz und Individualisierung |
Feste Backe ist die Präzisionsreferenz – flach und rechtwinklig geschliffen auf ≤0,01–0,02 mm. Jede Abweichung überträgt sich direkt auf die Geometrie des Bauteils. Abwärtsmechanismus (Anti-Lift-Mechanismus) Hochwertige Maschinenbau-Schraubstöcke verfügen über eine Keilkonstruktion, die das Werkstück beim Festziehen nach unten gegen die Parallelführungen drückt – wodurch ein Anheben der Backen nach oben verhindert wird, das zu einem ungleichmäßigen Aufliegen der Teile führt. Unseren Produktionsdaten zufolge reduzieren Anti-Lift-Schraubstöcke Fehler bei der Werkstückauflage um etwa 80% im Vergleich zu herkömmlichen Schraubstöcken – der Herabdrückeffekt ist das wichtigste Merkmal für eine gleichbleibende Werkstückpositionierung.
So funktioniert es
Der Griff dreht eine Leitspindel, die die bewegliche Backe in Richtung der festen Backe oder von dieser weg bewegt. Das Werkstück wird zwischen den beiden Backen eingespannt – die feste Backe dient als Bezugspunkt, die bewegliche Backe übt die Kraft aus. Der Halt hängt von der Oberflächenbeschaffenheit der Backen, der Kontaktfläche und der Spannkraft ab.
Kritisches Gleichgewicht: Ausreichende Kraft, um Schneidkräften standzuhalten, ohne dass sich dünnwandige Werkstücke verformen. Zu wenig → das Werkstück rutscht während der Bearbeitung. Zu viel → Maßabweichungen an empfindlichen Merkmalen. Richten Sie die Spannrichtung so aus, dass sie der Hauptschneidkraft entgegenwirkt, um maximale Stabilität zu gewährleisten.
Typen
| Typ | Genauigkeit | Am besten für |
|---|---|---|
| Drehbank-Schraubstock | Hoch (±0,01–0,02 mm) | Allgemeine Präzisionsfräsarbeiten, Kleinserienfertigung CNC |
| CNC-Schraubstock (Serienfertigung) | Sehr hoch | Mehrteilige Aufbauten, Serienfertigung |
| Tischschraubstock | Niedrig–Mittel | Manuelle Arbeit, Montage, Reparatur |
| Werkzeugmacher-Schraubstock | Sehr hoch | Kleine Präzisionsteile, Schleifen, Prüfung |
Drehbank-Schraubstock ist der vielseitige Standard – präzisionsgeschliffene Spannbacken, hohe Steifigkeit, geeignet sowohl für manuelles als auch für CNC-Fräsen. Erfüllt die meisten Anforderungen an die Werkstückspannung in der Kleinserien- bis Mittelserienfertigung.
CNC-Schraubstock ist produktionsoptimiert – konzipiert für Wiederholgenauigkeit mit Kompatibilität zu weichen Spannbacken, Mehrteil-Spannung und modularer Integration von Spannvorrichtungen. Schnelleres Be- und Entladen. Konsistente Positionierung über alle Chargen hinweg. Ein häufig auftretendes Problem: Die Verwendung eines gewöhnlichen Tischschraubstocks für die CNC-Fräsbearbeitung, um Kosten zu sparen – das Fehlen präzisionsgeschliffener Oberflächen und eines Anti-Lift-Mechanismus führt zu einer ungleichmäßigen Klemmung, wodurch mehr Ausschusskosten entstehen, als durch die Einsparung beim Schraubstock gewonnen wird.
Tischschraubstock Wird zur allgemeinen Befestigung bei manuellen Arbeiten an einer Werkbank montiert. Nicht präzisionsgeschliffen. Nicht geeignet für CNC oder Arbeiten mit engen Toleranzen.
Werkzeugmacher-Schraubstock ist kompakt und äußerst präzise – wird zum Schleifen, EDM, zur Prüfung und für kleine Präzisionsteile verwendet. Begrenzte Spannkapazität.
Feststehender Sockel vs. drehbarer Sockel
| Basis | Vorteil | Einschränkung |
|---|---|---|
| Behoben | Höhere Steifigkeit, höhere Genauigkeit, geringere Bauhöhe | Keine Winkelverstellung |
| Drehgelenk | Schnelle Winkelpositionierung (0–360°) | Verminderte Steifigkeit, erfordert eine Neujustierung |
Feste Basis bietet maximale Steifigkeit – die direkte Befestigung am Maschinentisch mit weniger Schnittstellen sorgt für geringere Durchbiegung und bessere Parallelität. Der Standard für CNC-Bearbeitung und Präzisionsarbeiten. Drehfuß ermöglicht eine schnelle Drehung für schräge Werkstücke beim manuellen Fräsen – praktisch, erhöht jedoch die Bauhöhe (was die Steifigkeit verringert) und erfordert nach jeder Drehung eine Neuausrichtung der Messuhr. Nach unseren Erfahrungen in der Fertigung verwenden wir bei etwa 90% unserer CNC-Schraubstockaufbauten feste Sockel – die Winkel werden durch die Programmierung der Werkzeugwege oder über die 4. bzw. 5. Achse erreicht und nicht durch mechanische Drehung des Schraubstocks.
Wie man wählt
| Faktor | Überlegung |
|---|---|
| Kieferbreite | Passend für typische Teilegrößen (üblich: 4″, 6″, 8″) |
| Kieferöffnung | Freiraum für das Teil und die Parallelen sicherstellen |
| Steifigkeit | Schwerer/steifer für das Schneiden von Stahl |
| Genauigkeit | Parallelität von ≤0,01–0,02 mm für Präzision |
| Grundtyp | Für CNC festgelegt, nur bei Bedarf schwenkbar |
| Kompatibilität mit weichen Backen | Unverzichtbar für die CNC-Serienfertigung |
Regel zur Größenauswahl: Ein 6-Zoll-Schraubstock deckt die meisten Standard-Fräsarbeiten nach CNC ab. 4 Zoll für kleine Präzisionsteile. 8 Zoll für schwere oder große Bauteile. Passen Sie die Schraubstockgröße an den Maschinentisch an – überdimensionierte Schraubstöcke verschwenden Platz auf dem Tisch, zu kleine Schraubstöcke schränken die Werkstückkapazität ein.
Aufbau und Justierung
Durch korrektes Ausrichten wird sichergestellt, dass die feste Backe parallel zur X-Achse der Maschine verläuft – eine Voraussetzung für die Einhaltung der Toleranzen bei rechtwinkligen Werkstücken.
Schritt 1: Reinigen Sie alle Kontaktflächen – Tisch, T-Nuten, Unterteil des Schraubstocks. Selbst kleinste Verunreinigungen führen zu Abweichungen von 0,01–0,05 mm. Schritt 2: Den Schraubstock ausrichten und die T-Schrauben leicht anziehen (nicht vollständig festziehen). Schritt 3: Befestigen Sie die Messuhr an der Spindel oder am Magnetfuß. Führen Sie sie entlang der festen Backenfläche von links nach rechts. Schritt 4: Klopfen Sie vorsichtig mit einem weichen Hammer auf den Schraubstock, um ihn so einzustellen, dass der Rundlauf innerhalb der Sollwerte liegt (≤ 0,01 mm für Präzisionsanwendungen, ≤ 0,02 mm für allgemeine Anwendungen). Schritt 5: Ziehen Sie die Schrauben schrittweise und abwechselnd auf beiden Seiten an. Führen Sie nach jedem Anzugsschritt eine erneute Ausrichtung durch – durch das Anziehen kann sich der Schraubstock verschieben. Schritt 6: Mit einem Testblock überprüfen – festklemmen und prüfen, ob sich die Backen anheben oder neigen.
Solltoleranzen: Allgemeine Bearbeitung ≤ 0,02 mm. Präzisionsarbeiten ≤ 0,005–0,01 mm. Vermeiden Sie nach dem Ausrichten das Entfernen des Schraubstocks, sofern dies nicht unbedingt erforderlich ist – jede erneute Montage erfordert ein erneutes Ausrichten.
Strategien zur Werkstückspannung
Parallelen: Halten Sie die Teile in erhöhter und waagerechter Position. Ermöglichen Sie Durchbohrungen und Fräsarbeiten. Stellen Sie eine konsistente Z-Höhenreferenz sicher.
Weiche Backen: Bearbeitbare Backen aus Aluminium oder Weichstahl, die an die Kontur des Werkstücks angepasst sind. Vergrößern die Kontaktfläche bei unregelmäßigen Geometrien. Reduzieren die Verformung empfindlicher Werkstücke. Unverzichtbar für die CNC-Serienfertigung mit gleichmäßiger Werkstückbeladung.
Harte Backen: Gehärteter Stahl für Langlebigkeit und wiederholtes Spannen nach Standardverfahren. Standardausführung für allgemeine Arbeiten.
Einrichtung mit mehreren Schraubstöcken: Montieren Sie 2–4 Schraubstöcke auf einem Tisch für die parallele Bearbeitung. Reduziert Leerlaufzeiten und erhöht den Durchsatz pro Zyklus. Basierend auf unseren Produktionsdaten verbessern Konfigurationen mit zwei Spannvorrichtungen an CNC-Fräsmaschinen den effektiven Durchsatz um ca. 40–60% im Vergleich zu einer einzelnen Spannvorrichtung – die Maschine bearbeitet ein Teil, während der Bediener das andere einlegt.
Arbeitsunterbrechungen: Feste Anschlagstifte oder -blöcke für eine wiederholgenaue Positionierung der Teile. Schnelleres Beladen ohne Messvorgang. Entscheidend für die Konsistenz der Charge.
Doppelstation-Schraubstöcke: Zwei Teile in einem Schraubstock einspannen – verdoppelt die Stückzahl pro Zyklus.
Überlegungen zu CNC
Maschinenschraubstöcke eignen sich gut für den Einsatz in CNC bei Prototypen, Kleinserien und einfachen prismatischen Teilen. Für die Serienfertigung bieten CNC-spezifische Schraubstöcke mit weichen Backensystemen, Mehrstationenfähigkeit und modularen Spannvorrichtungen eine bessere Wiederholgenauigkeit und einen höheren Durchsatz.
Wichtige CNC-Faktoren: Wiederholbare Positionierung (Verwendung von Werkstückanschlägen und Präzisionsparallelen). Gleichbleibende Spannkraft (manuelles Anziehen variiert – Entwicklung einer einheitlichen Vorgehensweise für den Bediener). Werkzeugabstand (sicherstellen, dass keine Kollision zwischen Werkzeugbahn und Schraubstockbacken auftritt). Ausrichtung mehrerer Schraubstöcke (bei Verwendung mehrerer Schraubstöcke Höhe und Parallelität aller Einheiten überprüfen). In von uns realisierten Projekten reduziert die Umstellung von allgemeinen Maschinenbau-Schraubstöcken auf spezielle CNC-Schraubstocksysteme mit weichen Backen und Werkstückanschlägen die durchschnittliche Rüstzeit um ca. 35% und verbessert die Maßhaltigkeit bei Serienprogrammen um 40–50%.
Auswirkungen auf die Kosten
Die Werkstückspannung wirkt sich über die Rüstzeit, die Ausschussquote und die Prozessstabilität direkt auf die Bearbeitungskosten aus.
Risiken durch minderwertige Schraubstöcke: Vibrationen (Ruckeln), Teilebewegung, Maßabweichungen → Nacharbeit und Ausschuss. Ein Präzisions-Schraubstock ist zwar in der Anschaffung teurer, reduziert jedoch Schwankungen und verbessert so die Ausbeute.
Einrichtungszeit: Bei Kleinserien kann dies 20–40% der gesamten Bearbeitungskosten ausmachen. Eine optimierte Werkstückspannung (Anschläge, Modulplatten, weiche Spannbacken) reduziert die Rüstzeit und den Aufwand für die Ausrichtung erheblich.
Weichbacken-Einsatz: Zusätzliche Vorlaufkosten für die Fertigung maßgeschneiderter Spannbacken. Dies führt zu einer schnelleren Beladung, einer besseren Spannung komplexer Werkstücke und geringeren Schwankungen bei der Bedienung. Bei jedem Serienfertigungsprogramm gerechtfertigt.
Wartung
Nach jedem Gebrauch reinigen — Entfernen Sie Späne, Kühlmittel und Fremdkörper, die zu Ausrichtungsfehlern führen. Spindel und Gleitführungen schmieren regelmäßig – verringert den Verschleiß und gewährleistet eine reibungslose Klemmung. Backenplatten prüfen auf Beulen, Abnutzungsspuren und Unebenheiten – beschädigte Backen beeinträchtigen den Halt und die Genauigkeit. Tragen Sie etwas Öl auf Nach dem Gebrauch, um Rostbildung zu verhindern – Rost beeinträchtigt die Ebenheit und Parallelität. Parallelität und Rechtwinkligkeit prüfen regelmäßig (≤ 0,01–0,02 mm) – gewährleistet gleichbleibende Bearbeitungsergebnisse. Verschlissene Teile austauschen (Leitspindel, Keile, Backenplatten), bevor sie die Leistung beeinträchtigen.
Entscheidungshilfe
| Zustand | Empfehlung |
|---|---|
| Flache prismatische Teile | Drehbank-Schraubstock |
| Prototyp / Kleinserie | Drehbank-Schraubstock |
| CNC-Serienfertigung | CNC-Schraubstock + weiche Backen + Anschläge |
| Dünnwandig / empfindlich | Weiche Backen mit Stütze |
| Unregelmäßige Geometrie | Maßgefertigte Halterung |
| Mehrseitenbearbeitung | 4/5-axis-Werkstückspannung |
| Manuelle Werkstattarbeiten | Tischschraubstock |
| Kleine Präzisionsteile | Werkzeugmacher-Schraubstock |
Schlussfolgerung
Ein Maschinenbau-Schraubstock ist das grundlegende Werkstückhaltewerkzeug für das Präzisionsfräsen – er bietet die Steifigkeit, Genauigkeit (Parallelität von ≤ 0,01–0,02 mm) und Wiederholgenauigkeit, die Zerspanungsvorgänge erfordern. Die Qualität wirkt sich direkt auf die Ausschussquote, die Rüstleistung und die Maßhaltigkeit aus. Eine Anti-Lift-Konstruktion (Abdrückefunktion), präzisionsgeschliffene Backen und eine starre Bauweise sind die Merkmale, die Bearbeitungsschraubstöcke von Allzweck-Tischschraubstöcken unterscheiden.
Bei der CNC-Fertigung verwandeln weiche Backen, Werkstückanschläge, Mehrfachspannvorrichtungen und die richtige Ausrichtung eine einfache Spannvorrichtung in ein serienreifes Werkstückspannsystem. Der Schraubstock ist nicht nur ein Werkzeughalter – er ist ein Präzisionsinstrument, das die Teilequalität direkt beeinflusst. Benötigen Sie Unterstützung bei der Optimierung der Werkstückspannung für Ihr CNC-Programm? [Wenden Sie sich an unser Ingenieurteam], um Hilfe bei der Konstruktion von Spannvorrichtungen, der DFM-Prüfung und der Fertigungsunterstützung zu erhalten.
FAQ
Was ist ein Maschinenbau-Schraubstock?
Eine hochbelastbare Präzisionsspannvorrichtung mit geschliffenen Backen (Parallelität ≤ 0,01–0,02 mm) und Anti-Hebespannung für eine sichere, wiederholgenaue Werkstückspannung beim Fräsen, Bohren, Gewindeschneiden und Prüfen. Nicht austauschbar mit herkömmlichen Schraubstöcken.
Maschinenschraubstock vs. CNC-Schraubstock – worin besteht der Unterschied?
Der Maschinenbau-Schraubstock ist vielseitig einsetzbar für manuelle Arbeiten und CNC-Anwendungen. Der CNC-Schraubstock ist für die Serienfertigung optimiert und bietet Kompatibilität mit weichen Backen, die Möglichkeit zur Bearbeitung mehrteiliger Werkstücke sowie eine modulare Spannvorrichtung für eine schnellere und reproduzierbarere Serienfertigung.
Brauche ich einen Drehfuß?
In der Regel nicht bei CNC – Winkel werden durch Programmierung oder Drehachsen erzielt. Schwenksockel bieten mehr Komfort beim manuellen Fräsen, verringern jedoch die Steifigkeit. Ein fester Sockel ist Standard für Präzisionsarbeiten mit CNC (ca. 90% der Anwendungen).
Wie montiert man einen Schraubstock an einem Schlitten?
Die Messuhr an der Spindel befestigen, entlang der festen Backenfläche führen und den Schraubstock leicht klopfen, um ihn so einzustellen, dass der Rundlauf ≤ 0,01 mm (Präzision) bzw. ≤ 0,02 mm (allgemein) beträgt. Nach und nach festziehen und nach jedem Schritt erneut entlang der Fläche führen. Vor Beginn alle Oberflächen reinigen.
Inwiefern wirkt sich die Werkstückspannung auf die Bearbeitungskosten aus?
Bei kleinen Losgrößen kann die Rüstzeit 20–40% der Gesamtkosten ausmachen. Hochwertige Spannvorrichtungen reduzieren den Ausschuss. Weiche Spannbacken und Werkstückanschläge verkürzen die Beladezeit. Der Einsatz mehrerer Spannvorrichtungen steigert den Durchsatz um 40–60%. Die Werkstückspannung ist ein wichtiger Kostenhebel und nicht nur ein Detail der Einrichtung.


