
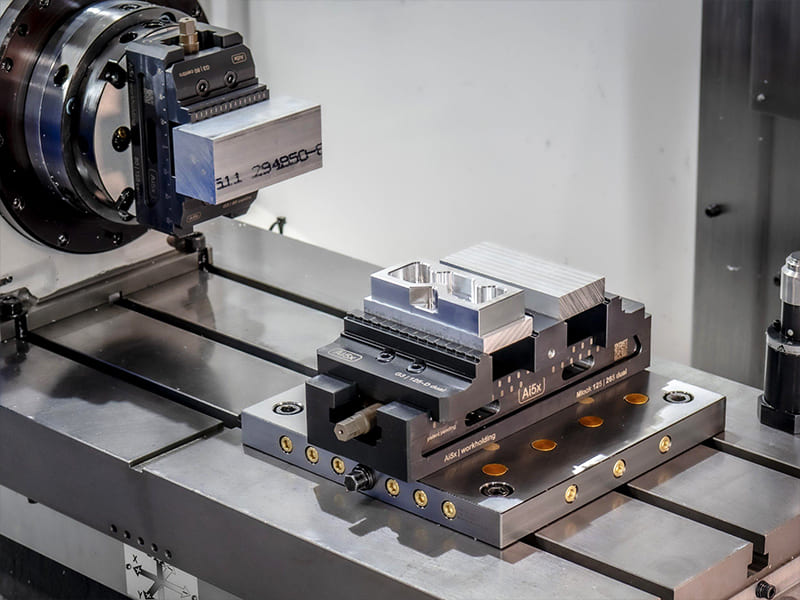
Un atelier CNC travaillant sur un programme de fabrication de 200 supports en aluminium utilise un étau d'établi standard pour le fraisage — le parallélisme des mâchoires est d'environ 0,08 mm sur la face des mâchoires. Les pièces présentent une erreur de position de 0,06 mm au niveau des gabarits de perçage, et 121 pièces de type TP17T doivent être retravaillées en raison de caractéristiques hors tolérance. Le passage à un étau de précision avec mâchoires rectifiées (parallélisme ≤ 0,01 mm) et serrage par abaissement élimine le soulèvement des mâchoires, réduit l’erreur de positionnement à ≤ 0,015 mm et fait passer le taux de retouche sous la barre des 1%. L’étau coûte 4 fois plus cher que l’étau d’établi, mais permet d’économiser $3 200 en coûts de retouche sur l’ensemble du programme — il est donc rentabilisé dès le premier cycle de production. Nous optimisons régulièrement le choix des dispositifs de serrage sur les programmes de fraisage CNC. Un étau d’usinage est un dispositif de serrage de précision conçu pour maintenir les pièces de manière rigide, perpendiculaire et répétable sous l’action des forces d’usinage. Contrairement aux étaux d’établi à usage général, les étaux de machiniste présentent des surfaces de mâchoires rectifiées avec précision (parallélisme ≤ 0,01–0,02 mm), des mécanismes de serrage anti-soulèvement et une construction lourde et rigide qui maintient la précision dimensionnelle tout au long des opérations d’usinage.
Ce guide présente la définition d'un étau d'usinage, ses principaux composants, son fonctionnement, ses différents types (étau d'usinage, CNC, d'établi et d'outilleur), les modèles à base fixe ou pivotante, les critères de sélection, les procédures de réglage et d'alignement, les stratégies de serrage des pièces pour la production, les considérations spécifiques au modèle CNC, l'impact sur les coûts, la maintenance et un cadre décisionnel pratique.
Principaux composants
| Partie | Fonction | Impact technique |
|---|---|---|
| Mâchoire fixe | Surface de référence | Contrôle de la perpendicularité et de la répétabilité |
| Mâchoire mobile | Applique une force de serrage | Influence la stabilité de la prise |
| Vis sans fin | Convertit le couple en force linéaire | Influence la régularité du serrage |
| Corps d'étau | Châssis structurel | Permet de contrôler la rigidité et la résistance aux vibrations |
| Socle (fixe/pivotant) | Se fixe à la table de la machine | Influence la précision de l'alignement |
| Plaques de mâchoire | Surface de contact de la pièce à usiner | Cela a une incidence sur la prise en main, la protection et la personnalisation |
Mâchoire fixe C'est la référence en matière de précision : rectifiée à plat et à angle droit avec une tolérance de ≤ 0,01 à 0,02 mm. Tout écart se répercute directement sur la géométrie de la pièce. Mécanisme d'abaissement (anti-soulèvement) Les étaux de haute qualité destinés aux machinistes sont dotés d'une conception à coin qui tire la pièce vers le bas contre des guides parallèles lors du serrage, empêchant ainsi le soulèvement des mâchoires vers le haut qui entraîne un positionnement irrégulier des pièces. D'après nos données de production, les étaux anti-soulèvement réduisent les erreurs de positionnement des pièces d'environ 80% par rapport aux étaux à vis standard — l'effet de traction vers le bas est la caractéristique la plus déterminante pour un positionnement constant des pièces.
Comment ça marche ?
La poignée fait tourner une vis mère qui entraîne la mâchoire mobile vers la mâchoire fixe ou l'éloigne de celle-ci. La pièce à usiner est serrée entre les deux mâchoires : la mâchoire fixe sert de référence, tandis que la mâchoire mobile exerce la force de serrage. La tenue dépend de la texture de la surface des mâchoires, de la surface de contact et de la force de serrage.
Solde critique : Une force suffisante pour résister aux charges de coupe sans déformer les pièces à parois minces. Si la force est insuffisante → la pièce glisse pendant l'usinage. Si la force est excessive → déformation dimensionnelle des détails délicats. Alignez le sens de serrage de manière à s'opposer à la force de coupe principale pour une stabilité maximale.
Types
| Type | Précision | Meilleur pour |
|---|---|---|
| Étau de mécanicien | Élevé (±0,01–0,02 mm) | Fraisage de précision générale, petites séries CNC |
| Étau CNC (production) | Très élevé | Assemblages en plusieurs pièces, production en série |
| Étau d'établi | Faible à moyen | Travaux manuels, montage, réparation |
| Étau d'outilleur | Très élevé | Petites pièces de précision, rectification, contrôle qualité |
Étau de mécanicien C'est le modèle polyvalent de référence : mâchoires rectifiées avec précision, bonne rigidité, adapté aussi bien au fraisage manuel qu'au fraisage CNC. Il répond à la plupart des besoins en matière de serrage pour la production de petits à moyens volumes.
Étau CNC est optimisé pour la production — conçu pour garantir la répétabilité grâce à la compatibilité avec des mâchoires souples, au serrage de plusieurs pièces et à l'intégration de dispositifs de fixation modulaires. Chargement et déchargement plus rapides. Positionnement constant d’un lot à l’autre. Une erreur courante que nous observons : l’utilisation d’un étau d’établi standard pour le fraisage CNC afin de réduire les coûts. L’absence de surfaces rectifiées avec précision et de mécanisme anti-soulèvement entraîne un serrage irrégulier qui génère des coûts de rebut supérieurs aux économies réalisées sur l’étau.
Étau d'établi Se fixe sur un établi pour assurer un maintien général lors d'opérations manuelles. N'est pas rectifié avec précision. Ne convient pas aux pièces CNC ni aux travaux nécessitant des tolérances serrées.
Étau d'outilleur est compacte et extrêmement précise — utilisée pour le meulage, le EDM, le contrôle et les petites pièces de précision. Capacité de serrage limitée.
Socle fixe ou socle pivotant
| Base | Avantage | Limitation |
|---|---|---|
| Corrigé | Une rigidité accrue, une meilleure précision, une hauteur réduite | Pas de réglage de l'angle |
| Pivot | Positionnement angulaire rapide (0–360°) | Rigidité réduite, nécessite un réajustement |
Base fixe offre une rigidité maximale : le montage direct sur la table de la machine, avec moins d'interfaces, permet de réduire la déformation et d'améliorer le parallélisme. La référence pour l'usinage CNC et les travaux de précision. Pied pivotant Permet une rotation rapide pour l'usinage d'éléments inclinés en fraisage manuel — ce qui est pratique, mais augmente la hauteur d'empilement (ce qui réduit la rigidité) et nécessite un réalignement du comparateur à cadran après chaque rotation. D'après notre expérience en atelier, environ 90% de nos configurations d'étau CNC utilisent des bases fixes — les angles sont obtenus par la programmation de la trajectoire d'outil ou par le 4e/5e axe plutôt que par la rotation mécanique de l'étau.
Comment choisir
| Facteur | Considération |
|---|---|
| Largeur de la mâchoire | Adapté aux dimensions courantes des pièces (4″, 6″, 8″) |
| Ouverture de la mâchoire | Vérifier le jeu de la pièce et des parallèles |
| Rigidité | Plus lourd et plus rigide pour la découpe de l'acier |
| Précision | Parallélisme ≤ 0,01–0,02 mm pour une précision optimale |
| Type de base | Fixé pour CNC, pivotant uniquement si nécessaire |
| Compatibilité avec les mâchoires souples | Indispensable pour la production en série CNC |
Règle de sélection de la taille : Un étau de 6 pouces convient à la plupart des travaux de fraisage standard CNC. Un étau de 4 pouces est adapté aux petites pièces de précision. Un étau de 8 pouces est destiné aux composants lourds ou de grande taille. Adaptez la taille de l'étau à celle de la table de la machine : les étaux trop grands gaspillent de l'espace sur la table, tandis que ceux qui sont trop petits limitent la capacité d'accueil des pièces.
Mise en place et mise à niveau
Un alignement correct garantit que la mâchoire fixe est parallèle à l'axe X de la machine — condition indispensable pour respecter les tolérances sur les éléments à angles droits.
Étape 1 : Nettoyez toutes les surfaces de contact : la table, les rainures en T, la base de l'étau. Même les plus petits débris peuvent entraîner une erreur de 0,01 à 0,05 mm. Étape 2 : Positionnez l'étau et serrez légèrement les boulons en T (ne les serrez pas à fond). Étape 3 : Fixez le comparateur à cadran sur la broche ou sur la base magnétique. Faites-le glisser le long de la face fixe de la mâchoire, de gauche à droite. Étape 4 : Tapotez doucement l'étau avec un marteau à tête molle pour l'ajuster jusqu'à ce que le faux-rond soit conforme à la tolérance visée (≤ 0,01 mm pour les applications de précision, ≤ 0,02 mm pour les applications générales). Étape 5 : Serrez les boulons progressivement, en alternant les côtés. Vérifiez à nouveau l'alignement après chaque étape de serrage : le serrage peut entraîner un déplacement de l'étau. Étape 6 : Vérifier à l'aide d'un bloc d'essai : serrer et vérifier s'il y a un soulèvement ou une inclinaison des mâchoires.
Tolérances cibles : Usinage général : tolérance ≤ 0,02 mm. Usinage de précision : tolérance ≤ 0,005–0,01 mm. Une fois l'étau aligné, évitez de le démonter sauf en cas de nécessité — chaque réinstallation nécessite un nouvel alignement.
Stratégies de serrage
Parallèles : Maintenez les pièces en position surélevée et à niveau. Permettez le perçage traversant et le fraisage. Veillez à ce que la référence de hauteur Z reste constante.
Mâchoires souples : Mâchoires en aluminium ou en acier doux usinables, dont la forme épouse le contour de la pièce. Augmentent la surface de contact sur les géométries irrégulières. Réduisent la déformation des pièces fragiles. Indispensables pour la production en lots CNC avec un chargement homogène des pièces.
Mâchoires rigides : Acier trempé garantissant une grande durabilité et un serrage standard répétitif. Modèle standard pour les travaux courants.
Configuration à plusieurs étaux : Installez 2 à 4 étaux sur une même table pour un usinage en parallèle. Cela réduit les temps morts et augmente le rendement par cycle. D'après nos données de production, les configurations à deux étaux sur les fraiseuses CNC améliorent le rendement effectif d'environ 40 à 60 % par rapport à celles à un seul étau : la machine usine une pièce pendant que l'opérateur charge l'autre.
Interruption des travaux : Goujons ou blocs de butée fixes pour un positionnement reproductible des pièces. Chargement plus rapide sans mesure. Indispensable pour garantir l'uniformité des lots.
Étaux à deux postes : Serrez deux pièces dans un seul étau : cela permet de doubler le nombre de pièces par cycle.
Considérations relatives au CNC
Les étaux de machiniste donnent de bons résultats avec le CNC pour les prototypes, les petites séries et les pièces prismatiques simples. Pour la production en grande série, les étaux spécifiques au CNC, dotés de mâchoires souples, d’une capacité multi-postes et d’un système de fixation modulaire, offrent une meilleure répétabilité et un meilleur rendement.
Facteurs clés du modèle CNC : Positionnement reproductible (utiliser des butées de travail et des parallèles de précision). Force de serrage constante (le serrage manuel varie — mettre en place une méthode de serrage uniforme pour les opérateurs). Dégagement de l’outil (vérifier qu’il n’y a pas d’interférence entre la trajectoire de l’outil et les mâchoires de l’étau). Alignement de plusieurs étaux (vérifier la hauteur et le parallélisme de toutes les unités en cas d’utilisation de plusieurs étaux). Dans les projets que nous avons menés à bien, le passage d’étaux de machiniste généraux à des systèmes d’étaux dédiés CNC dotés de mâchoires souples et de butées de pièce réduit le temps moyen de réglage d’environ 35% et améliore la cohérence dimensionnelle de 40 à 50% sur les programmes de production en série.
Incidence sur les coûts
Le serrage des pièces a une incidence directe sur le coût d'usinage, notamment par le biais du temps de réglage, du taux de rebut et de la stabilité du processus.
Risques liés à l'utilisation d'un étau de mauvaise qualité : Vibrations (tremblements), déplacement des pièces, dérive dimensionnelle → retouches et rebuts. Un étau de précision pour l’usinage coûte plus cher à l’achat, mais réduit les variations et améliore le rendement.
Durée de l'installation : Cela peut représenter entre 20 et 40% du coût total d'usinage pour les petites séries. Un système de serrage optimisé (butées, plaques modulaires, mâchoires souples) réduit considérablement le temps de chargement et les efforts d'alignement.
Moule à mâchoires souples : Coût initial supplémentaire lié à l'usinage de mâchoires sur mesure. Permet un chargement plus rapide, un meilleur serrage des pièces complexes et une réduction de la variabilité liée à l'opérateur. Investissement justifié pour tout programme de production en série.
Maintenance
Nettoyer après chaque utilisation — éliminer les copeaux, le liquide de refroidissement et les débris susceptibles de provoquer des erreurs d'alignement. Lubrifiez la vis mère et les glissières régulièrement — cela réduit l'usure et garantit un serrage sans à-coups. Vérifier les plaques de mâchoire pour détecter les bosses, les traces d'usure et les surfaces irrégulières — des mâchoires endommagées réduisent l'adhérence et la précision. Appliquer une fine couche d'huile après utilisation, pour éviter la rouille — la rouille altère la planéité et le parallélisme. Vérifier le parallélisme et la perpendicularité périodiquement (≤ 0,01–0,02 mm) — garantit des résultats d'usinage constants. Remplacer les pièces usées (vis mère, clavettes, plaques de serrage) avant qu'elles n'altèrent les performances.
Guide de décision
| Condition | Recommandation |
|---|---|
| Pièces prismatiques plates | Étau de mécanicien |
| Prototype / petite série | Étau de mécanicien |
| Production en série CNC | Étau CNC + mâchoires souples + butées |
| À paroi fine / fragile | Mâchoires souples avec support |
| Géométrie irrégulière | Dispositif sur mesure |
| Usinage multiface | Système de serrage 4/5-axis |
| Travaux manuels en atelier | Étau d'établi |
| Petites pièces de précision | Étau d'outilleur |
Conclusion
Un étau d'usinage est l'outil de serrage incontournable pour le fraisage de précision : il offre la rigidité, la précision (parallélisme ≤ 0,01–0,02 mm) et la répétabilité requises par les opérations d'usinage. Sa qualité a un impact direct sur le taux de rebut, l'efficacité de la mise en place et la cohérence dimensionnelle. Une conception anti-soulèvement (à tirage vers le bas), des mâchoires rectifiées avec précision et une construction rigide sont les caractéristiques qui distinguent les étaux de machinage des étaux d'établi à usage général.
Pour la production CNC, des mâchoires souples, des butées de pièce, des configurations à étaux multiples et un alignement correct transforment un simple dispositif de serrage en un système de serrage adapté à la production. L'étau n'est pas seulement un porte-outil : c'est un instrument de précision qui détermine directement la qualité de la pièce. Vous avez besoin d'aide pour optimiser le serrage de vos pièces dans le cadre de votre programme CNC ? [Contactez notre équipe d'ingénieurs] pour la conception de vos montages, l'analyse de la fabricabilité (DFM) et l'assistance à la fabrication.
FAQ
Qu'est-ce qu'un étau d'usinage ?
Dispositif de serrage de précision à usage intensif, doté de mâchoires rectifiées (parallélisme ≤ 0,01–0,02 mm) et d’un système de serrage anti-soulèvement, assurant un maintien sûr et reproductible des pièces lors du fraisage, du perçage, du taraudage et du contrôle. Non interchangeable avec les étaux d’établi courants.
Étau de machiniste ou étau CNC : quelle est la différence ?
L'étau de machiniste est polyvalent et convient aussi bien aux opérations manuelles qu'aux opérations CNC. L'étau CNC est optimisé pour la production grâce à sa compatibilité avec les mâchoires souples, sa capacité à traiter plusieurs pièces à la fois et son système de fixation modulaire, ce qui permet une production en série plus rapide et plus reproductible.
Ai-je besoin d'un pied pivotant ?
En général, ce n'est pas le cas pour le CNC : les angles sont obtenus par programmation ou à l'aide d'axes rotatifs. Les bases pivotantes offrent plus de commodité pour le fraisage manuel, mais réduisent la rigidité. Une base fixe est la norme pour les travaux de précision en CNC (environ 90% d'applications).
Comment fixer un étau sur un rail ?
Monter le comparateur à cadran sur la broche, le faire glisser le long de la face fixe de la mâchoire, puis taper légèrement sur l'étau pour l'ajuster jusqu'à ce que le faux-rond soit ≤ 0,01 mm (précision) ou ≤ 0,02 mm (usage général). Serrer progressivement, puis refaire glisser le comparateur après chaque étape. Nettoyer toutes les surfaces avant de commencer.
En quoi le serrage des pièces influe-t-il sur le coût de l'usinage ?
Le temps de réglage peut représenter entre 20 et 40% du coût total pour les petites séries. Les étaux de qualité permettent de réduire les rebuts. Les mâchoires souples et les butées de pièce réduisent le temps de chargement. Les configurations à étaux multiples améliorent le rendement de 40 à 60%. Le serrage des pièces est un levier de coûts majeur, et pas seulement un détail de réglage.


