
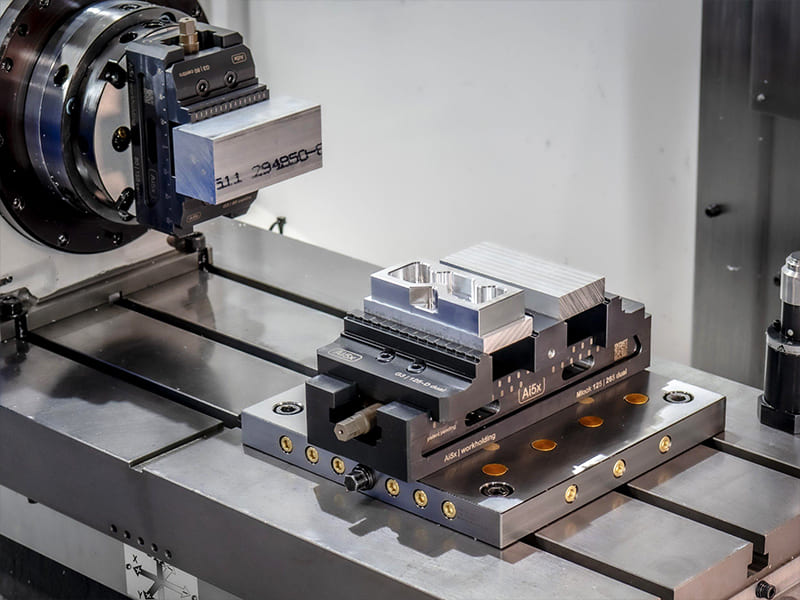
Un'officina CNC che esegue un programma di 200 staffe in alluminio utilizza una morsa da banco standard per la fresatura — il parallelismo delle ganasce è di circa 0,08 mm sulla superficie della ganascia. I pezzi mostrano un errore posizionale di 0,06 mm sui modelli di fori, e 12% richiedono rilavorazione per caratteristiche fuori tolleranza. Passando a una morsa da meccanico di precisione con ganasce rettificate (parallelismo ≤0,01 mm) e bloccaggio a trazione verso il basso si elimina il sollevamento della ganascia, si riduce l'errore posizionale a ≤0,015 mm e si abbassa il tasso di rilavorazione a meno di 1%. La morsa costa 4 volte più della morsa da banco ma fa risparmiare $3.200 in costi di rilavorazione nell'intero programma — ripagandosi nella prima produzione. Ottimizziamo regolarmente la selezione dei sistemi di bloccaggio nei programmi di fresatura CNC. Una morsa da meccanico è un dispositivo di bloccaggio di precisione progettato per fissare i pezzi in modo rigido, squadrato e ripetibile sotto le forze di lavorazione. A differenza delle morse da banco per uso generale, le morse da meccanico presentano superfici delle ganasce rettificate di precisione (parallelismo ≤0,01–0,02 mm), meccanismi di bloccaggio anti-sollevamento e una costruzione rigida e pesante che mantiene la precisione dimensionale durante le operazioni di taglio.
Questa guida copre cos'è una morsa da meccanico, i suoi componenti principali, come funziona, i tipi (da meccanico vs CNC vs da banco vs da utensilista), base fissa vs girevole, criteri di selezione, procedura di setup e allineamento, strategie di bloccaggio per la produzione, considerazioni specifiche per CNC, impatto sui costi, manutenzione e un quadro decisionale pratico.
Componenti principali
| Parte | Funzione | Impatto ingegneristico |
|---|---|---|
| Ganascia fissa | Superficie di riferimento | Controlla squadratura e ripetibilità |
| Ganascia mobile | Applica la forza di serraggio | Influisce sulla stabilità del bloccaggio |
| Vite di comando | Converte la coppia in forza lineare | Influisce sulla consistenza del serraggio |
| Corpo della morsa | Telaio strutturale | Controlla rigidità e resistenza alle vibrazioni |
| Base (fissa/girevole) | Si monta sulla tavola della macchina | Influisce sulla precisione di allineamento |
| Piastre delle ganasce | Superficie di contatto con il pezzo | Influisce su presa, protezione e personalizzazione |
Ganascia fissa è il riferimento di precisione — rettificata piana e squadrata a ≤0,01–0,02 mm. Qualsiasi deviazione si trasferisce direttamente alla geometria del pezzo. Meccanismo di trazione verso il basso (anti-sollevamento) nelle morse da meccanico di qualità utilizza un design a cuneo che spinge il pezzo verso il basso contro i paralleli durante il serraggio — prevenendo il sollevamento della ganascia che causa un posizionamento irregolare dei pezzi. In base ai nostri dati di produzione, le morse anti-sollevamento riducono gli errori di assestamento del pezzo di circa 80% rispetto alle morse standard a vite — l'effetto di trazione verso il basso è la caratteristica più impattante per un posizionamento costante del pezzo.
Come funziona
La maniglia ruota una vite di comando che spinge la ganascia mobile verso o lontano dalla ganascia fissa. Il pezzo viene bloccato tra le due ganasce — la ganascia fissa fornisce il riferimento, la ganascia mobile applica la forza. La presa dipende dalla texture della superficie della ganascia, dall'area di contatto e dalla forza di serraggio.
Equilibrio critico: Forza sufficiente per resistere ai carichi di taglio senza deformare i pezzi a parete sottile. Troppa poca → il pezzo scivola durante la lavorazione. Troppa → distorsione dimensionale su caratteristiche delicate. Allineare la direzione di serraggio per opporsi alla forza di taglio primaria per la massima stabilità.
Tipi
| Tipo | Precisione | Il migliore per |
|---|---|---|
| Morsa da meccanico | Alta (±0,01–0,02 mm) | Fresatura di precisione generale, CNC in piccoli lotti |
| Morsa CNC (produzione) | Molto alto | Setup multi-pezzo, produzione in lotti |
| Morsa da banco | Basso-Medio | Lavoro manuale, assemblaggio, riparazione |
| Morsa da utensilista | Molto alto | Piccoli pezzi di precisione, rettifica, ispezione |
Morsa da meccanico è lo standard versatile — ganasce rettificate di precisione, buona rigidità, adatta sia alla fresatura manuale che CNC. Gestisce la maggior parte delle esigenze di bloccaggio per produzioni a basso-medio volume.
Morsa CNC è ottimizzata per la produzione — progettata per la ripetibilità con compatibilità di ganasce morbide, bloccaggio multi-pezzo e integrazione con fissaggi modulari. Carico/scarico più rapido. Posizionamento costante tra i lotti. Un errore comune che vediamo: usare una morsa da banco generica per la fresatura CNC per risparmiare — la mancanza di superfici rettificate di precisione e del meccanismo anti-sollevamento produce un serraggio incoerente che genera più costi di scarto rispetto al risparmio sulla morsa.
Morsa da banco si monta su un banco di lavoro per il bloccaggio generale durante operazioni manuali. Non rettificata di precisione. Non adatta per CNC o lavori a tolleranza stretta.
Morsa da utensilista è compatta ed estremamente precisa — utilizzata per rettifica, EDM, ispezione e piccoli pezzi di precisione. Capacità di bloccaggio limitata.
Base fissa vs Base girevole
| Base | Vantaggio | Limitazione |
|---|---|---|
| Fissa | Maggiore rigidità, migliore precisione, altezza inferiore | Nessuna regolazione angolare |
| Girevole | Posizionamento angolare rapido (0–360°) | Rigidità ridotta, richiede nuova indicizzazione |
Base fissa offre la massima rigidità — il montaggio diretto sulla tavola della macchina con meno interfacce significa meno deflessione e migliore parallelismo. Standard per la lavorazione CNC e il lavoro di precisione. Base girevole consente una rapida rotazione per caratteristiche angolari nella fresatura manuale — comoda ma aggiunge altezza di impilamento (riducendo la rigidità) e richiede il riallineamento con comparatore dopo ogni rotazione. Nella nostra esperienza in officina, circa il 90% dei nostri setup con morsa CNC utilizza basi fisse — gli angoli sono ottenuti tramite programmazione del percorso utensile o con il 4°/5° asse piuttosto che con la rotazione meccanica della morsa.
Come Scegliere
| Fattore | Considerazioni |
|---|---|
| Larghezza ganascia | Abbinare alla dimensione tipica del pezzo (4″, 6″, 8″ comuni) |
| Apertura ganascia | Garantire spazio per pezzo + paralletti |
| Rigidità | Più pesante/rigida per la lavorazione dell'acciaio |
| Precisione | Parallelismo ≤0,01–0,02 mm per la precisione |
| Tipo di base | Fissa per CNC, girevole solo se necessario |
| Compatibilità ganasce morbide | Essenziale per la produzione in batch CNC |
Regola di selezione delle dimensioni: Una morsa da 6″ copre la maggior parte del lavoro di fresatura CNC standard. Da 4″ per piccoli pezzi di precisione. Da 8″ per componenti pesanti o di grandi dimensioni. Abbinare la dimensione della morsa alla tavola della macchina — morse sovradimensionate sprecano spazio sulla tavola, morse sottodimensionate limitano la capacità dei pezzi.
Setup e Allineamento
Un corretto allineamento garantisce che la ganascia fissa sia parallela all'asse X della macchina — prerequisito per mantenere le tolleranze su caratteristiche squadrate.
Fase 1: Pulire tutte le superfici di contatto — tavola, cave a T, fondo della morsa. Anche piccoli detriti introducono errori di 0,01–0,05 mm. Fase 2: Posizionare la morsa e serrare leggermente i bulloni a T (non stringere completamente). Fase 3: Montare il comparatore sul mandrino o su base magnetica. Scorrere lungo la superficie della ganascia fissa da sinistra a destra. Fase 4: Picchiettare delicatamente la morsa con un martello morbido per regolare finché l'eccentricità non rientra nel target (≤0,01 mm per precisione, ≤0,02 mm per uso generale). Fase 5: Stringere i bulloni gradualmente, alternando i lati. Ripetere la scansione dopo ogni fase di serraggio — il serraggio può spostare la morsa. Passaggio 6: Verificare con un blocco di prova — serrare e controllare il sollevamento o l'inclinazione della ganascia.
Tolleranze target: Lavorazione generale ≤0,02 mm. Lavoro di precisione ≤0,005–0,01 mm. Una volta allineata, evitare di rimuovere la morsa se non necessario — ogni reinstallazione richiede un nuovo allineamento.
Strategie di Bloccaggio
Paralletti: Mantengono i pezzi sollevati e in piano. Consentono forature passanti e fresature. Garantiscono un riferimento Z costante.
Ganasce morbide: Ganasce in alluminio o acciaio dolce lavorabili, sagomate per adattarsi al contorno del pezzo. Aumentano l'area di contatto su geometrie irregolari. Riducono la deformazione su pezzi delicati. Essenziali per la produzione in batch CNC con caricamento costante dei pezzi.
Ganasce dure: Acciaio temprato per durata e serraggio standard ripetitivo. Predefinite per il lavoro generale.
Setup multi-morsa: Montare 2–4 morse su una tavola per lavorazione parallela. Riduce i tempi morti e aumenta la produttività per ciclo. In base ai nostri dati di produzione, i setup a doppia morsa su fresatrici CNC migliorano la produttività effettiva di circa il 40–60% rispetto alla morsa singola — la macchina lavora un pezzo mentre l'operatore carica l'altro.
Battute di arresto: Pini o blocchi di arresto fissi per il posizionamento ripetibile dei pezzi. Caricamento più rapido senza misurazione. Critici per la costanza dei batch.
Morse a doppia stazione: Serra due pezzi in una morsa — raddoppia i pezzi per ciclo.
Considerazioni CNC
Le morse da macchinista funzionano bene in CNC per prototipi, piccoli batch e pezzi prismatici semplici. Per produzione ad alto volume, morse specifiche per CNC con sistemi a ganasce morbide, capacità multi-stazione e fissaggi modulari offrono migliore ripetibilità e produttività.
Fattori chiave CNC: Posizionamento ripetibile (usare fermi di battuta e paralletti di precisione). Forza di serraggio costante (il serraggio manuale varia — sviluppare un metodo operatore coerente). Spazio per l'utensile (verificare che non ci siano interferenze tra il percorso utensile e le ganasce della morsa). Allineamento multi-morsa (verificare altezza e parallelismo su tutte le unità quando si usano più morse). Nei progetti che abbiamo consegnato, il passaggio da morse da fresatore generiche a sistemi di morse dedicati CNC con ganasce morbide e fermi di battuta riduce il tempo medio di attrezzaggio di circa 35% e migliora la coerenza dimensionale del 40–50% sui programmi in lotti.
Impatto sui costi
Il bloccaggio del pezzo influisce direttamente sul costo di lavorazione attraverso il tempo di attrezzaggio, il tasso di scarto e la stabilità del processo.
Rischi delle morse di bassa qualità: Vibrazioni (vibrazione), movimento del pezzo, deriva dimensionale → rilavorazione e scarto. Una morsa da fresatore di precisione costa di più inizialmente ma riduce la variazione, migliorando la resa.
Tempo di attrezzaggio: Può rappresentare il 20–40% del costo totale di lavorazione in piccoli lotti. Un bloccaggio ottimizzato (fermi, piastre modulari, ganasce morbide) riduce significativamente il tempo di caricamento e lo sforzo di allineamento.
Investimento in ganasce morbide: Costo iniziale aggiuntivo per la lavorazione di ganasce personalizzate. Ripaga con caricamento più rapido, migliore bloccaggio su parti complesse e ridotta variabilità dell'operatore. Giustificato su qualsiasi programma di produzione ripetitiva.
Manutenzione
Pulire dopo ogni utilizzo — rimuovere trucioli, refrigerante e detriti che causano errori di allineamento. Lubrificare la vite di comando e le guide regolarmente — riduce l'usura e garantisce un serraggio fluido. Ispezionare le piastre delle ganasce per ammaccature, usura e superfici irregolari — ganasce danneggiate riducono la presa e la precisione. Applicare olio leggero dopo l'uso per prevenire la ruggine — la ruggine influisce su planarità e parallelismo. Verificare parallelismo e squadratura periodicamente (≤0,01–0,02 mm) — garantisce risultati di lavorazione costanti. Sostituire i componenti usurati (vite di comando, chiavette, piastre delle ganasce) prima che degradino le prestazioni.
Guida alle decisioni
| Condizione | Raccomandazione |
|---|---|
| Parti prismatiche piatte | Morsa da meccanico |
| Prototipo / produzione in piccole serie | Morsa da meccanico |
| Produzione in lotti CNC | Morsa CNC + ganasce morbide + fermi |
| Parete sottile / delicato | Ganasce morbide con supporto |
| Geometria irregolare | Attrezzatura personalizzata |
| Lavorazione multi-faccia | Bloccaggio 4/5-axis |
| Lavoro manuale in officina | Morsa da banco |
| Piccole parti di precisione | Morsa da utensilista |
Conclusione
La morsa da fresatore è lo strumento di bloccaggio fondamentale per la fresatura di precisione — fornisce rigidità, precisione (parallelismo ≤0,01–0,02 mm) e ripetibilità richieste dalle operazioni di taglio. La qualità influisce direttamente sul tasso di scarto, sull'efficienza di attrezzaggio e sulla coerenza dimensionale. Il design anti-sollevamento (trazione verso il basso), le ganasce rettificate di precisione e la costruzione rigida sono le caratteristiche che distinguono le morse di grado lavorativo dalle morse da banco generiche.
Per la produzione CNC, ganasce morbide, fermi di battuta, configurazioni multi-morsa e una corretta registrazione trasformano un semplice dispositivo di serraggio in un sistema di bloccaggio adatto alla produzione. La morsa non è solo un portautensile — è uno strumento di precisione che determina direttamente la qualità del pezzo. Hai bisogno di aiuto per ottimizzare il bloccaggio per il tuo programma CNC? [Contatta il nostro team di ingegneria] per progettazione di attrezzature, revisione DFM e supporto alla produzione.
FAQ
Cos'è una morsa da fresatore?
Un dispositivo di bloccaggio di precisione per impieghi gravosi con ganasce rettificate (parallelismo ≤0,01–0,02 mm) e serraggio anti-sollevamento per un bloccaggio sicuro e ripetibile del pezzo durante fresatura, foratura, maschiatura e ispezione. Non intercambiabile con le morse da banco generiche.
Morsa da fresatore vs morsa CNC — qual è la differenza?
La morsa da fresatore è versatile per lavoro manuale e CNC. La morsa CNC è ottimizzata per la produzione con compatibilità con ganasce morbide, capacità multi-pezzo e attrezzaggio modulare per una produzione in lotti più rapida e ripetibile.
Ho bisogno di una base girevole?
Di solito no per CNC — gli angoli si ottengono tramite programmazione o assi rotativi. Le basi girevoli aggiungono comodità per la fresatura manuale ma riducono la rigidità. La base fissa è lo standard per il lavoro CNC di precisione (~90% delle applicazioni).
Come si registra una morsa?
Montare un comparatore a quadrante sul mandrino, scorrere lungo la faccia della ganascia fissa, picchiettare la morsa per regolare fino a quando l'eccentricità è ≤0,01 mm (precisione) o ≤0,02 mm (generale). Stringere gradualmente, ri-verificare dopo ogni fase. Pulire tutte le superfici prima di iniziare.
In che modo il bloccaggio influisce sul costo di lavorazione?
Il tempo di attrezzaggio può rappresentare il 20–40% del costo totale in piccoli lotti. Le morse di qualità riducono gli scarti. Le ganasce morbide e i fermi di battuta riducono il tempo di caricamento. Le configurazioni multi-morsa migliorano la produttività del 40–60%. Il bloccaggio è una leva di costo importante, non solo un dettaglio di attrezzaggio.


