
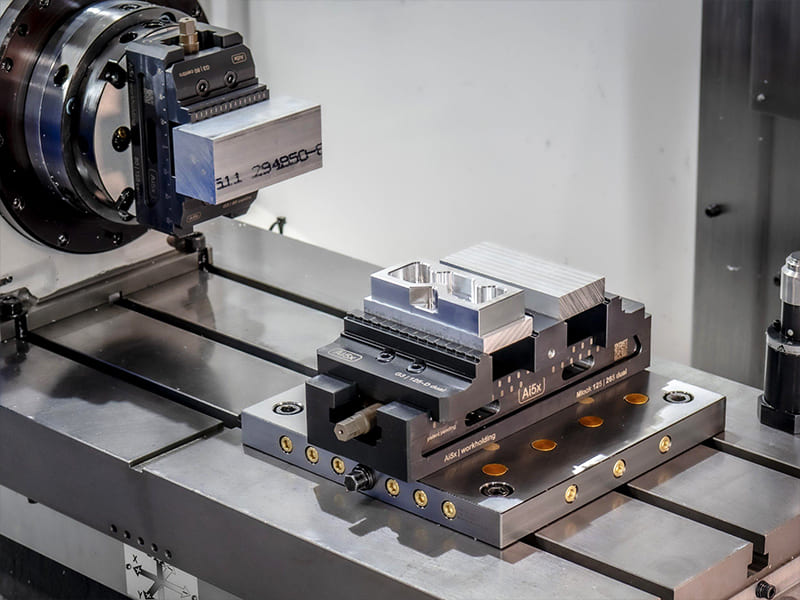
Un taller CNC que fabrica un programa de soportes de aluminio de 200 piezas utiliza un tornillo de banco estándar para el fresado; el paralelismo de las mordazas es de aproximadamente 0,08 mm a lo largo de la superficie de las mismas. Las piezas presentan un error de posicionamiento de 0,06 mm en los patrones de orificios, y 121 de las piezas % requieren reelaboración debido a características fuera de tolerancia. El cambio a un tornillo de banco de precisión con mordazas rectificadas (paralelismo ≤ 0,01 mm) y sujeción por presión hacia abajo elimina la elevación de las mordazas, reduce el error de posicionamiento a ≤ 0,015 mm y reduce la tasa de reelaboración a menos de 1%. El tornillo de banco cuesta cuatro veces más que el tornillo de banco de trabajo, pero ahorra $3 200 en costes de reelaboración en todo el programa, por lo que se amortiza en la primera tirada de producción. Optimizamos periódicamente la selección de sistemas de sujeción en los programas de fresado CNC. Un tornillo de banco de precisión es un dispositivo de sujeción diseñado para sujetar piezas de forma rígida, perpendicular y repetible bajo las fuerzas de mecanizado. A diferencia de los tornillos de banco de uso general, los tornillos de banco para maquinistas cuentan con superficies de mordazas rectificadas con precisión (paralelismo ≤0,01–0,02 mm), mecanismos de sujeción antielevación y una estructura pesada y rígida que mantiene la precisión dimensional durante todas las operaciones de corte.
Esta guía explica qué es un tornillo de banco de mecánico, cuáles son sus componentes principales, cómo funciona, los distintos tipos (de mecánico, CNC, de banco y de fabricante de herramientas), la diferencia entre base fija y base giratoria, los criterios de selección, el procedimiento de montaje y alineación, las estrategias de sujeción de piezas para la producción, consideraciones específicas del modelo CNC, el impacto en los costes, el mantenimiento y un marco práctico para la toma de decisiones.
Componentes principales
| Parte | Función | El impacto de la ingeniería |
|---|---|---|
| Mandíbula fija | Superficie de referencia | Controla la perpendicularidad y la repetibilidad |
| Mandíbula móvil | Aplica una fuerza de sujeción | Afecta a la estabilidad de la sujeción |
| Husillo roscado | Convierte el par en fuerza lineal | Influye en la uniformidad de la sujeción |
| Cuerpo del tornillo de banco | Estructura portante | Controla la rigidez y la resistencia a las vibraciones |
| Base (fija/giratoria) | Se monta en la mesa de la máquina | Afecta a la precisión de la alineación |
| Placas de mandíbula | Superficie de contacto de la pieza de trabajo | Influye en el agarre, la protección y la personalización |
Mandíbula fija Es la referencia de precisión: rectificado a plano y a escuadra con una tolerancia de ≤0,01–0,02 mm. Cualquier desviación se transmite directamente a la geometría de la pieza. Mecanismo de bajada (antielevación) Los tornillos de banco de alta calidad para mecanizados utilizan un diseño en cuña que empuja la pieza de trabajo hacia abajo contra las guías paralelas durante el apriete, lo que evita que las mordazas se levanten hacia arriba y provoquen un asentamiento desigual de las piezas. Según nuestros datos de producción, los tornillos de banco antielevación reducen los errores de colocación de las piezas en aproximadamente un 80% en comparación con los tornillos de banco estándar de tipo tornillo; el efecto de tracción hacia abajo es la característica más importante para lograr un posicionamiento consistente de las piezas.
Cómo funciona
La manivela hace girar un husillo que impulsa la mordaza móvil hacia la mordaza fija o la aleja de ella. La pieza de trabajo queda sujeta entre ambas mordazas: la mordaza fija sirve de referencia de referencia, mientras que la mordaza móvil aplica la fuerza. La sujeción depende de la textura de la superficie de las mordazas, del área de contacto y de la fuerza de sujeción.
Equilibrio crítico: Fuerza suficiente para resistir las cargas de corte sin deformar las piezas de paredes delgadas. Si es insuficiente → la pieza se desliza durante el mecanizado. Si es excesiva → se produce una distorsión dimensional en los detalles delicados. Alinea la dirección de sujeción de forma que se oponga a la fuerza de corte principal para lograr la máxima estabilidad.
Tipos
| Escribe | Precisión | Lo mejor para |
|---|---|---|
| Tornillo de banco de mecánico | Alta (±0,01–0,02 mm) | Fresado de precisión general, lotes pequeños CNC |
| Tornillo de banco CNC (producción) | Muy alta | Configuraciones de varias piezas, producción en serie |
| Tornillo de banco | Baja-Media | Trabajo manual, montaje, reparación |
| Tornillo de banco para herramientas | Muy alta | Piezas pequeñas de precisión, rectificado, inspección |
Tornillo de banco de mecánico Es el modelo estándar más versátil: mordazas rectificadas con precisión, buena rigidez, apto tanto para fresado manual como para fresado CNC. Cubre la mayoría de las necesidades de sujeción de piezas para la producción de volúmenes bajos a medios.
Tornillo de banco CNC Está optimizado para la producción: diseñado para garantizar la repetibilidad, con compatibilidad con mordazas blandas, sujeción de varias piezas e integración de sistemas de fijación modulares. Carga y descarga más rápidas. Posicionamiento uniforme en todos los lotes. Un error habitual que observamos es el uso de un tornillo de banco genérico para el fresado CNC con el fin de ahorrar costes: la falta de superficies rectificadas con precisión y de un mecanismo antideslizamiento provoca una sujeción irregular que genera más costes por desechos que el ahorro que supone el tornillo de banco.
Tornillo de banco Se monta en un banco de trabajo para su sujeción general durante las operaciones manuales. No está rectificado con precisión. No es adecuado para CNC ni para trabajos con tolerancias estrictas.
Tornillo de banco para herramientas Es compacta y extremadamente precisa; se utiliza para rectificado, EDM, inspección y piezas pequeñas de precisión. Capacidad de sujeción limitada.
Base fija frente a base giratoria
| Base | Ventaja | Limitación |
|---|---|---|
| Corregido | Mayor rigidez, mayor precisión, menor altura | Sin ajuste de ángulo |
| Giratorio | Posicionamiento angular rápido (0–360°) | Rigidez reducida; es necesario volver a ajustar la indicación |
Base fija Ofrece la máxima rigidez: el montaje directo sobre la mesa de la máquina, con menos puntos de unión, se traduce en una menor flexión y un mejor paralelismo. Es el estándar para el mecanizado CNC y los trabajos de precisión. Base giratoria Permite una rotación rápida para el mecanizado de elementos en ángulo en el fresado manual; aunque resulta práctico, aumenta la altura de apilamiento (lo que reduce la rigidez) y requiere realinear el indicador de cuadrante tras cada rotación. Según nuestra experiencia en taller, aproximadamente el 90% de nuestras configuraciones de tornillo de banco CNC utilizan bases fijas: los ángulos se consiguen mediante la programación de la trayectoria de la herramienta o el 4.º/5.º eje, en lugar de la rotación mecánica del tornillo de banco.
Cómo elegir
| Factor | Consideración |
|---|---|
| Ancho de la mandíbula | Se adapta al tamaño habitual de las piezas (4″, 6″ y 8″ son los más comunes) |
| Apertura de la mandíbula | Asegúrate de que haya espacio libre para la pieza y los paralelos |
| Rigidez | Más pesado y rígido para el corte de acero |
| Precisión | Paralelismo de ≤0,01–0,02 mm para una mayor precisión |
| Tipo de base | Fijado para CNC; girar solo si es necesario |
| Compatibilidad con mandíbulas blandas | Imprescindible para la producción por lotes CNC |
Regla para la selección de la talla: Un tornillo de banco de 6″ cubre la mayoría de los trabajos de fresado estándar CNC. Uno de 4″, para piezas pequeñas de precisión. Uno de 8″, para componentes grandes o de gran resistencia. Adapta el tamaño del tornillo de banco a la mesa de la máquina: los tornillos de banco demasiado grandes desperdician espacio en la mesa, mientras que los demasiado pequeños limitan la capacidad de las piezas.
Instalación y alineación
Un alineamiento correcto garantiza que la mordaza fija quede paralela al eje X de la máquina, lo cual es un requisito imprescindible para respetar las tolerancias en los elementos ortogonales.
Paso 1: Limpia todas las superficies de contacto: la mesa, las ranuras en T y la parte inferior del tornillo de banco. Incluso los residuos más pequeños pueden provocar un error de entre 0,01 y 0,05 mm. Paso 2: Coloca el tornillo de sujeción y aprieta ligeramente los pernos en T (no los aprietes del todo). Paso 3: Fija el comparador de cuadrante al husillo o a la base magnética. Desplázalo a lo largo de la superficie fija de la mordaza, de izquierda a derecha. Paso 4: Golpee suavemente el tornillo de banco con un martillo blando para ajustarlo hasta que la excentricidad se encuentre dentro de los límites deseados (≤0,01 mm para aplicaciones de precisión, ≤0,02 mm para uso general). Paso 5: Aprieta los tornillos poco a poco, alternando los lados. Vuelve a nivelar el tornillo de banco después de cada fase de apriete, ya que al apretar los tornillos el tornillo de banco puede desplazarse. Paso 6: Compruébalo con un bloque de prueba: sujétalo y comprueba si las mordazas se levantan o se inclinan.
Tolerancias objetivo: Mecanizado general ≤0,02 mm. Mecanizado de precisión ≤0,005–0,01 mm. Una vez alineado, evite retirar el tornillo de banco a menos que sea necesario; cada nueva instalación requiere volver a alinearlo.
Estrategias de sujeción de piezas
Paralelismos: Mantén las piezas elevadas y niveladas. Permite la perforación pasante y el fresado. Asegúrate de que la referencia de altura en el eje Z sea constante.
Mordazas blandas: Mordazas de aluminio o acero dulce mecanizables, con una forma adaptada al contorno de la pieza. Aumentan la superficie de contacto en geometrías irregulares. Reducen la deformación en piezas delicadas. Imprescindibles para la producción por lotes de 1 a 8 unidades, con una carga uniforme de las piezas.
Mandíbulas duras: Acero endurecido para garantizar la durabilidad y una sujeción repetitiva y estándar. Opción predeterminada para trabajos generales.
Configuración con varios tornillos de banco: Instala entre 2 y 4 tornillos de banco en una misma mesa para el mecanizado en paralelo. Reduce el tiempo de inactividad y aumenta el rendimiento por ciclo. Según nuestros datos de producción, las configuraciones con dos tornillos de banco en las fresadoras CNC mejoran el rendimiento efectivo en aproximadamente un 40–60 % respecto a las de un solo tornillo de banco: la máquina corta una pieza mientras el operario carga la otra.
Paros laborales: Pasadores o bloques de tope fijos para un posicionamiento repetible de las piezas. Carga más rápida sin necesidad de realizar mediciones. Fundamental para la uniformidad de los lotes.
Tornillos de banco de doble estación: Sujeta dos piezas en un solo tornillo de banco: así se duplica el número de piezas por ciclo.
Consideraciones sobre CNC
Los tornillos de banco para mecanizadores funcionan bien en CNC para prototipos, lotes pequeños y piezas prismáticas sencillas. Para la producción a mayor escala, los tornillos de banco específicos para CNC, con sistemas de mordazas blandas, capacidad multiestación y fijaciones modulares, ofrecen una mayor repetibilidad y un mayor rendimiento.
Factores clave de CNC: Posicionamiento repetible (utilizar topes de trabajo y paralelas de precisión). Fuerza de sujeción constante (el apriete manual varía; hay que establecer un método uniforme para el operario). Holgura de la herramienta (verificar que no haya interferencias entre la trayectoria de la herramienta y las mordazas del tornillo de banco). Alineación de varios tornillos de banco (verificar la altura y el paralelismo en todas las unidades cuando se utilicen varios tornillos de banco). En los proyectos que hemos llevado a cabo, la sustitución de los tornillos de banco generales por sistemas específicos CNC con mordazas blandas y topes de trabajo reduce el tiempo medio de preparación en aproximadamente un 35% y mejora la consistencia dimensional entre un 40 y un 50% en los programas de producción en serie.
Repercusión en los costes
La sujeción de piezas influye directamente en el coste del mecanizado a través del tiempo de preparación, la tasa de desechos y la estabilidad del proceso.
Riesgos de utilizar un tornillo de banco de baja calidad: Vibraciones (vibraciones parásitas), movimiento de las piezas, desviaciones dimensionales → reelaboración y desechos. Un tornillo de banco de precisión supone un mayor coste inicial, pero reduce la variación y mejora el rendimiento.
Tiempo de instalación: Puede suponer entre el 20 y el 40% del coste total de mecanizado en lotes pequeños. La sujeción optimizada de las piezas (topes, placas modulares, mordazas blandas) reduce significativamente el tiempo de carga y el esfuerzo de alineación.
Molde de mandíbula blanda: Coste inicial adicional para el mecanizado de mordazas a medida. Permite una carga más rápida, una mejor sujeción de piezas complejas y una menor variabilidad por parte del operario. Se amortiza en cualquier programa de producción en serie.
Mantenimiento
Límpialo después de cada uso — Retira las virutas, el líquido refrigerante y los residuos que provocan errores de alineación. Lubricar el husillo y las guías de deslizamiento periódicamente — reduce el desgaste y garantiza una sujeción sin problemas. Revisar las placas de las mordazas en cuanto a abolladuras, desgaste y superficies irregulares: las mordazas dañadas reducen el agarre y la precisión. Aplica un poco de aceite después de su uso para evitar la oxidación; la oxidación afecta a la planitud y al paralelismo. Comprobar el paralelismo y la perpendicularidad periódicamente (≤0,01–0,02 mm) — garantiza unos resultados de mecanizado uniformes. Sustituir los componentes desgastados (husillo roscado, chavetas, placas de sujeción) antes de que afecten al rendimiento.
Guía para la toma de decisiones
| Condición | Recomendación |
|---|---|
| Piezas prismáticas planas | Tornillo de banco de mecánico |
| Prototipo / producción en series reducidas | Tornillo de banco de mecánico |
| Producción por lotes CNC | Tornillo de banco CNC + mordazas blandas + topes |
| De pared fina / delicado | Mordazas blandas con soporte |
| Geometría irregular | Accesorio a medida |
| Mecanizado multifacial | Sistema de sujeción 4/5-axis |
| Trabajos manuales en taller | Tornillo de banco |
| Piezas pequeñas de precisión | Tornillo de banco para herramientas |
Conclusión
Un tornillo de banco para mecanizados es la herramienta básica de sujeción para el fresado de precisión, ya que proporciona la rigidez, la precisión (paralelismo ≤0,01–0,02 mm) y la repetibilidad que exigen las operaciones de corte. La calidad influye directamente en la tasa de desechos, la eficiencia de la puesta a punto y la consistencia dimensional. El diseño antielevación (de tracción hacia abajo), las mordazas rectificadas con precisión y la construcción rígida son las características que distinguen a los tornillos de banco para mecanizado de los tornillos de banco de uso general.
En la producción CNC, las mordazas blandas, los topes de pieza, las configuraciones con tornillos de banco múltiples y un alineado adecuado transforman un simple dispositivo de sujeción en un sistema de sujeción de piezas apto para la producción. El tornillo de banco no es solo un soporte para herramientas, sino un instrumento de precisión que determina directamente la calidad de la pieza. ¿Necesita ayuda para optimizar la sujeción de piezas en su programa CNC? [Póngase en contacto con nuestro equipo de ingeniería] para el diseño de utillajes, la revisión de DFM y el apoyo a la fabricación.
FAQ
¿Qué es un tornillo de banco para mecánicos?
Dispositivo de sujeción de alta resistencia y precisión con mordazas rectificadas (paralelismo ≤ 0,01–0,02 mm) y sistema de sujeción antideslizamiento para una sujeción segura y repetible de las piezas durante el fresado, taladrado, roscado e inspección. No es intercambiable con los tornillos de banco habituales.
Tornillo de banco de mecanico frente a tornillo de banco CNC: ¿en qué se diferencian?
El tornillo de banco para mecanizados es versátil, ya que permite realizar tanto trabajos manuales como con CNC. El tornillo de banco CNC está optimizado para la producción gracias a su compatibilidad con mordazas blandas, su capacidad para trabajar con múltiples piezas y su sistema de sujeción modular, lo que permite una producción en serie más rápida y con mayor repetibilidad.
¿Necesito una base giratoria?
Normalmente no en el caso del CNC: los ángulos se consiguen mediante programación o ejes giratorios. Las bases giratorias aportan comodidad para el fresado manual, pero reducen la rigidez. La base fija es la estándar para trabajos de precisión con el CNC (aproximadamente el 90% de las aplicaciones).
¿Cómo se fija un tornillo de banco a una guía?
Monte el indicador de cuadrante en el husillo, deslícelo a lo largo de la superficie de la mordaza fija y golpee ligeramente el tornillo de banco para ajustarlo hasta que la excentricidad sea ≤0,01 mm (precisión) o ≤0,02 mm (uso general). Apriete poco a poco y vuelva a deslizarlo después de cada paso. Limpie todas las superficies antes de comenzar.
¿Cómo influye la sujeción de la pieza en el coste del mecanizado?
El tiempo de preparación puede representar entre el 20 y el 40% del coste total en lotes pequeños. Los tornillos de banco de alta calidad reducen los desechos. Las mordazas blandas y los topes de sujeción reducen el tiempo de carga. Las configuraciones con varios tornillos de banco mejoran el rendimiento entre un 40 y un 60%. La sujeción de piezas es un factor clave en los costes, no solo un detalle de la preparación.


