
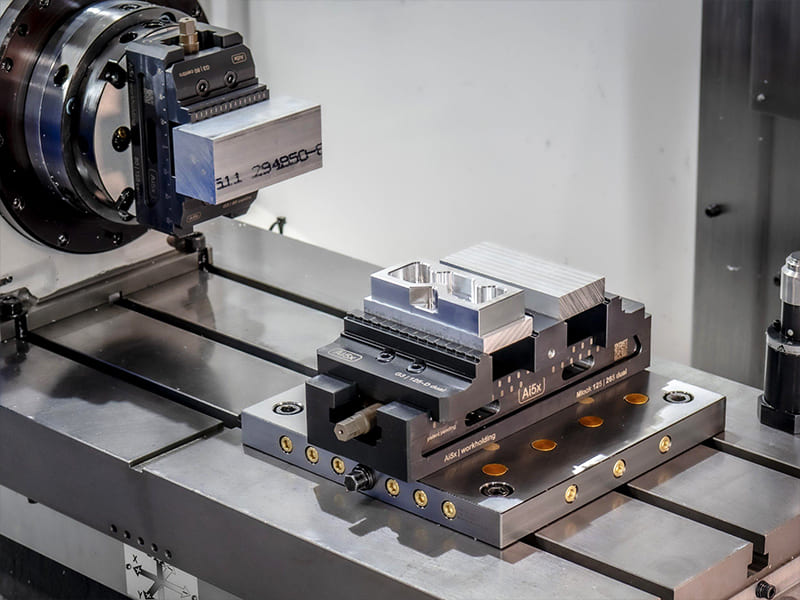
200 parçalık bir alüminyum braket programı yürüten bir CNC atölyesi, frezeleme için standart bir tezgah mengenesi kullanıyor — çene paralelliği çene yüzeyi boyunca yaklaşık 0,08 mm'dir. Parçalar delik desenlerinde 0,06 mm konumsal hata gösteriyor ve 12% tolerans dışı özellikler için yeniden işleme gerektiriyor. Taşlanmış çeneli (paralellik ≤0,01 mm) hassas bir torna tezgahı mengenesine ve aşağı çekmeli sıkıştırmaya geçiş, çene kalkmasını ortadan kaldırır, konumsal hatayı ≤0,015 mm'ye düşürür ve yeniden işleme oranını 1%'nin altına indirir. Mengene, tezgah mengenesinden 4 kat daha pahalıdır ancak program genelinde $3.200 yeniden işleme maliyetinden tasarruf sağlar — ilk üretim çalıştırmasında kendini amorti eder. CNC frezeleme programlarında iş parçası bağlama seçimini düzenli olarak optimize ediyoruz. Torna tezgahı mengenesi, iş parçalarını işleme kuvvetleri altında rijit, dik ve tekrarlanabilir şekilde sıkıştırmak için tasarlanmış hassas bir iş parçası bağlama cihazıdır. Genel amaçlı tezgah mengenelerinden farklı olarak, torna tezgahı mengeneleri hassas taşlanmış çene yüzeyleri (paralellik ≤0,01–0,02 mm), kalkma önleyici sıkıştırma mekanizmaları ve kesme işlemleri boyunca boyutsal doğruluğu koruyan ağır rijit yapıya sahiptir.
Bu kılavuz, torna tezgahı mengenesinin ne olduğunu, ana bileşenlerini, nasıl çalıştığını, türlerini (torna tezgahı mengenesine karşı CNC'ye karşı tezgah mengenesine karşı takım yapımcısı mengenesine), sabit ve döner tabanı, seçim kriterlerini, kurulum ve doğrusallık ayarı prosedürünü, üretim için iş parçası bağlama stratejilerini, CNC'ye özgü hususları, maliyet etkisini, bakımı ve pratik bir karar çerçevesini kapsar.
Ana Bileşenler
| Parça | İşlev | Mühendisliğin Etkisi |
|---|---|---|
| Sabit çene | Referans datum yüzeyi | Dikliği ve tekrarlanabilirliği kontrol eder |
| Hareketli çene | Sıkıştırma kuvveti uygular | Tutma stabilitesini etkiler |
| Kurşun vida | Torku doğrusal kuvvete dönüştürür | Sıkıştırma tutarlılığını etkiler |
| Mengene gövdesi | Yapısal çerçeve | Rijitliği ve titreşim direncini kontrol eder |
| Taban (sabit/döner) | Tezgah tablasına monte edilir | Hizalama doğruluğunu etkiler |
| Çene plakaları | İş parçası yüzeyiyle temas eder | Tutuşu, korumayı ve özelleştirmeyi etkiler |
Sabit çene hassas referanstır — düz ve dik olarak ≤0,01–0,02 mm'ye taşlanmıştır. Herhangi bir sapma doğrudan parça geometrisine aktarılır. Aşağı çekme (kalkma önleyici) mekanizması kaliteli torna tezgahı mengenelerinde, sıkma sırasında iş parçasını paralellere doğru aşağı çeken ve parçaların dengesiz oturmasına neden olan yukarı yönlü çene kalkmasını önleyen bir kama tasarımı kullanır. Üretim verilerimize dayanarak, kalkma önleyici mengeneler, standart vidalı mengenelere kıyasla parça oturma hatalarını yaklaşık 80% azaltır — aşağı çekme etkisi, tutarlı parça konumlandırma için en etkili tek özelliktir.
Nasıl Çalışır
Kol, hareketli çeneyi sabit çeneye doğru veya sabit çeneden uzağa süren bir kurşun vidayı döndürür. İş parçası iki çene arasında sıkıştırılır — sabit çene datum referansını sağlar, hareketli çene kuvvet uygular. Tutuş, çene yüzey dokusuna, temas alanına ve sıkıştırma kuvvetine bağlıdır.
Kritik denge: İnce cidarlı parçaları deforme etmeden kesme yüklerine direnmek için yeterli kuvvet. Çok az → parça işleme sırasında kayar. Çok fazla → hassas özelliklerde boyutsal distorsiyon. Maksimum stabilite için sıkıştırma yönünü birincil kesme kuvvetine karşı hizalayın.
Türler
| Tip | Doğruluk | En Uygun Olan |
|---|---|---|
| Torna tezgahı mengenesi | Yüksek (±0,01–0,02 mm) | Genel hassas frezeleme, küçük partili CNC |
| CNC mengenesi (üretim) | Çok yüksek | Çok parçalı kurulumlar, seri üretim |
| Tezgah mengenesi | Düşük-Orta | Manuel iş, montaj, onarım |
| Takım yapımcısı mengenesi | Çok yüksek | Küçük hassas parçalar, taşlama, muayene |
Torna tezgahı mengenesi çok yönlü standarttır — hassas taşlanmış çeneler, iyi rijitlik, hem manuel hem de CNC frezeleme için uygundur. Düşük ila orta hacimli üretim için çoğu iş parçası bağlama ihtiyacını karşılar.
CNC mengenesi üretim için optimize edilmiştir — yumuşak çene uyumluluğu, çok parçalı sıkıştırma ve modüler fikstür entegrasyonu ile tekrarlanabilirlik için tasarlanmıştır. Daha hızlı yükleme/boşaltma. Partiler arasında tutarlı konumlandırma. Sık gördüğümüz bir tuzak: maliyetten tasarruf etmek için CNC frezeleme için genel bir tezgah mengenesi kullanmak — hassas taşlanmış yüzeylerin ve kalkma önleyici mekanizmanın eksikliği, mengene tasarrufundan daha fazla hurda maliyeti yaratan tutarsız sıkıştırma üretir.
Tezgah mengenesi manuel işlemler sırasında genel tutma için bir tezgaha monte edilir. Hassas taşlanmış değildir. CNC veya dar toleranslı işler için uygun değildir.
Takım yapımcısı mengenesi kompakttır ve son derece hassastır — taşlama, EDM, muayene ve küçük hassas parçalar için kullanılır. Sınırlı sıkma kapasitesi.
Sabit Taban vs Döner Taban
| Taban | Avantaj | Sınırlama |
|---|---|---|
| Sabit | Daha yüksek rijitlik, daha iyi hassasiyet, daha düşük yükseklik | Açı ayarı yok |
| Döner | Hızlı açısal konumlandırma (0–360°) | Azalmış rijitlik, yeniden göstergeli hizalama gerektirir |
Sabit taban maksimum rijitlik sağlar — makine tablasına doğrudan montaj, daha az arayüz sayesinde daha az sapma ve daha iyi paralellik demektir. CNC işleme ve hassas işler için standarttır. Döner taban manuel frezelemede açılı özellikler için hızlı döndürmeye olanak tanır — kullanışlıdır ancak yığın yüksekliğini artırır (sertliği azaltır) ve her döndürmeden sonra komparatörle yeniden hizalama gerektirir. Atölye deneyimimizde, CNC mengene kurulumlarımızın yaklaşık 90%'si sabit taban kullanır — açılar mekanik mengene döndürmesi yerine takım yolu programlama veya 4./5. eksen ile elde edilir.
Nasıl Seçilir
| Faktör | Değerlendirme |
|---|---|
| Çene genişliği | Tipik parça boyutuna uygun seçin (4″, 6″, 8″ yaygın) |
| Çene açıklığı | Parça + paraleller için boşluk olduğundan emin olun |
| Rijitlik | Çelik kesimi için daha ağır/daha sert |
| Doğruluk | Hassasiyet için ≤0,01–0,02 mm paralellik |
| Taban tipi | CNC için sabit, yalnızca gerektiğinde döner |
| Yumuşak çene uyumluluğu | CNC seri üretimi için gereklidir |
Boyut seçim kuralı: 6″ mengene çoğu standart CNC frezeleme işini kapsar. Küçük hassas parçalar için 4″. Ağır hizmet veya büyük bileşenler için 8″. Mengene boyutunu makine tablasına uygun seçin — aşırı büyük mengeneler tabla alanını israf eder, küçük mengeneler parça kapasitesini sınırlar.
Kurulum ve Hizalama
Doğru hizalama, sabit çenenin makine X eksenine paralel olmasını sağlar — kare özelliklerde toleransları tutmanın ön koşuludur.
Adım 1: Tüm temas yüzeylerini temizleyin — tabla, T-yuvaları, mengene altı. Küçük bir kalıntı bile 0,01–0,05 mm hata yaratır. Adım 2: Mengeneyi konumlandırın ve T-cıvataları hafifçe sıkın (tamamen sıkmayın). Adım 3: Komparatörü iş miline veya manyetik tabana monte edin. Sabit çene yüzeyi boyunca soldan sağa tarayın. Adım 4: Sapma hedef aralığa gelene kadar (hassasiyet için ≤0,01 mm, genel için ≤0,02 mm) mengeneye yumuşak çekiçle hafifçe vurun. Adım 5: Cıvataları kademeli olarak, kenarları değiştirerek sıkın. Her sıkma aşamasından sonra yeniden tarayın — sıkma mengeneyi kaydırabilir. Adım 6: Test bloğu ile doğrulayın — sıkıştırın ve çene kalkması veya eğilmesi olup olmadığını kontrol edin.
Hedef toleranslar: Genel işleme ≤0,02 mm. Hassas işler ≤0,005–0,01 mm. Bir kez hizalandıktan sonra, gerekli olmadıkça mengeneyi sökmekten kaçının — her yeniden takma yeniden hizalama gerektirir.
İş Tutma Stratejileri
Paraleller: Parçaları yüksekte ve düz tutun. Boydan boya delme ve frezelemeye olanak tanır. Tutarlı Z-yüksekliği referansı sağlayın.
Yumuşak çeneler: Parça konturuna uyacak şekilde işlenebilir alüminyum veya yumuşak çelik çeneler. Düzensiz geometride temas alanını artırın. Hassas parçalarda deformasyonu azaltın. Tutarlı parça yüklemesi ile CNC seri üretimi için gereklidir.
Sert çeneler: Dayanıklılık ve tekrarlayan standart sıkma için sertleştirilmiş çelik. Genel işler için varsayılan.
Çoklu mengene kurulumu: Paralel işleme için bir tezgaha 2–4 mengene monte edin. Boşta kalma süresini azaltır ve çevrim başına verimi artırır. Üretim verilerimize göre, CNC frezelerde çift mengene kurulumları, tek mengeneye kıyasla etkin verimi yaklaşık –60% artırır — makine bir parçayı keserken operatör diğerini yükler.
İş dayamaları: Tekrarlanabilir parça konumlandırma için sabit dayama pimleri veya blokları. Ölçüm yapmadan daha hızlı yükleme. Parti tutarlılığı için kritik öneme sahiptir.
Çift istasyonlu mengeneler: Bir mengenede iki parça sıkıştırın — çevrim başına parça sayısını ikiye katlar.
CNC Hususları
Tezgah mengeneleri, CNC'de prototipler, küçük partiler ve basit prizmatik parçalar için iyi çalışır. Daha yüksek hacimli üretim için, yumuşak çene sistemleri, çok istasyonlu kapasite ve modüler fikstürleme özellikli CNC'ye özel mengeneler daha iyi tekrarlanabilirlik ve verim sunar.
Temel CNC faktörleri: Tekrarlanabilir konumlandırma (iş dayamaları ve hassas paraleller kullanın). Tutarlı sıkıştırma kuvveti (manuel sıkma değişir — tutarlı operatör yöntemi geliştirin). Takım boşluğu (takım yolu ile mengene çeneleri arasında girişim olmadığını doğrulayın). Çoklu mengene hizalaması (birden fazla mengene kullanırken tüm birimlerde yükseklik ve paralelliği doğrulayın). Teslim ettiğimiz projelerde, genel tezgah mengenelerinden yumuşak çeneli ve iş dayamalı özel CNC mengene sistemlerine geçiş, ortalama kurulum süresini yaklaşık % azaltır ve parti programlarında boyutsal tutarlılığı –50% iyileştirir.
Maliyet Etkisi
İş tutma, kurulum süresi, hurda oranı ve proses stabilitesi yoluyla işleme maliyetini doğrudan etkiler.
Düşük kaliteli mengene riskleri: Titreşim (çatırtı), parça hareketi, boyutsal kayma → yeniden işleme ve hurda. Hassas bir tezgah mengenesi ön maliyeti daha yüksektir ancak varyasyonu azaltarak verimi artırır.
Kurulum süresi: Küçük partilerde toplam işleme maliyetinin –40%'sini oluşturabilir. Optimize edilmiş iş tutma (dayamalar, modüler plakalar, yumuşak çeneler) yükleme süresini ve hizalama çabasını önemli ölçüde azaltır.
Yumuşak çene yatırımı: Özel çenelerin işlenmesi için ek ön maliyet. Daha hızlı yükleme, karmaşık parçalarda daha iyi sıkıştırma ve azaltılmış operatör değişkenliği sağlar. Herhangi bir tekrarlı üretim programında kendini kanıtlar.
Bakım
Her kullanımdan sonra temizleyin — hizalama hatalarına neden olan talaşları, soğutma sıvısını ve kalıntıları giderin. Kılavuz mili ve kayıt yüzeylerini yağlayın düzenli olarak — aşınmayı azaltır ve düzgün sıkıştırma sağlar. Çene plakalarını kontrol edin çentikler, aşınma ve düzensiz yüzeyler açısından — hasarlı çeneler tutuşu ve doğruluğu azaltır. Hafif yağ uygulayın kullanımdan sonra paslanmayı önlemek için — pas düzlüğü ve paralelliği etkiler. Paralellik ve dikliği doğrulayın periyodik olarak (≤0,01–0,02 mm) — tutarlı işleme sonuçları sağlar. Aşınmış bileşenleri değiştirin (kılavuz mili, kamalar, çene plakaları) performansı düşürmeden önce.
Karar Kılavuzu
| Durum | Öneri |
|---|---|
| Düz prizmatik parçalar | Torna tezgahı mengenesi |
| Prototip / düşük hacim | Torna tezgahı mengenesi |
| CNC parti üretimi | CNC mengene + yumuşak çeneler + dayamalar |
| İnce cidarlı / hassas | Destekli yumuşak çeneler |
| Düzensiz geometri | Özel fikstür |
| Çok yüzeyli işleme | 4/5-axis iş tutma |
| Manuel atölye işi | Tezgah mengenesi |
| Küçük hassas parçalar | Takım yapımcısı mengenesi |
Sonuç
Tezgah mengenesi, hassas frezeleme için temel iş tutma aracıdır — kesme operasyonlarının talep ettiği rijitliği, doğruluğu (≤0,01–0,02 mm paralellik) ve tekrarlanabilirliği sağlar. Kalite, hurda oranını, kurulum verimliliğini ve boyutsal tutarlılığı doğrudan etkiler. Kaldırma önleyici (aşağı çekme) tasarım, hassas taşlanmış çeneler ve rijit yapı, işleme sınıfı mengeneleri genel amaçlı tezgah mengenelerinden ayıran özelliklerdir.
CNC üretimi için yumuşak çeneler, iş dayamaları, çoklu mengene kurulumları ve uygun tesviye, basit bir sıkıştırma cihazını üretim kapasiteli bir iş tutma sistemine dönüştürür. Mengene sadece bir takım tutucu değildir — parça kalitesini doğrudan belirleyen hassas bir alettir. CNC programınız için iş tutmayı optimize etme konusunda yardıma mı ihtiyacınız var? Fikstür tasarımı, DFM incelemesi ve üretim desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
Tezgah mengenesi nedir?
Taşlanmış çeneli (paralellik ≤0,01–0,02 mm) ve frezeleme, delme, kılavuz çekme ve muayene sırasında güvenli, tekrarlanabilir parça tutuşu için kaldırma önleyici sıkıştırmalı ağır hizmet tipi hassas iş tutma cihazı. Genel tezgah mengeneleriyle değiştirilemez.
Tezgah mengenesi ile CNC mengenesi arasındaki fark nedir?
Tezgah mengenesi manuel ve CNC işleri için çok yönlüdür. CNC mengenesi, daha hızlı ve daha tekrarlanabilir parti üretimi için yumuşak çene uyumluluğu, çok parçalı kapasite ve modüler fikstürleme ile üretim için optimize edilmiştir.
Döner tabana ihtiyacım var mı?
CNC için genellikle hayır — açılar programlama veya döner eksenler aracılığıyla elde edilir. Döner tabanlar manuel frezeleme için kolaylık sağlar ancak rijitliği azaltır. Sabit taban, hassas CNC işleri için standarttır (uygulamaların ~%'si).
How do you tram a vise?
Mount dial indicator on spindle, sweep along fixed jaw face, tap vise to adjust until runout ≤0.01 mm (precision) or ≤0.02 mm (general). Tighten gradually, re-sweep after each stage. Clean all surfaces before starting.
How does workholding affect machining cost?
Setup time can account for 20–40% of total cost in small batches. Quality vises reduce scrap. Soft jaws and work stops reduce loading time. Multi-vise setups improve throughput 40–60%. Workholding is a major cost lever, not just a setup detail.


