
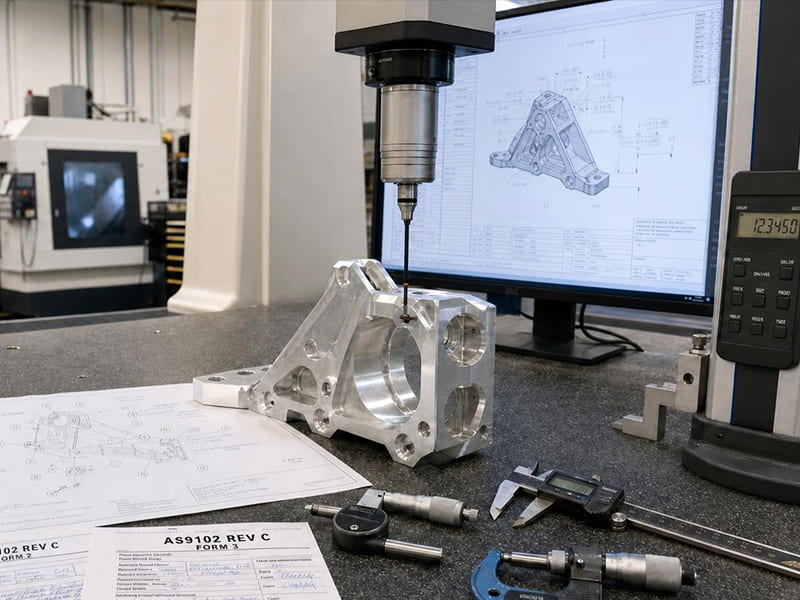
Ein Maßfehler, der bei der Erstmusterprüfung entdeckt wird, lässt sich in wenigen Stunden beheben. Derselbe Fehler, der erst nach dem Versand von 500 Teilen entdeckt wird, verursacht wochenlange Nacharbeiten, eine Eskalation beim Kunden und möglicherweise den Verlust des Auftrags. Wir haben beide Szenarien erlebt – und der Unterschied liegt immer darin, ob FAI als echter technischer Prüfpunkt behandelt oder als reine Formalität übergangen wurde.
Dieser Artikel bietet einen praktischen, umfassenden Leitfaden zur Erstmusterprüfung. Wir erläutern, was FAI ist, wann es erforderlich ist, wie der Prozess Schritt für Schritt durchgeführt wird, wie man AS9102-konforme Berichte erstellt, welche Messwerkzeuge zu verwenden sind, wie sich die FAI-Anforderungen in der Luft- und Raumfahrt, der Automobilindustrie und der Medizintechnik unterscheiden und welche Fehler am häufigsten zu Rückweisungen führen. Ganz gleich, ob Sie als Qualitätsingenieur Ihren ersten FAIR-Bericht erstellen, als Zulieferer versuchen, die Kundenzulassung beim ersten Versuch zu erhalten, oder als Einkäufer die Bereitschaft eines Zulieferers bewerten – unser Ziel ist es, Ihnen dabei zu helfen, FAI korrekt durchzuführen – fehlerfrei und ohne Wiederholungszyklen.
Was ist eine Erstmusterprüfung (FAI)?
Formale Definition
Die Erstmusterprüfung ist ein strukturierter Qualitätsprüfungsprozess, mit dem vor Beginn der Serienfertigung sichergestellt wird, dass ein Fertigungsprozess ein Bauteil hervorbringen kann, das allen technischen Anforderungen – Maße, Toleranzen, Werkstoffe, Oberflächenbeschaffenheit und besondere Merkmale – vollständig entspricht.
Formal gesehen verlangt FAI eine vollständige Prüfung und Dokumentation des ersten unter den vorgesehenen Produktionsbedingungen hergestellten Serienteils: zugelassenes Material, CNC-Programme, Werkzeuge, Vorrichtungen und Bediener. Diese Unterscheidung ist von Bedeutung. FAI ist weder eine “Erststückprüfung” (bei der nur einige wenige kritische Maße überprüft werden) noch eine routinemäßige Stichprobenprüfung (die die laufende Produktion überwacht). Vielmehr ist die Erstmusterprüfung umfassend und dokumentiert, deckt alle Anforderungen der Zeichnung ab und dient als objektiver Nachweis der Konformität.
Was bewirkt FAI eigentlich?
Der Zweck geht weit über die Dimensionsmessung hinaus:
Überprüfen Sie die Herstellbarkeit des Entwurfs. FAI bestätigt, dass die Zeichnung tatsächlich wie angegeben gefertigt werden kann – und deckt dabei versteckte Unklarheiten, unrealistische Toleranzen oder fehlende Bemaßungen auf, bevor sie zu Problemen in der Serienfertigung führen.
Die Prozessstabilität überprüfen. Durch den Einsatz serienreifer Verfahren belegt FAI, dass nicht nur das einzelne Teil, sondern der gesamte Prozess einsatzfähig ist. Dies ist besonders wichtig für mit CNC bearbeitete Bauteile, bei denen Werkzeugverschleiß, thermische Abweichungen und die Wiederholgenauigkeit der Spannvorrichtung die Produktionsleistung beeinflussen.
Die Leistungsfähigkeit des Lieferanten nachweisen. Für Kunden ist ein konformer FAI-Bericht der Nachweis dafür, dass ein Lieferant die Anforderungen versteht und diese zuverlässig umsetzen kann. Er bildet die Grundlage für die Produktionsfreigabe und ist in vielen Programmen eine Voraussetzung für die Zahlung.
Im Wesentlichen dient die Erstmusterprüfung als Kontrollpunkt für die Design- und Prozessvalidierung. Sie deckt Probleme auf, wenn die Kosten für deren Behebung am geringsten sind – nämlich noch vor Beginn der Serienproduktion.
Wann ist eine Erstmusterprüfung erforderlich?
FAI ist immer dann erforderlich, wenn das Risiko besteht, dass ein Bauteil nicht mehr der Konstruktionsvorgabe entspricht oder ein Prozess nicht mehr leistungsfähig ist. Kunden nutzen es als objektiven Referenzpunkt, bevor sie die Produktion freigeben.
Einführung neuer Produkte (NPI)
FAI ist für neue Teile, neue Zeichnungen oder die Erstfertigung zwingend vorgeschrieben. Vor jeder Serienlieferung muss das erste Fertigungsstück eine vollständige Prüfung durchlaufen, um sicherzustellen, dass Zeichnungen, Spezifikationen, Werkzeuge, CNC-Programme und Prüfverfahren korrekt aufeinander abgestimmt sind. Dieses erste FAI bildet die Referenzgrundlage für die gesamte zukünftige Produktion.
Änderungen an Konstruktion, Material oder Verfahren
Jede Änderung, die sich auf Form, Passform, Funktion oder Qualität auswirkt, löst in der Regel eine neue oder teilweise FAI aus. Zu den üblichen Auslösern zählen überarbeitete Abmessungen oder GD&T, Änderungen der Materialgüte oder des Lieferanten, neue CNC-Programme, andere Werkzeuge oder Vorrichtungen sowie aktualisierte Prüfverfahren. Selbst wenn das Bauteil identisch aussieht, verlangen Kunden oft einen FAI-Nachweis, dass die aktualisierte Konfiguration weiterhin alle Anforderungen erfüllt.
Lieferantenwechsel oder Wiederaufnahme der Produktion
Neue Lieferanten müssen ihre Leistungsfähigkeit im Rahmen von FAI nachweisen. Ebenso können bei der Wiederaufnahme der Produktion nach längeren Stillstandszeiten andere Maschinen, Bediener oder Einrichtungsbedingungen zum Einsatz kommen. FAI bestätigt, dass die Leistungsfähigkeit wiederhergestellt wurde und während der Unterbrechung keine Abweichungen aufgetreten sind.
| Auslösebedingung | Ist FAI erforderlich? |
|---|---|
| Neues Teil / neue Zeichnung | Ja |
| Erste Produktionsserie | Ja |
| Überarbeitung eines Entwurfs oder einer Zeichnung | Ja (vollständig oder teilweise) |
| Material- oder Prozessänderung | Ja (betroffene Funktionen) |
| Neuer Lieferant oder Standort | Ja |
| Lange Produktionspause, dann Wiederaufnahme | Ja |
Wenn Hersteller diese Auslöser im Vorfeld kennen, können sie FAI proaktiv planen – und so Überraschungen bei der Auslieferung oder bei Audits vermeiden.
Wie läuft der Prozess der Erstmusterprüfung ab?
Ein solider FAI-Prozess überprüft nicht nur ein Bauteil, sondern auch das dahinterstehende Produktionssystem. Hier ist der schrittweise Ansatz, der unserer Erfahrung nach durchweg zur Freigabe durch den Kunden bereits beim ersten Durchlauf führt.
Schritt 1: Technische Zeichnungen und Spezifikationen prüfen
Beginnen Sie mit einer gründlichen Überprüfung der Zeichnungen, Notizen, GD&T gemäß ASME Y14.5 oder ISO 1101 sowie der referenzierten Normen. Identifizieren Sie alle messbaren Merkmale und qualitätskritischen Merkmale (CTQ), die Form, Passgenauigkeit, Funktion, Sicherheit oder die Einhaltung gesetzlicher Vorschriften beeinflussen. Versehen Sie die Zeichnung mit Nummern, sodass jede Anforderung eine eindeutige Nummer erhält – dies bildet das Rückgrat Ihres Prüfplans und Ihres FAIR-Berichts.
Schritt 2: Fertigung des Erstmusters unter Serienbedingungen
Das “Erstmuster” muss unter seriengerechten Bedingungen hergestellt werden: zugelassenes Material, endgültige CNC-Programme, Serienwerkzeuge und -vorrichtungen sowie qualifizierte Bediener. Es darf sich nicht um einen Prototyp oder ein Teststück handeln. FAI dient der Validierung der Wiederholbarkeit; daher untergräbt jede Abweichung – provisorische Werkzeuge, manuelle Anpassungen, eine andere Maschine – die Gültigkeit der Freigabe.
Schritt 3: Durchführung einer vollständigen Maß- und Sichtprüfung
Führen Sie eine Maßprüfung gemäß 100% anhand der Maßskizze durch. Verwenden Sie kalibrierte Messwerkzeuge, die den Toleranzanforderungen entsprechen: Messschieber für allgemeine Maße, Mikrometer für kritische Passungen und CMM für komplexe GD&T-Merkmale wie tatsächliche Position, Profil und Ebenheit. Erfassen Sie die tatsächlichen Messwerte – nicht nur „bestanden“ oder „nicht bestanden“. Führen Sie zusätzlich Sicht- und Oberflächenprüfungen auf Grate, Kantenbrüche, Beschichtungsabdeckung und alle vom Kunden festgelegten optischen Kriterien durch.
Schritt 4: Materialien und spezielle Verfahren überprüfen
Überprüfen Sie die Materialkonformität anhand von Rohstoffzertifikaten (Werksprüfberichte), die den Angaben in der Zeichnung gemäß der Materialspezifikation entsprechen (z. B. AMS 4928 für Ti-6Al-4V, AMS-QQ-A-250 für Aluminiumlegierungen). Überprüfen Sie spezielle Verfahren – Wärmebehandlung, Eloxieren, Galvanisieren, Passivieren – anhand von Verfahrenszertifikaten zugelassener Lieferanten gemäß Nadcap oder vom Kunden genehmigten Lieferantenlisten. Stellen Sie sicher, dass sich Teile-IDs und Chargennummern zu den Zertifikaten zurückverfolgen lassen.
Schritt 5: Ergebnisse dokumentieren und das Formular FAIR einreichen
Fassen Sie alle Ergebnisse in einem Erstmusterprüfbericht zusammen. Jedes mit einem Ballon gekennzeichnete Merkmal muss mit einem Messergebnis und einer Prüfmethode verknüpft sein. Vermerken Sie etwaige Abweichungen und Korrekturmaßnahmen deutlich. Reichen Sie das Formular FAIR zusammen mit den Begleitunterlagen zur Prüfung durch den Kunden ein. Eine Genehmigung berechtigt zur Freigabe für die Produktion; eine Ablehnung führt zur Korrektur und Nachprüfung der betroffenen Merkmale.
FAI-Ablaufübersicht: Zeichnungsprüfung → Ballooning → Erstes Serienteil → Vollständige Prüfung → Material-/Prozessvalidierung → Einreichung von FAIR → Kundenfreigabe
Was ist ein Erstmusterprüfbericht (FAIR)?
Ein FAIR ist die formelle, rückverfolgbare Dokumentation, die belegt, dass ein erstes Serienteil alle technischen Anforderungen erfüllt. Kunden prüfen dieses Dokument, um zu entscheiden, ob die Produktion fortgesetzt werden kann. Ein vollständiges, gut strukturiertes FAIR verkürzt die Prüfzyklen und verhindert vermeidbare Ausschussfälle.
Erforderliche Inhalte für FAIR
Ein konformes FAIR-Verfahren verknüpft die Konstruktionsabsicht mit den Prüfnachweisen und den objektiven Ergebnissen. Es muss mindestens Folgendes enthalten:
- Teileinformationen: Teilenummer, Revision, Beschreibung, Serien-/Chargennummer, Herstellungsort, Prüfdatum
- Zeichnungsmerkmale: Jedes Maß, jede Toleranz, jede GD&T-Anforderung, jeder Hinweis und jedes besondere Merkmal – mit Verweis über eine Zeichnung mit Sprechblasen
- Messergebnisse: Tatsächliche Messwerte (nicht nur „bestanden/nicht bestanden“), verwendetes Prüfgerät und Identifikationsdaten des Prüfers
- Konformitätsstatus: Eindeutige Angabe der Konformität oder Nichtkonformität, gegebenenfalls mit dokumentierten Korrekturmaßnahmen
Unseren Produktionsdaten zufolge sind unvollständige Verknüpfungen – fehlende Messwerte, unklare Rückverfolgbarkeit oder Abweichungen zwischen Ballon und Bericht – für etwa 40% der FAIR-Ausschussfälle verantwortlich, die wir feststellen, selbst wenn das Teil selbst physisch in Ordnung ist.
AS9102-Formulare 1, 2 und 3
In der Luft- und Raumfahrt sowie in vielen Branchen mit hohen Zuverlässigkeitsanforderungen entsprechen die FAIR-Bauteile der Norm AS9102:
Formular 1 – Nachvollziehbarkeit von Teilenummern. Erfasst die Teile-/Baugruppenbezeichnung, den Revisionsstatus und die Basisversion. Dadurch wird genau bestätigt, welches Teil Gegenstand der Prüfung ist.
Formular 2 – Produktverantwortung. Dokumentiert Rohstoffe und spezielle Verfahren (Wärmebehandlung, Eloxieren, Galvanisieren), einschließlich Zertifizierungsangaben und zugelassener Bezugsquellen.
Formular 3 – Rechenschaftspflicht in Bezug auf Merkmale. Enthält eine Auflistung aller hervorgehobenen Merkmale mit den jeweiligen Anforderungen, den tatsächlichen Messwerten, den Prüfverfahren und den Ergebnissen. Dies ist der zentrale Nachweis für die Konformität.
Zusammen gewährleisten diese drei Formen eine lückenlose Nachvollziehbarkeit vom Materialeinsatz bis zum fertige Produkt.
Ballooned-Zeichnungen: Bewährte Vorgehensweisen
In Balloon-Zeichnungen wird jedem zu prüfenden Merkmal eine eindeutige Nummer zugewiesen, wodurch eine direkte Verknüpfung zwischen der Zeichnung und Formular 3 hergestellt wird.
Zu tun: Nummerieren Sie jede Anforderung, einschließlich Anmerkungen und GD&T-Rahmen. Achten Sie auf eine fortlaufende und eindeutige Nummerierung. Die Nummern der Sprechblasen müssen genau mit den Einträgen in Formular 3 übereinstimmen.
Nicht tun: Oberflächen- oder Notizbeschriftungen überspringen. Nummern für verschiedene Elemente wiederverwenden. Sprechblasen erstellen, die nicht eindeutig auf das betreffende Element verweisen.
Unserer Erfahrung nach entscheidet eine übersichtliche, mit Maßangaben versehene Zeichnung oft darüber, ob eine Genehmigung noch am selben Tag erteilt wird oder mehrere Überarbeitungsrunden erforderlich sind.
Welche Messinstrumente werden in FAI verwendet?
Für eine präzise Erstmusterprüfung sind Werkzeuge erforderlich, die auf die Toleranzanforderungen und den Prüfzweck abgestimmt sind. Ziel ist es, rückverfolgbare, wiederholbare Nachweise zu erstellen, die einer Überprüfung durch den Kunden und bei Audits standhalten.
Herkömmliche Prüfwerkzeuge
Bremssättel Eignet sich für allgemeine Abmessungen mit moderaten Toleranzen – schnell und flexibel, jedoch mit eingeschränkter Genauigkeit bei Presspassungen.
Mikrometer eine höhere Genauigkeit bei kritischen Durchmessern, Dicken und Breiten bieten, insbesondere bei Toleranzen von ±0,01–0,02 mm.
Messgeräte (Stiftlehren, Gewindelehren, Pass-/Fehlehren) dienen der schnellen Überprüfung von Bohrungen und Gewinden. Sie sollten jedoch die variablen Messungen in FAI ergänzen – nicht ersetzen.
CMMs (Koordinatenmessgeräte) sind für komplexe Geometrien und GD&T-Merkmale unverzichtbar. Die CMM-Prüfung misst die tatsächliche Position, das Profil, die Ebenheit und die Koaxialität präzise und liefert digitale Ausgabedaten, die sich direkt in die FAIR-Dokumentation integrieren lassen.
Fortgeschrittene digitale Methoden
3D-Scannen Erfasst dichte Punktwolken, die sich für Freiformoberflächen, Gussteile und additiv gefertigte Bauteile eignen. Auch wenn es nicht immer ein Ersatz für CMM ist, zeichnet es sich durch die Visualisierung von Abweichungen und die Oberflächenabdeckung aus.
Prüfung der modellbasierten Definition (MBD) nutzt das 3D-Modell CAD anstelle von 2D-Zeichnungen als maßgebliche Quelle. Die Software vergleicht die Messdaten direkt mit dem Modell, wodurch Interpretationsfehler reduziert und die Übersichtlichkeit verbessert werden.
Grundprinzip: Passen Sie die Auflösung des Messgeräts an die Toleranz an. Für eine Toleranz von ±0,05 mm ist ein CMM nicht erforderlich; bei einer tatsächlichen Positionsangabe von ±0,02 mm hingegen schon. Übermäßiges Messen kostet Zeit, während zu wenig Messen Risiken mit sich bringt.
Inwiefern unterscheidet sich die Erstmusterprüfung je nach Branche?
Das Kernziel von FAI bleibt unverändert: Es soll überprüft werden, ob ein Produkt die Konstruktionsanforderungen erfüllt. Der Umfang, das Format und die Abnahmekriterien variieren jedoch je nach Branche erheblich.
Luft- und Raumfahrt: AS9102
FAI für die Luft- und Raumfahrt entspricht der Norm AS9102 und ist in der Regel nicht verhandelbar. Kunden verlangen häufig sowohl FAI-Dokumente auf Bauteil- als auch auf Baugruppenebene. Jedes Zeichnungsmerkmal, jede Anmerkung und jeder Sonderprozess muss mit einer Ballon-Nummer, einem Messergebnis sowie einer lückenlosen Rückverfolgbarkeit zu Materialchargen, Prozesszertifizierungen und Kalibrierprotokollen verknüpft sein. Jede Änderung am Design oder am Prozess löst eine teilweise oder vollständige Neuerstellung des FAI aus.
Automobilindustrie: FAI vs. PPAP
In der Automobilfertigung gibt es zwar FAI, doch ist dieses Verfahren häufig in den PPAP (Production Part Approval Process) eingebettet. Die Maßprüfung unterstützt den PPAP, wird jedoch mit Prozessablaufdiagrammen, Kontrollplänen, PFMEA und Fähigkeitsstudien (Cp/Cpk) kombiniert.
Der wesentliche Unterschied: Bei FAI wird das erste Serienbauteil geprüft. PPAP dient der Validierung des gesamten Produktionsprozesses und seiner langfristigen Leistungsfähigkeit. FAI wird üblicherweise bei Prototypen, Werkzeugerprobungen und Kleinserien angewendet. PPAP regelt die Serienfertigung in vollem Umfang.
Medizinprodukte: ISO 13485
Im Rahmen von ISO 13485 bestimmen Risikomanagement und die Einhaltung gesetzlicher Vorschriften die Anforderungen von FAI und nicht eine festgelegte Form. Der Umfang der Prüfungen richtet sich nach der Patientensicherheit und der Funktion des Produkts. Kritische Abmessungen, Materialien und Prozesse werden besonders genau unter die Lupe genommen. Die Dokumentation muss die Konstruktionshistorie (DHF) und die Produktstammdaten (DMR) untermauern. Die Änderungskontrolle ist besonders streng – jede Änderung, die sich auf die Funktion oder die Sterilisation auswirkt, kann eine erneute Validierung erfordern.
| Industrie | Grundschulstandard | FAI Schwerpunkt |
|---|---|---|
| Luft- und Raumfahrt | AS9102 | Vollständige Maßgenauigkeit + lückenlose Rückverfolgbarkeit |
| Automobil | PPAP (mit FAI-Elementen) | Prozessfähigkeit + Maßprüfung |
| Medizinisch | ISO 13485 | Risikobasierte Inspektion und Einhaltung der Vorschriften |
Häufige Abweichungen bei FAI und wie man sie verhindert
Fehler bei der Erstmusterprüfung treten selten zufällig auf. Die meisten lassen sich einer kleinen Anzahl wiederkehrender Muster zuordnen. Nach den Erfahrungen unseres Qualitätsteams lässt sich die Erstfreigaberate durch die Beseitigung dieser Grundursachen um 30–50% verbessern.
Ergebnisse, bei denen die Maßtoleranzen überschritten wurden. Die Werkstücke überschreiten die Zeichnungsgrenzen aufgrund falscher CNC-Versätze, Werkzeugverschleiß, thermischer Ausdehnung oder unrealistischer Toleranzen. Dies ist die auffälligste Art der FAI-Aussortierung.
Unvollständige oder fehlerhafte Unterlagen. Fehlende Ballon-Nummern, nicht angegebene Zeichnungshinweise, „bestanden/nicht bestanden“ ohne konkrete Werte oder Abweichungen zwischen Zeichnung und Bericht. Diese führen zur Ablehnung, selbst wenn das Teil physisch in Ordnung ist.
Fehlende oder ungültige Material- bzw. Prozesszertifizierungen. Fehlende Werksprüfberichte, abgelaufene Wärmebehandlungszertifikate oder nicht zugelassene Lieferanten für Sonderverfahren unterbrechen die Rückverfolgbarkeit und machen das FAI ungültig.
Nicht bestätigte besondere Merkmale. CTQs oder Schlüsselmerkmale, die nicht eindeutig identifiziert, mit ungeeigneten Messinstrumenten erfasst oder im Bericht gänzlich ausgelassen wurden.
Kategorien der Grundursachen und Abhilfemaßnahmen
Zum Thema Design: Mehrdeutige Zeichnungen oder zu enge Toleranzen erfordern eine Klärung mit der Konstruktionsabteilung. Die Lösung kann eine Überarbeitung der Zeichnung oder eine Neufestlegung der Toleranzen beinhalten.
Prozessbezogen: Werkzeugdurchbiegung, Instabilität der Vorrichtung oder unkontrollierte Parameter deuten auf Leistungslücken hin. Zu den Maßnahmen zählen Prozessanpassungen, die Modernisierung der Werkzeuge oder zusätzliche Prüfschritte.
Messungsbezogen: Falsche Verfahren, unzureichende Auflösung oder nicht kalibrierte Geräte können zu falschen Fehlermeldungen führen. Führen Sie eine Messsystemanalyse (MSA) durch und passen Sie die Werkzeuge an die Toleranzen an.
| Fehlerart | Vorbeugende Maßnahmen |
|---|---|
| Maßfehler | Prozessfähigkeit vor FAI validieren |
| Lücken in der Dokumentation | Verwenden Sie eine standardisierte FAIR-Checkliste |
| Fehlende Zertifikate | Überprüfen Sie die Rückverfolgbarkeit, bevor die Prüfung beginnt |
| Messfehler | Werkzeuge an Toleranzen und GD&T-Anforderungen anpassen |
Wie sich FAI in Ihr Qualitätsmanagementsystem einfügt
Innerhalb eines strukturierten Qualitätsmanagementsystems fungiert die Erstmusterprüfung als formeller Kontrollpunkt, der die Konstruktionsvorgaben, die Fertigungsdurchführung und die laufende Qualitätssicherung miteinander verbindet.
Aus einem ISO 9001 In dieser Hinsicht unterstützt FAI die Anforderungen an die Produktionskontrolle, die Überprüfung der Produktkonformität und das Änderungsmanagement. ISO 9001 schreibt FAI zwar nicht namentlich vor, doch liefert FAI objektive Nachweise dafür, dass die Prozesse vor dem Start der Serienproduktion einsatzfähig sind – was direkt im Einklang mit dem risikobasierten Denken steht.
Unter AS9100 In Bezug auf diese Systeme legt AS9102 FAI ausdrücklich als obligatorisches Qualitätskriterium fest. AS9100 betrachtet FAI als entscheidenden Faktor für die Produktionsfreigabe.
FAI lässt sich zudem mit übergeordneten Qualitätswerkzeugen verknüpfen. In der Automobilindustrie fließen die FAI-Daten in APQP und PPAP ein und unterstützen so Kontrollpläne, Fähigkeitsstudien und die langfristige Prozessvalidierung. Probleme, die im Rahmen von FAI festgestellt werden, dienen als Grundlage für Korrekturmaßnahmen, Aktualisierungen der PFMEA und Prozessoptimierungen.
Vor allem dient FAI als Grundlage für die kontinuierliche Verbesserung. Messdaten, Abweichungen und gewonnene Erkenntnisse fließen in zukünftige Überarbeitungen ein, reduzieren Schwankungen und stärken die Robustheit der Prozesse im Laufe der Zeit.
Schlussfolgerung
Die Erstmusterprüfung ist der entscheidende Schritt zur Qualitätssicherung vor der Serienfertigung. Dabei wird – unter Verwendung seriennaher Verfahren – sichergestellt, dass Konstruktionsanforderungen, Fertigungsprozesse, Materialien und Prüfsysteme aufeinander abgestimmt und einsatzfähig sind. Wird die FAI-Prüfung übersprungen oder überstürzt durchgeführt, führt dies dazu, dass anfängliche Unsicherheiten zu nachgelagerten Risiken werden: Ausschuss, Nacharbeit, Kundenbeschwerden und verzögerte Markteinführungen.
Unternehmen, die FAI als Teil der Technik und Qualitätssicherung betrachten – und nicht als reine Verwaltungsaufgabe –, profitieren von messbaren Vorteilen: weniger Nacharbeiten, kürzere Freigabezyklen, eine stabilere Produktion und stärkere Kundenbeziehungen. FAI gleich beim ersten Mal richtig umzusetzen, ist der schnellste Weg zur Produktionsfreigabe. Benötigen Sie Unterstützung bei der Vorbereitung der Erstmusterprüfung für Ihr nächstes CNC-Projekt? [Wenden Sie sich an unser Qualitätsingenieurteam], um Unterstützung bei FAI, der Erstellung von Berichten und Dienstleistungen im Bereich der Präzisionsbearbeitung zu erhalten.
FAQ
Ist eine Erstmusterprüfung vorgeschrieben?
FAI ist zwar nicht überall gesetzlich vorgeschrieben, in vielen Branchen jedoch vertraglich verpflichtend. In der Luft- und Raumfahrt wird es üblicherweise gemäß AS9102 verlangt. Kunden aus dem medizinischen und industriellen Bereich schreiben FAI häufig in Bestellungen oder Qualitätsvereinbarungen vor. Selbst wenn es nicht ausdrücklich vorgeschrieben ist, gilt FAI weithin als bewährtes Verfahren für die Produktionsvalidierung – und die meisten seriösen Käufer erwarten es.
Wer ist für die Durchführung von FAI zuständig?
Der Hersteller oder Lieferant, der das Bauteil fertigt, ist für die Durchführung von FAI und die Erstellung des FAIR verantwortlich. In der Praxis wird die Verantwortung geteilt: Konstrukteure liefern klare Zeichnungen, Qualitätsingenieure legen die Prüfverfahren fest, und die Kunden behalten die endgültige Genehmigungsbefugnis. Bei Audits liegt die Verantwortung stets beim Lieferanten.
Wie oft sollte FAI wiederholt werden?
FAI wird beim ersten Produktionslauf durchgeführt und immer dann wiederholt, wenn eine Änderung Form, Passform, Funktion oder Qualität beeinflusst. Häufige Auslöser sind Zeichnungsänderungen, Material- oder Prozessänderungen, Lieferantenwechsel sowie die Wiederaufnahme der Produktion nach längeren Stillstandszeiten. Einige Kunden verlangen bei langlaufenden Programmen zudem regelmäßige Wiederholungen des FAI – in der Regel in den in der Qualitätsvereinbarung festgelegten Abständen.
Was ist der Unterschied zwischen FAI und PPAP?
Bei FAI liegt der Schwerpunkt auf der Überprüfung des ersten Serienteils hinsichtlich aller Konstruktionsanforderungen durch eine umfassende Maß- und Dokumentationsprüfung. PPAP (vor allem in der Automobilindustrie verwendet) validiert den gesamten Produktionsprozess – einschließlich Prozessablauf, Kontrollpläne, PFMEA und statistische Fähigkeitsstudien. Kurz gesagt: FAI belegt, dass das Bauteil die Spezifikationen erfüllt. PPAP belegt, dass der Prozess diese Konformität auch in der Serienfertigung aufrechterhalten kann.
Können die Ergebnisse von FAI nach Änderungen teilweise wiederverwendet werden?
Ja. Viele Normen lassen eine teilweise (Delta-)FAI-Einreichung zu, wenn der Umfang der Änderungen begrenzt ist. Nur die betroffenen Merkmale müssen erneut geprüft und dokumentiert werden, während unveränderte Merkmale auf die zuvor genehmigte FAI-Einreichung verweisen. Eine eindeutige Identifizierung der Änderungen und eine ordnungsgemäße Rückverfolgbarkeit sind für die Akzeptanz teilweiser FAI-Einreichungen durch den Kunden unerlässlich.


