
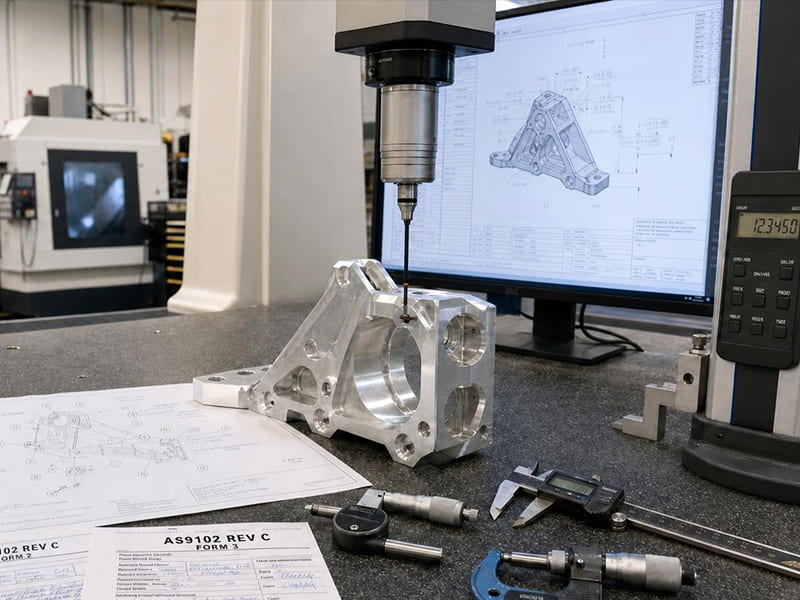
Une erreur dimensionnelle détectée lors de la première inspection de pièce coûte quelques heures à corriger. La même erreur découverte après l’expédition de 500 pièces coûte des semaines de reprise, une escalade client et potentiellement la perte du programme. Nous avons vu ces deux scénarios — et la différence repose toujours sur le fait que la FAI a été traitée comme un véritable point de contrôle technique ou bâclée comme une simple formalité administrative.
Cet article fournit un guide pratique et complet de la première inspection de pièce. Nous couvrons ce qu’est la FAI, quand elle est requise, comment exécuter le processus étape par étape, comment remplir des rapports conformes à l’AS9102, quels outils de mesure utiliser, comment les exigences de la FAI diffèrent entre les secteurs aérospatial, automobile et médical, ainsi que les erreurs les plus courantes qui entraînent des rejets. Que vous soyez ingénieur qualité préparant votre premier rapport FAIR, fournisseur cherchant à obtenir l’approbation client du premier coup, ou acheteur évaluant la préparation d’un fournisseur, l’objectif est de vous aider à réussir la FAI — proprement et sans cycles répétés.
Qu’est-ce que la première inspection de pièce (FAI) ?
Définition formelle
La première inspection de pièce est un processus structuré de vérification qualité qui confirme qu’un processus de fabrication peut produire une pièce entièrement conforme à toutes les exigences techniques — dimensions, tolérances, matériaux, finitions et caractéristiques spéciales — avant le début de la production en série.
Formellement, la FAI exige une inspection complète et une documentation de la première pièce de production fabriquée dans les conditions de production prévues : matériau approuvé, programmes CNC, outillage, montages et opérateurs. Cette distinction est importante. La FAI n’est pas un “ contrôle de première pièce ” (qui ne vérifie que quelques dimensions critiques) ni un échantillonnage de routine (qui surveille la production en cours). Au contraire, la première inspection de pièce est exhaustive et documentée, couvrant chaque exigence du dessin et servant de preuve objective de conformité.
Qu’accomplit réellement la FAI ?
L’objectif va bien au-delà de la mesure dimensionnelle :
Vérifier la fabricabilité de la conception. La FAI confirme que le dessin peut réellement être fabriqué tel que spécifié — révélant les ambiguïtés cachées, les tolérances irréalistes ou les indications manquantes avant qu’elles ne deviennent des problèmes de lot.
Valider la stabilité du processus. En utilisant des méthodes de production réelles, la FAI démontre que le processus est capable, et pas seulement la pièce individuelle. Ceci est particulièrement important pour les composants usinés par CNC où l’usure des outils, la dérive thermique et la répétabilité des montages affectent tous la production.
Démontrer la capacité du fournisseur. Pour les clients, un rapport FAI conforme prouve que le fournisseur comprend les exigences et peut exécuter de manière fiable. Il constitue la base de l’approbation de production et, dans de nombreux programmes, une condition préalable au paiement.
En substance, la première inspection de pièce est un point de contrôle de validation de la conception et du processus. Elle détecte les problèmes lorsque les coûts de correction sont les plus faibles — avant le début de la production en volume.
Quand la première inspection de pièce est-elle requise ?
La FAI est requise chaque fois qu’il existe un risque qu’une pièce ne soit plus conforme à l’intention de conception ou qu’un processus ne soit plus capable. Les clients l’utilisent comme point de réinitialisation objectif avant d’approuver la production.
Introduction de nouveau produit (NPI)
La FAI est obligatoire pour les nouvelles pièces, les nouveaux dessins ou la première production. Avant toute expédition en volume, la première pièce de production doit passer une inspection complète pour vérifier que les dessins, spécifications, outillages, programmes CNC et méthodes d’inspection sont correctement alignés. Cette FAI initiale établit la référence de base pour toute la production future.
Modifications de conception, de matériau ou de processus
Toute modification affectant la forme, l’ajustement, la fonction ou la qualité déclenche généralement une nouvelle FAI complète ou partielle. Les déclencheurs courants incluent des dimensions ou GD&T révisés, des changements de qualité de matériau ou de fournisseur, de nouveaux programmes CNC, un outillage ou des montages différents, et des méthodes d’inspection mises à jour. Même lorsque la pièce semble identique, les clients exigent souvent une preuve FAI que la configuration mise à jour répond toujours à toutes les exigences.
Changement de fournisseur ou redémarrage de production
Les nouveaux fournisseurs doivent démontrer leur capacité par la FAI. De même, les redémarrages de production après un arrêt prolongé peuvent impliquer des machines, des opérateurs ou des configurations différents. La FAI confirme que la capacité a été rétablie et qu’aucune dérive ne s’est produite pendant l’interruption.
| Condition de déclenchement | FAI requise ? |
|---|---|
| Nouvelle pièce / nouveau dessin | Oui |
| Première série de production | Oui |
| Révision de conception ou de dessin | Oui (complète ou partielle) |
| Changement de matériau ou de processus | Oui (caractéristiques affectées) |
| Nouveau fournisseur ou nouveau site | Oui |
| Longue pause de production, puis redémarrage | Oui |
Comprendre ces déclencheurs à l’avance aide les fabricants à planifier la FAI de manière proactive — évitant les surprises au moment de l’expédition ou de l’audit.
Comment fonctionne le processus de première inspection de pièce ?
Un processus FAI robuste ne vérifie pas seulement une pièce, mais le système de production qui la sous-tend. Voici l’approche étape par étape qui, selon notre expérience, permet d’obtenir systématiquement l’approbation client du premier coup.
Étape 1 : Examiner les dessins techniques et les spécifications
Commencez par un examen approfondi des dessins, notes, GD&T selon ASME Y14.5 ou ISO 1101, et normes de référence. Identifiez toutes les caractéristiques mesurables et les éléments critiques pour la qualité (CTQ) affectant la forme, l’ajustement, la fonction, la sécurité ou la conformité réglementaire. Numérotez le dessin pour que chaque exigence reçoive un numéro unique — cela devient l’épine dorsale de votre plan d’inspection et de votre rapport FAIR.
Étape 2 : Produire la première pièce dans les conditions de production
La “ première pièce ” doit provenir de conditions de production réelles : matériau approuvé, programmes CNC finaux, outillage et montages de production, et opérateurs qualifiés. Il ne peut pas s’agir d’un prototype ou d’une pièce d’essai. La FAI valide la répétabilité, donc toute déviation — outils temporaires, ajustements manuels, machine différente — compromet la validité de l’approbation.
Étape 3 : Effectuer l’inspection dimensionnelle et visuelle complète
Exécutez une inspection dimensionnelle à 100 % par rapport au dessin ballonné. Utilisez des outils calibrés adaptés aux exigences de tolérance : pieds à coulisse pour les dimensions générales, micromètres pour les ajustements critiques, et CMM pour les caractéristiques GD&T complexes comme la position vraie, le profil et la planéité. Enregistrez les valeurs mesurées réelles — pas seulement conformité/non-conformité. En outre, effectuez des contrôles visuels et de surface pour les bavures, les cassures d’arête, la couverture de revêtement et tout critère esthétique spécifié par le client.
Étape 4 : Vérifier les matériaux et les procédés spéciaux
Confirmez la conformité des matériaux à l’aide de certificats de matières premières (rapports d’essai en usine) correspondant à la spécification du dessin (par exemple, AMS 4928 pour le Ti-6Al-4V, AMS-QQ-A-250 pour les alliages d’aluminium). Vérifiez les procédés spéciaux — traitement thermique, anodisation, placage, passivation — à l’aide de certificats de procédés provenant de fournisseurs approuvés selon les listes Nadcap ou approuvées par le client. Assurez-vous que les identifiants de pièces et les numéros de lot sont traçables jusqu’aux certificats.
Étape 5 : Documenter les résultats et soumettre le FAIR
Compilez tous les résultats dans un rapport d’inspection du premier article. Chaque caractéristique ballonnée doit être liée à un résultat mesuré et à une méthode d’inspection. Notez clairement tout écart et action corrective. Soumettez le FAIR avec les documents justificatifs pour examen par le client. L’approbation autorise la libération de production ; le rejet déclenche une correction et une ré-inspection des caractéristiques affectées.
Résumé du flux FAI : Examen du dessin → Ballonnage → Première pièce de production → Inspection complète → Vérification des matériaux/procédés → Soumission du FAIR → Approbation du client
Qu’est-ce qu’un rapport d’inspection du premier article (FAIR) ?
Un FAIR est le document formel et traçable prouvant qu’une première pièce de production répond à toutes les exigences d’ingénierie. Les clients l’examinent pour décider si la production peut se poursuivre. Un FAIR complet et bien structuré raccourcit les cycles d’examen et évite les rejets évitables.
Contenu requis du FAIR
Un FAIR conforme relie l’intention de conception aux preuves d’inspection et aux résultats objectifs. Au minimum, inclure :
- Informations sur la pièce : Numéro de pièce, révision, description, numéro de série/lot, lieu de fabrication, date d’inspection
- Caractéristiques du dessin : Chaque dimension, tolérance, exigence GD&T, note et caractéristique spéciale — référencés via un dessin ballonné
- Résultats de mesure : Valeurs mesurées réelles (pas seulement conformité/non-conformité), outil d’inspection utilisé et identification de l’inspecteur
- Statut de conformité : Indication claire de conformité ou de non-conformité, avec actions correctives documentées le cas échéant
Sur la base de nos données de production, un lien incomplet — mesures manquantes, traçabilité peu claire ou écarts entre les ballons et le rapport — représente environ 40% des rejets de FAIR que nous observons, même lorsque la pièce elle-même est physiquement acceptable.
Formulaires AS9102 1, 2 et 3
Dans l’aérospatiale et de nombreuses industries à haute fiabilité, les FAIR suivent l’AS9102 :
Formulaire 1 — Responsabilité du numéro de pièce. Capture l’identification de la pièce/du sous-ensemble, le statut de révision et la configuration de référence. Cela confirme exactement quelle pièce est couverte par l’inspection.
Formulaire 2 — Responsabilité du produit. Documente les matières premières et les procédés spéciaux (traitement thermique, anodisation, placage), y compris les références de certification et les sources approuvées.
Formulaire 3 — Responsabilité des caractéristiques. Liste chaque caractéristique ballonnée avec son exigence, sa mesure réelle, sa méthode d’inspection et son résultat. C’est la preuve de conformité essentielle.
Ensemble, les trois formulaires établissent une responsabilité complète, de l’entrée des matériaux à la sortie dimensionnelle.
Dessins ballonnés : bonnes pratiques
Les dessins ballonnés attribuent un numéro unique à chaque caractéristique inspectable, créant un lien direct entre le dessin et le formulaire 3.
À faire : Numéroter chaque exigence, y compris les notes et les cadres GD&T. Maintenir une numérotation séquentielle et sans ambiguïté. Faire correspondre exactement les numéros de ballons aux entrées du formulaire 3.
À ne pas faire : Sauter les appels de surface ou de notes. Réutiliser des numéros entre les caractéristiques. Créer des ballons qui ne pointent pas clairement vers la caractéristique contrôlée.
D’après notre expérience, un dessin ballonné propre fait souvent la différence entre une approbation le jour même et plusieurs cycles de révision.
Quels outils de mesure sont utilisés dans le FAI ?
Une inspection première pièce précise nécessite des outils adaptés aux exigences de tolérance et à l’intention d’inspection. L’objectif est de générer des preuves traçables et répétables qui résistent à l’examen du client et de l’audit.
Outils d’inspection conventionnels
Pieds à coulisse gèrent les dimensions générales avec des tolérances modérées — rapides et flexibles mais limités en précision pour les ajustements serrés.
Micromètres offrent une précision supérieure pour les diamètres critiques, les épaisseurs et les largeurs, en particulier lorsque les tolérances sont de ±0,01–0,02 mm.
Calibres (calibres à broches, calibres de filetage, calibres go/no-go) vérifient rapidement les trous et les filetages. Cependant, ils doivent compléter les mesures variables dans le FAI — pas les remplacer.
CMMs (machines à mesurer tridimensionnelles) sont essentiels pour les géométries complexes et les caractéristiques GD&T. L’inspection par CMM mesure avec précision la position vraie, le profil, la planéité et la coaxialité, produisant des sorties numériques qui s’intègrent directement dans la documentation FAIR.
Méthodes numériques avancées
Numérisation 3D capture des nuages de points denses utiles pour les surfaces libres, les pièces moulées et les pièces fabriquées par fabrication additive. Bien qu’elle ne remplace pas toujours un CMM, elle excelle dans la visualisation des écarts et la couverture de surface.
Inspection basée sur la définition de modèle (MBD) utilise le modèle 3D CAD comme source faisant autorité au lieu des dessins 2D. Le logiciel compare les données mesurées directement au modèle, réduisant les erreurs d’interprétation et améliorant la clarté.
Principe clé : Adapter la résolution de l’outil à la tolérance. Une tolérance de ±0,05 mm ne nécessite pas un CMM ; un appel de position vraie de ±0,02 mm, oui. La sur-mesure fait perdre du temps, tandis que la sous-mesure crée des risques.
En quoi l’inspection première pièce diffère-t-elle selon les industries ?
L’objectif principal du FAI reste constant — vérifier qu’un produit répond aux exigences de conception. Cependant, la profondeur, le format et les critères d’acceptation varient considérablement selon l’industrie.
Aérospatiale : AS9102
Le FAI aérospatial suit l’AS9102 et est généralement non négociable. Les clients exigent souvent des FAI au niveau pièce et au niveau assemblage. Chaque caractéristique du dessin, note et procédé spécial doit être lié à un numéro ballonné, un résultat mesuré et une traçabilité complète des lots de matériaux, des certifications de procédés et des enregistrements d’étalonnage. Tout changement de conception ou de procédé déclenche un FAI partiel ou complet.
Automobile : FAI vs. PPAP
Dans la fabrication automobile, le FAI existe mais est souvent intégré au PPAP (Processus d’approbation des pièces de production). L’inspection dimensionnelle soutient le PPAP mais se combine avec les diagrammes de flux de processus, les plans de contrôle, l’AMDEC de processus et les études de capabilité (Cp/Cpk).
La différence clé : FAI vérifie la première pièce de production. Le PPAP valide l'ensemble du processus de production et sa capacité à long terme. FAI est courant pour les prototypes, les essais d'outillage et les programmes à faible volume. Le PPAP régit la production de masse à grande échelle.
Dispositifs médicaux : ISO 13485
Sous ISO 13485, la gestion des risques et la conformité réglementaire dictent les exigences FAI plutôt qu'un formulaire fixe. La profondeur de l'inspection est liée à la sécurité des patients et à la fonction du dispositif. Les dimensions critiques, les matériaux et les processus font l'objet d'un examen renforcé. La documentation doit appuyer les dossiers de conception (DHF) et les dossiers maîtres de dispositif (DMR). Le contrôle des modifications est particulièrement strict — toute modification affectant la fonction ou la stérilisation peut exiger une re-validation.
| Industrie | Norme principale | Focus FAI |
|---|---|---|
| Aérospatial | AS9102 | Dimensionnel complet + traçabilité complète |
| Automobile | PPAP (avec éléments FAI) | Capacité processus + validation dimensionnelle |
| Médical | ISO 13485 | Inspection et conformité basées sur les risques |
Non-conformités FAI courantes et comment les prévenir
Les échecs d'inspection de première pièce sont rarement aléatoires. La plupart tombent dans un petit nombre de schémas récurrents. Selon l'expérience de notre équipe qualité, traiter ces causes racines améliore les taux d'approbation au premier passage de 30 à 50%.
Résultats dimensionnels hors tolérance. Les caractéristiques dépassent les limites du dessin en raison de décalages CNC incorrects, d'usure d'outil, de dilatation thermique ou de tolérances irréalistes. C'est le type de rejet FAI le plus visible.
Documentation incomplète ou incorrecte. Numéros de ballons manquants, notes de dessin non signalées, réussite/échec sans valeurs réelles, ou écarts entre le dessin et le rapport. Ces éléments déclenchent un rejet même lorsque la pièce est physiquement acceptable.
Certificats de matériaux/processus manquants ou invalides. Rapports de laminoir absents, certificats de traitement thermique expirés, ou fournisseurs de procédés spéciaux non approuvés rompent la traçabilité et invalident le FAI.
Caractéristiques spéciales non vérifiées. CTQ ou caractéristiques clés non clairement identifiées, mesurées avec des outils inappropriés, ou omises entièrement du rapport.
Catégories de causes racines et correctifs
Liées à la conception : Des dessins ambigus ou des tolérances trop serrées nécessitent une clarification avec l'ingénierie. Le correctif peut inclure une révision du dessin ou une réallocation des tolérances.
Liées au processus : La déflexion d'outil, l'instabilité du montage ou des paramètres non contrôlés indiquent des lacunes de capacité. Les actions incluent l'ajustement du processus, la mise à niveau de l'outillage ou des étapes d'inspection intermédiaires.
Liées à la mesure : Une méthode incorrecte, une résolution insuffisante ou un équipement non calibré peuvent produire de faux échecs. Effectuez une analyse du système de mesure (MSA) et adaptez les outils aux tolérances.
| Type de défaillance | Action préventive |
|---|---|
| Erreurs dimensionnelles | Valider la capacité du processus avant le FAI |
| Lacunes documentaires | Utiliser une liste de contrôle FAIR standardisée |
| Certificats manquants | Vérifier la traçabilité avant le début de l'inspection |
| Erreurs de mesure | Adapter les outils aux tolérances et aux exigences GD&T |
Comment FAI s'intègre dans votre système de management de la qualité
Dans un SMQ structuré, l'inspection de première pièce fonctionne comme un point de contrôle formel reliant l'intention de conception, l'exécution de fabrication et l'assurance qualité continue.
D'un point de vue ISO 9001 , FAI soutient les exigences de contrôle de la production, de vérification de la conformité des produits et de gestion des modifications. ISO 9001 n'exige pas FAI par son nom, mais FAI fournit des preuves objectives que les processus sont capables avant la production complète — s'alignant directement sur la pensée basée sur les risques.
En AS9100 Dans les systèmes, AS9102 formalise explicitement FAI comme une porte qualité obligatoire. AS9100 traite FAI comme une entrée critique pour l'approbation de la production.
FAI se connecte également à des outils qualité plus larges. Dans les environnements automobiles, les données FAI alimentent l'APQP et le PPAP — soutenant les plans de contrôle, les études de capacité et la validation de processus à long terme. Les problèmes découverts pendant le FAI deviennent des entrées pour les actions correctives, les mises à jour PFMEA et l'optimisation des processus.
Plus important encore, FAI sert de référence pour l'amélioration continue. Les données de mesure, les écarts et les leçons apprises informent les révisions futures, réduisent la variation et renforcent la robustesse des processus au fil du temps.
Conclusion
L'inspection de première pièce est l'étape de validation qualité la plus critique avant la production en volume. Elle confirme — en utilisant des méthodes d'intention de production — que les exigences de conception, les processus de fabrication, les matériaux et les systèmes d'inspection sont alignés et capables. Sauter ou précipiter le FAI transforme l'incertitude précoce en risque en aval : rebuts, reprises, escalades clients et lancements retardés.
Les organisations qui traitent FAI comme une discipline d'ingénierie et de qualité — et non comme un exercice papier — constatent des bénéfices mesurables : moins de reprises, des cycles d'approbation plus courts, une production plus stable et des relations clients plus solides. Réussir le FAI du premier coup est le chemin le plus rapide vers l'approbation de production. Besoin d'aide pour préparer l'inspection de première pièce sur votre prochain projet CNC ? [Contactez notre équipe d'ingénierie qualité] pour le support FAI, la préparation de rapports et les services d'usinage de précision.
FAQ
L'inspection de première pièce est-elle obligatoire ?
FAI n'est pas universellement exigé par la loi, mais il est contractuellement obligatoire dans de nombreuses industries. Les programmes aérospatiaux l'exigent couramment selon AS9102. Les clients médicaux et industriels spécifient souvent FAI dans les bons de commande ou les accords qualité. Même lorsqu'il n'est pas explicitement exigé, FAI est largement reconnu comme une meilleure pratique pour la validation de production — et la plupart des acheteurs sérieux l'attendent.
Qui est responsable de la réalisation de la FAI ?
Le fabricant ou le fournisseur produisant la pièce est responsable de la réalisation de la FAI et de la préparation du rapport de FAI. En pratique, la responsabilité est partagée : les ingénieurs de conception fournissent des dessins clairs, les ingénieurs qualité définissent les méthodes d'inspection, et les clients conservent l'autorité finale d'approbation. Lors des audits, la responsabilité incombe toujours au fournisseur.
À quelle fréquence la FAI doit-elle être répétée ?
La FAI est réalisée pour la première série de production et répétée chaque fois qu'un changement affecte la forme, l'ajustement, la fonction ou la qualité. Les déclencheurs courants incluent les révisions de dessins, les changements de matériaux ou de procédés, les changements de fournisseurs et les redémarrages de production après un arrêt prolongé. Certains clients exigent également une re-FAI périodique pour les programmes de longue durée — généralement à des intervalles définis dans l'accord qualité.
Quelle est la différence entre la FAI et le PPAP ?
La FAI se concentre sur la vérification de la première pièce de production par rapport à toutes les exigences de conception via un examen dimensionnel et documentaire complet. Le PPAP (utilisé principalement dans l'automobile) valide l'ensemble du processus de production — y compris le flux de processus, les plans de contrôle, l'AMDEC processus et les études de capacité statistique. En bref, la FAI prouve que la pièce est conforme aux spécifications. Le PPAP prouve que le processus peut maintenir cette conformité en volume.
Les résultats de la FAI peuvent-ils être partiellement réutilisés après des changements ?
Oui. De nombreuses normes permettent une FAI partielle (delta) lorsque les changements sont limités en portée. Seules les caractéristiques affectées nécessitent une ré-inspection et une re-documentation, tandis que les caractéristiques inchangées référencent la FAI précédemment approuvée. Une identification claire des changements et une traçabilité appropriée sont essentielles pour l'acceptation par le client des soumissions de FAI partielles.


