
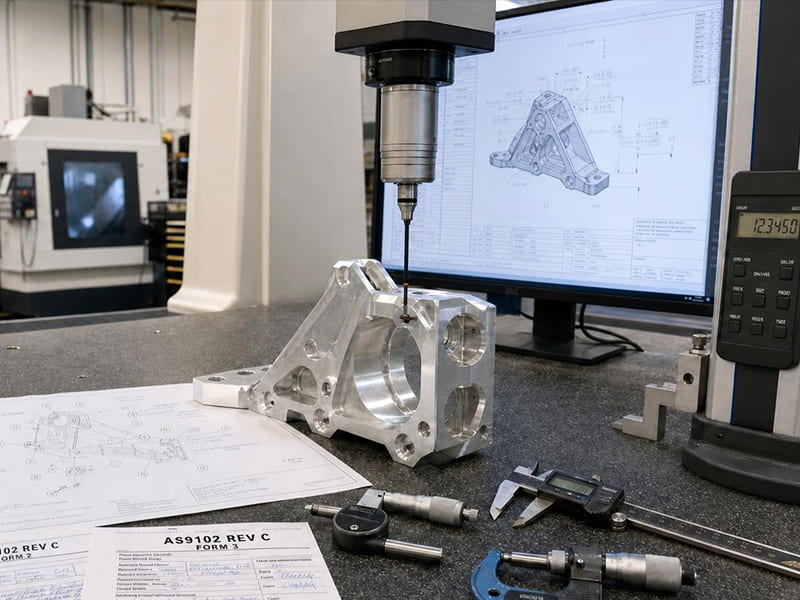
Un errore dimensionale rilevato durante la prima ispezione articolo costa poche ore per essere corretto. Lo stesso errore scoperto dopo che 500 pezzi sono stati spediti costa settimane di rilavorazione, un'escalation con il cliente e possibilmente la perdita del programma. Abbiamo visto entrambi gli scenari — e la differenza dipende sempre dal fatto che la FAI sia stata trattata come un vero checkpoint ingegneristico o affrettata come semplice documentazione.
Questo articolo fornisce una guida pratica e completa alla prima ispezione articolo. Trattiamo cos'è la FAI, quando è richiesta, come eseguire il processo passo dopo passo, come compilare report conformi ad AS9102, quali strumenti di misurazione utilizzare, come i requisiti FAI differiscono tra i settori aerospaziale, automobilistico e medicale, e gli errori più comuni che causano rifiuti. Che tu sia un ingegnere qualità che prepara il primo FAIR, un fornitore che cerca di superare l'approvazione del cliente al primo tentativo, o un acquirente che valuta la prontezza del fornitore, l'obiettivo è aiutarti a fare la FAI correttamente — in modo pulito e senza cicli ripetuti.
Cos'è la Prima Ispezione Articolo (FAI)?
Definizione formale
La prima ispezione articolo è un processo strutturato di verifica qualità che conferma che un processo di produzione può produrre un pezzo pienamente conforme a tutti i requisiti ingegneristici — dimensioni, tolleranze, materiali, finiture e caratteristiche speciali — prima dell'inizio della produzione in serie.
Formalmente, la FAI richiede un'ispezione completa e la documentazione del primo pezzo prodotto utilizzando le condizioni di produzione previste: materiale approvato, programmi CNC, attrezzature, dispositivi e operatori. Questa distinzione è importante. La FAI non è un “controllo del primo pezzo” (che verifica solo alcune dimensioni critiche) o un'ispezione di campionamento di routine (che monitora la produzione in corso). Invece, la prima ispezione articolo è completa e documentata, coprendo ogni requisito del disegno e fungendo da evidenza oggettiva di conformità.
Cosa Ottiene Effettivamente la FAI?
Lo scopo va ben oltre la misurazione dimensionale:
Verificare la producibilità del progetto. La FAI conferma che il disegno può essere effettivamente prodotto come specificato — evidenziando ambiguità nascoste, tolleranze irrealistiche o indicazioni mancanti prima che diventino problemi di lotto.
Validare la stabilità del processo. Utilizzando metodi di produzione reali, la FAI dimostra che il processo è capace, non solo il singolo pezzo. Questo è particolarmente importante per componenti lavorati con CNC dove l'usura dell'utensile, la deriva termica e la ripetibilità del dispositivo influenzano tutti l'output.
Dimostrare la capacità del fornitore. Per i clienti, un report FAI conforme è la prova che un fornitore comprende i requisiti e può eseguire in modo affidabile. Costituisce la base per l'approvazione della produzione e, in molti programmi, è un prerequisito per il pagamento.
In sostanza, la prima ispezione articolo è un checkpoint di validazione del progetto e del processo. Cattura i problemi quando i costi di correzione sono più bassi — prima dell'inizio della produzione in volume.
Quando è Richiesta la Prima Ispezione Articolo?
La FAI è richiesta ogni volta che c'è il rischio che un pezzo possa non essere più conforme all'intento progettuale o che un processo possa non essere più capace. I clienti la utilizzano come punto di reset oggettivo prima di approvare la produzione.
Introduzione di Nuovo Prodotto (NPI)
La FAI è obbligatoria per nuovi pezzi, nuovi disegni o prima produzione. Prima di qualsiasi spedizione in volume, il primo articolo di produzione deve superare l'ispezione completa per verificare che disegni, specifiche, attrezzature, programmi CNC e metodi di ispezione siano correttamente allineati. Questa FAI iniziale stabilisce la linea di base di riferimento per tutta la produzione futura.
Modifiche a Progetto, Materiale o Processo
Qualsiasi modifica che influisca su forma, adattamento, funzione o qualità in genere attiva una nuova FAI completa o parziale. I fattori scatenanti comuni includono dimensioni o GD&T riviste, cambi di grado del materiale o del fornitore, nuovi programmi CNC, attrezzature o dispositivi diversi e metodi di ispezione aggiornati. Anche quando il pezzo sembra identico, i clienti spesso richiedono evidenza FAI che la configurazione aggiornata soddisfi ancora tutti i requisiti.
Cambio Fornitore o Riavvio della Produzione
I nuovi fornitori devono dimostrare la capacità attraverso la FAI. Allo stesso modo, i riavvii della produzione dopo lunghi periodi di inattività possono coinvolgere macchine, operatori o configurazioni diverse. La FAI conferma che la capacità è stata ristabilita e che non si è verificata alcuna deriva durante l'interruzione.
| Condizione di Attivazione | FAI Richiesta? |
|---|---|
| Nuovo pezzo / nuovo disegno | Sì |
| Prima produzione in serie | Sì |
| Revisione del progetto o del disegno | Sì (completa o parziale) |
| Cambio di materiale o processo | Sì (caratteristiche interessate) |
| Nuovo fornitore o sede | Sì |
| Lunga pausa produttiva, poi riavvio | Sì |
Comprendere questi fattori scatenanti in anticipo aiuta i produttori a pianificare la FAI in modo proattivo — evitando sorprese al momento della spedizione o dell'audit.
Come Funziona il Processo di Prima Ispezione Articolo?
Un processo FAI robusto verifica non solo un pezzo, ma il sistema di produzione che lo sostiene. Ecco l'approccio passo dopo passo che nella nostra esperienza ottiene costantemente l'approvazione del cliente al primo tentativo.
Passo 1: Revisione dei Disegni Ingegneristici e delle Specifiche
Inizia con una revisione approfondita di disegni, note, GD&T secondo ASME Y14.5 o ISO 1101 e standard di riferimento. Identifica tutte le caratteristiche misurabili e le caratteristiche Critical-to-Quality (CTQ) che influenzano forma, adattamento, funzione, sicurezza o conformità normativa. Numerizza il disegno con pallini in modo che ogni requisito riceva un numero univoco — questo diventa la spina dorsale del tuo piano di ispezione e del report FAIR.
Passo 2: Produrre il Primo Articolo in Condizioni di Produzione
Il “primo articolo” deve provenire da condizioni di produzione reali: materiale approvato, programmi CNC finali, attrezzature e dispositivi di produzione e operatori qualificati. Non può essere un prototipo o un pezzo di prova. La FAI valida la ripetibilità, quindi qualsiasi deviazione — attrezzi temporanei, regolazioni manuali, macchina diversa — mina la validità dell'approvazione.
Passo 3: Esecuzione dell'Ispezione Dimensionale Completa e Visiva
Eseguire un'ispezione dimensionale al 100% rispetto al disegno con riferimenti numerati. Utilizzare strumenti calibrati in base ai requisiti di tolleranza: calibri per dimensioni generali, micrometri per accoppiamenti critici e CMM per caratteristiche geometriche complesse come posizione reale, profilo e planarità. Registrare i valori misurati effettivi — non solo esito positivo/negativo. Inoltre, condurre controlli visivi e superficiali per bave, rotture di spigolo, copertura del rivestimento e qualsiasi criterio estetico specificato dal cliente.
Fase 4: Verificare Materiali e Processi Speciali
Confermare la conformità dei materiali utilizzando certificati di materia prima (rapporti di prova del laminatoio) che corrispondano alla specifica del materiale indicata sul disegno (ad es., AMS 4928 per Ti-6Al-4V, AMS-QQ-A-250 per leghe di alluminio). Verificare i processi speciali — trattamento termico, anodizzazione, placcatura, passivazione — utilizzando certificazioni di processo da fornitori approvati secondo Nadcap o elenchi di fonti approvate dal cliente. Assicurarsi che gli ID dei pezzi e i numeri di lotto siano tracciabili ai certificati.
Fase 5: Documentare i Risultati e Presentare il Rapporto di Prima Ispezione Articolo (FAIR)
Compilare tutti i risultati in un Rapporto di Prima Ispezione Articolo. Ogni caratteristica numerata deve essere collegata a un risultato misurato e a un metodo di ispezione. Annotare chiaramente eventuali scostamenti e azioni correttive. Presentare il FAIR con i documenti di supporto per la revisione del cliente. L'approvazione autorizza il rilascio della produzione; il rifiuto attiva la correzione e la re-ispezione delle caratteristiche interessate.
Riepilogo del flusso FAIR: Revisione del disegno → Numerazione dei riferimenti → Prima parte di produzione → Ispezione completa → Verifica materiali/processi → Presentazione FAIR → Approvazione del cliente
Cos'è un Rapporto di Prima Ispezione Articolo (FAIR)?
Un FAIR è il documento formale e tracciabile che dimostra che una prima parte di produzione soddisfa ogni requisito ingegneristico. I clienti lo esaminano per decidere se la produzione può procedere. Un FAIR completo e ben strutturato accorcia i cicli di revisione e previene rifiuti evitabili.
Contenuto Richiesto del FAIR
Un FAIR conforme collega l'intento progettuale alle evidenze ispettive e ai risultati oggettivi. Come minimo, includere:
- Informazioni sul pezzo: Numero pezzo, revisione, descrizione, numero di serie/lotto, luogo di produzione, data di ispezione
- Caratteristiche del disegno: Ogni dimensione, tolleranza, requisito GD&T, nota e caratteristica speciale — referenziata tramite disegno con richiami numerati
- Risultati di misurazione: Valori misurati effettivi (non solo superato/non superato), strumento di ispezione utilizzato e identificazione dell'ispettore
- Stato di conformità: Chiara indicazione di conformità o non conformità, con azioni correttive documentate ove applicabile
Sulla base dei nostri dati di produzione, la mancata correlazione — misurazioni mancanti, tracciabilità poco chiara o discrepanze tra richiami e report — rappresenta circa il 40% degli scarti FAIR che riscontriamo, anche quando il pezzo stesso è fisicamente accettabile.
Moduli AS9102 1, 2 e 3
Nel settore aerospaziale e in molte industrie ad alta affidabilità, i FAIR seguono la norma AS9102:
Modulo 1 — Responsabilità del numero pezzo. Cattura l'identificazione del pezzo/assieme, lo stato di revisione e la configurazione di base. Questo conferma esattamente quale pezzo è coperto dall'ispezione.
Modulo 2 — Responsabilità del prodotto. Documenta i materiali grezzi e i processi speciali (trattamento termico, anodizzazione, placcatura), inclusi i riferimenti di certificazione e le fonti approvate.
Modulo 3 — Responsabilità delle caratteristiche. Elenca ogni caratteristica richiamata con il suo requisito, la misurazione effettiva, il metodo di ispezione e il risultato. Questa è l'evidenza di conformità principale.
Insieme, i tre moduli stabiliscono una piena responsabilità dall'input del materiale fino all'output dimensionale.
Disegni con Richiami Numerati: Migliori Pratiche
I disegni con richiami numerati assegnano un numero univoco a ogni caratteristica ispezionabile, creando un collegamento diretto tra il disegno e il Modulo 3.
Fare: Numerare ogni requisito incluse note e riquadri GD&T. Mantenere la numerazione sequenziale e inequivocabile. Far corrispondere esattamente i numeri dei richiami alle voci del Modulo 3.
Non fare: Saltare richiami di superfici o note. Riutilizzare numeri tra diverse caratteristiche. Creare richiami che non puntano chiaramente alla caratteristica controllata.
Nella nostra esperienza, un disegno con richiami ben eseguito è spesso la differenza tra un'approvazione in giornata e molteplici cicli di revisione.
Quali Strumenti di Misurazione Sono Utilizzati nel FAI?
Un'ispezione di primo articolo accurata richiede strumenti abbinati ai requisiti di tolleranza e all'intento ispettivo. L'obiettivo è generare evidenze tracciabili e ripetibili che resistano alla revisione del cliente e dell'audit.
Strumenti di Ispezione Convenzionali
Calibri gestiscono dimensioni generali con tolleranze moderate — rapidi e flessibili ma limitati in precisione per accoppiamenti stretti.
Micrometri forniscono maggiore precisione per diametri critici, spessori e larghezze, specialmente dove le tolleranze sono ±0,01–0,02 mm.
Calibri fissi (calibri per perni, calibri per filettature, calibri passa/non passa) verificano rapidamente fori e filettature. Tuttavia, dovrebbero integrare le misurazioni variabili nel FAI — non sostituirle.
CMM (Macchine di Misura a Coordinate) sono essenziali per geometrie complesse e caratteristiche GD&T. L'ispezione con CMM misura accuratamente posizione vera, profilo, planarità e coassialità, producendo output digitali che si integrano direttamente nella documentazione FAIR.
Metodi Digitali Avanzati
Scansione 3D cattura nuvole di punti dense utili per superfici a forma libera, fusioni e parti prodotte con manifattura additiva. Sebbene non sia sempre un sostituto del CMM, eccelle nella visualizzazione delle deviazioni e nella copertura superficiale.
Ispezione con Definizione Basata su Modello (MBD) utilizza il modello 3D CAD come fonte autorevole invece dei disegni 2D. Il software confronta i dati misurati direttamente con il modello, riducendo gli errori di interpretazione e migliorando la chiarezza.
Principio chiave: Abbina la risoluzione dello strumento alla tolleranza. Una tolleranza di ±0,05 mm non richiede un CMM; una richiesta di posizione vera di ±0,02 mm sì. La sovra-misurazione spreca tempo, mentre la sotto-misurazione crea rischio.
Come Differisce l'Ispezione di Primo Articolo tra i Settori?
L'obiettivo principale del FAI rimane coerente — verificare che un prodotto soddisfi i requisiti di progettazione. Tuttavia, profondità, formato e criteri di accettazione variano significativamente in base al settore.
Aerospaziale: AS9102
Il FAI aerospaziale segue la norma AS9102 ed è tipicamente non negoziabile. I clienti richiedono spesso FAIR sia a livello di pezzo che di assieme. Ogni caratteristica del disegno, nota e processo speciale deve essere collegata a un numero di richiamo, a un risultato misurato e a una piena tracciabilità dei lotti di materiale, delle certificazioni di processo e dei registri di calibrazione. Qualsiasi modifica di progettazione o processo attiva una ri-FAI parziale o completa.
Automotive: FAI vs. PPAP
Nella produzione automobilistica, il FAI esiste ma è spesso integrato nel PPAP (Processo di Approvazione del Pezzo di Produzione). L'ispezione dimensionale supporta il PPAP ma si combina con diagrammi di flusso di processo, piani di controllo, PFMEA e studi di capacità (Cp/Cpk).
La differenza chiave: il FAI verifica il primo pezzo di produzione. Il PPAP valida l'intero processo produttivo e la sua capacità a lungo termine. Il FAI è comune per prototipi, prove di attrezzaggio e programmi a basso volume. Il PPAP governa la produzione di massa su larga scala.
Dispositivi Medici: ISO 13485
Sotto ISO 13485, la gestione del rischio e la conformità normativa guidano i requisiti FAI piuttosto che un modulo fisso. La profondità dell'ispezione è legata alla sicurezza del paziente e alla funzione del dispositivo. Le dimensioni critiche, i materiali e i processi ricevono un controllo approfondito. La documentazione deve supportare i file di cronologia di progettazione (DHF) e i registri master del dispositivo (DMR). Il controllo delle modifiche è particolarmente rigoroso — qualsiasi modifica che influisca sulla funzione o sulla sterilizzazione può richiedere una nuova validazione.
| Industria | Standard Primario | Focus FAI |
|---|---|---|
| Aerospaziale | AS9102 | Dimensionale completo + tracciabilità completa |
| Settore automobilistico | PPAP (con elementi FAI) | Capacità di processo + validazione dimensionale |
| Medico | ISO 13485 | Ispezione basata sul rischio e conformità |
Non Conformità Comuni FAI e Come Prevenirle
I guasti della prima ispezione articolo sono raramente casuali. La maggior parte rientra in un piccolo numero di modelli ripetibili. Nell'esperienza del nostro team di qualità, affrontare queste cause profonde migliora i tassi di approvazione al primo passaggio del 30–50%.
Risultati dimensionali fuori tolleranza. Le caratteristiche superano i limiti del disegno a causa di offset CNC errati, usura dell'utensile, dilatazione termica o tolleranze non realistiche. Questo è il tipo di rifiuto FAI più visibile.
Documentazione incompleta o errata. Numeri di pallinatura mancanti, note di disegno non riportate, superato/non superato senza valori effettivi o discrepanze tra disegno e rapporto. Questi causano il rifiuto anche quando il pezzo è fisicamente accettabile.
Certificazioni di materiale/processo mancanti o non valide. Rapporti di prova del laminatoio assenti, certificati di trattamento termico scaduti o fornitori di processi speciali non approvati interrompono la tracciabilità e invalidano il FAI.
Caratteristiche speciali non verificate. CTQ o caratteristiche chiave non chiaramente identificate, misurate con strumenti inappropriati o omesse completamente dal rapporto.
Categorie di Causa Radice e Correzioni
Relative alla progettazione: Disegni ambigui o tolleranze eccessivamente strette richiedono chiarimenti con l'ingegneria. La correzione può includere una revisione del disegno o una riallocazione delle tolleranze.
Relative al processo: Flessione dell'utensile, instabilità del fissaggio o parametri non controllati indicano lacune di capacità. Le azioni includono regolazione del processo, aggiornamenti degli utensili o passaggi di ispezione intermedi.
Relative alla misurazione: Metodo errato, risoluzione insufficiente o apparecchiature non calibrate possono produrre falsi guasti. Eseguire un'analisi del sistema di misurazione (MSA) e abbinare gli strumenti alla tolleranza.
| Tipo di guasto | Azioni preventive |
|---|---|
| Errori dimensionali | Validare la capacità di processo prima del FAI |
| Lacune documentali | Utilizzare una checklist FAIR standardizzata |
| Certificati mancanti | Verificare la tracciabilità prima che inizi l'ispezione |
| Errori di misurazione | Abbinare gli strumenti alla tolleranza e ai requisiti GD&T |
Come il FAI si Integra nel Tuo Sistema di Gestione della Qualità
All'interno di un QMS strutturato, la prima ispezione articolo funziona come un punto di controllo formale che collega l'intento progettuale, l'esecuzione manifatturiera e la garanzia di qualità continua.
Da una prospettiva ISO 9001 , il FAI supporta i requisiti per il controllo della produzione, la verifica della conformità del prodotto e la gestione delle modifiche. ISO 9001 non impone il FAI per nome, ma il FAI fornisce prove oggettive che i processi sono capaci prima della produzione completa — allineandosi direttamente con il pensiero basato sul rischio.
In AS9100 sistemi, AS9102 formalizza esplicitamente il FAI come gate di qualità obbligatorio. AS9100 tratta il FAI come input critico per l'approvazione della produzione.
Il FAI si collega anche a strumenti di qualità più ampi. Negli ambienti automobilistici, i dati FAI alimentano APQP e PPAP — supportando piani di controllo, studi di capacità e validazione di processo a lungo termine. I problemi trovati durante il FAI diventano input per azioni correttive, aggiornamenti PFMEA e ottimizzazione del processo.
Ancora più importante, il FAI funge da base per il miglioramento continuo. I dati di misurazione, le deviazioni e le lezioni apprese informano le revisioni future, riducono la variazione e rafforzano la robustezza del processo nel tempo.
Conclusione
La prima ispezione articolo è il passo di validazione della qualità più critico prima della produzione in volume. Conferma — utilizzando metodi di intento produttivo — che i requisiti di progettazione, i processi di produzione, i materiali e i sistemi di ispezione sono allineati e capaci. Saltare o affrettare il FAI trasforma l'incertezza iniziale in rischio a valle: scarti, rilavorazioni, escalation del cliente e lanci ritardati.
Le organizzazioni che trattano il FAI come una disciplina ingegneristica e di qualità — non un esercizio burocratico — vedono benefici misurabili: meno rilavorazioni, cicli di approvazione più brevi, produzione più stabile e relazioni più forti con i clienti. Fare il FAI correttamente al primo tentativo è il percorso più veloce verso l'approvazione della produzione. Hai bisogno di aiuto per prepararti alla prima ispezione articolo sul tuo prossimo progetto CNC? [Contatta il nostro team di ingegneria della qualità] per supporto FAI, preparazione dei rapporti e servizi di lavorazione di precisione.
FAQ
La prima ispezione articolo è obbligatoria?
Il FAI non è universalmente richiesto dalla legge, ma è contrattualmente obbligatorio in molti settori. I programmi aerospaziali comunemente lo richiedono secondo AS9102. I clienti medici e industriali spesso specificano il FAI negli ordini di acquisto o negli accordi di qualità. Anche quando non esplicitamente richiesto, il FAI è ampiamente riconosciuto come migliore pratica per la validazione della produzione — e la maggior parte degli acquirenti seri lo prevede.
Chi è responsabile dell'esecuzione della FAI?
Il produttore o fornitore che realizza il componente è responsabile dell'esecuzione della FAI e della preparazione del rapporto FAIR. In pratica, la responsabilità è condivisa: gli ingegneri progettisti forniscono disegni chiari, gli ingegneri qualità definiscono i metodi di ispezione e i clienti mantengono l'autorità finale di approvazione. Durante gli audit, la responsabilità ricade sempre sul fornitore.
Con quale frequenza deve essere ripetuta la FAI?
La FAI viene eseguita per il primo lotto di produzione e ripetuta ogni volta che una modifica influisce su forma, accoppiamento, funzione o qualità. I fattori scatenanti comuni includono revisioni dei disegni, cambi di materiale o processo, cambi di fornitore e riavvii della produzione dopo lunghi periodi di fermo. Alcuni clienti richiedono inoltre una ri-FAI periodica per programmi a lungo termine, tipicamente a intervalli definiti nell'accordo sulla qualità.
Qual è la differenza tra FAI e PPAP?
La FAI si concentra sulla verifica del primo pezzo di produzione rispetto a tutti i requisiti di progettazione attraverso una revisione dimensionale e documentale completa. Il PPAP (utilizzato principalmente nel settore automobilistico) valida l'intero processo produttivo, inclusi flusso di processo, piani di controllo, PFMEA e studi di capacità statistica. In breve, la FAI dimostra che il pezzo soddisfa le specifiche. Il PPAP dimostra che il processo può mantenere tale conformità su larga scala.
I risultati della FAI possono essere parzialmente riutilizzati dopo le modifiche?
Sì. Molti standard consentono una FAI parziale (delta) quando le modifiche sono limitate nell'ambito. Solo le caratteristiche interessate richiedono una nuova ispezione e una nuova documentazione, mentre le caratteristiche invariate fanno riferimento alla FAI precedentemente approvata. Una chiara identificazione delle modifiche e una corretta tracciabilità sono essenziali per l'accettazione da parte del cliente di presentazioni FAI parziali.


