
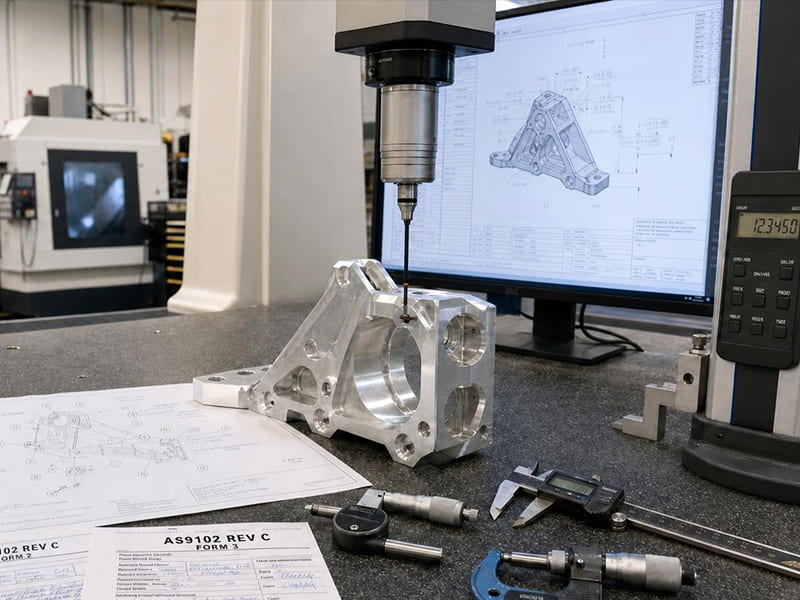
Размерная ошибка, выявленная при первичной инспекции изделия, стоит нескольких часов на исправление. Та же ошибка, обнаруженная после отгрузки 500 деталей, стоит недель доработки, эскалации на уровне заказчика и, возможно, потери заказа. Мы видели оба сценария — и разница всегда сводится к тому, рассматривался ли FAI как реальная инженерная контрольная точка или был выполнен формально, ради бумаг.
Эта статья представляет собой практическое сквозное руководство по первичной инспекции изделия. Мы рассматриваем, что такое FAI, когда он требуется, как выполнить процесс шаг за шагом, как заполнить отчёты в соответствии с AS9102, какие измерительные инструменты использовать, чем требования FAI отличаются в аэрокосмической, автомобильной и медицинской отраслях, а также наиболее распространённые ошибки, приводящие к отклонению. Независимо от того, являетесь ли вы инженером по качеству, готовящим свой первый FAIR, поставщиком, пытающимся пройти одобрение заказчика с первой попытки, или закупщиком, оценивающим готовность поставщика, цель — помочь вам выполнить FAI правильно — чисто и без повторных циклов.
Что такое первичная инспекция изделия (FAI)?
Формальное определение
Первичная инспекция изделия — это структурированный процесс верификации качества, который подтверждает, что производственный процесс способен выпустить деталь, полностью соответствующую всем инженерным требованиям — размерам, допускам, материалам, покрытиям и специальным характеристикам — до начала серийного производства.
Формально FAI требует полной инспекции и документирования первой производственной детали, изготовленной с использованием предполагаемых производственных условий: одобренного материала, программ CNC, оснастки, приспособлений и операторов. Это различие важно. FAI — это не “проверка первой детали” (которая верифицирует лишь несколько критических размеров) и не выборочный контроль (который отслеживает текущее производство). Напротив, первичная инспекция изделия является всеобъемлющей и документированной, охватывает каждое требование чертежа и служит объективным доказательством соответствия.
Что на самом деле даёт FAI?
Цель выходит далеко за рамки размерных измерений:
Подтвердить технологичность конструкции. FAI подтверждает, что чертёж действительно может быть изготовлен в соответствии со спецификацией — выявляя скрытые неоднозначности, нереалистичные допуски или отсутствующие обозначения до того, как они станут проблемами партии.
Подтвердить стабильность процесса. Используя методы, предназначенные для производства, FAI демонстрирует, что процесс является воспроизводимым, а не только отдельная деталь. Это особенно важно для компонентов, обрабатываемых на CNC, где износ инструмента, тепловой дрейф и повторяемость приспособлений влияют на результат.
Продемонстрировать возможности поставщика. Для заказчиков соответствующий отчёт FAI является доказательством того, что поставщик понимает требования и может работать надёжно. Он формирует основу для одобрения производства и во многих программах является предварительным условием для оплаты.
По сути, первичная инспекция изделия — это контрольная точка валидации конструкции и процесса. Она выявляет проблемы, когда затраты на исправление минимальны — до начала серийного производства.
Когда требуется первичная инспекция изделия?
FAI требуется всякий раз, когда существует риск, что деталь может перестать соответствовать замыслу конструкции или процесс может утратить воспроизводимость. Заказчики используют его как объективную точку сброса перед одобрением производства.
Внедрение нового продукта (NPI)
FAI обязателен для новых деталей, новых чертежей или первого производства. До любой серийной отгрузки первое производственное изделие должно пройти полную инспекцию для проверки того, что чертежи, спецификации, оснастка, программы CNC и методы инспекции правильно согласованы. Этот первоначальный FAI устанавливает базовый эталон для всего будущего производства.
Изменения конструкции, материала или процесса
Любое изменение, влияющее на форму, посадку, функцию или качество, как правило, требует нового или частичного FAI. Типичные триггеры включают пересмотренные размеры или GD&T, изменение марки материала или поставщика, новые программы CNC, другую оснастку или приспособления, а также обновлённые методы инспекции. Даже когда деталь выглядит идентично, заказчики часто требуют подтверждения FAI того, что обновлённая конфигурация по-прежнему соответствует всем требованиям.
Смена поставщика или возобновление производства
Новые поставщики должны продемонстрировать свои возможности посредством FAI. Аналогично, возобновление производства после длительного простоя может включать другие станки, операторов или наладки. FAI подтверждает, что воспроизводимость была восстановлена и во время перерыва не произошло дрейфа.
| Условие-триггер | Требуется FAI? |
|---|---|
| Новая деталь / новый чертёж | Да |
| Первый производственный запуск | Да |
| Изменение конструкции или чертежа | Да (полный или частичный) |
| Изменение материала или процесса | Да (затронутые характеристики) |
| Новый поставщик или площадка | Да |
| Длительная пауза в производстве, затем возобновление | Да |
Понимание этих триггеров заранее помогает производителям планировать FAI проактивно — избегая неожиданностей при отгрузке или аудите.
Как работает процесс первичной инспекции изделия?
Надёжный процесс FAI верифицирует не только деталь, но и производственную систему за ней. Вот пошаговый подход, который, согласно нашему опыту, стабильно обеспечивает одобрение заказчика с первой попытки.
Шаг 1: Изучение инженерных чертежей и спецификаций
Начните с тщательного изучения чертежей, примечаний, GD&T согласно ASME Y14.5 или ISO 1101, а также ссылочных стандартов. Определите все измеримые характеристики и особенности, критичные для качества (CTQ), влияющие на форму, посадку, функцию, безопасность или соответствие нормативным требованиям. Нанесите на чертёж выноски, чтобы каждое требование получило уникальный номер — это станет основой вашего плана инспекции и отчёта FAIR.
Шаг 2: Изготовление первого образца в производственных условиях
“Первый образец” должен быть изготовлен в условиях, предназначенных для серийного производства: утверждённый материал, финальные CNC-программы, производственная оснастка и приспособления, квалифицированные операторы. Это не может быть прототип или пробный образец. FAI подтверждает повторяемость, поэтому любое отклонение — временный инструмент, ручные корректировки, другой станок — подрывает обоснованность утверждения.
Шаг 3: Выполнение полного размерного и визуального контроля
Выполните 100% размерный контроль по размеченному чертежу. Используйте калиброванные инструменты, соответствующие требованиям к допускам: штангенциркули для общих размеров, микрометры для критических посадок и CMM для сложных GD&T-характеристик, таких как истинное положение, профиль и плоскостность. Записывайте фактические измеренные значения — не только «годен/не годен». Дополнительно проведите визуальный контроль и контроль поверхности на наличие заусенцев, скруглений кромок, покрытия и любых косметических критериев, указанных заказчиком.
Шаг 4: Проверка материалов и специальных процессов
Подтвердите соответствие материала с помощью сертификатов на сырьё (протоколов испытаний металла), которые соответствуют требованиям чертежа согласно спецификации материала (например, AMS 4928 для Ti-6Al-4V, AMS-QQ-A-250 для алюминиевых сплавов). Проверьте специальные процессы — термообработку, анодирование, гальваническое покрытие, пассивацию — с помощью сертификатов процессов от утверждённых поставщиков согласно Nadcap или спискам одобренных заказчиком источников. Убедитесь, что идентификаторы деталей и номера партий прослеживаются до сертификатов.
Шаг 5: Документирование результатов и подача FAIR
Соберите все результаты в отчёт о первой проверке образца (First Article Inspection Report). Каждая обозначенная выноской характеристика должна быть связана с измеренным результатом и методом контроля. Чётко отметьте все отклонения и корректирующие действия. Передайте FAIR с подтверждающими документами на рассмотрение заказчику. Одобрение разрешает запуск производства; отклонение запускает корректировку и повторную проверку затронутых характеристик.
Сводка процесса FAI: Проверка чертежа → Нанесение выносок → Первая производственная деталь → Полный контроль → Верификация материала/процесса → Подача FAIR → Одобрение заказчиком
Что такое отчёт о первой проверке образца (FAIR)?
FAIR — это официальная прослеживаемая запись, подтверждающая, что первая производственная деталь соответствует всем инженерным требованиям. Заказчики рассматривают его, чтобы решить, можно ли продолжить производство. Полный, хорошо структурированный FAIR сокращает циклы рассмотрения и предотвращает избежимые отказы.
Требуемое содержание FAIR
Соответствующий FAIR связывает проектный замысел с доказательствами контроля и объективными результатами. Как минимум включите:
- Информация о детали: Номер детали, ревизия, описание, серийный/партийный номер, место изготовления, дата контроля
- Характеристики чертежа: Каждый размер, допуск, требование GD&T, примечание и специальная характеристика — со ссылкой через чертёж с выносками
- Результаты измерений: Фактические измеренные значения (не только годен/не годен), использованный измерительный инструмент и идентификация контролёра
- Статус соответствия: Чёткое указание соответствия или несоответствия с документированными корректирующими действиями, где применимо
Согласно нашим производственным данным, неполная связность — отсутствующие измерения, неясная прослеживаемость или несоответствия между выносками и отчётом — составляет примерно 40% отказов FAIR, которые мы наблюдаем, даже когда сама деталь физически приемлема.
Формы AS9102 1, 2 и 3
В аэрокосмической и многих высоконадёжных отраслях FAIR следуют AS9102:
Форма 1 — Идентификация детали. Фиксирует идентификацию детали/сборки, статус ревизии и базовую конфигурацию. Это подтверждает, какая именно деталь охвачена контролем.
Форма 2 — Идентификация продукции. Документирует сырьё и специальные процессы (термообработка, анодирование, гальваническое покрытие), включая ссылки на сертификаты и одобренные источники.
Форма 3 — Идентификация характеристик. Перечисляет каждую обозначенную выноской характеристику с её требованием, фактическим измерением, методом контроля и результатом. Это основное доказательство соответствия.
Вместе три формы обеспечивают полную прослеживаемость от входного материала до размерного результата.
Чертёж с выносками: лучшие практики
Чертёж с выносками присваивает уникальный номер каждой контролируемой характеристике, создавая прямую связь между чертежом и Формой 3.
Делайте: Нумеруйте каждое требование, включая примечания и рамки GD&T. Поддерживайте последовательную и однозначную нумерацию. Точно сопоставляйте номера выносок с записями Формы 3.
Не делайте: Не пропускайте обозначения поверхностей или примечания. Не повторяйте номера для разных характеристик. Не создавайте выноски, которые не указывают чётко на контролируемую характеристику.
По нашему опыту, чистый чертёж с выносками часто является разницей между одобрением в тот же день и несколькими циклами ревизий.
Какие измерительные инструменты используются в FAI?
Точный контроль первой детали требует инструментов, соответствующих требованиям допуска и целям контроля. Цель — получение прослеживаемых, воспроизводимых доказательств, выдерживающих проверку заказчиком и аудит.
Традиционные измерительные инструменты
Штангенциркули обрабатывают общие размеры с умеренными допусками — быстро и гибко, но ограничены по точности для плотных посадок.
Микрометры обеспечивают более высокую точность для критических диаметров, толщин и ширин, особенно где допуски составляют ±0,01–0,02 мм.
Калибры (штифтовые калибры, резьбовые калибры, калибры проход/непроход) быстро проверяют отверстия и резьбы. Однако они должны дополнять переменные измерения в FAI — а не заменять их.
CMM (координатно-измерительные машины) необходимы для сложной геометрии и характеристик GD&T. Контроль CMM точно измеряет истинное положение, профиль, плоскостность и соосность, создавая цифровые выходные данные, которые напрямую интегрируются в документацию FAIR.
Передовые цифровые методы
3D-сканирование захватывает плотные облака точек, полезные для свободных поверхностей, отливок и деталей, изготовленных аддитивным способом. Хотя оно не всегда заменяет CMM, оно превосходно справляется с визуализацией отклонений и покрытием поверхностей.
Контроль на основе определения на базе модели (MBD) использует 3D-модель CAD в качестве авторитетного источника вместо 2D-чертежей. Программное обеспечение сравнивает измеренные данные напрямую с моделью, снижая ошибки интерпретации и повышая ясность.
Ключевой принцип: Сопоставляйте разрешение инструмента с допуском. Допуск ±0,05 мм не требует CMM; требование истинного положения ±0,02 мм — требует. Избыточные измерения тратят время, а недостаточные создают риск.
Чем отличается инспекция первой статьи в разных отраслях?
Основная цель FAI остаётся неизменной — убедиться, что продукт соответствует требованиям проекта. Однако глубина, формат и критерии приёмки существенно различаются в зависимости от отрасли.
Аэрокосмическая отрасль: AS9102
Аэрокосмическая FAI следует стандарту AS9102 и, как правило, не подлежит обсуждению. Заказчики часто требуют FAI как на уровне детали, так и на уровне сборки. Каждая характеристика чертежа, примечание и специальный процесс должны быть привязаны к номеру выноски, измеренному результату и полной прослеживаемости к партиям материала, сертификатам процессов и записям о калибровке. Любое изменение конструкции или процесса запускает частичную или полную повторную FAI.
Автомобилестроение: FAI против PPAP
В автомобилестроении FAI существует, но часто включена в PPAP (Процесс одобрения производства детали). Размерный контроль поддерживает PPAP, но сочетается с блок-схемами процесса, планами управления, PFMEA и исследованиями возможностей (Cp/Cpk).
Ключевое различие: FAI проверяет первую производственную деталь. PPAP подтверждает весь производственный процесс и его долгосрочные возможности. FAI распространена для прототипов, пробных запусков оснастки и мелкосерийных программ. PPAP управляет полномасштабным массовым производством.
Медицинские изделия: ISO 13485
В рамках ISO 13485 требования к FAI определяются управлением рисками и соблюдением нормативных требований, а не фиксированной формой. Глубина инспекции связана с безопасностью пациента и функциональностью изделия. Критические размеры, материалы и процессы подвергаются повышенному контролю. Документация должна поддерживать файлы истории проектирования (DHF) и основные записи об изделии (DMR). Контроль изменений особенно строг — любая модификация, влияющая на функцию или стерилизацию, может потребовать повторной валидации.
| Промышленность | Основной стандарт | Фокус FAI |
|---|---|---|
| Аэрокосмическая промышленность | AS9102 | Полный размерный контроль + полная прослеживаемость |
| Автомобильная промышленность | PPAP (с элементами FAI) | Возможности процесса + размерная валидация |
| Медицинский | ISO 13485 | Инспекция на основе рисков и соответствие требованиям |
Типичные несоответствия при FAI и способы их предотвращения
Отказы при инспекции первой статьи редко бывают случайными. Большинство из них попадают в небольшое число повторяющихся паттернов. По опыту нашей команды качества, устранение этих корневых причин повышает показатели одобрения с первого прохода на 30–50%.
Результаты размерного выхода за допуск. Элементы превышают пределы чертежа из-за неправильных смещений CNC, износа инструмента, теплового роста или нереалистичных допусков. Это наиболее очевидный тип отклонения при FAI.
Неполная или некорректная документация. Отсутствующие номера выносок, неучтённые примечания чертежа, годен/не годен без фактических значений или несоответствия между чертежом и отчётом. Это вызывает отклонение даже тогда, когда деталь физически приемлема.
Отсутствующие или недействительные сертификаты на материалы/процессы. Отсутствие отчётов заводских испытаний, просроченные сертификаты термообработки или неутверждённые поставщики специальных процессов нарушают прослеживаемость и делают FAI недействительной.
Непроверенные специальные характеристики. CTQ или ключевые характеристики, нечётко идентифицированные, измеренные неподходящими инструментами или полностью исключённые из отчёта.
Категории корневых причин и решения
Связанные с конструкцией: Неоднозначные чертежи или чрезмерно жёсткие допуски требуют уточнения у инженерного отдела. Решение может включать пересмотр чертежа или перераспределение допусков.
Связанные с процессом: Отклонение инструмента, нестабильность приспособления или неконтролируемые параметры указывают на пробелы в возможностях. Действия включают корректировку процесса, модернизацию оснастки или промежуточные этапы инспекции.
Связанные с измерениями: Неправильный метод, недостаточное разрешение или некалиброванное оборудование могут давать ложные отказы. Проведите анализ измерительных систем (MSA) и подберите инструменты под допуск.
| Тип отказа | Превентивное действие |
|---|---|
| Размерные ошибки | Подтвердите возможности процесса перед FAI |
| Пробелы в документации | Используйте стандартизированный чек-лист FAIR |
| Отсутствующие сертификаты | Проверьте прослеживаемость до начала инспекции |
| Ошибки измерений | Подберите инструменты под допуск и требования GD&T |
Как FAI вписывается в вашу систему менеджмента качества
В рамках структурированной СМК инспекция первой статьи функционирует как формальная контрольная точка, связывающая замысел конструкции, производственное исполнение и постоянное обеспечение качества.
С точки зрения ISO 9001 перспективы, FAI поддерживает требования к управлению производством, верификации соответствия продукции и управлению изменениями. ISO 9001 не предписывает FAI по названию, но FAI предоставляет объективные доказательства того, что процессы способны обеспечить результат до полного производства — что напрямую соответствует риск-ориентированному мышлению.
В AS9100 системы, AS9102 явно формализует FAI как обязательный контрольный рубеж качества. AS9100 рассматривает FAI как критический вход для одобрения производства.
FAI также связана с более широкими инструментами качества. В автомобильной среде данные FAI поступают в APQP и PPAP — поддерживая планы управления, исследования возможностей и долгосрочную валидацию процессов. Проблемы, выявленные во время FAI, становятся входными данными для корректирующих действий, обновлений PFMEA и оптимизации процессов.
Most importantly, FAI serves as a baseline for continuous improvement. Measurement data, deviations, and lessons learned inform future revisions, reduce variation, and strengthen process robustness over time.
Заключение
First article inspection is the most critical quality validation step before volume production. It confirms — using production-intent methods — that design requirements, manufacturing processes, materials, and inspection systems are aligned and capable. Skipping or rushing FAI transforms early uncertainty into downstream risk: scrap, rework, customer escalations, and delayed launches.
Organizations that treat FAI as an engineering and quality discipline — not a paperwork exercise — see measurable benefits: fewer reworks, shorter approval cycles, more stable production, and stronger customer relationships. Getting FAI right the first time is the fastest path to production approval. Need help preparing for first article inspection on your next CNC project? [Contact our quality engineering team] for FAI support, report preparation, and precision machining services.
Часто задаваемые вопросы
Is first article inspection mandatory?
FAI isn’t universally required by law, but it’s contractually mandatory in many industries. Aerospace programs commonly require it per AS9102. Medical and industrial customers often specify FAI in purchase orders or quality agreements. Even when not explicitly required, FAI is widely recognized as best practice for production validation — and most serious buyers expect it.
Who is responsible for performing FAI?
The manufacturer or supplier producing the part is responsible for performing FAI and preparing the FAIR. In practice, responsibility is shared: design engineers provide clear drawings, quality engineers define inspection methods, and customers retain final approval authority. During audits, accountability always rests with the supplier.
How often should FAI be repeated?
FAI is performed for the first production run and repeated whenever a change affects form, fit, function, or quality. Common triggers include drawing revisions, material or process changes, supplier changes, and production restarts after extended downtime. Some customers also require periodic re-FAI for long-running programs — typically at intervals defined in the quality agreement.
What is the difference between FAI and PPAP?
FAI focuses on verifying the first production part against all design requirements through complete dimensional and documentation review. PPAP (used mainly in automotive) validates the entire production process — including process flow, control plans, PFMEA, and statistical capability studies. In short, FAI proves the part meets spec. PPAP proves the process can sustain that conformance at volume.
Can FAI results be partially reused after changes?
Yes. Many standards allow partial (delta) FAI when changes are limited in scope. Only affected characteristics need re-inspection and re-documentation, while unchanged features reference the previously approved FAI. Clear change identification and proper traceability are essential for customer acceptance of partial FAI submissions.


