
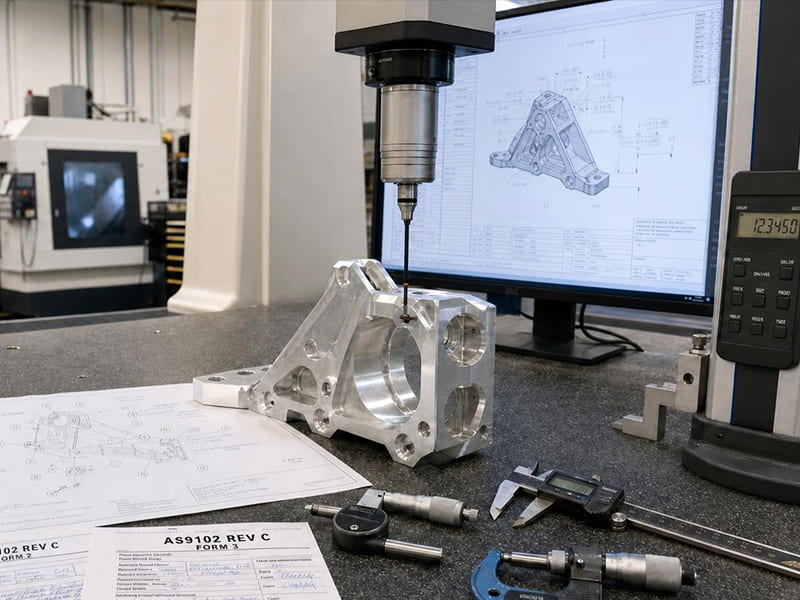
Un error dimensional detectado durante la inspección del primer artículo requiere unas pocas horas para solucionarlo. El mismo error detectado después de haber enviado 500 piezas conlleva semanas de reelaboración, una reclamación del cliente y, posiblemente, la pérdida del programa. Hemos visto ambas situaciones, y la diferencia siempre radica en si el FAI se trató como un verdadero punto de control de ingeniería o se pasó por alto como un mero trámite burocrático.
Este artículo ofrece una guía práctica y completa sobre la inspección del primer artículo. Abordamos qué es el FAI, cuándo es necesario, cómo llevar a cabo el proceso paso a paso, cómo elaborar informes conformes con la norma AS9102, qué herramientas de medición utilizar, en qué se diferencian los requisitos del FAI entre los sectores aeroespacial, de la automoción y médico, y cuáles son los errores más comunes que provocan rechazos. Tanto si eres un ingeniero de calidad que prepara su primer informe FAIR, un proveedor que intenta obtener la aprobación del cliente a la primera, o un comprador que evalúa la preparación de un proveedor, el objetivo es ayudarte a realizar correctamente el proceso FAI, de forma impecable y sin tener que repetir ciclos.
¿Qué es la inspección del primer artículo (FAI)?
Definición formal
La inspección del primer artículo es un proceso estructurado de verificación de la calidad que confirma que un proceso de fabricación es capaz de producir una pieza que cumpla plenamente con todos los requisitos técnicos —dimensiones, tolerancias, materiales, acabados y características especiales— antes de que comience la producción en serie.
Formalmente, la norma FAI exige una inspección completa y la documentación de la primera pieza de producción fabricada en las condiciones de producción previstas: material homologado, programas CNC, utillaje, accesorios y operarios. Esta distinción es importante. La FAI no es una “verificación de la primera pieza” (que solo comprueba unas pocas dimensiones críticas) ni una inspección por muestreo rutinaria (que supervisa la producción en curso). Por el contrario, la inspección del primer artículo es exhaustiva y está documentada, abarca todos los requisitos del plano y sirve como prueba objetiva del cumplimiento.
¿Qué se consigue realmente con FAI?
Su finalidad va mucho más allá de la medición dimensional:
Comprobar la viabilidad de fabricación del diseño. FAI confirma que el plano puede fabricarse tal y como se especifica, sacando a la luz ambigüedades ocultas, tolerancias poco realistas o referencias que faltan antes de que se conviertan en problemas de producción.
Verificar la estabilidad del proceso. Mediante el uso de métodos de producción real, FAI demuestra que el proceso es viable, y no solo la pieza en sí. Esto resulta especialmente importante en el caso de los componentes mecanizados con CNC, en los que el desgaste de las herramientas, la deriva térmica y la repetibilidad de los dispositivos de sujeción influyen en el resultado final.
Demostrar la capacidad del proveedor. Para los clientes, un informe FAI conforme a los requisitos es la prueba de que un proveedor comprende los requisitos y es capaz de cumplirlos de forma fiable. Constituye la base para la aprobación de la producción y, en muchos programas, es un requisito previo para el pago.
En esencia, la inspección del primer artículo constituye un punto de control para la validación del diseño y del proceso. Permite detectar problemas cuando los costes de corrección son mínimos: antes de que comience la producción en serie.
¿Cuándo es obligatoria la inspección del primer artículo?
El FAI es necesario siempre que exista el riesgo de que una pieza deje de ajustarse a la intención de diseño o de que un proceso deje de ser apto. Los clientes lo utilizan como punto de referencia objetivo antes de dar el visto bueno a la producción.
Introducción de nuevos productos (NPI)
El FAI es obligatorio para piezas nuevas, planos nuevos o la primera producción. Antes de cualquier envío en serie, la primera pieza de producción debe superar una inspección completa para verificar que los planos, las especificaciones, las herramientas, los programas CNC y los métodos de inspección estén correctamente alineados. Este FAI inicial establece la referencia de base para toda la producción futura.
Cambios en el diseño, los materiales o los procesos
Cualquier cambio que afecte a la forma, el ajuste, la función o la calidad suele dar lugar a un FAI nuevo o parcial. Entre los motivos más habituales se incluyen la revisión de las dimensiones o del GD&T, los cambios en la calidad del material o en el proveedor, los nuevos programas de CNC, la utilización de utillaje o accesorios diferentes y la actualización de los métodos de inspección. Incluso cuando la pieza parece idéntica, los clientes suelen exigir pruebas de FAI que demuestren que la configuración actualizada sigue cumpliendo todos los requisitos.
Cambio de proveedor o reanudación de la producción
Los nuevos proveedores deben demostrar su capacidad mediante el FAI. Del mismo modo, la reanudación de la producción tras un periodo de inactividad prolongado puede implicar el uso de máquinas, operarios o configuraciones diferentes. El FAI confirma que se ha restablecido la capacidad y que no se ha producido ninguna desviación durante ese intervalo.
| Condición de activación | ¿Es necesario el FAI? |
|---|---|
| Pieza nueva / plano nuevo | Sí |
| Primera tirada de producción | Sí |
| Revisión del diseño o del plano | Sí (total o parcial) |
| Cambio de material o de proceso | Sí (funciones afectadas) |
| Nuevo proveedor o sede | Sí |
| Larga interrupción de la producción, seguida de una reanudación | Sí |
Conocer de antemano estos factores desencadenantes ayuda a los fabricantes a planificar el FAI de forma proactiva, evitando sorpresas en el momento del envío o de la auditoría.
¿Cómo funciona el proceso de inspección del primer artículo?
Un proceso FAI sólido verifica no solo una pieza, sino también el sistema de producción que hay detrás de ella. A continuación, te presentamos el enfoque paso a paso que, según nuestra experiencia, permite obtener sistemáticamente la aprobación del cliente a la primera.
Paso 1: Revisar los planos técnicos y las especificaciones
Comienza con una revisión exhaustiva de los planos, las notas, el GD&T según la norma ASME Y14.5 o la ISO 1101, y las normas de referencia. Identifique todas las características medibles y los elementos críticos para la calidad (CTQ) que afecten a la forma, el ajuste, la función, la seguridad o el cumplimiento normativo. Marque el plano con números para que cada requisito tenga un número único; esto se convertirá en la columna vertebral de su plan de inspección y de su informe FAIR.
Paso 2: Fabricar la primera pieza en condiciones de producción
El “primer artículo” debe proceder de condiciones propias de la producción: material homologado, programas CNC definitivos, utillaje y accesorios de producción, y operarios cualificados. No puede ser un prototipo ni una pieza de prueba. El FAI valida la repetibilidad, por lo que cualquier desviación —herramientas provisionales, ajustes manuales, una máquina diferente— socava la validez de la aprobación.
Paso 3: Realizar una inspección dimensional y visual completa
Realice una inspección dimensional 100% según el plano ampliado. Utilice herramientas calibradas que se ajusten a los requisitos de tolerancia: calibres para dimensiones generales, micrómetros para ajustes críticos y CMM para características complejas de GD&T, como la posición real, el perfil y la planitud. Registre los valores reales medidos, no se limite a indicar «apto» o «no apto». Además, realice comprobaciones visuales y de la superficie para detectar rebabas, roturas en los bordes, cobertura del recubrimiento y cualquier criterio estético especificado por el cliente.
Paso 4: Comprobar los materiales y los procesos especiales
Confirmar la conformidad de los materiales mediante certificaciones de materias primas (informes de ensayo de fábrica) que se ajusten a las indicaciones del plano según las especificaciones del material (por ejemplo, AMS 4928 para Ti-6Al-4V, AMS-QQ-A-250 para aleaciones de aluminio). Verifique los procesos especiales —tratamiento térmico, anodizado, recubrimiento, pasivación— mediante certificaciones de proceso de proveedores homologados según Nadcap o las listas de proveedores aprobadas por el cliente. Asegúrese de que las identificaciones de las piezas y los números de lote sean trazables hasta los certificados.
Paso 5: Documentar los resultados y enviar el formulario FAIR
Recopila todos los resultados en un informe de inspección del primer artículo. Cada característica señalada con un globo debe estar vinculada a un resultado de medición y a un método de inspección. Indica claramente cualquier desviación y las medidas correctivas. Envía el FAIR junto con la documentación justificativa para que lo revise el cliente. La aprobación autoriza la puesta en producción; el rechazo da lugar a la corrección y a una nueva inspección de las características afectadas.
Resumen del flujo FAI: Revisión del plano → Creación de globos → Primera pieza de producción → Inspección completa → Verificación de materiales y procesos → Presentación del FAIR → Aprobación del cliente
¿Qué es un informe de inspección del primer artículo (FAIR)?
Un FAIR es el registro formal y trazable que acredita que una primera pieza de producción cumple todos los requisitos técnicos. Los clientes lo revisan para decidir si se puede dar curso a la producción. Un FAIR completo y bien estructurado acorta los ciclos de revisión y evita rechazos innecesarios.
Contenido obligatorio de FAIR
Un enlace FAIR conforme vincula la intención del diseño con las pruebas de inspección y los resultados objetivos. Como mínimo, debe incluir:
- Información sobre la pieza: Número de referencia, revisión, descripción, número de serie o de lote, lugar de fabricación, fecha de inspección
- Características del dibujo: Todas las dimensiones, tolerancias, requisitos GD&T, notas y características especiales —referenciadas mediante globos en el plano—
- Resultados de las mediciones: Valores reales medidos (no solo «aprobado» o «no aprobado»), herramienta de inspección utilizada e identificación del inspector
- Estado de conformidad: Indicación clara de conformidad o no conformidad, con medidas correctivas documentadas cuando proceda
Según nuestros datos de producción, los enlaces incompletos —mediciones que faltan, trazabilidad poco clara o discrepancias entre el globo y el informe— representan aproximadamente 40% de los FAIR de rechazos que observamos, incluso cuando la pieza en sí es físicamente aceptable.
Formularios 1, 2 y 3 de la norma AS9102
En el sector aeroespacial y en muchas industrias que exigen un alto nivel de fiabilidad, los FAIR cumplen con la norma AS9102:
Formulario 1 — Responsabilidad sobre los números de referencia. Recoge la identificación de la pieza o el conjunto, el estado de la revisión y la configuración de referencia. De este modo se confirma exactamente qué pieza abarca la inspección.
Formulario 2 — Responsabilidad sobre el producto. Documenta las materias primas y los procesos especiales (tratamiento térmico, anodizado, galvanizado), incluyendo las referencias de certificación y las fuentes autorizadas.
Formulario 3 — Rendición de cuentas sobre las características. Enumera cada característica destacada junto con sus requisitos, sus medidas reales, el método de inspección y el resultado. Esta es la prueba fundamental de cumplimiento.
En conjunto, estos tres formularios garantizan una rendición de cuentas completa, desde los insumos materiales hasta los resultados dimensionales.
Dibujos a escala: prácticas recomendadas
Los planos con marcadores asignan un número único a cada característica inspeccionable, lo que establece un vínculo directo entre el plano y el Formulario 3.
Qué hacer: Numera todos los requisitos, incluidas las notas y los recuadros GD&T. La numeración debe ser secuencial y inequívoca. Haz coincidir exactamente los números de los globos con las entradas del Formulario 3.
No hagas lo siguiente: Omitir las llamadas de superficie o de nota. Reutilizar números en diferentes elementos. Crear globos que no señalen claramente el elemento controlado.
Según nuestra experiencia, un plano a escala con las medidas bien indicadas suele marcar la diferencia entre que se apruebe el mismo día y que haya que pasar por varios ciclos de revisión.
¿Qué herramientas de medición se utilizan en FAI?
Para que la inspección del primer artículo sea precisa, es necesario disponer de herramientas que se ajusten a los requisitos de tolerancia y al objetivo de la inspección. El objetivo es generar pruebas trazables y repetibles que superen la revisión de los clientes y las auditorías.
Herramientas de inspección convencionales
Calibres Adecuado para dimensiones generales con tolerancias moderadas: rápido y flexible, aunque con una precisión limitada en el caso de ajustes apretados.
Micrómetros ofrecen una mayor precisión en diámetros, espesores y anchuras críticos, especialmente cuando las tolerancias oscilan entre ±0,01 y 0,02 mm.
Medidores (calibres de pasador, calibres de rosca, calibres de «pasa/no pasa») permiten verificar rápidamente los orificios y las roscas. Sin embargo, deben servir de complemento a las mediciones variables del FAI, no sustituirlas.
CMMs (máquinas de medición por coordenadas) son esenciales para geometrías complejas y características GD&T. La inspección CMM mide con precisión la posición real, el perfil, la planitud y la coaxialidad, generando datos digitales que se integran directamente en la documentación FAIR.
Métodos digitales avanzados
Escaneo 3D Captura densas nubes de puntos útiles para superficies de forma libre, piezas de fundición y piezas fabricadas mediante impresión 3D. Aunque no siempre sustituye al CMM, destaca por su capacidad para visualizar desviaciones y cubrir superficies.
Inspección de la definición basada en modelos (MBD) utiliza el modelo 3D CAD como fuente de referencia, en lugar de los planos en 2D. El software compara los datos medidos directamente con el modelo, lo que reduce los errores de interpretación y mejora la claridad.
Principio fundamental: Adapta la resolución de la herramienta a la tolerancia. Una tolerancia de ±0,05 mm no requiere una resolución de CMM; en cambio, una especificación de posición real de ±0,02 mm sí la requiere. Medir con un margen excesivo supone una pérdida de tiempo, mientras que medir con un margen insuficiente conlleva riesgos.
¿En qué se diferencia la inspección del primer artículo según el sector?
El objetivo principal de FAI sigue siendo el mismo: verificar que un producto cumpla los requisitos de diseño. Sin embargo, el nivel de detalle, el formato y los criterios de aceptación varían considerablemente según el sector.
Sector aeroespacial: AS9102
El FAI para el sector aeroespacial cumple con la norma AS9102 y, por lo general, no es negociable. Los clientes suelen exigir FAI tanto a nivel de pieza como de conjunto. Cada característica, nota y proceso especial del plano debe estar vinculado a un número de referencia, un resultado de medición y una trazabilidad completa hasta los lotes de material, las certificaciones de proceso y los registros de calibración. Cualquier cambio en el diseño o en el proceso implica la elaboración de un nuevo FAI, ya sea parcial o completo.
Sector de la automoción: FAI frente a PPAP
En la fabricación de automóviles, el FAI existe, pero suele estar integrado en el PPAP (Proceso de Aprobación de Piezas de Producción). La inspección dimensional respalda el PPAP, pero se combina con diagramas de flujo de procesos, planes de control, PFMEA y estudios de capacidad (Cp/Cpk).
La diferencia fundamental: el proceso FAI verifica la primera pieza de producción. El PPAP valida todo el proceso de producción y su capacidad a largo plazo. El proceso FAI se suele utilizar para prototipos, pruebas de utillaje y programas de bajo volumen. El PPAP rige la producción en serie a gran escala.
Productos sanitarios: ISO 13485
En el marco de ISO 13485, la gestión de riesgos y el cumplimiento normativo determinan los requisitos de FAI, más que un formato fijo. El nivel de detalle de la inspección está vinculado a la seguridad del paciente y al funcionamiento del dispositivo. Las dimensiones, los materiales y los procesos críticos son objeto de un escrutinio más riguroso. La documentación debe respaldar los expedientes históricos de diseño (DHF) y los registros maestros de los productos sanitarios (DMR). El control de cambios es especialmente estricto: cualquier modificación que afecte al funcionamiento o a la esterilización puede requerir una nueva validación.
| Industria | Estándar de primaria | FAI: Enfoque |
|---|---|---|
| Aeroespacial | AS9102 | Dimensiones completas + trazabilidad total |
| Automotor | PPAP (con elementos FAI) | Capacidad del proceso + validación dimensional |
| Médico | ISO 13485 | Inspecciones basadas en el riesgo y cumplimiento normativo |
Incumplimientos habituales de la norma FAI y cómo prevenirlos
Los fallos en la inspección del primer artículo rara vez son aleatorios. La mayoría se enmarca en un reducido número de patrones repetibles. Según la experiencia de nuestro equipo de calidad, abordar estas causas fundamentales mejora las tasas de aprobación a la primera entre un 30 % y un 50%.
Resultados dimensionales fuera de tolerancia. Las piezas superan los límites del plano debido a desplazamientos incorrectos de CNC, desgaste de la herramienta, dilatación térmica o tolerancias poco realistas. Este es el tipo de rechazo más evidente en FAI.
Documentación incompleta o incorrecta. Faltan números de globos, no se han incluido notas del plano, se indica «aprobado/rechazado» sin valores concretos o hay discrepancias entre el plano y el informe. Estos motivos dan lugar al rechazo, incluso cuando la pieza es físicamente aceptable.
Faltan las certificaciones de materiales o procesos, o bien estas no son válidas. La ausencia de informes de ensayo de fábrica, los certificados de tratamiento térmico caducados o los proveedores de procesos especiales no autorizados rompen la trazabilidad e invalidan la norma FAI.
Características especiales no verificadas. Las CTQ o características clave no se han identificado con claridad, se han medido con herramientas inadecuadas o se han omitido por completo del informe.
Categorías de causas fundamentales y soluciones
Relacionado con el diseño: Los planos ambiguos o las tolerancias excesivamente estrictas deben aclararse con el departamento de ingeniería. La solución puede consistir en revisar el plano o reajustar las tolerancias.
Relacionado con los procesos: La desviación de las herramientas, la inestabilidad de los dispositivos de sujeción o los parámetros no controlados indican deficiencias en la capacidad. Las medidas a adoptar incluyen el ajuste del proceso, la mejora de las herramientas o la incorporación de pasos de inspección intermedios.
Relacionado con las mediciones: Un método incorrecto, una resolución insuficiente o un equipo sin calibrar pueden provocar falsos fallos. Realiza un análisis del sistema de medición (MSA) y adapta las herramientas a la tolerancia.
| Tipo de fallo | Medidas preventivas |
|---|---|
| Errores dimensionales | Validar la capacidad del proceso antes del FAI |
| Lagunas en la documentación | Utiliza una lista de comprobación estandarizada FAIR |
| Certificados que faltan | Comprueba la trazabilidad antes de que comience la inspección |
| Errores de medición | Adaptar las herramientas a las tolerancias y a los requisitos GD&T |
Cómo se integra la norma FAI en tu sistema de gestión de la calidad
Dentro de un sistema de gestión de la calidad (SGC) estructurado, la inspección del primer artículo actúa como un punto de control formal que vincula la intención del diseño, la ejecución de la fabricación y el aseguramiento continuo de la calidad.
De un ISO 9001 Desde este punto de vista, FAI da respuesta a los requisitos relativos al control de la producción, la verificación de la conformidad del producto y la gestión de cambios. La norma ISO 9001 no exige la aplicación de FAI de forma explícita, pero FAI proporciona pruebas objetivas de que los procesos son aptos antes de iniciar la producción a gran escala, lo que se ajusta directamente al enfoque basado en el riesgo.
En AS9100 En lo que respecta a los sistemas, la norma AS9102 establece explícitamente el FAI como un requisito de calidad obligatorio. La norma AS9100 considera el FAI como un requisito fundamental para la aprobación de la producción.
El FAI también se integra con herramientas de calidad más amplias. En el sector de la automoción, los datos del FAI se incorporan al APQP y al PPAP, lo que respalda los planes de control, los estudios de capacidad y la validación de procesos a largo plazo. Los problemas detectados durante el FAI sirven de base para las medidas correctivas, las actualizaciones del PFMEA y la optimización de los procesos.
Y lo más importante: el método FAI sirve de punto de referencia para la mejora continua. Los datos de medición, las desviaciones y las lecciones aprendidas sirven de base para futuras revisiones, reducen la variación y refuerzan la solidez de los procesos con el paso del tiempo.
Conclusión
La inspección del primer artículo es la fase más crítica de validación de la calidad antes de la producción en serie. Confirma —mediante métodos propios de la producción— que los requisitos de diseño, los procesos de fabricación, los materiales y los sistemas de inspección están en consonancia y son adecuados. Saltarse o precipitarse en la fase FAI convierte la incertidumbre inicial en un riesgo para las fases posteriores: desechos, reelaboraciones, reclamaciones de los clientes y retrasos en los lanzamientos.
Las organizaciones que consideran el FAI como una disciplina de ingeniería y calidad —y no como un mero trámite burocrático— obtienen beneficios cuantificables: menos reelaboraciones, ciclos de aprobación más cortos, una producción más estable y relaciones más sólidas con los clientes. Hacer bien el FAI a la primera es el camino más rápido hacia la aprobación de la producción. ¿Necesitas ayuda para prepararte para la inspección del primer artículo en tu próximo proyecto CNC? [Ponte en contacto con nuestro equipo de ingeniería de calidad] para obtener asistencia con FAI, preparación de informes y servicios de mecanizado de precisión.
FAQ
¿Es obligatoria la inspección del primer artículo?
Aunque la norma FAI no es exigida por ley de forma generalizada, sí es obligatoria por contrato en muchos sectores. Los programas aeroespaciales suelen exigirlo según la norma AS9102. Los clientes del sector médico e industrial suelen especificar el FAI en las órdenes de compra o en los acuerdos de calidad. Incluso cuando no se exige explícitamente, el FAI está ampliamente reconocido como una buena práctica para la validación de la producción, y la mayoría de los compradores serios lo dan por sentado.
¿Quién es el responsable de llevar a cabo el FAI?
El fabricante o proveedor que produce la pieza es responsable de llevar a cabo el FAI y de preparar el FAIR. En la práctica, la responsabilidad es compartida: los ingenieros de diseño proporcionan planos claros, los ingenieros de calidad definen los métodos de inspección y los clientes conservan la autoridad para la aprobación final. Durante las auditorías, la responsabilidad recae siempre en el proveedor.
¿Con qué frecuencia se debe repetir el FAI?
La prueba FAI se lleva a cabo en la primera tirada de producción y se repite cada vez que se produce un cambio que afecte a la forma, el ajuste, la función o la calidad. Entre los motivos habituales se incluyen las revisiones de planos, los cambios de material o de proceso, los cambios de proveedor y la reanudación de la producción tras un periodo prolongado de inactividad. Algunos clientes también exigen que se repita periódicamente el proceso FAI en programas de larga duración, normalmente a intervalos definidos en el acuerdo de calidad.
¿Cuál es la diferencia entre FAI y PPAP?
FAI se centra en verificar que la primera pieza de producción cumpla todos los requisitos de diseño mediante una revisión completa de las dimensiones y la documentación. El PPAP (utilizado principalmente en el sector de la automoción) valida todo el proceso de producción, incluyendo el flujo del proceso, los planes de control, el PFMEA y los estudios de capacidad estadística. En resumen, el FAI demuestra que la pieza cumple con las especificaciones. El PPAP demuestra que el proceso puede mantener esa conformidad en la producción en serie.
¿Se pueden reutilizar parcialmente los resultados de FAI tras realizar modificaciones?
Sí. Muchas normas permiten la presentación parcial (delta) del FAI cuando los cambios tienen un alcance limitado. Solo las características afectadas deben someterse a una nueva inspección y documentación, mientras que las características que no han sufrido cambios hacen referencia al FAI aprobado anteriormente. Una identificación clara de los cambios y una trazabilidad adecuada son esenciales para que el cliente acepte las presentaciones parciales del FAI.


