
Zwei identische Aluminiumgehäuse, dieselbe CAD-Datei, dieselbe CNC-Maschine – das eine benötigt 18 Minuten, das andere 12 Minuten, bei besserer Oberflächengüte und längerer Standzeit der Werkzeuge. Der Unterschied liegt nicht in der Maschine oder im Material. Es ist die Programmierung der CNC-Maschine. Werkzeugwegstrategie, Vorschübe und Drehzahlen, Werkzeugansatz sowie Schnittfolge entscheiden darüber, ob ein Auftrag effizient abläuft oder ob Werkzeuge und Zykluszeit verschwendet werden. Wir optimieren Programme täglich, und der Unterschied zwischen einem passablen und einem guten Programm liegt allein bei der Zykluszeit in der Regel bei 20–40%.
Dieser Artikel behandelt die Programmierung von CNC-Maschinen aus ingenieurtechnischer und produktionstechnischer Sicht: Was sie ist, wie der Workflow vom CAD zur Maschine funktioniert, Grundlagen des G-Codes und M-Codes, wie Werkzeugwege erstellt werden, kritische Bearbeitungsparameter, die Auswirkungen der Werkzeugauswahl, häufige Programmierfehler, Optimierungsstrategien und industrielle Anwendungen. Ganz gleich, ob Sie als Ingenieur Bearbeitungsstrategien bewerten, als Konstrukteur die Fertigungsfreundlichkeit (DFM) verbessern oder als Einkäufer die Leistungsfähigkeit von Lieferanten beurteilen – wer die CNC-Programmierung versteht, versteht auch, welche Faktoren die Qualität, die Kosten und die Lieferzeiten von Bauteilen bestimmen.
Was ist die Programmierung von CNC-Maschinen?
Bei der Programmierung von CNC-Maschinen werden die Anweisungen erstellt, die steuern, wie eine CNC-Maschine ein Bauteil fertigt. Dabei wird die digitale Konstruktionsgeometrie in präzise Maschinenbewegungen übersetzt – wobei Werkzeugbewegungen, Spindeldrehzahl, Vorschubgeschwindigkeit, Werkzeugwechsel und die Aktivierung der Kühlmittelzufuhr durch eine Abfolge von codierten Befehlen definiert werden.
Der Arbeitsablauf läuft in vier Schritten ab: CAD (3D-Teile-Modell mit Bemaßungen und Toleranzen) → CAM (Erstellung von Werkzeugbahnen und Definition von Parametern) → G-Code (maschinenlesbare Befehle, die für den jeweiligen Controller nachbearbeitet wurden) → Ausführung (Das Programm wird vom Rechner automatisch ausgeführt.).
| Faktor | Auswirkungen der Programmierung |
|---|---|
| Bearbeitungsgenauigkeit | Überwachung der Toleranzen und der Oberflächengüte |
| Standzeit | Falsche Vorschübe/Drehzahlen beschleunigen den Verschleiß |
| Produktionskosten | Ineffiziente Werkzeugwege verschwenden Maschinenzeit |
| Zykluszeit | Optimierte Programme verkürzen die Durchlaufzeit direkt |
Die Aufgabe eines CNC-Programmierers geht über das Schreiben von Code hinaus. Er plant Werkzeugwege, wählt Bearbeitungsstrategien aus (Schruppen, Schlichten, adaptives Freiarbeiten), überprüft Programme mittels Simulation, um Kollisionen und Ineffizienzen zu erkennen, und optimiert die Parameter für das jeweilige Material und die jeweilige Maschine. Nach unseren Erfahrungen in der Fertigung hat die Programmierqualität einen größeren Einfluss auf die Kosten und die Qualität der Teile als die Marke oder das Alter der Maschine.
Wie funktioniert der Programmier-Workflow?
CAD zu CAM
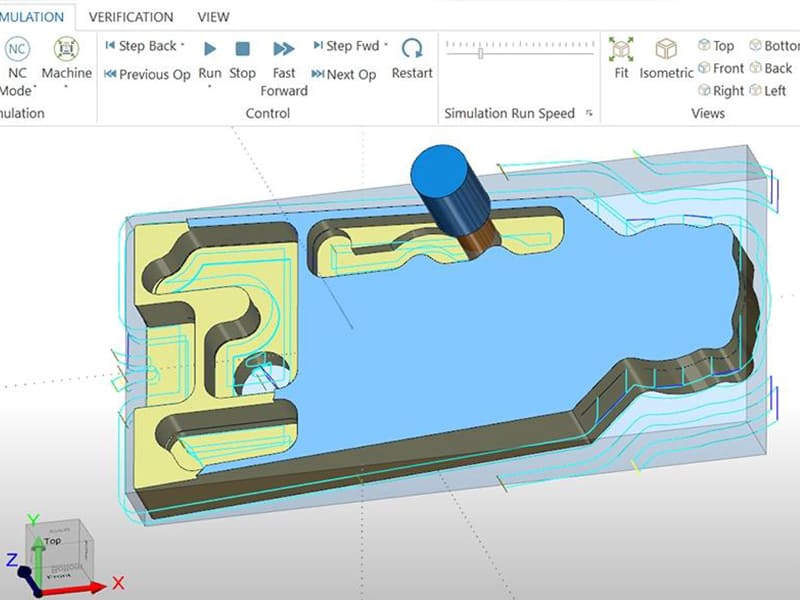
Das CAD-Modell definiert Geometrie, Toleranzen und kritische Merkmale. Die CAM-Software importiert dieses Modell, und der Programmierer legt die Schneidwerkzeuge, Bearbeitungsvorgänge (Schruppen, Schlichten, Bohren, Konturbearbeitung) sowie die Parameter (Vorschub, Spindeldrehzahl, Schrittweite, Schnitttiefe) fest. Moderne CAM-Systeme simulieren den gesamten Zerspanungsprozess, bevor sie den Programmcode generieren – dabei werden Kollisionen, übermäßiger Eingriff und ineffiziente Fräsbahnen erkannt.
Erstellung und Ausführung von G-Code
CAM gibt den G-Code über einen auf die jeweilige CNC-Steuerung (FANUC, Siemens, Haas, Heidenhain) abgestimmten Postprozessor aus. Der Code steuert Achsbewegungen, Spindelbefehle, Werkzeugwechsel und die Kühlmittelzufuhr. Vor dem Zerspanungsvorgang überprüfen die Bediener die Werkzeugversätze, die Werkstückkoordinaten und die Aufspannung – in der Regel durch Ausführen eines Trockenlaufs, um die sichere Bewegung zu bestätigen.
Programmiermethoden
Manuelle Programmierung
Zeilenweises Erstellen von G-Code ohne CAM-Software. Maximale Kontrolle über jede Bewegung. Praktisch für einfache Teile, Bohrzyklen oder schnelle Änderungen in der Fertigung. Zu langsam und fehleranfällig für komplexe 3D-Geometrien.
CAM-Programmierung
Der Industriestandard. CAM-Software generiert automatisch optimierte Werkzeugwege aus 3D-Modellen, verarbeitet komplexe mehrachsige Geometrien, bietet Simulationsfunktionen und erstellt Programmcode für bestimmte Steuerungen. Unverzichtbar für die Luft- und Raumfahrt, die Automobilindustrie, die Medizintechnik und alle Präzisionsarbeiten. Gängige Plattformen: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Dialogorientierte Programmierung
Menügesteuerte Benutzeroberflächen an der Maschinensteuerung (Haas, Mazak, Hurco). Die Bediener programmieren direkt an der Maschine mithilfe vordefinierter Zyklen – Plandrehen, Taschenfräsen, Bohren. Schnell bei einfachen Teilen und im Prototypenbau. Eingeschränkte Möglichkeiten bei komplexen Werkzeugwegstrategien.
Grundlagen von G-Code und M-Code
G-Code (Bewegungsbefehle)
| Code | Funktion |
|---|---|
| G00 | Schnellpositionierung (ohne Zerspanung) |
| G01 | Lineare Interpolation (Schneidbewegung) |
| G02/G03 | Kreisinterpolation (CW/CCW) |
| G90/G91 | Absolute/inkrementale Positionierung |
Beispiel: G01 X50 Y25 F200 bewegt das Werkzeug in einer geraden Linie zu X50 Y25 mit einer Vorschubgeschwindigkeit von 200 mm/min.
M-Code (Maschinenfunktionen)
| Code | Funktion |
|---|---|
| M03/M04 | Spindel ein (im Uhrzeigersinn/gegen den Uhrzeigersinn) |
| M05 | Spindelstopp |
| M06 | Werkzeugwechsel |
| M08/M09 | Kühlmittel ein/aus |
Koordinatensysteme
Das Maschinenkoordinatensystem (MCS) ist der feste Bezugspunkt der Maschine. Werkstückkoordinatensysteme (WCS, typischerweise G54–G59) definieren den Werkstückursprung. Werkzeugversätze gleichen Längen- und Durchmesserunterschiede zwischen den Werkzeugen aus. Die korrekte Einstellung von Koordinaten und Versätzen ist entscheidend für die Maßgenauigkeit – und bei falscher Einstellung eine der häufigsten Ursachen für Ausschuss.
Wie Werkzeugwege erstellt werden
Schruppbearbeitung
Entfernt Schüttgut schnell. Höhere Schrittweite, größere Schnitttiefe, wobei Effizienz Vorrang vor der Oberflächengüte hat. Gängige Strategien: Taschenausräumen, Z-Ebenen-Schruppen, adaptives Ausräumen (konstanter Werkzeugkontakt für stabilen Schnitt). Beim Schruppen bleibt Materialzugabe für die Endbearbeitung erhalten.
Endbearbeitung
Verfeinert die Geometrie und sorgt für die endgültige Oberflächenqualität. Geringerer Schritt, leichtere Zerspanung, präzisere Steuerung. Zu den Strategien gehören die Kontur-Schlichtbearbeitung (Wände), die parallele Schlichtbearbeitung (Flachflächen/Kurven) und die Schlichtbearbeitung mit Wellenschliff (komplexe 3D-Formen). Basierend auf unseren Produktionsdaten verkürzt der Wechsel von konventioneller zu adaptiver Schruppbearbeitung bei 6061-Aluminium in der Regel die Schruppzykluszeit um 25–35% und verlängert gleichzeitig die Standzeit um 40–60%.
Mehrachsige Werkzeugwege
Die 3-Achsen-Bearbeitung eignet sich für prismatische Werkstücke. Durch Hinzufügen einer Drehachse (4-Achsen) wird die indexierte Mehrflächenbearbeitung ermöglicht. Die 5-Achsen-Bearbeitung geht noch einen Schritt weiter und ermöglicht simultane Werkzeugausrichtungsänderungen für komplexe Oberflächen – weniger Rüstvorgänge, höhere Genauigkeit, kürzere Werkzeuge. Unverzichtbar für Turbinenkomponenten in der Luft- und Raumfahrt, medizinische Implantate und komplexe Formen.
Kritische Bearbeitungsparameter
Vorschubgeschwindigkeit (mm/min): Wie schnell sich das Werkzeug durch das Material bewegt. Zu hoch → Werkzeugbruch, schlechte Oberflächenqualität. Zu niedrig → Reibung, Wärmeentwicklung. Materialabhängig – bei Aluminium sind 2–5-mal so hohe Vorschubgeschwindigkeiten möglich wie bei Edelstahl.
Spindeldrehzahl (U/min): Berechnet aus Schnittgeschwindigkeit und Werkzeugdurchmesser. Aluminium: 6.000–18.000 U/min. Baustahl: 2.000–6.000 U/min. Edelstahl: 1.500–4.000 U/min.
Schnitttiefe: Schruppbearbeitung: 2–6 mm. Schlichtbearbeitung: 0,2–1 mm. Stellt ein Gleichgewicht zwischen Abtragsrate und Schnittkräften her.
Überschreitung: Schruppen: 40–70% des Werkzeugdurchmessers. Schlichten: 5–20%. Ein kleinerer Schrittverbund verbessert die Oberflächengüte, verlängert jedoch die Bearbeitungszeit.
Werkzeugversätze: Längen- und Durchmesserkorrektur für jedes Werkzeug. Falsche Versatzwerte sind die häufigste Ursache für Ausschuss beim Erstteil in unserer Fertigung – Werkzeugvoreinstellgeräte machen sich daher schnell bezahlt.
Auswirkungen der Werkzeugauswahl
Die Wahl des Werkzeugs bestimmt die Bearbeitungsstrategie, die Parameter und den Programmaufbau.
Schaftfräser: 2-schneidig für Aluminium (bessere Spanabfuhr). 4-schneidig für Stahl (höhere Steifigkeit). Kugelspitze für die 3D-Oberflächenbearbeitung. Eckenradius für längere Lebensdauer.
Übungen: Standard-Spiralbohrer für allgemeine Bohrungen. Zentrierbohrer für hohe Positioniergenauigkeit. Stechbohrzyklen (G83) für tiefe Bohrungen, bei denen ein Spanbruch erforderlich ist.
Dreieinsätze: Hartmetall für die allgemeine Metallbearbeitung. Keramik für gehärtete Werkstoffe, die mit hoher Geschwindigkeit bearbeitet werden. CBN für die Endbearbeitung von gehärteten Stählen. Die Geometrie und die Beschichtung der Schneideinsätze müssen auf das Werkstoff und den Bearbeitungsvorgang abgestimmt sein.
Beschichtungen (TiAlN, TiCN, DLC) verlängern die Standzeit der Werkzeuge, indem sie Verschleiß und Reibung verringern – was insbesondere bei Edelstahl und Titan von entscheidender Bedeutung ist, da dort die Wärmeentwicklung den Verschleiß beschleunigt.
Häufige Programmierfehler
Werkzeugkollisionen — fehlerhafte Werkzeugwege, fehlende Sicherheitsabstände oder falsche Werkzeuglängen. Führen Sie vor der Bearbeitung immer eine Simulation durch. Eine einzige Kollision kann eine $5.000-Spindel zerstören.
Falsche Vorschubgeschwindigkeiten — Eine zu aggressive Bearbeitung führt zu Werkzeugbruch; eine zu zurückhaltende Bearbeitung verursacht Reibung, Wärmeentwicklung und eine schlechte Oberflächenqualität. Berechnen Sie die Vorschübe anhand der Werkstoffdaten, der Werkzeuggeometrie und der Maschinensteifigkeit.
Falsche Werkzeugversätze — Falsche Längen- oder Durchmesserwerte führen zu Maßfehlern beim ersten Werkstück. Verwenden Sie Werkzeugvoreinstellgeräte und überprüfen Sie die Versätze vor dem Schneiden.
Ineffiziente Werkzeugwege — übermäßige Leerlaufzeiten, unnötige Werkzeugwechsel, schlechte Abfolge. Eine häufig auftretende Falle: Programme mit einer 30%-Leerlaufzeit, die sich durch einfache Optimierung halbieren ließe. Durch CAM-Simulation und Werkzeugbahnanalyse lassen sich diese Probleme erkennen, bevor sie Produktionsausfälle verursachen.
Produktionsoptimierung
Verkürzung der Zykluszeit
Schnelle Bewegungen und Leerlaufbewegungen sollten auf ein Minimum reduziert werden. Bearbeitungsschritte sollten nach Möglichkeit kombiniert werden. Es sollten Hochleistungswerkzeuge verwendet werden. Die Vorschübe sollten innerhalb sicherer Grenzen erhöht werden. Werkzeugwechsel sollten durch eine intelligente Abfolge der Bearbeitungsschritte reduziert werden. In der Großserienfertigung führt eine Verkürzung der Zykluszeit um 15% zu erheblichen jährlichen Einsparungen.
Adaptive Bearbeitung
Sorgt für einen konstanten Werkzeugkontakt durch sanft geschwungene Bahnen anstelle von abrupten Richtungswechseln. Reduziert die Schnittkräfte, verlängert die Standzeit des Werkzeugs und ermöglicht höhere Vorschubgeschwindigkeiten. Besonders effektiv bei Aluminium, Edelstahl und Titan. Die meisten modernen CAM-Systeme unterstützen die adaptive Freiführung als Standardstrategie.
Simulation und Verifikation
Führen Sie vor dem Zerspanen für jedes Programm eine CAM-Simulation durch. Prüfen Sie auf Kollisionen, übermäßigen Eingriff und ineffiziente Fräsbahnen. Die Digital-Twin-Technologie ermöglicht eine vollständige Simulation der Maschinenkinematik. In unserer Produktionsumgebung konnte durch die obligatorische Simulation der Ausschuss bei Erstmustern um etwa 60% reduziert werden.
Anwendungen in der Industrie
Luft- und Raumfahrt: 5-Achsen-Programmierung für Turbinenschaufeln, Strukturhalterungen und Motorgehäuse aus Titan und Nickellegierungen. Toleranzen von ±0,005 mm. Fortschrittliche Werkzeugwegstrategien ermöglichen die Bearbeitung schwieriger Werkstoffe.
Automobilindustrie: Für die Taktzeit optimierte Großserienprogramme für Motorkomponenten, Getriebegehäuse und Fahrwerksteile. Automatisierte Fertigungszellen, auf denen optimierte Programme laufen, produzieren Tausende von Teilen mit minimalem Eingriff.
Medizin: Präzisionsbearbeitung für chirurgische Instrumente, Implantate und Gerätegehäuse. Hochwertige Oberflächengüte, biokompatible Werkstoffe und strenge Maßhaltigkeit.
Industrieanlagen: Maßgefertigte Wellen, Zahnräder, Gehäuse und Automatisierungskomponenten. Die Flexibilität bei der CNC-Programmierung ermöglicht die Fertigung kleiner bis mittlerer Stückzahlen mit schnellen Konstruktionsiterationen.
Schlussfolgerung
Die Programmierung von CNC-Maschinen ist das entscheidende Bindeglied zwischen digitaler Konstruktion und physischer Fertigung. Die Qualität des Programms hat direkten Einfluss auf die Bearbeitungsgenauigkeit, die Standzeit der Werkzeuge, die Zykluszeit und die Produktionskosten. Gut strukturierte Werkzeugwege mit korrekten Vorschüben, Schnittgeschwindigkeiten und der richtigen Werkzeugauswahl sorgen für eine schnellere Fertigung besserer Teile. Schlecht optimierte Programme verschwenden Zeit, führen zu Werkzeugbruch und verursachen Ausschuss – unabhängig davon, wie leistungsfähig die Maschine ist.
Für Ingenieure und Einkäufer ist die Programmierqualität einer der zuverlässigsten Indikatoren für die tatsächliche Leistungsfähigkeit eines CNC-Anbieters. Ein Betrieb, der seine Programme optimiert, erzielt engere Toleranzen, kürzere Durchlaufzeiten und niedrigere Stückkosten. Benötigen Sie Unterstützung bei der Optimierung der CNC-Programmierung oder bei der Präzisionsbearbeitung? [Wenden Sie sich an unser Ingenieurteam], um eine Überprüfung der Werkzeugwege, Unterstützung bei der Fertigungsoptimierung (DFM) und Dienstleistungen im Bereich der Serienfertigung zu erhalten.
FAQ
Was ist die Programmierung von CNC-Maschinen?
Der Prozess der Erstellung von codierten Anweisungen (hauptsächlich G-Code), die die Bewegungen einer CNC-Maschine steuern – Werkzeugposition, Spindeldrehzahl, Vorschubgeschwindigkeit, Werkzeugwechsel und Kühlmittelzufuhr. Die Programme werden in der Regel anhand von CAD-Modellen mit CAM-Software erstellt und anschließend für die jeweilige Maschinensteuerung nachbearbeitet.
Welche Sprache verwenden CNC-Maschinen?
G-Code für Bewegungsbefehle (Werkzeugbewegung, Interpolation, Positionierung) und M-Code für Maschinenfunktionen (Spindel ein/aus, Werkzeugwechsel, Kühlmittel). Zusammen bilden sie den Standardbefehlssatz für die meisten CNC-Steuerungen, darunter FANUC, Siemens, Haas und Heidenhain.
Was ist der Unterschied zwischen manueller und CAM-Programmierung?
Bei der manuellen Programmierung wird der G-Code Zeile für Zeile geschrieben – praktisch für einfache Teile, bei komplexen Geometrien jedoch langsam und fehleranfällig. Die CAM-Programmierung generiert automatisch optimierte Werkzeugwege aus 3D-Modellen, einschließlich Simulation und Kollisionserkennung. CAM ist der Industriestandard für alle Anwendungen, die über einfache Bohr- und Plandrehvorgänge hinausgehen.
Wie können CNC-Programme die Zykluszeit verkürzen?
Optimieren Sie die Werkzeugwege, um Leerlauf und unnötige Bewegungen zu minimieren. Nutzen Sie die adaptive Bearbeitung für einen konstanten Werkzeugkontakt. Wählen Sie Hochleistungswerkzeuge, die höhere Vorschübe ermöglichen. Reduzieren Sie Werkzeugwechsel durch intelligente Abfolgeplanung. Führen Sie vor der Bearbeitung eine Simulation durch, um Ineffizienzen zu beseitigen. Basierend auf unseren Produktionsdaten führt eine systematische Optimierung bei komplexen Teilen in der Regel zu einer Verkürzung der Zykluszeit um 15–35%.
Was sind die häufigsten Fehler bei der CNC-Programmierung?
Werkzeugkollisionen (falsche Bahnen oder Sicherheitsabstände), falsche Vorschubgeschwindigkeiten (zu aggressiv oder zu konservativ), falsche Werkzeugversätze (die zu Maßfehlern bei den ersten Teilen führen) und ineffiziente Werkzeugbahnen (übermäßige Nicht-Schnittzeiten). Durch obligatorische Simulationen und Werkzeugvoreinstellungen lassen sich die meisten dieser Probleme vermeiden.


