
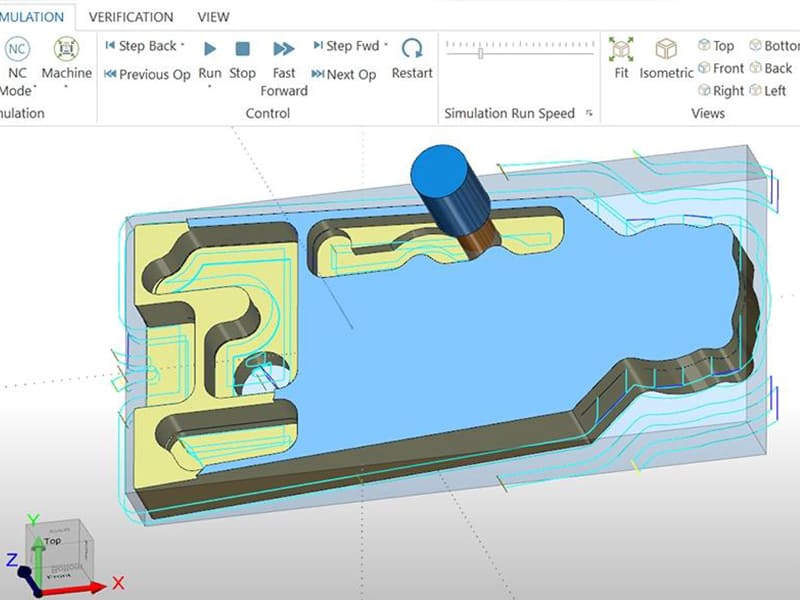
Два одинаковых алюминиевых корпуса, один и тот же файл CAD, один и тот же станок CNC — один обрабатывается 18 минут, другой — 12 минут с лучшим качеством поверхности и большей стойкостью инструмента. Разница не в станке и не в материале. Разница в программировании станка CNC. Стратегия траектории инструмента, подачи и скорости, engagement инструмента и последовательность резания определяют, будет ли работа выполняться эффективно или приведёт к износу инструмента и увеличению времени цикла. Мы оптимизируем программы ежедневно, и разрыв между приемлемой программой и хорошей обычно составляет 20–40% только по времени цикла.
Эта статья рассматривает программирование станка CNC с инженерной и производственной точки зрения: что это такое, как работает процесс от CAD до станка, основы G-кода и M-кода, как создаются траектории инструмента, критически важные параметры обработки, влияние выбора инструмента, типичные ошибки программирования, стратегии оптимизации и промышленные применения. Будь вы инженером, оценивающим стратегии обработки, дизайнером, улучшающим DFM, или закупщиком, оценивающим возможности поставщика, понимание программирования CNC — это понимание того, что определяет качество деталей, стоимость и сроки поставки.
Что такое программирование станка CNC?
Программирование станка CNC создаёт инструкции, которые управляют тем, как станок CNC изготавливает деталь. Оно преобразует геометрию цифрового проекта в точные перемещения станка — определяя движение инструмента, скорость шпинделя, подачу, смену инструмента и активацию СОЖ через последовательность кодированных команд.
Рабочий процесс состоит из четырёх этапов: CAD (3D-модель детали с размерами и допусками) → CAM (генерация траектории инструмента и определение параметров) → G-код (машиночитаемые инструкции, постпроцессированные для конкретного контроллера) → Выполнение (станок автоматически выполняет программу).
| Фактор | Влияние программирования |
|---|---|
| Точность обработки | Контролирует допуск и качество поверхности |
| Стойкость оснастки | Неправильные подачи/скорости ускоряют износ |
| Стоимость производства | Неэффективные траектории инструмента тратят машинное время |
| Время цикла | Оптимизированные программы напрямую сокращают сроки выполнения |
Работа программиста CNC выходит за рамки написания кода. Он планирует траектории инструмента, выбирает стратегии обработки (черновая, чистовая, адаптивная очистка), проверяет программы через симуляцию для выявления коллизий и неэффективностей, и оптимизирует параметры для конкретного материала и станка. В нашем производственном опыте качество программирования определяет больше вариаций в стоимости и качестве деталей, чем марка или возраст станка.
Как работает процесс программирования?
От CAD к CAM
Модель CAD определяет геометрию, допуски и критически важные элементы. CAM-программа импортирует эту модель, и программист определяет режущие инструменты, операции обработки (черновая, чистовая, сверление, контурная обработка) и параметры (подача, скорость шпинделя, шаг, глубина резания). Современные CAM-системы симулируют весь процесс резания перед генерацией кода — выявляя коллизии, чрезмерный engagement и неэффективные траектории.
Генерация и выполнение G-кода
CAM выдаёт G-код через постпроцессор, настроенный под конкретный контроллер CNC (FANUC, Siemens, Haas, Heidenhain). Код управляет перемещениями осей, командами шпинделя, сменой инструмента и СОЖ. Перед резанием операторы проверяют смещения инструмента, рабочие координаты и настройку приспособления — обычно выполняя холостой прогон для подтверждения безопасных перемещений.
Методы программирования
Ручное программирование
Написание G-кода строка за строкой без CAM-программы. Максимальный контроль над каждым перемещением. Практично для простых деталей, циклов сверления или быстрых правок на производстве. Слишком медленно и подвержено ошибкам для сложной 3D-геометрии.
Программирование в CAM
Отраслевой стандарт. CAM-программа автоматически генерирует оптимизированные траектории инструмента из 3D-моделей, обрабатывает сложную многоосевую геометрию, обеспечивает симуляцию и постпроцессирует код для конкретных контроллеров. Необходимо для аэрокосмической, автомобильной, медицинской и любой точной обработки. Распространённые платформы: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Диалоговое программирование
Интерфейсы на основе меню на контроллере станка (Haas, Mazak, Hurco). Операторы программируют непосредственно на станке, используя предустановленные циклы — торцевание, карманы, сверление. Быстро для простых деталей и прототипирования. Ограничено для продвинутых стратегий траектории инструмента.
Основы G-кода и M-кода
G-код (команды перемещения)
| Код | Функция |
|---|---|
| G00 | Ускоренное позиционирование (без резания) |
| G01 | Линейная интерполяция (рабочее перемещение) |
| G02/G03 | Круговая интерполяция (по/против часовой стрелки) |
| G90/G91 | Абсолютное/инкрементальное позиционирование |
Пример: G01 X50 Y25 F200 перемещает инструмент по прямой линии к X50 Y25 со скоростью подачи 200 мм/мин.
M-код (функции станка)
| Код | Функция |
|---|---|
| M03/M04 | Шпиндель включён (по часовой/против часовой стрелки) |
| M05 | Останов шпинделя |
| M06 | Смена инструмента |
| M08/M09 | СОЖ включена/выключена |
Системы координат
Система координат станка (MCS) — это фиксированная система отсчёта станка. Рабочие системы координат (WCS, обычно G54–G59) определяют начало координат заготовки. Коррекции инструмента компенсируют различия в длине и диаметре между инструментами. Правильная настройка координат и коррекций критически важна для точности размеров — и является одной из наиболее частых причин брака при неправильном выполнении.
Как создаются траектории инструмента
Черновая обработка
Быстро удаляет основной объём материала. Больший шаг между проходами, большая глубина резания, приоритет эффективности над качеством поверхности. Распространённые стратегии: выборка карманов, черновая обработка по Z-уровням, адаптивная выборка (постоянное зацепление инструмента для стабильного резания). Черновая обработка оставляет припуск для чистовой обработки.
Отделка
Уточняет геометрию и обеспечивает окончательное качество поверхности. Меньший шаг между проходами, более лёгкие резы, более точный контроль. Стратегии включают контурную чистовую обработку (стенки), параллельную чистовую обработку (плоскости/кривые) и чистовую обработку по гребешкам (сложные 3D-поверхности). По нашим производственным данным, переход от традиционной к адаптивной черновой обработке на алюминии 6061 обычно сокращает время чернового цикла на 25–35% при одновременном увеличении срока службы инструмента на 40–60%.
Многоосевые траектории инструмента
3-осевая обработка подходит для призматических деталей. Добавление поворотной оси (4-осевая) обеспечивает многостороннюю позиционную обработку. 5-axis идёт дальше с одновременным изменением ориентации инструмента для сложных поверхностей — меньше установок, выше точность, короче инструменты. Необходимо для аэрокосмических турбинных компонентов, медицинских имплантатов и сложных пресс-форм.
Критические параметры обработки
Подача (мм/мин): Как быстро инструмент перемещается через материал. Слишком высокая → поломка инструмента, плохое качество поверхности. Слишком низкая → трение, накопление тепла. Зависит от материала — алюминий выдерживает в 2–5 раз более высокие подачи, чем нержавеющая сталь.
Скорость вращения шпинделя (об/мин): Рассчитывается из скорости резания и диаметра инструмента. Алюминий: 6 000–18 000 об/мин. Мягкая сталь: 2 000–6 000 об/мин. Нержавеющая сталь: 1 500–4 000 об/мин.
Глубина резания: Черновая: 2–6 мм. Чистовая: 0,2–1 мм. Балансирует скорость съёма материала с силами резания.
Шаг между проходами: Черновая: 40–70% от диаметра инструмента. Чистовая: 5–20%. Меньший шаг улучшает качество поверхности, но увеличивает время.
Коррекции инструмента: Компенсация длины и диаметра для каждого инструмента. Неправильные коррекции — единственная наиболее частая причина брака первой детали в нашем цехе — предустановщики инструмента быстро окупаются.
Влияние выбора инструмента
Выбор инструмента определяет стратегию обработки, параметры и структуру программы.
Концевые фрезы: 2-канавочный для алюминия (лучший отвод стружки). 4-канавочный для стали (более высокая жёсткость). Сферический для 3D-чистовой обработки поверхностей. С радиусом при вершине для долговечности.
Свёрла: Стандартные спиральные свёрла для обычных отверстий. Центровочные свёрла для точности позиционирования. Циклы прерывистого сверления (G83) для глубоких отверстий, требующих дробления стружки.
Токарные пластины: Твёрдый сплав для общего резания металла. Керамика для высокоскоростных закалённых материалов. CBN для чистовой обработки закалённых сталей. Геометрия и покрытие пластины должны соответствовать материалу и операции.
Покрытия (TiAlN, TiCN, DLC) продлевают срок службы инструмента за счёт снижения износа и трения — особенно критично для нержавеющей стали и титана, где концентрация тепла ускоряет выход из строя.
Распространённые ошибки программирования
Столкновения инструмента — неправильные траектории, отсутствие перемещений на безопасном расстоянии или неверная длина инструмента. Всегда выполняйте симуляцию перед запуском. Одно столкновение может уничтожить шпиндель стоимостью $5 000.
Неправильные скорости подачи — слишком агрессивная вызывает поломку инструмента; слишком консервативная вызывает трение, нагрев и плохое качество поверхности. Рассчитывайте подачи исходя из данных материала, геометрии инструмента и жёсткости станка.
Неправильные коррекции инструмента — неверные значения длины или диаметра приводят к размерным ошибкам на первой детали. Используйте предустановщики инструмента и проверяйте коррекции перед резанием.
Неэффективные траектории инструмента — избыточное резание по воздуху, ненужные смены инструмента, плохая последовательность. Одна распространённая проблема, которую мы наблюдаем: программы с 30% времени без резания, которое можно сократить вдвое базовой оптимизацией. Симуляция CAM и анализ траекторий выявляют эти проблемы до того, как они стоят производственных часов.
Оптимизация производства
Сокращение времени цикла
Минимизируйте быстрые перемещения и резание по воздуху. Объединяйте операции где возможно. Используйте высокопроизводительный инструмент. Увеличивайте подачи в безопасных пределах. Сокращайте смены инструмента за счёт разумной последовательности. В крупносерийном производстве сокращение времени цикла на 15% суммируется в значительную годовую экономию.
Адаптивная обработка
Поддерживает постоянное зацепление инструмента через плавные криволинейные траектории вместо резких изменений направления. Снижает силы резания, продлевает срок службы инструмента и позволяет использовать более высокие скорости подачи. Особенно эффективна для алюминия, нержавеющей стали и титана. Большинство современных CAM-систем поддерживают адаптивную выборку как стандартную стратегию.
Симуляция и верификация
Прогоняйте каждую программу через CAM-симуляцию перед резанием. Проверяйте на столкновения, избыточное зацепление и неэффективные траектории. Технология цифрового двойника позволяет выполнять полную симуляцию кинематики станка. В нашей производственной среде обязательная симуляция сократила брак первой детали примерно на 60%.
Отраслевые применения
Аэрокосмическая промышленность: Программирование 5-axis для турбинных лопаток, структурных кронштейнов и корпусов двигателей из титановых и никелевых сплавов. Допуски до ±0,005 мм. Передовые стратегии траекторий инструмента управляют сложными материалами.
Автомобильная промышленность: Крупносерийные программы, оптимизированные по времени цикла для компонентов двигателей, корпусов трансмиссий и деталей подвески. Автоматизированные ячейки, работающие по оптимизированным программам, производят тысячи деталей с минимальным вмешательством.
Медицина: Прецизионное программирование для хирургических инструментов, имплантатов и корпусов устройств. Высокое качество поверхности, биосовместимые материалы и строгий контроль размеров.
Промышленное оборудование: Индивидуальные валы, шестерни, корпуса и компоненты автоматизации. Гибкость программирования CNC поддерживает мелкосерийное и среднесерйиное производство с быстрой итерацией конструкции.
Заключение
Программирование станков CNC — это критическое звено между цифровым проектированием и физическим производством. Качество программы напрямую определяет точность обработки, срок службы инструмента, время цикла и себестоимость производства. Хорошо структурированные траектории инструмента с правильными подачами, скоростями и выбором инструмента позволяют быстрее производить лучшие детали. Плохо оптимизированные программы тратят время, ломают инструменты и создают брак — независимо от того, насколько мощный станок.
Для инженеров и закупщиков качество программирования — один из самых надежных показателей истинных возможностей поставщика CNC. Цех, который оптимизирует программы, обеспечивает более жесткие допуски, более короткие сроки выполнения и более низкую стоимость за деталь. Нужна помощь в оптимизации программирования CNC или прецизионной обработке? [Свяжитесь с нашей инженерной командой] для анализа траекторий инструмента, поддержки DFM и услуг производственной обработки.
Часто задаваемые вопросы
Что такое программирование станков CNC?
Процесс создания кодированных инструкций (в основном G-кода), которые управляют перемещениями станка CNC — положение инструмента, скорость шпинделя, подача, смена инструмента и охлаждающая жидкость. Программы обычно генерируются из моделей CAD с использованием CAM-программного обеспечения, затем постпроцессируются для конкретного контроллера станка.
Какой язык используют станки CNC?
G-код для команд движения (перемещение инструмента, интерполяция, позиционирование) и M-код для функций станка (включение/выключение шпинделя, смена инструмента, охлаждающая жидкость). Вместе они образуют стандартный набор инструкций для большинства контроллеров CNC, включая FANUC, Siemens, Haas и Heidenhain.
В чем разница между ручным и CAM-программированием?
Ручное программирование записывает G-код строка за строкой — практично для простых деталей, но медленно и подвержено ошибкам для сложной геометрии. CAM-программирование автоматически генерирует оптимизированные траектории инструмента из 3D-моделей с симуляцией и обнаружением столкновений. CAM — это отраслевой стандарт для всего, что выходит за рамки базового сверления и торцевания.
Как программы CNC могут сократить время цикла?
Оптимизируйте траектории инструмента, чтобы минимизировать холостые ходы и ненужные перемещения. Используйте адаптивную обработку для постоянного контакта инструмента. Выбирайте высокопроизводительные инструменты, позволяющие более высокие подачи. Сократите смены инструмента за счет разумной последовательности. Симулируйте перед резкой, чтобы устранить неэффективность. По нашим производственным данным, систематическая оптимизация обычно сокращает время цикла на 15–35% на сложных деталях.
Какие наиболее распространенные ошибки программирования CNC?
Столкновения инструмента (неправильные траектории или зазоры), неверные подачи (слишком агрессивные или слишком консервативные), неправильные смещения инструмента (приводящие к размерным ошибкам на первых деталях) и неэффективные траектории инструмента (чрезмерное время без резки). Обязательная симуляция и предварительная настройка инструмента предотвращают большинство этих проблем.


