
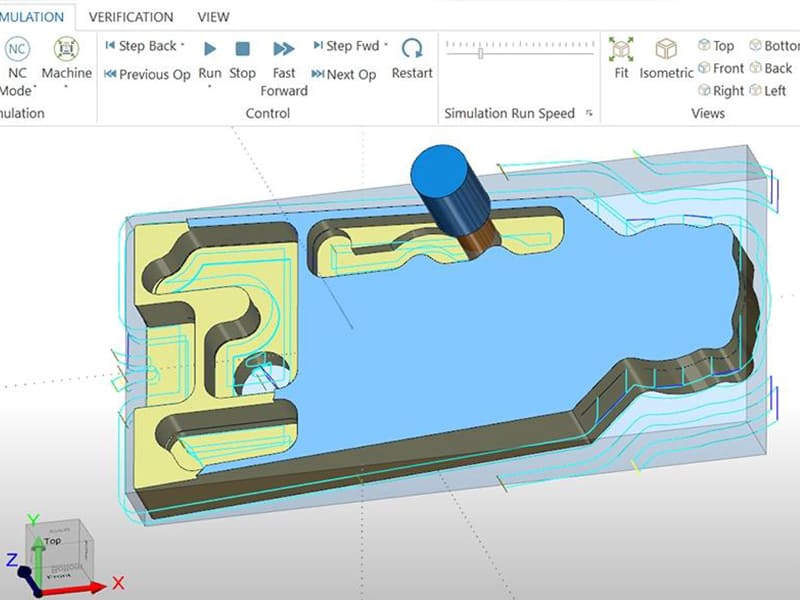
Deux boîtiers en aluminium identiques, même fichier CAD, même machine CNC — l'un tourne en 18 minutes, l'autre en 12 minutes avec un meilleur état de surface et une durée de vie d'outil prolongée. La différence ne vient ni de la machine ni du matériau. Elle vient de la programmation de la machine CNC. La stratégie de trajectoire d'outil, les vitesses de coupe et avances, l'engagement de l'outil et la séquence d'usinage déterminent si une opération tourne efficacement ou épuise les outils et le temps de cycle. Nous optimisons les programmes quotidiennement, et l'écart entre un programme acceptable et un bon programme représente généralement 20–40% rien qu'en temps de cycle.
Cet article couvre la programmation de machine CNC d'un point de vue ingénierie et production : ce que c'est, comment fonctionne le flux de travail CAD-vers-machine, les fondamentaux du G-code et du M-code, comment les trajectoires d'outil sont créées, les paramètres d'usinage critiques, l'impact du choix d'outil, les erreurs de programmation courantes, les stratégies d'optimisation et les applications industrielles. Que vous soyez un ingénieur évaluant des stratégies d'usinage, un concepteur améliorant la DFM, ou un acheteur évaluant les capacités d'un fournisseur, comprendre la programmation CNC, c'est comprendre ce qui détermine la qualité, le coût et les délais des pièces.
Qu'est-ce que la programmation de machine CNC ?
La programmation de machine CNC crée les instructions qui contrôlent la façon dont une machine CNC fabrique une pièce. Elle traduit la géométrie numérique de conception en mouvements machine précis — définissant le mouvement de l'outil, la vitesse de broche, la vitesse d'avance, les changements d'outil et l'activation du liquide de refroidissement via une séquence de commandes codées.
Le flux de travail se déroule en quatre étapes : CAD (Modèle 3D de la pièce avec dimensions et tolérances) → CAM (génération de trajectoire d'outil et définition des paramètres) → Code G (instructions lisibles par machine post-traitées pour le contrôleur spécifique) → Exécution (la machine exécute le programme automatiquement).
| Facteur | Impact de la programmation |
|---|---|
| Précision d'usinage | Contrôle les tolérances et l'état de surface |
| Durée de vie de l'outil | Des avances/vitesses incorrectes accélèrent l'usure |
| Coût de production | Des trajectoires d'outil inefficaces gaspillent le temps machine |
| Durée du cycle | Des programmes optimisés réduisent directement les délais |
Le travail d'un programmeur CNC va au-delà de l'écriture de code. Il planifie les trajectoires d'outil, sélectionne les stratégies d'usinage (ébauche, finition, dégagement adaptatif), vérifie les programmes par simulation pour détecter les collisions et les inefficacités, et optimise les paramètres pour le matériau et la machine spécifiques. Selon notre expérience en atelier, la qualité de programmation représente plus de variation dans le coût et la qualité des pièces que la marque ou l'âge de la machine.
Comment fonctionne le flux de travail de programmation ?
CAD vers CAM
Le modèle CAD définit la géométrie, les tolérances et les caractéristiques critiques. Le logiciel CAM importe ce modèle et le programmeur définit les outils de coupe, les opérations d'usinage (ébauche, finition, perçage, contournage) et les paramètres (vitesse d'avance, vitesse de broche, pas de recouvrement, profondeur de passe). Les systèmes CAM modernes simulent l'ensemble du processus de coupe avant de générer le code — détectant les collisions, l'engagement excessif et les trajectoires inefficaces.
Génération et exécution du G-code
La CAM génère le G-code via un post-processeur adapté au contrôleur CNC spécifique (FANUC, Siemens, Haas, Heidenhain). Le code contrôle les mouvements des axes, les commandes de broche, les changements d'outil et le liquide de refroidissement. Avant la coupe, les opérateurs vérifient les décalages d'outil, les coordonnées de travail et la configuration du montage — exécutant généralement un cycle à vide pour confirmer un mouvement sûr.
Méthodes de programmation
Programmation manuelle
Écrire le G-code ligne par ligne sans logiciel CAM. Contrôle maximal sur chaque mouvement. Pratique pour les pièces simples, les cycles de perçage ou les modifications rapides en atelier. Trop lent et sujet aux erreurs pour les géométries 3D complexes.
Programmation FAO
La norme de l'industrie. Le logiciel CAM génère automatiquement des trajectoires d'outil optimisées à partir de modèles 3D, gère la géométrie multi-axes complexe, fournit la simulation et publie le code pour des contrôleurs spécifiques. Essentiel pour l'aérospatiale, l'automobile, le médical et tout travail de précision. Plateformes courantes : Mastercam, Fusion 360, Siemens NX, SolidCAM.
Programmation conversationnelle
Interfaces à menus sur le contrôleur de la machine (Haas, Mazak, Hurco). Les opérateurs programment directement sur la machine en utilisant des cycles prédéfinis — surfaçage, poche, perçage. Rapide pour les pièces simples et le prototypage. Limité pour les stratégies de trajectoire d'outil avancées.
Fondamentaux du G-code et du M-code
G-code (commandes de mouvement)
| Code | Fonction |
|---|---|
| G00 | Positionnement rapide (sans coupe) |
| G01 | Interpolation linéaire (mouvement de coupe) |
| G02/G03 | Interpolation circulaire (CW/CCW) |
| G90/G91 | Positionnement absolu/incrémental |
Exemple : G01 X50 Y25 F200 déplace l'outil en ligne droite vers X50 Y25 à une vitesse d'avance de 200 mm/min.
M-code (fonctions machine)
| Code | Fonction |
|---|---|
| M03/M04 | Broche activée (CW/CCW) |
| M05 | Arrêt de la broche |
| M06 | Changement d’outil |
| M08/M09 | Liquide de refroidissement activé/désactivé |
Systèmes de coordonnées
Le système de coordonnées machine (MCS) est la référence fixe de la machine. Les systèmes de coordonnées de travail (WCS, généralement G54–G59) définissent l'origine de la pièce. Les décalages d'outil compensent les différences de longueur et de diamètre entre les outils. Une configuration correcte des coordonnées et des décalages est essentielle pour la précision dimensionnelle — et l'une des sources de rebut les plus courantes lorsqu'elle est mal effectuée.
Comment les trajectoires d'outil sont créées
Ébauche
Enlève rapidement le volume de matière. Pas de recouvrement plus élevé, profondeur de passe plus importante, en privilégiant l'efficacité à la finition. Stratégies courantes : dégagement de poche, ébauche par niveaux Z, dégagement adaptatif (engagement d'outil constant pour une coupe stable). L'ébauche laisse une surépaisseur pour la finition.
Finition
Affine la géométrie et produit la qualité de surface finale. Pas de recouvrement plus petit, coupes plus légères, contrôle plus strict. Les stratégies incluent la finition de contour (parois), la finition parallèle (surfaces planes/courbes) et la finition en écaille (3D complexe). Selon nos données de production, passer de l'ébauche conventionnelle à l'ébauche adaptative sur l'aluminium 6061 réduit généralement le temps de cycle d'ébauche de 25–35% tout en prolongeant la durée de vie de l'outil de 40–60%.
Trajectoires d'outil multi-axes
L'axe 3 gère les pièces prismatiques. L'ajout d'un axe rotatif (4 axes) permet l'usinage indexé multi-faces. Le 5-axis va plus loin avec des changements simultanés d'orientation d'outil pour les surfaces complexes — moins de montages, meilleure précision, outils plus courts. Essentiel pour les composants de turbines aérospatiales, les implants médicaux et les moules complexes.
Paramètres d'usinage critiques
Vitesse d'alimentation (mm/min) : vitesse à laquelle l'outil se déplace dans le matériau. Trop élevée → rupture d'outil, mauvaise finition. Trop faible → frottement, accumulation de chaleur. Dépend du matériau — l'aluminium supporte des vitesses d'avance 2 à 5 fois supérieures à celles de l'acier inoxydable.
Vitesse de rotation de la broche (RPM) : Calculé à partir de la vitesse de coupe et du diamètre de l'outil. Aluminium : 6 000–18 000 tr/min. Acier doux : 2 000–6 000 tr/min. Inox : 1 500–4 000 tr/min.
Profondeur de passe : Ébauche : 2–6 mm. Finition : 0,2–1 mm. Équilibre le taux d'enlèvement de matière avec les efforts de coupe.
Pas latéral : Ébauche : 40–70 % du diamètre de l'outil. Finition : 5–20 %. Un pas latéral plus faible améliore la finition mais augmente le temps.
Corrections d'outils : Compensation de longueur et de diamètre pour chaque outil. Des corrections incorrectes sont la cause la plus fréquente de rebut de première pièce dans notre atelier — les préréglages d'outils sont rapidement rentabilisés.
Impact du choix de l'outil
Le choix de l'outil détermine la stratégie d'usinage, les paramètres et la structure du programme.
Fraises en bout : 2 dents pour l'aluminium (meilleure évacuation des copeaux). 4 dents pour l'acier (rigidité supérieure). Fraise à bout sphérique pour la finition de surfaces 3D. Rayon de coin pour la durabilité.
Exercices : Forets hélicoïdaux standard pour les trous généraux. Forets à pointer pour la précision de positionnement. Cycles de perçage par à-coups (G83) pour les trous profonds nécessitant un bris de copeaux.
Plaquettes de tournage : Carbure pour la coupe générale des métaux. Céramique pour les matériaux durcis à haute vitesse. CBN pour la finition des aciers trempés. La géométrie et le revêtement de la plaquette doivent correspondre au matériau et à l'opération.
Revêtements (TiAlN, TiCN, DLC) prolongent la durée de vie de l'outil en réduisant l'usure et le frottement — particulièrement critique dans l'inox et le titane où la concentration de chaleur accélère la défaillance.
Erreurs de programmation courantes
Collisions d'outils — trajectoires incorrectes, manque de mouvements de dégagement ou longueurs d'outils erronées. Toujours simuler avant d'exécuter. Une seule collision peut détruire une broche à 15 000 $.
Vitesses d'avance incorrectes — trop agressives, elles provoquent la casse de l'outil ; trop prudentes, elles entraînent frottement, chaleur et mauvaise finition. Calculez les avances à partir des données matière, de la géométrie de l'outil et de la rigidité de la machine.
Corrections d'outils incorrectes — des valeurs de longueur ou de diamètre erronées produisent des erreurs dimensionnelles dès la première pièce. Utilisez des préréglages d'outils et vérifiez les corrections avant de couper.
Trajectoires inefficaces — coupe à vide excessive, changements d'outils inutiles, mauvais séquençage. Un piège courant que nous observons : des programmes avec 30 % de temps non productif qui pourrait être réduit de moitié avec une optimisation de base. La simulation FAO et l'analyse des trajectoires identifient ces problèmes avant qu'ils ne coûtent des heures de production.
Optimisation de la production
Réduction du temps de cycle
Minimisez les déplacements rapides et la coupe à vide. Combinez les opérations lorsque c'est possible. Utilisez des outils haute performance. Augmentez les avances dans les limites de sécurité. Réduisez les changements d'outils grâce à un séquençage intelligent. En production de grande série, une réduction de 15 % du temps de cycle se traduit par des économies annuelles significatives.
Usinage adaptatif
Maintient un engagement constant de l'outil grâce à des trajectoires courbes et fluides plutôt que des changements de direction brusques. Réduit les efforts de coupe, prolonge la durée de vie de l'outil et permet des vitesses d'avance plus élevées. Particulièrement efficace sur l'aluminium, l'inox et le titane. La plupart des systèmes FAO modernes prennent en charge l'ébauche adaptative comme stratégie standard.
Simulation et vérification
Exécutez chaque programme via la simulation FAO avant de couper. Vérifiez les collisions, l'engagement excessif et les trajectoires inefficaces. La technologie du jumeau numérique permet une simulation complète de la cinématique machine. Dans notre environnement de production, la simulation obligatoire a réduit le rebut de première pièce d'environ 60 %.
Applications industrielles
Aérospatiale : Programmation 5 axes pour pales de turbine, supports structurels et carters moteur en titane et alliages de nickel. Tolérances à ±0,005 mm. Des stratégies de trajectoire avancées gèrent les matériaux difficiles.
Automobile : Programmes de grande série optimisés pour le temps de cycle sur composants moteur, carters de transmission et pièces de suspension. Des cellules automatisées exécutant des programmes optimisés produisent des milliers de pièces avec une intervention minimale.
Médical : Programmation de précision pour instruments chirurgicaux, implants et boîtiers de dispositifs médicaux. Finition de surface fine, matériaux biocompatibles et contrôle dimensionnel strict.
Équipements industriels : Arbres personnalisés, engrenages, carters et composants d'automatisation. La flexibilité de programmation CNC prend en charge la production de faible à moyenne série avec une itération de conception rapide.
Conclusion
La programmation CNC est le lien critique entre la conception numérique et la production physique. La qualité du programme contrôle directement la précision d'usinage, la durée de vie de l'outil, le temps de cycle et le coût de production. Des trajectoires bien structurées avec des avances, vitesses et choix d'outils corrects produisent de meilleures pièces plus rapidement. Des programmes mal optimisés gaspillent du temps, cassent des outils et génèrent du rebut — quelle que soit la capacité de la machine.
Pour les ingénieurs et les acheteurs, la qualité de programmation est l'un des indicateurs les plus fiables de la véritable capacité d'un fournisseur CNC. Un atelier qui optimise ses programmes offre des tolérances plus serrées, des délais plus courts et un coût par pièce inférieur. Besoin d'aide pour l'optimisation de programmation CNC ou l'usinage de précision ? [Contactez notre équipe d'ingénierie] pour une revue de trajectoire, un support DFM et des services d'usinage de production.
FAQ
Qu'est-ce que la programmation de machine CNC ?
Le processus de création d'instructions codées (principalement du G-code) qui contrôlent les mouvements de la machine CNC — position de l'outil, vitesse de broche, vitesse d'avance, changements d'outils et lubrifiant. Les programmes sont généralement générés à partir de modèles CAO à l'aide d'un logiciel FAO, puis post-traités pour le contrôleur de machine spécifique.
Quel langage utilisent les machines CNC ?
Le G-code pour les commandes de mouvement (déplacement d'outil, interpolation, positionnement) et le M-code pour les fonctions machine (broche marche/arrêt, changement d'outil, lubrifiant). Ensemble, ils forment le jeu d'instructions standard pour la plupart des contrôleurs CNC, y compris FANUC, Siemens, Haas et Heidenhain.
Quelle est la différence entre la programmation manuelle et la programmation FAO ?
La programmation manuelle écrit le G-code ligne par ligne — pratique pour les pièces simples mais lente et sujette aux erreurs pour les géométries complexes. La programmation FAO génère automatiquement des trajectoires optimisées à partir de modèles 3D avec simulation et détection de collision. La FAO est la norme industrielle pour tout ce qui dépasse le perçage et le surfaçage de base.
Comment les programmes CNC peuvent-ils réduire le temps de cycle ?
Optimisez les trajectoires d'outil pour minimiser les coupes à vide et les déplacements inutiles. Utilisez l'usinage adaptatif pour un engagement constant de l'outil. Sélectionnez des outils haute performance permettant des avances plus élevées. Réduisez les changements d'outil grâce à une séquence intelligente. Simulez avant de couper pour éliminer les inefficacités. Selon nos données de production, une optimisation systématique réduit généralement le temps de cycle de 15 à 35 % sur les pièces complexes.
Quelles sont les erreurs de programmation CNC les plus courantes ?
Collisions d'outils (trajectoires ou dégagements incorrects), vitesses d'avance erronées (trop agressives ou trop conservatrices), décalages d'outils incorrects (produisant des erreurs dimensionnelles sur les premières pièces) et trajectoires d'outil inefficaces (temps de non-coupe excessif). La simulation obligatoire et le pré-réglage des outils évitent la majorité de ces problèmes.


