
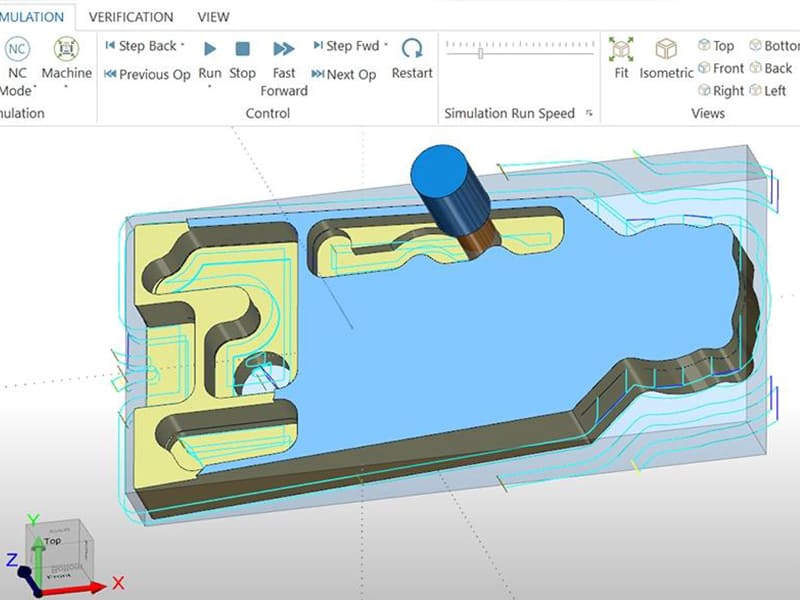
İki özdeş alüminyum muhafaza, aynı CAD dosyası, aynı CNC makinesi — biri 18 dakikada işleniyor, diğeri daha iyi yüzey kalitesi ve daha uzun takım ömrüyle 12 dakikada. Fark makinede veya malzemede değil. Fark CNC makine programlamasında. Takım yolu stratejisi, ilerleme ve hızlar, takım teması ve kesme sırası bir işin verimli mi çalışacağını yoksa takımları ve çevrim süresini mi tüketeceğini belirler. Programları her gün optimize ediyoruz ve kabul edilebilir bir program ile iyi bir program arasındaki fark yalnızca çevrim süresinde tipik olarak 20–40% arasındadır.
Bu makale, CNC makine programlamayı mühendislik ve üretim perspektifinden ele almaktadır: ne olduğu, CAD-makine iş akışının nasıl çalıştığı, G-kodu ve M-kodu temelleri, takım yollarının nasıl oluşturulduğu, kritik işleme parametreleri, takım seçiminin etkisi, yaygın programlama hataları, optimizasyon stratejileri ve endüstriyel uygulamalar. İster işleme stratejilerini değerlendiren bir mühendis, ister DFM'yi iyileştiren bir tasarımcı, ister tedarikçi yeteneğini değerlendiren bir satın almacı olun, CNC programlamayı anlamak, parça kalitesini, maliyetini ve teslimatını neyin yönlendirdiğini anlamaktır.
CNC Makine Programlama Nedir?
CNC makine programlama, bir CNC makinesinin bir parçayı nasıl üreteceğini kontrol eden talimatları oluşturur. Dijital tasarım geometrisini hassas makine hareketlerine dönüştürür — bir dizi kodlanmış komut aracılığıyla takım hareketini, iş mili hızını, ilerleme hızını, takım değişimlerini ve soğutucu aktivasyonunu tanımlar.
İş akışı dört aşamada gerçekleşir: CAD (ölçüler ve toleranslarla 3D parça modeli) → CAM (takım yolu oluşturma ve parametre tanımlama) → G-kodu (belirli denetleyici için son işlemden geçirilmiş makine tarafından okunabilir talimatlar) → Yürütme (makine programı otomatik olarak çalıştırır).
| Faktör | Programlamanın Etkisi |
|---|---|
| İşleme doğruluğu | Toleransı ve yüzey kalitesini kontrol eder |
| Takım ömrü | Yanlış ilerleme/hızlar aşınmayı hızlandırır |
| Üretim maliyeti | Verimsiz takım yolları makine zamanını boşa harcar |
| Çevrim süresi | Optimize edilmiş programlar teslim süresini doğrudan kısaltır |
Bir CNC programcısının işi kod yazmanın ötesine geçer. Takım yollarını planlar, işleme stratejilerini (kaba işleme, ince işleme, uyarlanabilir boşaltma) seçer, çarpışmaları ve verimsizlikleri yakalamak için programları simülasyon yoluyla doğrular ve belirli malzeme ve makine için parametreleri optimize eder. Atölye deneyimimizde, programlama kalitesi parça maliyeti ve kalitesindeki varyasyonun makine markası veya yaşından daha fazlasını oluşturur.
Programlama İş Akışı Nasıl Çalışır?
CAD'den CAM'e
CAD modeli geometriyi, toleransları ve kritik özellikleri tanımlar. CAM yazılımı bu modeli içe aktarır ve programcı kesici takımları, işleme operasyonlarını (kaba işleme, ince işleme, delme, kontur işleme) ve parametreleri (ilerleme hızı, iş mili hızı, yan adım, kesme derinliği) tanımlar. Modern CAM sistemleri kod üretmeden önce tüm kesme sürecini simüle eder — çarpışmaları, aşırı teması ve verimsiz yolları yakalar.
G-Kodu Üretimi ve Yürütmesi
CAM, belirli CNC denetleyicisine (FANUC, Siemens, Haas, Heidenhain) uygun bir son işlemci aracılığıyla G-kodu çıktısı verir. Kod eksen hareketlerini, iş mili komutlarını, takım değişimlerini ve soğutucuyu kontrol eder. Kesme öncesinde operatörler takım ofsetlerini, iş koordinatlarını ve fikstür kurulumunu doğrular — tipik olarak güvenli hareketi onaylamak için bir kuru çevrim çalıştırır.
Programlama Yöntemleri
Manuel Programlama
CAM yazılımı olmadan G-kodunu satır satır yazma. Her hareket üzerinde maksimum kontrol. Basit parçalar, delme çevrimleri veya hızlı atölye düzenlemeleri için pratiktir. Karmaşık 3D geometri için çok yavaş ve hataya açıktır.
CAM Programlama
Endüstri standardı. CAM yazılımı 3D modellerden otomatik olarak optimize edilmiş takım yolları oluşturur, karmaşık çok eksenli geometriyi işler, simülasyon sağlar ve belirli denetleyiciler için kod gönderir. Havacılık, otomotiv, tıbbi ve her türlü hassas iş için gereklidir. Yaygın platformlar: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Konuşmalı Programlama
Makine denetleyicisindeki menü güdümlü arayüzler (Haas, Mazak, Hurco). Operatörler önceden tanımlanmış çevrimleri kullanarak doğrudan makinede programlama yapar — yüzeyleme, cep açma, delme. Basit parçalar ve prototipleme için hızlıdır. Gelişmiş takım yolu stratejileri için sınırlıdır.
G-Kodu ve M-Kodu Temelleri
G-Kodu (Hareket Komutları)
| Kod | İşlev |
|---|---|
| G00 | Hızlı konumlandırma (kesme dışı) |
| G01 | Doğrusal interpolasyon (kesme hareketi) |
| G02/G03 | Dairesel interpolasyon (CW/CCW) |
| G90/G91 | Mutlak/artımlı konumlandırma |
Örnek: G01 X50 Y25 F200 takımı 200 mm/dak ilerleme hızıyla X50 Y25 noktasına düz bir çizgide hareket ettirir.
M-Kodu (Makine Fonksiyonları)
| Kod | İşlev |
|---|---|
| M03/M04 | İş mili açık (CW/CCW) |
| M05 | İş mili durdurma |
| M06 | Takım değişimi |
| M08/M09 | Soğutma sıvısı açık/kapalı |
Koordinat Sistemleri
Makine koordinat sistemi (MCS), makinenin sabit referansıdır. İş koordinat sistemleri (WCS, genellikle G54–G59) iş parçası orijinini tanımlar. Takım ofsetleri, takımlar arasındaki uzunluk ve çap farklılıklarını telafi eder. Koordinatların ve ofsetlerin doğru şekilde ayarlanması boyutsal doğruluk için kritik önem taşır — ve yanlış yapıldığında en yaygın hurda kaynaklarından biridir.
Takım Yolları Nasıl Oluşturulur
Kaba İşleme
Büyük miktarda malzemeyi hızlıca kaldırır. Daha yüksek adım aralığı, daha büyük kesme derinliği, yüzey kalitesi yerine verimliliği önceliklendirir. Yaygın stratejiler: cep boşaltma, Z-seviyesi kaba işleme, adaptif boşaltma (kararlı kesim için sabit takım teması). Kaba işleme, finiş işleme için stok payı bırakır.
Yüzey İşlem
Geometriyi iyileştirir ve nihai yüzey kalitesini üretir. Daha küçük adım aralığı, daha hafif kesimler, daha sıkı kontrol. Stratejiler arasında kontur finiş işleme (duvarlar), paralel finiş işleme (düz/eğrisel yüzeyler) ve skallop finiş işleme (karmaşık 3D) bulunur. Üretim verilerimize dayanarak, 6061 alüminyumda geleneksel kaba işlemeden adaptif kaba işlemeye geçiş, tipik olarak kaba işleme çevrim süresini –35 azaltırken takım ömrünü –60 uzatır.
Çok Eksenli Takım Yolları
3 eksen prizmatik parçaları işler. Bir döner eksen eklemek (4 eksen) çok yüzeyli indeksli işlemeyi mümkün kılar. 5 eksen, karmaşık yüzeyler için eşzamanlı takım yönü değişiklikleriyle daha ileri gider — daha az kurulum, daha iyi doğruluk, daha kısa takımlar. Havacılık türbin bileşenleri, tıbbi implantlar ve karmaşık kalıplar için vazgeçilmezdir.
Kritik İşleme Parametreleri
Besleme hızı (mm/dak): Takımın malzeme içinde ne kadar hızlı hareket ettiği. Çok yüksek → takım kırılması, kötü yüzey kalitesi. Çok düşük → sürtünme, ısı birikimi. Malzemeye bağlı — alüminyum, paslanmaz çeliğin 2–5 katı ilerleme hızlarını kaldırabilir.
İş mili hızı (RPM): Kesme hızı ve takım çapından hesaplanır. Alüminyum: 6.000–18.000 RPM. Yumuşak çelik: 2.000–6.000 RPM. Paslanmaz: 1.500–4.000 RPM.
Kesme derinliği: Kaba işleme: 2–6 mm. Finiş işleme: 0,2–1 mm. Kaldırma oranını kesme kuvvetlerine karşı dengeler.
Adım aralığı: Kaba işleme: takım çapının –70'i. Finiş işleme: %5–20. Daha küçük adım aralığı yüzey kalitesini iyileştirir ancak süreyi artırır.
Takım ofsetleri: Her takım için uzunluk ve çap telafisi. Yanlış ofsetler, atölyemizde ilk parça hurdasının en yaygın tek nedenidir — takım ön ayarlayıcılar kendilerini hızla amorti eder.
Takım Seçiminin Etkisi
Takım seçimi işleme stratejisini, parametreleri ve program yapısını yönlendirir.
Parmak frezeler: Alüminyum için 2 kanallı (daha iyi talaş tahliyesi). Çelik için 4 kanallı (daha yüksek rijitlik). 3D yüzey finiş işleme için balık burunlu. Dayanıklılık için köşe radyuslu.
Matkaplar: Genel delikler için standart helisel matkaplar. Konumlandırma doğruluğu için merkezleme matkapları. Talaş kırma gerektiren derin delikler için kademeli delme çevrimleri (G83).
Tornalama uçları: Genel metal kesimi için karbür. Yüksek hızlı sertleştirilmiş malzemeler için seramik. Sertleştirilmiş çeliklerin finiş işlemesi için CBN. Uç geometrisi ve kaplama, malzeme ve operasyonla eşleşmelidir.
Kaplamalar (TiAlN, TiCN, DLC) aşınma ve sürtünmeyi azaltarak takım ömrünü uzatır — özellikle ısı birikiminin arızayı hızlandırdığı paslanmaz çelik ve titanyumda kritik önem taşır.
Yaygın Programlama Hataları
Takım çarpışmaları — yanlış takım yolları, eksik boşluk hareketleri veya yanlış takım uzunlukları. Çalıştırmadan önce her zaman simüle edin. Bir çarpışma 5.000 dolarlık bir iş milini yok edebilir.
Yanlış ilerleme hızları — çok agresif takım kırılmasına neden olur; çok muhafazakar sürtünmeye, ısıya ve kötü yüzey kalitesine neden olur. İlerlemeleri malzeme verilerinden, takım geometrisinden ve makine rijitliğinden hesaplayın.
Yanlış takım ofsetleri — yanlış uzunluk veya çap değerleri ilk parçada boyutsal hatalar üretir. Takım ön ayarlayıcıları kullanın ve kesimden önce ofsetleri doğrulayın.
Verimsiz takım yolları — aşırı hava kesimi, gereksiz takım değişiklikleri, kötü sıralama. Sık karşılaştığımız bir tuzak: temel optimizasyonla yarıya indirilebilecek kesim dışı süreye sahip programlar. CAM simülasyonu ve takım yolu analizi bu sorunları üretim saatlerine mal olmadan önce tespit eder.
Üretim Optimizasyonu
Çevrim Süresi Azaltma
Hızlı hareketleri ve hava kesimini en aza indirin. Mümkün olduğunda operasyonları birleştirin. Yüksek performanslı takımlama kullanın. İlerlemeleri güvenli sınırlar içinde artırın. Akıllı sıralama ile takım değişikliklerini azaltın. Yüksek hacimli üretimde, çevrim süresi azaltma önemli yıllık tasarruflara dönüşür.
Adaptif İşleme
Keskin yön değişiklikleri yerine düzgün eğrisel yollar boyunca sabit takım teması sağlar. Kesme kuvvetlerini azaltır, takım ömrünü uzatır ve daha yüksek ilerleme hızlarını mümkün kılar. Özellikle alüminyum, paslanmaz çelik ve titanyumda etkilidir. Çoğu modern CAM sistemi adaptif boşaltmayı standart bir strateji olarak destekler.
Simülasyon ve Doğrulama
Kesimden önce her programı CAM simülasyonundan geçirin. Çarpışmaları, aşırı teması ve verimsiz yolları kontrol edin. Dijital ikiz teknolojisi tam makine kinematik simülasyonuna olanak tanır. Üretim ortamımızda, zorunlu simülasyon ilk parça hurdasını yaklaşık azalttı.
Endüstri Uygulamaları
Havacılık ve Uzay: Titanyum ve nikel alaşımlarında türbin kanatları, yapısal braketler ve motor gövdeleri için 5 eksen programlama. ±0,005 mm toleranslar. Gelişmiş takım yolu stratejileri zor malzemeleri yönetir.
Otomotiv: Motor bileşenleri, şanzıman gövdeleri ve süspansiyon parçalarında çevrim süresi için optimize edilmiş yüksek hacimli programlar. Optimize edilmiş programları çalıştıran otomatik hücreler, minimum müdahaleyle binlerce parça üretir.
Tıbbi: Precision programming for surgical instruments, implants, and device housings. Fine surface finish, biocompatible materials, and strict dimensional control.
Endüstriyel ekipman: Custom shafts, gears, housings, and automation components. CNC programming flexibility supports low-to-medium volume production with fast design iteration.
Sonuç
CNC machine programming is the critical link between digital design and physical production. Program quality directly controls machining accuracy, tool life, cycle time, and production cost. Well-structured toolpaths with correct feeds, speeds, and tool selection produce better parts faster. Poorly optimized programs waste time, break tools, and generate scrap — regardless of how capable the machine is.
For engineers and buyers, programming quality is one of the most reliable indicators of a CNC supplier’s true capability. A shop that optimizes programs delivers tighter tolerances, shorter lead times, and lower per-part cost. Need help with CNC programming optimization or precision machining? [Contact our engineering team] for toolpath review, DFM support, and production machining services.
Sıkça Sorulan Sorular
What is CNC machine programming?
The process of creating coded instructions (primarily G-code) that control CNC machine movements — tool position, spindle speed, feed rate, tool changes, and coolant. Programs are typically generated from CAD models using CAM software, then post-processed for the specific machine controller.
What language do CNC machines use?
G-code for motion commands (tool movement, interpolation, positioning) and M-code for machine functions (spindle on/off, tool change, coolant). Together they form the standard instruction set for most CNC controllers including FANUC, Siemens, Haas, and Heidenhain.
What’s the difference between manual and CAM programming?
Manual programming writes G-code line by line — practical for simple parts but slow and error-prone for complex geometry. CAM programming generates optimized toolpaths automatically from 3D models with simulation and collision detection. CAM is the industry standard for anything beyond basic drilling and facing operations.
How can CNC programs reduce cycle time?
Optimize toolpaths to minimize air cutting and unnecessary moves. Use adaptive machining for constant tool engagement. Select high-performance tools that allow higher feeds. Reduce tool changes through smart sequencing. Simulate before cutting to eliminate inefficiencies. Based on our production data, systematic optimization typically reduces cycle time 15–35% on complex parts.
What are the most common CNC programming errors?
Tool collisions (incorrect paths or clearances), wrong feed rates (too aggressive or too conservative), incorrect tool offsets (producing dimensional errors on first parts), and inefficient toolpaths (excessive non-cutting time). Mandatory simulation and tool presetting prevent the majority of these issues.


