
Due alloggiamenti in alluminio identici, stesso file CAD, stessa macchina CNC — uno impiega 18 minuti, l’altro 12 minuti con migliore finitura superficiale e maggiore durata utensile. La differenza non è la macchina o il materiale. È la programmazione della macchina CNC. La strategia del percorso utensile, avanzamenti e velocità, l’impegno dell’utensile e la sequenza di taglio determinano se un lavoro viene eseguito in modo efficiente o consuma utensili e tempo ciclo. Ottimizziamo i programmi quotidianamente, e il divario tra un programma accettabile e uno buono è tipicamente del 20–40% solo in termini di tempo ciclo.
Questo articolo copre la programmazione della macchina CNC da una prospettiva ingegneristica e produttiva: cos’è, come funziona il flusso di lavoro da CAD a macchina, i fondamenti di G-code e M-code, come vengono creati i percorsi utensile, i parametri di lavorazione critici, l’impatto della selezione utensile, gli errori di programmazione comuni, le strategie di ottimizzazione e le applicazioni industriali. Che tu sia un ingegnere che valuta strategie di lavorazione, un progettista che migliora la DFM o un acquirente che valuta la capacità del fornitore, comprendere la programmazione CNC significa comprendere ciò che determina qualità, costo e consegna del pezzo.
Cos’è la Programmazione della Macchina CNC?
La programmazione della macchina CNC crea le istruzioni che controllano come una macchina CNC produce un pezzo. Traduce la geometria digitale del progetto in movimenti precisi della macchina — definendo il movimento dell’utensile, la velocità del mandrino, la velocità di avanzamento, i cambi utensile e l’attivazione del refrigerante attraverso una sequenza di comandi codificati.
Il flusso di lavoro si svolge in quattro fasi: CAD (modello 3D del pezzo con dimensioni e tolleranze) → CAM (generazione del percorso utensile e definizione dei parametri) → Codice G (istruzioni leggibili dalla macchina post-processate per il controllore specifico) → Esecuzione (la macchina esegue il programma automaticamente).
| Fattore | Impatto della Programmazione |
|---|---|
| Precisione di lavorazione | Controlla tolleranze e finitura superficiale |
| Durata degli utensili | Avanzamenti/velocità errati accelerano l’usura |
| Costo di produzione | Percorsi utensile inefficienti sprecano tempo macchina |
| Tempo di ciclo | Programmi ottimizzati riducono direttamente i tempi di consegna |
Il lavoro di un programmatore CNC va oltre la scrittura del codice. Pianificano percorsi utensile, selezionano strategie di lavorazione (sgrossatura, finitura, sgrossatura adattiva), verificano i programmi tramite simulazione per individuare collisioni e inefficienze e ottimizzano i parametri per il materiale e la macchina specifici. Nella nostra esperienza in officina, la qualità della programmazione incide sulla variazione di costo e qualità del pezzo più della marca o dell’età della macchina.
Come Funziona il Flusso di Lavoro di Programmazione?
Da CAD a CAM
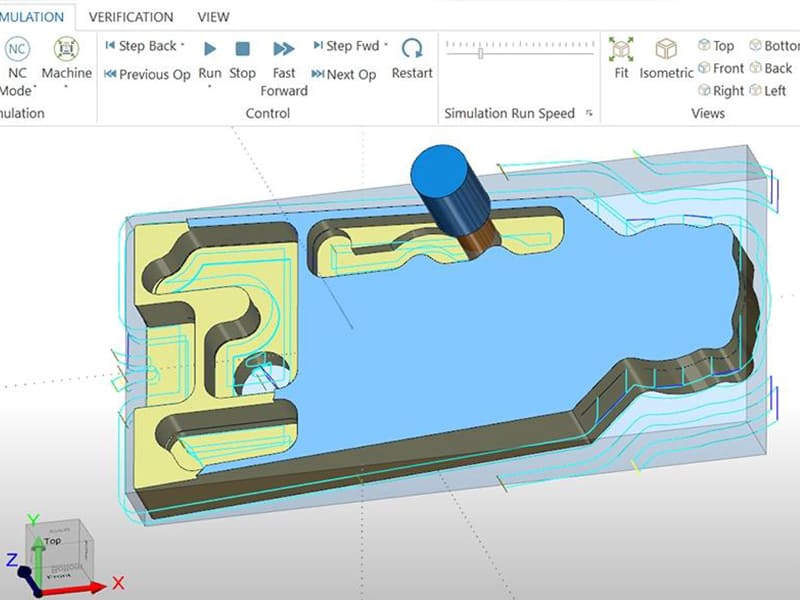
Il modello CAD definisce geometria, tolleranze e caratteristiche critiche. Il software CAM importa questo modello e il programmatore definisce utensili da taglio, operazioni di lavorazione (sgrossatura, finitura, foratura, contornatura) e parametri (velocità di avanzamento, velocità del mandrino, passo laterale, profondità di taglio). I moderni sistemi CAM simulano l’intero processo di taglio prima di generare il codice — individuando collisioni, impegno eccessivo e percorsi inefficienti.
Generazione ed Esecuzione del G-Code
Il CAM genera il G-code tramite un post-processore abbinato al controllore CNC specifico (FANUC, Siemens, Haas, Heidenhain). Il codice controlla i movimenti degli assi, i comandi del mandrino, i cambi utensile e il refrigerante. Prima del taglio, gli operatori verificano gli offset utensile, le coordinate di lavoro e la configurazione del fissaggio — eseguendo tipicamente un ciclo a vuoto per confermare il movimento sicuro.
Metodi di Programmazione
Programmazione Manuale
Scrittura del G-code riga per riga senza software CAM. Controllo massimo su ogni movimento. Pratica per pezzi semplici, cicli di foratura o modifiche rapide in officina. Troppo lenta e soggetta a errori per geometrie 3D complesse.
Programmazione CAM
Lo standard di settore. Il software CAM genera automaticamente percorsi utensile ottimizzati da modelli 3D, gestisce geometrie multiasse complesse, fornisce simulazione e genera codice per controllori specifici. Essenziale per aerospaziale, automotive, medicale e qualsiasi lavoro di precisione. Piattaforme comuni: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Programmazione conversazionale
Interfacce basate su menu sul controllore della macchina (Haas, Mazak, Hurco). Gli operatori programmano direttamente sulla macchina utilizzando cicli predefiniti — spianatura, tascatura, foratura. Rapido per pezzi semplici e prototipazione. Limitato per strategie di percorso utensile avanzate.
Fondamenti di G-Code e M-Code
G-Code (Comandi di Movimento)
| Codice | Funzione |
|---|---|
| G00 | Posizionamento rapido (senza taglio) |
| G01 | Interpolazione lineare (movimento di taglio) |
| G02/G03 | Interpolazione circolare (CW/CCW) |
| G90/G91 | Posizionamento assoluto/incrementale |
Esempio: G01 X50 Y25 F200 muove l’utensile in linea retta fino a X50 Y25 con avanzamento di 200 mm/min.
M-Code (Funzioni Macchina)
| Codice | Funzione |
|---|---|
| M03/M04 | Mandrino attivo (CW/CCW) |
| M05 | Arresto del mandrino |
| M06 | Cambio utensile |
| M08/M09 | Refrigerante attivo/disattivo |
Sistemi di Coordinate
Il sistema di coordinate macchina (MCS) è il riferimento fisso della macchina. I sistemi di coordinate di lavoro (WCS, tipicamente G54–G59) definiscono l’origine del pezzo. Gli offset utensile compensano le differenze di lunghezza e diametro tra gli utensili. La corretta impostazione di coordinate e offset è critica per la precisione dimensionale — e una delle cause più comuni di scarto quando eseguita in modo errato.
Come vengono creati i percorsi utensile
Sgrossatura
Rimuove rapidamente il materiale in grandi quantità. Passo laterale maggiore, profondità di taglio maggiore, priorità all'efficienza rispetto alla finitura. Strategie comuni: sgrossatura a tasche, sgrossatura a livelli Z, sgrossatura adattiva (impegno utensile costante per un taglio stabile). La sgrossatura lascia un sovrametallo per la finitura.
Finitura
Raffina la geometria e produce la qualità superficiale finale. Passo laterale minore, tagli più leggeri, controllo più stretto. Le strategie includono finitura di contorno (pareti), finitura parallela (superfici piane/curve) e finitura a scalettatura (3D complesso). In base ai nostri dati di produzione, il passaggio dalla sgrossatura convenzionale a quella adattiva su alluminio 6061 riduce tipicamente il tempo ciclo di sgrossatura del 25–35% prolungando la durata utensile del 40–60%.
Percorsi utensile multiasse
Il 3 assi gestisce parti prismatiche. L'aggiunta di un asse rotativo (4 assi) consente la lavorazione indicizzata su più facce. Il 5 assi va oltre con cambi simultanei di orientamento utensile per superfici complesse — meno fissaggi, migliore precisione, utensili più corti. Essenziale per componenti aerospaziali a turbina, impianti medici e stampi complessi.
Parametri critici di lavorazione
Velocità di avanzamento (mm/min): velocità con cui l'utensile si muove attraverso il materiale. Troppo alta → rottura utensile, finitura scadente. Troppo bassa → sfregamento, accumulo di calore. Dipende dal materiale — l'alluminio gestisce velocità di avanzamento 2–5 volte superiori rispetto all'acciaio inossidabile.
Velocità del mandrino (RPM): calcolata dalla velocità di taglio e dal diametro utensile. Alluminio: 6.000–18.000 RPM. Acciaio dolce: 2.000–6.000 RPM. Inossidabile: 1.500–4.000 RPM.
Profondità di taglio: Sgrossatura: 2–6 mm. Finitura: 0,2–1 mm. Bilancia il tasso di rimozione con le forze di taglio.
Passo laterale: Sgrossatura: 40–70% del diametro utensile. Finitura: 5–20%. Un passo laterale minore migliora la finitura ma aumenta il tempo.
Offset utensile: Compensazione di lunghezza e diametro per ogni utensile. Offset errati sono la causa singola più comune di scarto al primo pezzo nel nostro stabilimento — i presettatori utensile si ripagano rapidamente.
Impatto della selezione utensile
La scelta dell'utensile determina la strategia di lavorazione, i parametri e la struttura del programma.
Fresette: 2 taglienti per alluminio (migliore evacuazione del truciolo). 4 taglienti per acciaio (maggiore rigidità). Punta a sfera per finitura di superfici 3D. Raggio d'angolo per durata.
Punte: Punte elicoidali standard per fori generici. Punte per centratura per precisione di posizionamento. Cicli di foratura a strappo (G83) per fori profondi che richiedono rottura truciolo.
Inserti di tornitura: Carburo per taglio generale dei metalli. Ceramica per materiali induriti ad alta velocità. CBN per finitura di acciai temprati. La geometria e il rivestimento dell'inserto devono corrispondere al materiale e all'operazione.
Rivestimenti (TiAlN, TiCN, DLC) prolungano la durata utensile riducendo usura e attrito — particolarmente critico in acciaio inossidabile e titanio dove la concentrazione di calore accelera il guasto.
Errori comuni di programmazione
Collisioni utensile — percorsi utensile errati, movimenti di sgombero mancanti o lunghezze utensile sbagliate. Simulare sempre prima di eseguire. Una collisione può distruggere un mandrino da 15.000 €.
Velocità di avanzamento errate — troppo aggressive causano rottura utensile; troppo conservative causano sfregamento, calore e finitura scadente. Calcolare gli avanzamenti dai dati del materiale, dalla geometria utensile e dalla rigidità della macchina.
Offset utensile errati — valori di lunghezza o diametro sbagliati producono errori dimensionali sul primo pezzo. Utilizzare presettatori utensile e verificare gli offset prima del taglio.
Percorsi utensile inefficienti — taglio a vuoto eccessivo, cambi utensile non necessari, sequenziamento scadente. Un errore comune che osserviamo: programmi con il 30% di tempo non di taglio che potrebbe essere dimezzato con un'ottimizzazione di base. La simulazione CAM e l'analisi dei percorsi utensile identificano questi problemi prima che costino ore di produzione.
Ottimizzazione della produzione
Riduzione del tempo ciclo
Ridurre al minimo i movimenti rapidi e il taglio a vuoto. Combinare le operazioni dove possibile. Utilizzare utensili ad alte prestazioni. Aumentare gli avanzamenti entro limiti sicuri. Ridurre i cambi utensile con un sequenziamento intelligente. Nella produzione ad alto volume, una riduzione del tempo ciclo del 15% si traduce in risparmi annuali significativi.
Lavorazione adattiva
Mantiene un impegno utensile costante attraverso percorsi curvi fluidi invece di bruschi cambi di direzione. Riduce le forze di taglio, prolunga la durata utensile e consente velocità di avanzamento più elevate. Particolarmente efficace su alluminio, acciaio inossidabile e titanio. La maggior parte dei sistemi CAM moderni supporta lo sgombero adattivo come strategia standard.
Simulazione e verifica
Eseguire ogni programma attraverso la simulazione CAM prima del taglio. Verificare collisioni, impegno eccessivo e percorsi inefficienti. La tecnologia del gemello digitale consente la simulazione cinematica completa della macchina. Nel nostro ambiente di produzione, la simulazione obbligatoria ha ridotto lo scarto del primo articolo di circa il 60%.
Applicazioni industriali
Aerospaziale: Programmazione 5 assi per pale di turbina, staffe strutturali e alloggi motore in titanio e leghe di nichel. Tolleranze fino a ±0,005 mm. Strategie avanzate di percorso utensile gestiscono materiali difficili.
Automobilistico: Programmi ad alto volume ottimizzati per il tempo ciclo su componenti motore, alloggi di trasmissione e parti di sospensione. Celle automatizzate che eseguono programmi ottimizzati producono migliaia di pezzi con intervento minimo.
Medico: Programmazione di precisione per strumenti chirurgici, impianti e alloggi di dispositivi. Finitura superficiale fine, materiali biocompatibili e controllo dimensionale rigoroso.
Attrezzature industriali: Alberi personalizzati, ingranaggi, alloggi e componenti di automazione. La flessibilità di programmazione CNC supporta la produzione a basso-medio volume con iterazione rapida del design.
Conclusione
La programmazione CNC è il collegamento critico tra progettazione digitale e produzione fisica. La qualità del programma controlla direttamente la precisione di lavorazione, la durata utensile, il tempo ciclo e il costo di produzione. Percorsi utensile ben strutturati con avanzamenti, velocità e selezione utensile corretti producono parti migliori più rapidamente. Programmi scarsamente ottimizzati sprecano tempo, rompono utensili e generano scarti — indipendentemente dalla capacità della macchina.
Per ingegneri e acquirenti, la qualità della programmazione è uno degli indicatori più affidabili della reale capacità di un fornitore CNC. Un'officina che ottimizza i programmi offre tolleranze più strette, tempi di consegna più brevi e costo per pezzo inferiore. Hai bisogno di assistenza con l'ottimizzazione della programmazione CNC o la lavorazione di precisione? [Contatta il nostro team di ingegneria] per revisione dei percorsi utensile, supporto DFM e servizi di lavorazione di produzione.
FAQ
Cos'è la programmazione CNC?
Il processo di creazione di istruzioni codificate (principalmente G-code) che controllano i movimenti della macchina CNC — posizione dell'utensile, velocità del mandrino, velocità di avanzamento, cambi utensile e refrigerante. I programmi vengono tipicamente generati da modelli CAD utilizzando software CAM, quindi post-processati per il controllore specifico della macchina.
Che linguaggio usano le macchine CNC?
G-code per i comandi di movimento (movimento utensile, interpolazione, posizionamento) e M-code per le funzioni della macchina (mandrino on/off, cambio utensile, refrigerante). Insieme formano il set di istruzioni standard per la maggior parte dei controllori CNC, inclusi FANUC, Siemens, Haas e Heidenhain.
Qual è la differenza tra programmazione manuale e CAM?
La programmazione manuale scrive il G-code riga per riga — pratica per parti semplici ma lenta e soggetta a errori per geometrie complesse. La programmazione CAM genera percorsi utensile ottimizzati automaticamente da modelli 3D con simulazione e rilevamento delle collisioni. Il CAM è lo standard industriale per qualsiasi operazione oltre alla foratura e alla sfacciatura di base.
In che modo i programmi CNC possono ridurre i tempi di ciclo?
Ottimizzare i percorsi utensile per ridurre al minimo i tagli a vuoto e i movimenti non necessari. Utilizzare la lavorazione adattiva per un impegno costante dell'utensile. Selezionare utensili ad alte prestazioni che consentano avanzamenti più elevati. Ridurre i cambi utensile tramite una sequenza intelligente. Simulare prima della lavorazione per eliminare le inefficienze. In base ai nostri dati di produzione, l'ottimizzazione sistematica riduce tipicamente i tempi di ciclo del 15–35% su parti complesse.
Quali sono gli errori di programmazione CNC più comuni?
Collisioni utensile (percorsi o distanze errati), velocità di avanzamento errate (troppo aggressive o troppo conservative), offset utensile errati (che producono errori dimensionali sui primi pezzi) e percorsi utensile inefficienti (tempo di non lavorazione eccessivo). La simulazione obbligatoria e la preselezione utensile prevengono la maggior parte di questi problemi.


