
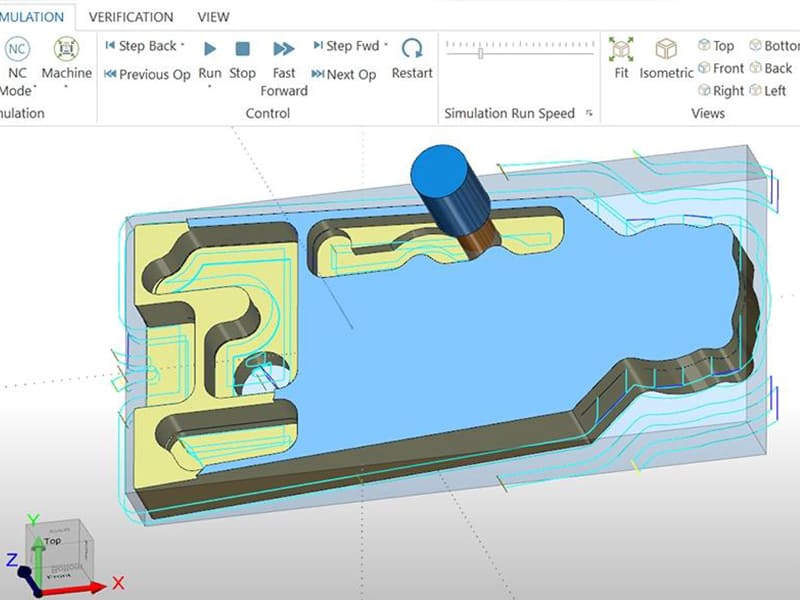
Duas carcaças de alumínio idênticas, mesmo arquivo CAD, mesma máquina CNC — uma leva 18 minutos, a outra leva 12 minutos com melhor acabamento superficial e maior vida útil da ferramenta. A diferença não é a máquina nem o material. É a programação de máquina CNC. Estratégia de trajetória de ferramenta, avanços e velocidades, engajamento da ferramenta e sequência de corte determinam se um trabalho é executado com eficiência ou consome ferramentas e tempo de ciclo. Otimizamos programas diariamente, e a diferença entre um programa aceitável e um bom programa normalmente varia de 20–40% apenas no tempo de ciclo.
Este artigo aborda a programação de máquina CNC sob uma perspectiva de engenharia e produção: o que é, como funciona o fluxo de trabalho do CAD até a máquina, fundamentos de código G e código M, como as trajetórias de ferramenta são criadas, parâmetros críticos de usinagem, impacto da seleção de ferramentas, erros comuns de programação, estratégias de otimização e aplicações industriais. Seja você um engenheiro avaliando estratégias de usinagem, um designer melhorando o DFM ou um comprador avaliando a capacidade do fornecedor, entender a programação CNC é entender o que impulsiona a qualidade das peças, o custo e a entrega.
O Que É Programação de Máquina CNC?
A programação de máquina CNC cria as instruções que controlam como uma máquina CNC fabrica uma peça. Ela traduz a geometria do design digital em movimentos precisos da máquina — definindo movimento da ferramenta, velocidade do spindle, taxa de avanço, trocas de ferramenta e ativação de refrigerante através de uma sequência de comandos codificados.
O fluxo de trabalho ocorre em quatro etapas: CAD (modelo 3D da peça com dimensões e tolerâncias) → CAM (geração de trajetória de ferramenta e definição de parâmetros) → Código G (instruções legíveis por máquina pós-processadas para o controlador específico) → Execução (a máquina executa o programa automaticamente).
| Fator | Impacto da Programação |
|---|---|
| Precisão de usinagem | Controla tolerância e acabamento superficial |
| Vida útil do ferramental | Avanços/velocidades errados aceleram o desgaste |
| Custo de produção | Trajetórias de ferramenta ineficientes desperdiçam tempo de máquina |
| Tempo de ciclo | Programas otimizados reduzem o lead time diretamente |
O trabalho de um programador CNC vai além de escrever código. Ele planeja trajetórias de ferramenta, seleciona estratégias de usinagem (desbaste, acabamento, limpeza adaptativa), verifica programas através de simulação para detectar colisões e ineficiências, e otimiza parâmetros para o material e máquina específicos. Na nossa experiência de chão de fábrica, a qualidade da programação responde por mais variação no custo e qualidade das peças do que a marca ou a idade da máquina.
Como Funciona o Fluxo de Trabalho de Programação?
CAD para CAM
O modelo CAD define geometria, tolerâncias e características críticas. O software CAM importa este modelo e o programador define ferramentas de corte, operações de usinagem (desbaste, acabamento, furação, contorno) e parâmetros (taxa de avanço, velocidade do spindle, passo lateral, profundidade de corte). Sistemas CAM modernos simulam todo o processo de corte antes de gerar o código — detectando colisões, engajamento excessivo e trajetórias ineficientes.
Geração e Execução de Código G
O CAM gera código G através de um pós-processador compatível com o controlador CNC específico (FANUC, Siemens, Haas, Heidenhain). O código controla movimentos dos eixos, comandos do spindle, trocas de ferramenta e refrigerante. Antes do corte, os operadores verificam offsets de ferramenta, coordenadas de trabalho e configuração do dispositivo — normalmente executando um ciclo a seco para confirmar o movimento seguro.
Métodos de Programação
Programação Manual
Escrever código G linha por linha sem software CAM. Controle máximo sobre cada movimento. Prático para peças simples, ciclos de furação ou edições rápidas no chão de fábrica. Muito lento e propenso a erros para geometria 3D complexa.
Programação CAM
O padrão da indústria. O software CAM gera automaticamente trajetórias de ferramenta otimizadas a partir de modelos 3D, lida com geometria multi-eixo complexa, fornece simulação e pós-processa código para controladores específicos. Essencial para aeroespacial, automotivo, médico e qualquer trabalho de precisão. Plataformas comuns: Mastercam, Fusion 360, Siemens NX, SolidCAM.
Programação Conversacional
Interfaces orientadas por menu no controlador da máquina (Haas, Mazak, Hurco). Os operadores programam diretamente na máquina usando ciclos predefinidos — faceamento, cavidades, furação. Rápido para peças simples e prototipagem. Limitado para estratégias avançadas de trajetória de ferramenta.
Fundamentos de Código G e Código M
Código G (Comandos de Movimento)
| Código | Função |
|---|---|
| G00 | Posicionamento rápido (sem corte) |
| G01 | Interpolação linear (movimento de corte) |
| G02/G03 | Interpolação circular (horário/anti-horário) |
| G90/G91 | Posicionamento absoluto/incremental |
Exemplo: G01 X50 Y25 F200 move a ferramenta em linha reta até X50 Y25 a uma taxa de avanço de 200 mm/min.
Código M (Funções da Máquina)
| Código | Função |
|---|---|
| M03/M04 | Fuso ligado (CW/CCW) |
| M05 | Parada do spindle |
| M06 | Troca de ferramenta |
| M08/M09 | Refrigerante ligado/desligado |
Sistemas de Coordenadas
O sistema de coordenadas da máquina (MCS) é a referência fixa da máquina. Os sistemas de coordenadas de trabalho (WCS, tipicamente G54–G59) definem a origem da peça. Os compensações de ferramenta compensam as diferenças de comprimento e diâmetro entre as ferramentas. A configuração correta de coordenadas e compensações é crítica para a precisão dimensional — e uma das fontes mais comuns de refugo quando feita incorretamente.
Como as Trajetórias de Ferramenta São Criadas
Desbaste
Remove material em bruto rapidamente. Maior passo lateral, maior profundidade de corte, priorizando a eficiência sobre o acabamento. Estratégias comuns: desbaste de cavidades, desbaste em níveis Z, desbaste adaptativo (engajamento constante da ferramenta para corte estável). O desbaste deixa sobremetal para o acabamento.
Acabamento
Refina a geometria e produz a qualidade superficial final. Menor passo lateral, cortes mais leves, controle mais rigoroso. As estratégias incluem acabamento de contorno (paredes), acabamento paralelo (superfícies planas/curvas) e acabamento em escamas (3D complexo). Com base nos nossos dados de produção, a mudança do desbaste convencional para o adaptativo em alumínio 6061 tipicamente reduz o tempo de ciclo de desbaste em 25–35% enquanto estende a vida da ferramenta em 40–60%.
Trajetórias de Ferramenta Multi-Eixo
3 eixos lida com peças prismáticas. Adicionar um eixo rotativo (4 eixos) permite usinagem indexada em múltiplas faces. 5-axis vai mais longe com mudanças simultâneas de orientação da ferramenta para superfícies complexas — menos configurações, melhor precisão, ferramentas mais curtas. Essencial para componentes de turbinas aeroespaciais, implantes médicos e moldes complexos.
Parâmetros Críticos de Usinagem
Velocidade de avanço (mm/min): Com que rapidez a ferramenta se move através do material. Muito alto → quebra da ferramenta, acabamento ruim. Muito baixo → atrito, acúmulo de calor. Dependente do material — o alumínio suporta taxas de avanço 2–5× maiores que o aço inoxidável.
Velocidade de rotação (RPM): Calculado a partir da velocidade de corte e do diâmetro da ferramenta. Alumínio: 6.000–18.000 RPM. Aço doce: 2.000–6.000 RPM. Inoxidável: 1.500–4.000 RPM.
Profundidade de corte: Desbaste: 2–6 mm. Acabamento: 0,2–1 mm. Equilibra a taxa de remoção contra as forças de corte.
Passo lateral: Desbaste: 40–70% do diâmetro da ferramenta. Acabamento: 5–20%. Menor passo lateral melhora o acabamento mas aumenta o tempo.
Compensações de ferramenta: Compensação de comprimento e diâmetro para cada ferramenta. Compensações incorretas são a única causa mais comum de refugo da primeira peça na nossa oficina — os presetadores de ferramenta se pagam rapidamente.
Impacto da Seleção de Ferramenta
A escolha da ferramenta determina a estratégia de usinagem, os parâmetros e a estrutura do programa.
Fresas de topo: 2 canais para alumínio (melhor evacuação de cavacos). 4 canais para aço (maior rigidez). Ponta esférica para acabamento de superfícies 3D. Raio de canto para durabilidade.
Brocas: Brocas helicoidais padrão para furos gerais. Brocas de centrar para precisão de posicionamento. Ciclos de furação em pica-pau (G83) para furos profundos que requerem quebra de cavacos.
Pastilhas de torneamento: Metal duro para corte geral de metais. Cerâmica para materiais endurecidos em alta velocidade. CBN para acabamento de aços endurecidos. A geometria e o revestimento da pastilha devem corresponder ao material e à operação.
Revestimentos (TiAlN, TiCN, DLC) estendem a vida da ferramenta reduzindo o desgaste e o atrito — especialmente crítico em aço inoxidável e titânio, onde a concentração de calor acelera a falha.
Erros Comuns de Programação
Colisões de ferramenta — trajetórias incorretas, movimentos de afastamento ausentes ou comprimentos de ferramenta errados. Sempre simule antes de executar. Uma colisão pode destruir um fuso de $5.000.
Taxas de avanço erradas — muito agressivas causam quebra da ferramenta; muito conservadoras causam atrito, calor e acabamento ruim. Calcule os avanços a partir dos dados do material, geometria da ferramenta e rigidez da máquina.
Compensações de ferramenta incorretas — valores errados de comprimento ou diâmetro produzem erros dimensionais na primeira peça. Use presetadores de ferramenta e verifique as compensações antes de cortar.
Trajetórias de ferramenta ineficientes — corte excessivo a vazio, trocas de ferramenta desnecessárias, sequenciamento ruim. Uma armadilha comum que vemos: programas com 30% de tempo não produtivo que poderiam ser reduzidos pela metade com otimização básica. A simulação CAM e a análise de trajetórias identificam esses problemas antes que custem horas de produção.
Otimização de Produção
Redução do Tempo de Ciclo
Minimize movimentos rápidos e corte a vazio. Combine operações quando possível. Use ferramentas de alto desempenho. Aumente os avanços dentro de limites seguros. Reduza as trocas de ferramenta através de sequenciamento inteligente. Em produção de alto volume, uma redução de 15% no tempo de ciclo se acumula em economias anuais significativas.
Usinagem Adaptativa
Mantém engajamento constante da ferramenta através de trajetórias curvas suaves em vez de mudanças bruscas de direção. Reduz as forças de corte, estende a vida da ferramenta e permite taxas de avanço mais altas. Especialmente eficaz em alumínio, aço inoxidável e titânio. A maioria dos sistemas CAM modernos suporta desbaste adaptativo como estratégia padrão.
Simulação e Verificação
Execute cada programa através de simulação CAM antes de cortar. Verifique colisões, engajamento excessivo e trajetórias ineficientes. A tecnologia de gêmeo digital permite simulação completa da cinemática da máquina. No nosso ambiente de produção, a simulação obrigatória reduziu o refugo da primeira peça em aproximadamente 60%.
Aplicações industriais
Aeroespacial: Programação 5-axis para pás de turbina, suportes estruturais e carcaças de motor em titânio e ligas de níquel. Tolerâncias de ±0,005 mm. Estratégias avançadas de trajetória de ferramenta gerenciam materiais difíceis.
Automóvel: Programas de alto volume otimizados para tempo de ciclo em componentes de motor, carcaças de transmissão e peças de suspensão. Células automatizadas executando programas otimizados produzem milhares de peças com intervenção mínima.
Médico: Programação de precisão para instrumentos cirúrgicos, implantes e carcaças de dispositivos. Acabamento superficial fino, materiais biocompatíveis e controle dimensional rigoroso.
Equipamento industrial: Eixos personalizados, engrenagens, carcaças e componentes de automação. A flexibilidade de programação CNC suporta produção de baixo a médio volume com rápida iteração de design.
Conclusão
A programação de máquinas CNC é o elo crítico entre o design digital e a produção física. A qualidade do programa controla diretamente a precisão de usinagem, a vida da ferramenta, o tempo de ciclo e o custo de produção. Trajetórias de ferramenta bem estruturadas com avanços, velocidades e seleção de ferramenta corretos produzem peças melhores mais rapidamente. Programas mal otimizados desperdiçam tempo, quebram ferramentas e geram refugo — independentemente de quão capaz a máquina seja.
Para engenheiros e compradores, a qualidade da programação é um dos indicadores mais confiáveis da verdadeira capacidade de um fornecedor CNC. Uma oficina que otimiza programas entrega tolerâncias mais apertadas, prazos de entrega mais curtos e menor custo por peça. Precisa de ajuda com otimização de programação CNC ou usinagem de precisão? [Contacte nossa equipe de engenharia] para revisão de trajetórias de ferramenta, suporte DFM e serviços de usinagem de produção.
Perguntas frequentes
O que é programação de máquina CNC?
O processo de criação de instruções codificadas (principalmente código G) que controlam os movimentos da máquina CNC — posição da ferramenta, velocidade do fuso, taxa de avanço, trocas de ferramenta e refrigerante. Os programas são tipicamente gerados a partir de modelos CAD usando software CAM, depois pós-processados para o controlador específico da máquina.
Que linguagem as máquinas CNC usam?
Código G para comandos de movimento (movimento da ferramenta, interpolação, posicionamento) e código M para funções da máquina (fuso ligado/desligado, troca de ferramenta, refrigerante). Juntos, eles formam o conjunto de instruções padrão para a maioria dos controladores CNC, incluindo FANUC, Siemens, Haas e Heidenhain.
Qual é a diferença entre programação manual e CAM?
A programação manual escreve o código G linha por linha — prático para peças simples, mas lento e propenso a erros para geometrias complexas. A programação CAM gera trajetórias de ferramenta otimizadas automaticamente a partir de modelos 3D com simulação e detecção de colisão. CAM é o padrão da indústria para qualquer coisa além de operações básicas de perfuração e faceamento.
Como os programas CNC podem reduzir o tempo de ciclo?
Otimize as trajetórias de ferramenta para minimizar cortes a vazio e movimentos desnecessários. Use usinagem adaptativa para engajamento constante da ferramenta. Selecione ferramentas de alto desempenho que permitam avanços mais altos. Reduza as trocas de ferramenta através de sequenciamento inteligente. Simule antes de cortar para eliminar ineficiências. Com base nos nossos dados de produção, a otimização sistemática tipicamente reduz o tempo de ciclo em 15–35% em peças complexas.
Quais são os erros de programação CNC mais comuns?
Colisões de ferramentas (trajetórias ou folgas incorretas), taxas de avanço erradas (muito agressivas ou muito conservadoras), compensações de ferramenta incorretas (produzindo erros dimensionais nas primeiras peças) e trajetórias de ferramenta ineficientes (tempo excessivo sem corte). Simulação obrigatória e pré-ajuste de ferramentas previnem a maioria desses problemas.


