
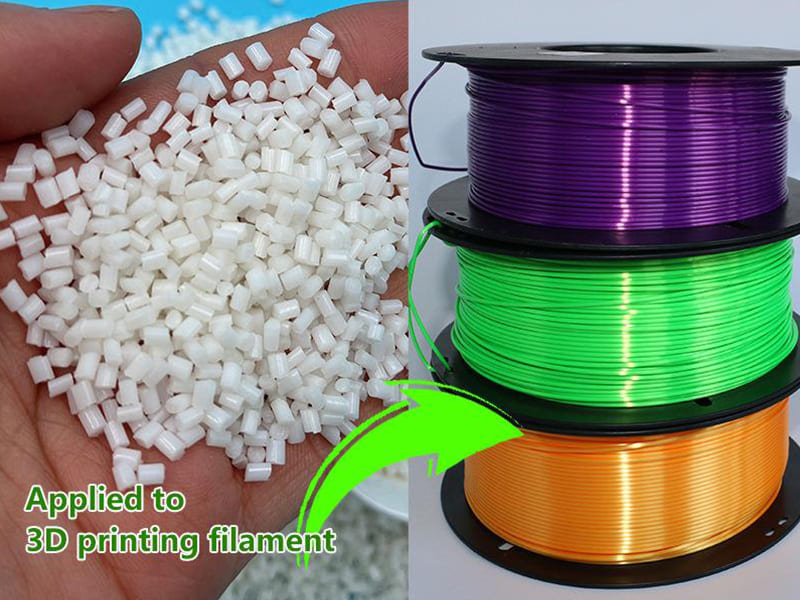
Fragt man: “Wie hoch ist der Schmelzpunkt von PLA?”, nennen die meisten Quellen eine Zahl – irgendwo zwischen 150 und 180 °C – und lassen das Thema damit fallen. Diese Antwort ist zwar grundsätzlich richtig, aber in der Praxis unzureichend. Wir haben erlebt, wie sich PLA-Teile auf einem Armaturenbrett bei 65 °C verziehen haben, wie Halterungen in einem warmen Gehäuse an Tragfähigkeit verloren haben und wie Spritzgussteile beschädigt wurden, weil der Verarbeiter den Schmelzpunkt mit der optimalen Verarbeitungstemperatur verwechselt hat. Die Zahl allein sagt Ihnen nicht, was Sie tatsächlich wissen müssen.
Um den Schmelzpunkt von PLA zu verstehen, muss man über einen einzelnen Temperaturwert hinausblicken. PLA ist ein teilkristalliner Thermoplast, dessen Verhalten von der Glasübergangstemperatur (Tg), der Kristallinität, dem Molekulargewicht und der Verarbeitungsgeschichte abhängt – nicht nur davon, bei welcher Temperatur es schmilzt. Dieser Artikel behandelt das tatsächliche thermische Verhalten von PLA, erklärt, warum die Tg für die Leistungsfähigkeit von Bauteilen wichtiger ist als die Tm, erläutert, wie sich der Schmelzpunkt auf den 3D-Druck, das Spritzgießen und das Thermoformen auswirkt, und zeigt auf, wann PLA die richtige Materialwahl ist – und wann nicht.
Wie hoch ist der Schmelzpunkt von PLA?
Der Schmelzpunkt von PLA liegt zwischen 150 °C und 180 °C, abhängig von der Materialsorte, der Molekülstruktur und der bisherigen Verarbeitungsgeschichte. Die meisten PLA-Allzweck-Typen schmelzen im Bereich von 150–170 °C. Modifizierte Typen oder solche mit höherer Kristallinität erreichen Schmelztemperaturen von 170–180 °C.
Diese Bandbreite ist kein Problem der Ungenauigkeit – sie spiegelt das tatsächliche Verhalten von PLA wider. Mehrere Faktoren beeinflussen diese Schwankungen: der Kristallinitätsgrad, das Molekulargewicht und die Molekulargewichtsverteilung, Additive oder Schlagzähmodifikatoren sowie die thermische Vorgeschichte (ob das Material geglüht oder schnell in einen amorphen Zustand abgekühlt wurde).
| PLA-Typ | Typischer Schmelzbereich (°C) | Anmerkungen |
|---|---|---|
| Allzweck-PLA | 150–170 | Üblich beim FDM-Druck |
| PLA mit hoher Kristallinität | 165–180 | Verbesserte Hitzebeständigkeit |
| Modifiziertes / gemischtes PLA | 155–175 | Gehärtete oder gefüllte Sorten |
Warum PLA keinen eindeutigen Schmelzpunkt hat
PLA enthält sowohl geordnete (kristalline) als auch ungeordnete (amorphe) Bereiche. Im Gegensatz zu rein kristallinen Materialien vollzieht sich bei semikristallinen Polymeren der Übergang vom festen in den flüssigen Zustand nicht bei einer einzigen Temperatur. Stattdessen schmelzen die kristallinen Domänen schrittweise über einen bestimmten Temperaturbereich hinweg.
Die Molekulargewichtsverteilung verstärkt diesen Effekt noch. Kürzere Polymerketten werden früher weich und fließen früher, während längere Ketten mehr Wärmeenergie benötigen. Daher stützt sich die PLA-Verarbeitung eher auf Schmelzfenster als auf feste Temperaturziele – ein wichtiger Unterschied für jeden, der einen Druck- oder Formprozess einrichtet.
Schmelzpunkt vs. Glasübergangstemperatur: Der entscheidende Unterschied
Was ist die Glasübergangstemperatur (Tg)?
Die Glasübergangstemperatur von PLA liegt typischerweise zwischen 55 und 65 °C. Bei Tg gehen amorphe Bereiche von einem starren, glasartigen Zustand in einen gummiartigen Zustand über. Das Material schmilzt zwar nicht, wird jedoch deutlich weicher – dabei verliert es an Formstabilität, Steifigkeit und Tragfähigkeit.
Unterhalb der Glasübergangstemperatur (Tg) verhält sich PLA wie ein steifer technischer Kunststoff. Oberhalb der Tg kann bereits eine mäßige Belastung zu einer bleibenden Verformung führen. Aus diesem Grund verziehen sich PLA-Teile in heißen Umgebungen – im Fahrzeuginneren, in der Nähe von Wärmequellen oder in warmen Gehäusen – sichtbar, obwohl das Material weit unter seinem Schmelzpunkt liegt.
Warum die Glasübergangstemperatur (Tg) für die Leistung von Bauteilen wichtiger ist als der Schmelzpunkt
Hier ist die entscheidende technische Erkenntnis, die in den meisten Materialhandbüchern übersehen wird: PLA-Teile versagen fast immer aufgrund von Wärmeverformung und nicht aufgrund von Schmelzen. Die strukturelle Integrität verschlechtert sich, sobald sich die Betriebstemperatur der Glasübergangstemperatur (Tg) nähert.
- Schmelzpunkt (150–180 °C): relevant für Entscheidungen über die Datenverarbeitung
- Tg (55–65 °C): entscheidend für die Leistung im Betrieb
Beispielsweise darf ein PLA-Halter niemals Temperaturen über 80 °C ausgesetzt werden. Dennoch kann er seine Tragfähigkeit verlieren, weil die Glasübergangstemperatur (Tg) überschritten wurde. Nach unserer Erfahrung ist diese Unterscheidung die häufigste Ursache für Fehler bei der Anwendung von PLA – Konstrukteure gehen davon aus, dass “es nicht schmilzt”, während die eigentliche Frage lautet: “Behält es seine Form?”
Häufige Fehler bei der Verwechslung von Tg und Tm
Fehler bei der Materialauswahl: Die Wahl von PLA für Anwendungen, bei denen das Material Hitze ausgesetzt ist, setzt voraus, dass der Schmelzpunkt von 150 °C einen ausreichenden Spielraum bietet.
Fehler bei der Anwendung: Unberücksichtigung von Kriechen und Erweichung bei tragenden oder toleranzempfindlichen Bauteilen, die bei Temperaturen über 55 °C betrieben werden.
Diskrepanz zwischen Prozess und Nutzung: Optimierung im Hinblick auf die Druckbarkeit oder Formbarkeit, ohne zu berücksichtigen, wo das Bauteil tatsächlich zum Einsatz kommt.
| Eigentum | Glasübergangstemperatur (Tg) | Schmelzpunkt (Tm) |
|---|---|---|
| Typische Reichweite | 55–65 °C | 150–180 °C |
| Körperliche Veränderung | Steif → gummiartig | fest → geschmolzen |
| Relevanz | Teil-Leistung | Verarbeitungsverhalten |
| Fehlermodus | Verformung, Kriechen | Fluss, Zusammenbruch |
Was bestimmt den Schmelzpunkt von PLA? Materialwissenschaftliche Faktoren
Kristallinität und Polymerstruktur
Die Kristallinität ist der Faktor mit dem größten Einfluss. Eine höhere Kristallinität bedeutet, dass die Polymerbereiche geordneter sind und daher mehr thermische Energie benötigt wird, um sie aufzubrechen. PLA mit geringer Kristallinität (überwiegend amorph) weist einen niedrigeren Schmelzbeginn und ein engeres Schmelzfenster auf. PLA mit hoher Kristallinität schmilzt bei einer höheren Spitzentemperatur und über einen breiteren Bereich hinweg.
In der Praxis führt eine höhere Kristallinität nicht nur zu einer “Erhöhung” des Schmelzpunkts, sondern auch zu einer Verbreiterung des Schmelzbereichs. Dies wirkt sich unmittelbar auf die Fließkonsistenz während der Verarbeitung sowie auf die durch die Abkühlung bedingte Schrumpfung nach dem Formen oder Drucken aus.
Molekulargewicht und Molekulargewichtsverteilung
PLA mit höherem Molekulargewicht bietet eine höhere Wärmebeständigkeit und mechanische Festigkeit, weist jedoch eine erhöhte Schmelzviskosität und eine geringere Fließfähigkeit auf. PLA mit niedrigerem Molekulargewicht fließt leichter, hat jedoch ein engeres Verarbeitungsfenster und eine geringere Leistungsfähigkeit des Endteils. Dieser Kompromiss zwischen Verarbeitbarkeit und Leistungsfähigkeit erklärt, warum sich verschiedene PLA-Typen bei ähnlichen Nenntemperaturen sehr unterschiedlich verhalten.
Additive und modifizierte Typen
Kommerzielles PLA liegt selten als reines Polymer vor. Viele Typen enthalten Versteifungsmittel, Kristallisationskeimbildner oder Füllstoffe. Diese Modifikationen können den Schmelzbereich verschieben, verflachen oder erweitern. So weisen beispielsweise hitzebeständige PLA-Mischungen zwar ähnliche Schmelztemperaturen auf, bieten jedoch aufgrund eines kontrollierten Kristallisationsverhaltens eine verbesserte Dimensionsstabilität.
Thermischer Abbau
PLA ist temperaturempfindlich. Oberhalb der üblichen Verarbeitungsbereiche führen Kettenspaltung und hydrolytischer Abbau zu einer Verringerung des Molekulargewichts, einer mit der Zeit sinkenden effektiven Schmelztemperatur und einer Verschlechterung der mechanischen Eigenschaften. Höhere Temperaturen bedeuten nicht immer eine bessere Verarbeitbarkeit – sowohl beim Formpressen als auch bei der Extrusion ist eine sorgfältige Temperaturregelung unerlässlich.
Wie wird der Schmelzpunkt von PLA gemessen?
DSC (Differential-Scanning-Kalorimetrie)
In Materialdatenblättern wird der Schmelzpunkt von PLA in der Regel mittels DSC angegeben, einem thermischen Analyseverfahren, bei dem die Wärmeaufnahme und -abgabe während einer kontrollierten Erwärmung gemessen wird. Bei Polymeren wie PLA zeigt die DSC-Analyse thermische Übergänge über einen bestimmten Temperaturbereich hinweg auf, anstatt eine einzelne “Schmelztemperatur” zu bestimmen.”
Auswertung eines PLA-DSC-Thermogramms
Eine typische DSC-Kurve für PLA weist drei wesentliche Merkmale auf:
Glasübergangstemperatur (Tg): Eine Verschiebung der Basislinie im Bereich von 55–65 °C, die den Beginn der Mobilität der Polymerketten markiert.
Kaltkristallisationspeak: Zeigt die Kristallisation von amorphem PLA beim Erhitzen – häufig bei schnell abgekühlten oder 3D-gedruckten Teilen.
Schmelzpunkt (Tm): Ein breiter endothermer Peak im Bereich von 150–180 °C, der das Schmelzen der kristallinen Domänen widerspiegelt.
Die Breite und Form des Peaks sind ebenso wichtig wie seine Höchsttemperatur. Ein breiter Peak deutet auf heterogene Kristallstrukturen hin und erklärt, warum bei der PLA-Verarbeitung Schmelzfenster und keine festen Sollwerte zugrunde gelegt werden.
Warum die DSC-Ergebnisse je nach Jahrgangsstufe variieren
PLA in Spritzgussqualität weist in der Regel höhere, deutlicher ausgeprägte Schmelzpeaks bei höherer Kristallinität auf. PLA für den 3D-Druck neigt zu einem breiteren Schmelzverhalten mit ausgeprägterer Kaltkristallisation. Für Ingenieure und Beschaffungsteams bedeutet dies, dass DSC-Daten stets im Kontext des vorgesehenen Fertigungsprozesses interpretiert werden sollten – und nicht als universelle Konstante herangezogen werden dürfen.
Wie sich der Schmelzpunkt von PLA auf den 3D-Druck auswirkt
Extrusionstemperatur im Vergleich zum tatsächlichen Schmelzverhalten
Obwohl PLA bei 150–180 °C schmilzt, liegen die typischen FDM-Düsentemperaturen bei 190–220 °C. Dies ist beabsichtigt. Am Schmelzpunkt geht PLA in den geschmolzenen Zustand über, behält jedoch eine hohe Viskosität bei. Höhere Extrusionstemperaturen sorgen für einen stabilen Schmelzfluss durch kleine Düsen, reduzieren die Scherspannung und gewährleisten eine gleichmäßige Materialablage bei Druckgeschwindigkeit.
Wird zu nahe am Schmelzpunkt gedruckt, führt dies häufig zu einer zu geringen Extrusionsmenge und einer schwachen Schichtbindung. Die Düsentemperatur sollte auf der Grundlage des rheologischen Verhaltens und nicht nur anhand von thermischen Übergangsdaten gewählt werden.
Schichthaftung, Fließverhalten und Kühlung
Die Schichthaftung hängt von der Diffusion der Polymerketten zwischen den Schichten ab, die nur dann stattfindet, wenn das aufgebrachte Material lange genug über der Glasübergangstemperatur (Tg) bleibt, um sich mit der vorherigen Schicht zu verbinden. Eine zu niedrige Temperatur führt zu spröden Bauteilen mit schlechter Verschmelzung. Eine zu hohe Temperatur führt zum Verlust der Formkontrolle und zu Oberflächenfehlern. Schnelles Abkühlen verbessert die Maßgenauigkeit, kann jedoch die Haftung beeinträchtigen.
Dieses Gleichgewicht erklärt, warum Lüfterdrehzahl, Druckgeschwindigkeit und Extrusionstemperatur gemeinsam abgestimmt werden müssen – die Anpassung eines Parameters ohne Berücksichtigung der anderen führt oft zu neuen Problemen.
Häufige temperaturbedingte Druckfehler
Besaitung: Übermäßiger Schmelzfluss aufgrund einer zu hohen Düsentemperatur. Absacken oder Einsturz: Das Material bleibt nach dem Aufbringen zu weich. Schwache Schichten oder Delaminierung: Die Extrusionstemperatur liegt zu nahe am Schmelzbeginn. Oberflächenrauheit: Verringerte Viskosität außerhalb des optimalen Fließbereichs.
Der Schmelzpunkt von PLA in der industriellen Fertigung
Spritzguss
Beim PLA-Spritzgießen wird in der Regel ein Schmelztemperaturbereich von 170–200 °C verwendet. Trotz des relativ engen Schmelzbereichs erfordert PLA eine strenge Prozessdisziplin. Das Temperaturfenster ist eng – zu niedrige Temperaturen bergen das Risiko von Kurzschüssen, während übermäßige Hitze den Abbau beschleunigt. PLA verträgt kurze Verweilzeiten nur schlecht, was den Einsatz von Heißkanalsystemen ohne präzise Regelung zu einer Herausforderung macht. Die Formtemperatur hat einen starken Einfluss auf die Kristallinität, die Schrumpfung und die endgültige Hitzebeständigkeit.
Extrusion und Thermoformen
Bei der Extrusion wird in der Regel bei Temperaturen zwischen 170 und 190 °C ein stabiler Durchsatz erreicht. Beim Thermoformen werden PLA-Platten oberhalb der Glasübergangstemperatur (Tg), aber unterhalb der vollständigen Schmelzgrenze erweicht, wobei der Schwerpunkt eher auf viskoelastischer Verformung als auf vollständigem Schmelzen liegt. Da PLA leichter zerfällt als Polymere, die bei höheren Temperaturen verarbeitet werden, sind eine gleichmäßige Temperaturregelung und eine kurze Einwirkzeit der Wärme unerlässlich.
PLA im Vergleich zu technischen Thermoplasten
| Material | Typische Schmelztemperatur (°C) | Thermische Stabilität | Auswirkungen auf die Fertigung |
|---|---|---|---|
| PLA | 150–180 | Gering bis mäßig | Eine präzise Temperaturregelung ist erforderlich |
| Abs | ~220–240 | Mäßig | Größeres Prozessfenster |
| PETG | ~230–250 | Mäßig | Bessere Hitzebeständigkeit |
| Nylon (PA) | 220–260+ | Hoch | Robuster industrieller Einsatz |
Dieser Vergleich verdeutlicht, warum sich PLA für Einweganwendungen, leichte Bauteile oder Anwendungen mit geringer Wärmeentwicklung eignet, während ABS, PETG und Nylon für Bauteile geeignet sind, die eine langfristige thermische Stabilität erfordern.
Kann das Glühen die Hitzebeständigkeit von PLA verbessern?
Was das Glühen bewirkt
Beim Tempern wird PLA über die Glasübergangstemperatur (Tg) hinaus, jedoch unterhalb seines Schmelzbereichs erhitzt. Die Polymerketten gewinnen dabei genügend Mobilität, um sich zu geordneteren (kristallinen) Strukturen neu anzuordnen. Der wichtigste Effekt ist eine erhöhte Kristallinität, wodurch die thermische Erweichung weniger abrupt verläuft.
Auswirkungen auf die Wärmeformbeständigkeitstemperatur
Der größte praktische Vorteil ist die höhere Wärmeformbeständigkeitstemperatur (HDT). Bei vielen PLA-Typen kann die HDT nach dem Tempern von etwa 55–60 °C auf 90–120 °C ansteigen. Allerdings gibt es dabei Kompromisse: Maßschrumpfung oder Verziehen während der Behandlung, Verlust der Oberflächengenauigkeit bei Teilen mit engen Toleranzen sowie erhöhte Sprödigkeit bei hochkristallinem Material.
Wann sich das Glühen lohnt
Das Glühen eignet sich am besten, wenn die Wärmebeständigkeit ein begrenzender Faktor ist, die Maßtoleranzen relativ groß sind und die Teile keiner zyklischen mechanischen Belastung ausgesetzt sind. Es ist weniger geeignet für Präzisionsbauteile oder dünnwandige Geometrien, bei denen die Maßgenauigkeit wichtiger ist als die thermischen Vorteile. Betrachten Sie das Glühen als gezielten Nachbearbeitungsschritt – nicht als universelle Lösung für die thermischen Einschränkungen von PLA.
Wann ist PLA eine schlechte Materialwahl?
Hochtemperaturumgebungen
PLA weist eine schlechte Leistungsfähigkeit auf, wenn die Betriebstemperaturen sich der Glasübergangstemperatur (Tg) (~55–65 °C) nähern oder diese überschreiten. Häufige Ausfallszenarien sind Bauteile in der Nähe von Motoren, Elektronikgehäuse mit Wärmeentwicklung sowie im Außenbereich eingesetzte Komponenten, die der Sonneneinstrahlung ausgesetzt sind. Die Ausfallursache ist eine thermische Verformung – kein Schmelzen.
Tragende und statische Anwendungen
Oberhalb der Tg sinkt der Elastizitätsmodul von PLA stark ab. Anhaltende Belastung führt zu bleibender Verformung, Spannungsrelaxation und zum Verlust der Maßhaltigkeit. Für Halterungen, Befestigungselemente oder Präzisionsschnittstellen bieten technische Kunststoffe mit einer höheren Tg eine bessere Langzeitbeständigkeit.
Langfristige thermische Alterung
Eine längere Einwirkung von Wärme – selbst bei Temperaturen deutlich unterhalb des Schmelzpunkts – kann zu einem allmählichen molekularen Abbau, Versprödung und unvorhersehbaren Leistungseinbußen führen. Dies birgt Zuverlässigkeitsrisiken für Anwendungen, die eine lange Lebensdauer erfordern.
| Geeignete Anwendungsbereiche | Ungeeignete Anwendungsfälle |
|---|---|
| Prototypen und visuelle Modelle | Umgebungen mit hohen Temperaturen |
| Gehäuse für geringe Belastungen | Tragende Bauteile |
| Verbrauchsteile mit kurzer Lebensdauer | Langfristige thermische Belastung |
Schlussfolgerung
Der Schmelzpunkt von PLA (150–180 °C) ist ein nützlicher Anhaltspunkt für die Verarbeitung, stellt jedoch nur den Ausgangspunkt für technische Entscheidungen dar. In der Praxis versagt PLA selten durch Schmelzen. Die Glasübergangstemperatur (Tg ≈ 55–65 °C) bestimmt, wann Bauteile an Steifigkeit, Formstabilität und Belastbarkeit verlieren. Kristallinität, Molekulargewicht und Rezeptur beeinflussen zudem das Erweichungs-, Fließ- und Zersetzungsverhalten der verschiedenen Typen.
Ebenso wichtig ist, dass jedes Fertigungsverfahren – 3D-Druck, Spritzguss, Extrusion, Thermoformen – den “Schmelzpunkt” unterschiedlich interpretiert und in unterschiedlichen Temperaturbereichen arbeitet. Für den erfolgreichen Einsatz von PLA ist es erforderlich, die Materialeigenschaften auf das Verarbeitungsverfahren und die Einsatzbedingungen abzustimmen, anstatt sich auf einen einzigen Temperaturwert zu verlassen. Benötigen Sie Hilfe bei der Bewertung von PLA oder bei der Auswahl des richtigen Thermoplasts für Ihr Projekt? [Wenden Sie sich an unser Ingenieurteam], um Beratung zu Materialien und Unterstützung bei der Fertigung zu erhalten.
FAQ
Ist der Schmelzpunkt von PLA höher als der von ABS?
Nein. PLA schmilzt bei 150–180 °C, während ABS bei etwa 220–240 °C schmilzt. ABS bietet einen größeren Verarbeitungsbereich und eine bessere thermische Stabilität. Der niedrigere Schmelzbereich von PLA reduziert den Energieaufwand während der Verarbeitung, schränkt jedoch die Eignung für Anwendungen mit höheren Temperaturen ein.
Warum verformt sich PLA, bevor es schmilzt?
PLA erreicht seine Glasübergangstemperatur (Tg ≈ 55–65 °C) lange vor dem Schmelzen. Oberhalb von Tg wird PLA weich und verliert an Steifigkeit, obwohl es fest bleibt. Die meisten Ausfälle in der Praxis – Verziehen, Durchhängen, Kriechen – sind auf eine durch Wärme verursachte Erweichung zurückzuführen, nicht auf tatsächliches Schmelzen. Nach unseren Produktionserfahrungen ist dies die häufigste Ursache für Ausfälle von PLA-Bauteilen in funktionalen Anwendungen.
Eignet sich PLA für den Spritzguss?
Ja, allerdings mit Einschränkungen. Die typischen Schmelztemperaturen liegen zwischen 170 und 200 °C. PLA verträgt nur einen engen Temperaturbereich und reagiert empfindlich auf die Verweildauer. Heißkanalsysteme erfordern eine präzise Temperaturregelung. Im Vergleich zu ABS oder Nylon ist PLA bei der Großserienfertigung weniger fehlertolerant – eignet sich jedoch gut für kleinere Auflagen bei strenger Prozessdisziplin.
Verbessert das Tempern die Hitzebeständigkeit von PLA?
Durch das Glühen wird die Kristallinität erhöht, wodurch sich die Wärmeformbeständigkeitstemperatur von ca. 55–60 °C auf 90–120 °C steigern lässt. Der eigentliche Schmelzpunkt ändert sich dadurch jedoch nicht. Zu den Nachteilen zählen Maßschrumpfung, Verzug und erhöhte Sprödigkeit. Das Glühen ist sinnvoll für Teile mit lockeren Toleranzen, bei denen die Wärmebeständigkeit der begrenzende Faktor ist – nicht jedoch für Präzisionsbauteile.
Bei welcher Temperatur versagt PLA im praktischen Einsatz?
PLA verliert in der Regel ab 55–60 °C an Funktionsfähigkeit. Bei anhaltender Belastung kann es bereits bei Temperaturen knapp unterhalb der Glasübergangstemperatur (Tg) zu Verformungen kommen. Für einen zuverlässigen Langzeitbetrieb sollten PLA-Anwendungen auf Umgebungen beschränkt werden, in denen die Temperatur deutlich unter 50 °C bleibt – oder es sollte auf einen Thermoplasten mit höherer Tg umgestiegen werden.


