
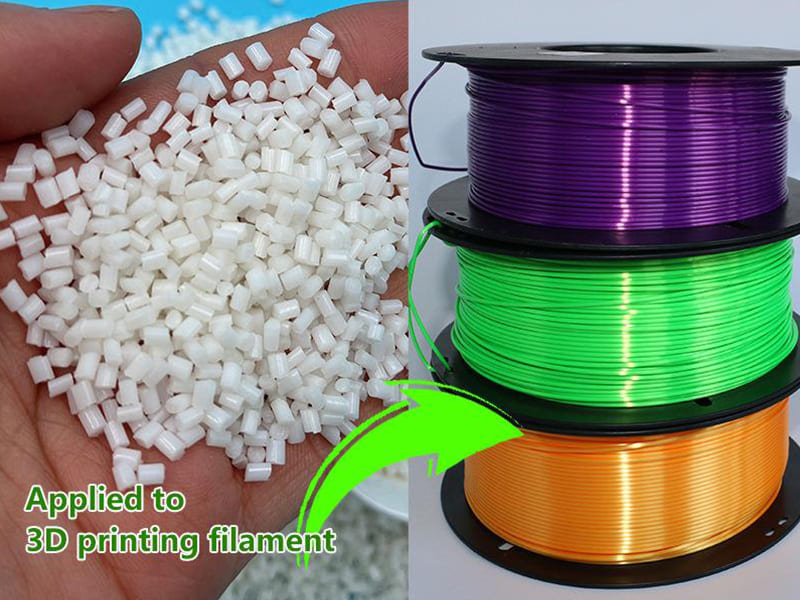
Se chiedi “qual è il punto di fusione del PLA?”, la maggior parte delle fonti ti fornirà una cifra — intorno ai 150–180 °C — e non approfondirà oltre. Questa risposta è corretta in linea di massima, ma praticamente insufficiente. Abbiamo visto parti in PLA deformarsi sul cruscotto di un’auto a 65 °C, staffe perdere capacità di carico all’interno di un involucro riscaldato e componenti stampati a iniezione degradarsi perché l’operatore ha confuso il punto di fusione con la temperatura di lavorazione ottimale. Il numero da solo non vi dice ciò che dovete realmente sapere.
Per comprendere appieno il punto di fusione del PLA è necessario andare oltre il semplice valore della temperatura. Il PLA è un termoplastico semicristallino il cui comportamento dipende dalla temperatura di transizione vetrosa (Tg), dalla cristallinità, dal peso molecolare e dalla storia di lavorazione — non solo dal punto in cui fonde. Questo articolo illustra il reale comportamento termico del PLA, spiega perché la Tg è più importante della Tm per le prestazioni dei componenti, analizza in che modo il punto di fusione influisce sulla stampa 3D, sullo stampaggio a iniezione e sulla termoformatura, e individua quando il PLA è — e quando non è — la scelta giusta come materiale.
Qual è il punto di fusione del PLA?
Il punto di fusione del PLA varia tra i 150 °C e i 180 °C, a seconda del tipo di materiale, della struttura molecolare e del trattamento subito. La maggior parte dei tipi di PLA per uso generico fonde nell’intervallo 150–170 °C. I tipi modificati o a maggiore cristallinità raggiungono valori compresi tra 170 e 180 °C.
Questo intervallo non è dovuto a un’imprecisione, ma riflette il comportamento effettivo del PLA. Diversi fattori determinano tale variazione: il grado di cristallinità, il peso molecolare e la sua distribuzione, gli additivi o i modificatori di resistenza agli urti e la storia termica (ovvero se il materiale è stato sottoposto a ricottura o raffreddato rapidamente fino a raggiungere uno stato amorfo).
| Tipo PLA | Intervallo di fusione tipico (°C) | Note |
|---|---|---|
| PLA per uso generico | 150–170 | Comune nella stampa FDM |
| PLA ad alta cristallinità | 165–180 | Maggiore resistenza al calore |
| PLA modificato / miscelato | 155–175 | Tipi di vetro temperato o con inserti |
Perché il PLA non ha un unico punto di fusione ben definito
Il PLA contiene sia regioni ordinate (cristalline) che disordinate (amorfe). A differenza dei materiali cristallini puri, i polimeri semicristallini non passano dallo stato solido a quello liquido a una temperatura specifica. Al contrario, i domini cristallini si fondono progressivamente in un intervallo di temperatura.
La distribuzione del peso molecolare amplifica questo effetto. Le catene polimeriche più corte si ammorbidiscono e scorrono prima, mentre quelle più lunghe richiedono una maggiore quantità di energia termica. Di conseguenza, la lavorazione del PLA si basa su intervalli di fusione piuttosto che su valori di temperatura fissi: una distinzione importante per chiunque debba impostare un processo di stampa o di stampaggio.
Punto di fusione e temperatura di transizione vetrosa: la differenza fondamentale
Che cos’è la temperatura di transizione vetrosa (Tg)?
La temperatura di transizione vetrosa del PLA è solitamente compresa tra 55 e 65 °C. Alla Tg, le regioni amorfe passano da uno stato rigido e vetroso a uno simile alla gomma. Il materiale non si scioglie, ma si ammorbidisce notevolmente, perdendo stabilità dimensionale, rigidità e capacità di sostenere carichi.
Al di sotto della Tg, il PLA si comporta come una plastica tecnica rigida. Al di sopra della Tg, anche una sollecitazione moderata può causare una deformazione permanente. Questo è il motivo per cui i componenti in PLA si deformano visibilmente in ambienti caldi — all’interno di veicoli, vicino a fonti di calore o in spazi chiusi caldi — anche se il materiale si trova ben al di sotto del proprio punto di fusione.
Perché la temperatura di transizione (Tg) è più importante del punto di fusione per le prestazioni dei componenti
Ecco l’aspetto tecnico fondamentale che la maggior parte delle guide sui materiali trascura: i componenti in PLA si rompono quasi sempre a causa della deformazione termica, non perché si sciolgono. L’integrità strutturale si compromette non appena la temperatura di esercizio si avvicina alla Tg.
- Punto di fusione (150–180 °C): rilevante ai fini delle decisioni relative al trattamento dei dati
- Tg (55–65 °C): fondamentale per le prestazioni durante l'utilizzo
Ad esempio, un supporto in PLA potrebbe non raggiungere mai temperature superiori agli 80 °C. Tuttavia, può comunque perdere la propria capacità portante se supera la Tg. Secondo la nostra esperienza, questa distinzione è la causa principale dei fallimenti nelle applicazioni del PLA: i progettisti danno per scontato che “non si scioglierà”, quando la vera domanda è “manterrà la forma?”.”
Errori comuni dovuti alla confusione tra Tg e Tm
Errori nella scelta dei materiali: La scelta del PLA per applicazioni soggette a calore, considerando che il punto di fusione di 150 °C garantisce un margine adeguato.
Errore di valutazione dell'applicazione: Si trascurano lo scorrimento e l’ammorbidimento nei componenti portanti o sensibili alle tolleranze che funzionano a temperature superiori a 55 °C.
Discrepanza tra processo e utilizzo: Ottimizzare la stampabilità o la stampabilità senza tenere conto del contesto operativo effettivo del componente.
| Proprietà | Transizione vetrosa (Tg) | Punto di fusione (Tm) |
|---|---|---|
| Intervallo tipico | 55–65 °C | 150–180 °C |
| Cambiamento fisico | Rigido → simile alla gomma | Solido → fuso |
| Rilevanza | Esibizione parziale | Comportamento di elaborazione |
| Modalità di guasto | Deformazione, scorrimento | Flusso, collasso |
Cosa determina il punto di fusione del PLA? Fattori legati alla scienza dei materiali
Cristallinità e struttura dei polimeri
La cristallinità è il fattore che influisce maggiormente. Una maggiore cristallinità implica regioni polimeriche più ordinate, che richiedono una maggiore quantità di energia termica per essere disgregate. Il PLA a bassa cristallinità (a predominanza amorfa) presenta un inizio di fusione a temperatura più bassa e una finestra di fusione più ristretta. Il PLA ad alta cristallinità fonde a una temperatura di picco più elevata e in un intervallo più ampio.
In pratica, una maggiore cristallinità non si limita ad “aumentare” il punto di fusione, ma amplia l’intervallo di fusione. Ciò influisce direttamente sulla consistenza del flusso durante la lavorazione e sul ritiro indotto dal raffreddamento dopo lo stampaggio o la stampa.
Peso molecolare e distribuzione
Il PLA a peso molecolare più elevato offre una maggiore resistenza termica e meccanica, ma presenta una viscosità di fusione più elevata e una minore scorrevolezza. Il PLA a peso molecolare più basso scorre più facilmente, ma ha un intervallo di lavorabilità più ristretto e prestazioni inferiori del prodotto finito. Questo compromesso tra lavorabilità e prestazioni spiega perché i diversi tipi di PLA si comportano in modo molto diverso a temperature nominali simili.
Additivi e tipi modificati
Il PLA commerciale raramente si presenta come polimero puro. Molte varietà contengono agenti indurenti, agenti nucleanti o riempitivi. Queste modifiche possono spostare, appiattire o ampliare l’intervallo di fusione. Ad esempio, le miscele di PLA resistenti al calore possono presentare temperature di fusione simili, ma una maggiore stabilità dimensionale grazie al comportamento di cristallizzazione controllato.
Degradazione termica
Il PLA è termosensibile. Al di sopra degli intervalli di lavorazione tipici, la scissione delle catene e la degradazione idrolitica riducono il peso molecolare, abbassano la temperatura di fusione effettiva nel tempo e compromettono le proprietà meccaniche. Una temperatura più elevata non sempre garantisce una lavorazione migliore: un attento controllo della temperatura è fondamentale sia nello stampaggio che nell’estrusione.
Come si misura il punto di fusione del PLA?
DSC (calorimetria a scansione differenziale)
Le schede tecniche dei materiali riportano solitamente il punto di fusione del PLA mediante DSC, una tecnica di analisi termica che misura l’assorbimento e il rilascio di calore durante un riscaldamento controllato. Per polimeri come il PLA, la DSC rivela transizioni termiche in un intervallo di temperatura piuttosto che identificare una singola “temperatura di fusione”.”
Come interpretare un termogramma DSC del PLA
Una tipica curva DSC del PLA presenta tre caratteristiche principali:
Transizione vetrosa (Tg): Uno spostamento della linea di base intorno ai 55–65 °C, che segna l’inizio della mobilità delle catene polimeriche.
Picco di cristallizzazione a freddo: Mostra la cristallizzazione del PLA amorfo durante il riscaldamento — fenomeno comune nei pezzi raffreddati rapidamente o stampati in 3D.
Picco di fusione (Tm): Un ampio picco endotermico compreso tra 150 e 180 °C, che indica la fusione del dominio cristallino.
L'ampiezza e la forma del picco sono importanti tanto quanto la sua temperatura massima. Un picco ampio indica strutture cristalline eterogenee e spiega perché la lavorazione del PLA si basi su finestre di fusione, anziché su valori di riferimento fissi.
Perché i risultati del DSC variano da una classe all’altra
Il PLA per stampaggio a iniezione presenta in genere picchi di fusione più elevati e meglio definiti, con una maggiore cristallinità. Il PLA per la stampa 3D tende invece a mostrare un andamento di fusione più ampio, con una cristallizzazione a freddo più marcata. Per gli ingegneri e i team di approvvigionamento, ciò significa che i dati DSC devono sempre essere interpretati nel contesto del processo di produzione previsto, senza essere considerati come una costante universale.
In che modo il punto di fusione del PLA influisce sulla stampa 3D
Temperatura di estrusione rispetto al comportamento effettivo di fusione
Sebbene il PLA fonda a una temperatura compresa tra 150 e 180 °C, le temperature tipiche degli ugelli FDM sono comprese tra 190 e 220 °C. Si tratta di una scelta intenzionale. Al punto di fusione, il PLA passa allo stato fuso ma mantiene un’elevata viscosità. Temperature di estrusione più elevate consentono di ottenere un flusso stabile del materiale fuso attraverso ugelli di piccole dimensioni, riducono lo sforzo di taglio e garantiscono un deposito uniforme del materiale alla velocità di stampa.
Una stampa troppo vicina al punto di fusione comporta spesso un’estrusione insufficiente e un legame debole tra gli strati. La temperatura dell’ugello dovrebbe essere scelta in base al comportamento reologico, non solo ai dati relativi alla transizione termica.
Adesione degli strati, fluidità e raffreddamento
L'adesione tra gli strati dipende dalla diffusione interstrato delle catene polimeriche, che avviene solo quando il materiale depositato rimane al di sopra della Tg abbastanza a lungo da legarsi allo strato precedente. Una temperatura insufficiente produce pezzi fragili con scarsa fusione. Una temperatura eccessiva causa la perdita del controllo della forma e difetti superficiali. Il raffreddamento rapido migliora la precisione dimensionale ma può limitare l'adesione.
Questo equilibrio spiega perché la velocità della ventola, la velocità di stampa e la temperatura di estrusione devono essere regolate insieme: modificare uno di questi parametri senza considerare gli altri spesso crea nuovi problemi.
Difetti di stampa comuni legati alla temperatura
Incordatura: Flusso di fusione eccessivo dovuto a una temperatura dell’ugello troppo elevata. Cedimento o crollo: Il materiale rimane troppo morbido dopo la deposizione. Strati deboli o delaminazione: La temperatura di estrusione è troppo vicina alla soglia di fusione. Rugosità superficiale: Viscosità ridotta al di fuori dell’intervallo di flusso ottimale.
Il punto di fusione del PLA nella produzione industriale
Stampaggio a iniezione
Lo stampaggio a iniezione del PLA prevede in genere un intervallo di temperatura di fusione compreso tra 170 e 200 °C. Nonostante l’intervallo di fusione relativamente basso, il PLA richiede una rigorosa disciplina di processo. L’intervallo termico è ristretto: temperature troppo basse comportano il rischio di stampate incomplete, mentre un calore eccessivo accelera la degradazione. Il PLA tollera male i tempi di permanenza brevi, rendendo complessi i sistemi a canale caldo senza un controllo preciso. La temperatura dello stampo influisce notevolmente sulla cristallinità, sul ritiro e sulla resistenza termica finale.
Estrusione e termoformatura
Nell’estrusione, la produzione stabile si ottiene in genere a temperature comprese tra 170 e 190 °C. La termoformatura ammorbidisce le lastre di PLA al di sopra della Tg ma al di sotto del punto di fusione completa, basandosi sulla deformazione viscoelastica piuttosto che sulla fusione completa. Poiché il PLA si degrada più facilmente rispetto ai polimeri che resistono a temperature più elevate, è essenziale garantire un controllo costante della temperatura e un’esposizione termica di breve durata.
PLA vs. termoplastici tecnici
| Materiale | Temperatura tipica di fusione (°C) | Stabilità termica | Implicazioni per la produzione |
|---|---|---|---|
| PLA | 150–180 | Basso-moderato | È necessario un controllo rigoroso della temperatura |
| addominali | ~220–240 | Moderato | Finestra di processo più ampia |
| PETG | ~230–250 | Moderato | Maggiore resistenza al calore |
| Nylon (PA) | 220–260+ | Alto | Impiego industriale intensivo |
Questo confronto spiega perché il PLA è adatto ad applicazioni monouso, leggere o a bassa temperatura, mentre l’ABS, il PETG e il nylon sono indicati per componenti che richiedono stabilità termica a lungo termine.
Il ricottura può migliorare la resistenza al calore del PLA?
A cosa serve la ricottura
Durante il trattamento termico, il PLA viene riscaldato al di sopra della Tg ma al di sotto del suo intervallo di fusione. Le catene polimeriche acquisiscono una mobilità sufficiente per riorganizzarsi in strutture più ordinate (cristalline). L'effetto principale è un aumento della cristallinità, che rende l'ammorbidimento termico meno brusco.
Effetti sulla temperatura di deflessione a caldo
Il vantaggio più concreto è una temperatura di deflessione termica (HDT) più elevata. Molti tipi di PLA possono passare da un’HDT di circa 55–60 °C a 90–120 °C dopo il ricottura. Tuttavia, esistono dei compromessi: restringimento dimensionale o deformazione durante il trattamento, perdita di precisione superficiale su parti con tolleranze strette e maggiore fragilità nel materiale altamente cristallizzato.
Quando la ricottura è opportuna
La ricottura offre i migliori risultati quando la resistenza al calore è un fattore limitante, le tolleranze dimensionali sono relativamente ampie e i componenti non sono sottoposti a sollecitazioni meccaniche cicliche. È meno indicata per componenti di precisione o geometrie a pareti sottili, in cui la precisione dimensionale ha la precedenza sui vantaggi termici. Considerate la ricottura come un processo di post-lavorazione mirato, non come una soluzione universale alle limitazioni termiche del PLA.
Quando il PLA non è una buona scelta come materiale?
Ambienti ad alta temperatura
Il PLA presenta prestazioni scadenti quando le temperature di esercizio si avvicinano o superano la Tg (~55–65 °C). Tra i casi più comuni di guasto figurano i componenti situati in prossimità dei motori, gli involucri dei dispositivi elettronici con accumulo di calore e i componenti esterni esposti al calore solare. La modalità di guasto è la deformazione termica, non la fusione.
Applicazioni portanti e strutturali
Al di sopra della Tg, il modulo di elasticità del PLA subisce un brusco calo. Una sollecitazione prolungata provoca deformazioni permanenti, rilassamento delle sollecitazioni e perdita della tolleranza dimensionale. Per staffe, dispositivi di fissaggio o interfacce di precisione, le materie plastiche tecniche con una Tg più elevata offrono prestazioni migliori nel lungo periodo.
Invecchiamento termico a lungo termine
Un'esposizione prolungata al calore — anche a temperature ben al di sotto del punto di fusione — può causare un graduale degrado molecolare, l'infragilimento e una perdita imprevedibile delle prestazioni. Ciò comporta rischi per l'affidabilità nelle applicazioni che richiedono una lunga durata.
| Applicazioni idonee | Applicazioni con adattamento inadeguato |
|---|---|
| Prototipi e modelli visivi | Ambienti ad alta temperatura |
| Alloggiamenti per carichi ridotti | Elementi portanti |
| Componenti di consumo a breve durata | Esposizione termica a lungo termine |
Conclusione
Il punto di fusione del PLA (150–180 °C) è un utile parametro di riferimento per la lavorazione, ma rappresenta solo il punto di partenza per le decisioni ingegneristiche. Nelle applicazioni reali, il PLA raramente cede a causa della fusione. La temperatura di transizione vetrosa (Tg ≈ 55–65 °C) determina il momento in cui i componenti perdono rigidità, stabilità dimensionale e capacità portante. La cristallinità, il peso molecolare e la formulazione influenzano ulteriormente il comportamento di rammollimento, scorrimento e degradazione nelle diverse qualità.
Altrettanto importante è il fatto che ogni processo di produzione — stampa 3D, stampaggio a iniezione, estrusione, termoformatura — interpreta il “punto di fusione” in modo diverso e opera all’interno di intervalli termici distinti. Per un utilizzo efficace del PLA è necessario allineare le proprietà del materiale al metodo di lavorazione e alle condizioni di impiego, senza affidarsi a un unico valore di temperatura. Hai bisogno di aiuto per valutare il PLA o per selezionare il termoplastico più adatto al tuo progetto? [Contatta il nostro team di ingegneri] per ricevere consulenza sui materiali e assistenza nella produzione.
FAQ
Il punto di fusione del PLA è superiore a quello dell’ABS?
No. Il PLA fonde a 150–180 °C, mentre l’ABS fonde a circa 220–240 °C. L’ABS offre un intervallo di lavorazione più ampio e una migliore stabilità termica. L’intervallo di fusione più basso del PLA riduce il consumo energetico durante la lavorazione, ma ne limita l’idoneità per applicazioni a temperature più elevate.
Perché il PLA si deforma prima di fondersi?
Il PLA raggiunge la sua temperatura di transizione vetrosa (Tg ≈ 55–65 °C) molto prima di fondersi. Al di sopra della Tg, il PLA si ammorbidisce e perde rigidità pur rimanendo allo stato solido. La maggior parte dei guasti che si verificano nella pratica — deformazioni, cedimenti, scorrimento — è causata dall’ammorbidimento indotto dal calore, non dalla fusione vera e propria. In base alla nostra esperienza produttiva, questa è la causa più comune di guasti dei componenti in PLA nelle applicazioni funzionali.
Il PLA è adatto allo stampaggio a iniezione?
Sì, ma con alcune limitazioni. Le temperature di fusione tipiche vanno dai 170 ai 200 °C. Il PLA tollera intervalli termici ristretti ed è sensibile al tempo di permanenza. I sistemi a canale caldo richiedono un controllo preciso della temperatura. Rispetto all’ABS o al nylon, il PLA è meno tollerante nella produzione su larga scala, ma funziona bene per tirature più brevi con una rigorosa disciplina di processo.
Il ricottura migliora la resistenza termica del PLA?
La ricottura aumenta la cristallinità, il che può far salire la temperatura di deflessione termica da circa 55–60 °C a 90–120 °C. Tuttavia, non modifica il vero punto di fusione. Tra gli svantaggi figurano il ritiro dimensionale, la deformazione e una maggiore fragilità. La ricottura è indicata per componenti con tolleranze ampie in cui la resistenza al calore rappresenta il fattore limitante, non per componenti di precisione.
A quale temperatura il PLA si deteriora nell'uso quotidiano?
Il PLA inizia in genere a perdere le proprie prestazioni funzionali a temperature superiori ai 55–60 °C. In presenza di sollecitazioni prolungate, possono verificarsi deformazioni anche a temperature leggermente inferiori alla Tg. Per garantire un funzionamento affidabile a lungo termine, è opportuno limitare l’uso del PLA ad ambienti in cui la temperatura rimanga ben al di sotto dei 50 °C oppure ricorrere a un termoplastico con una Tg più elevata.


