
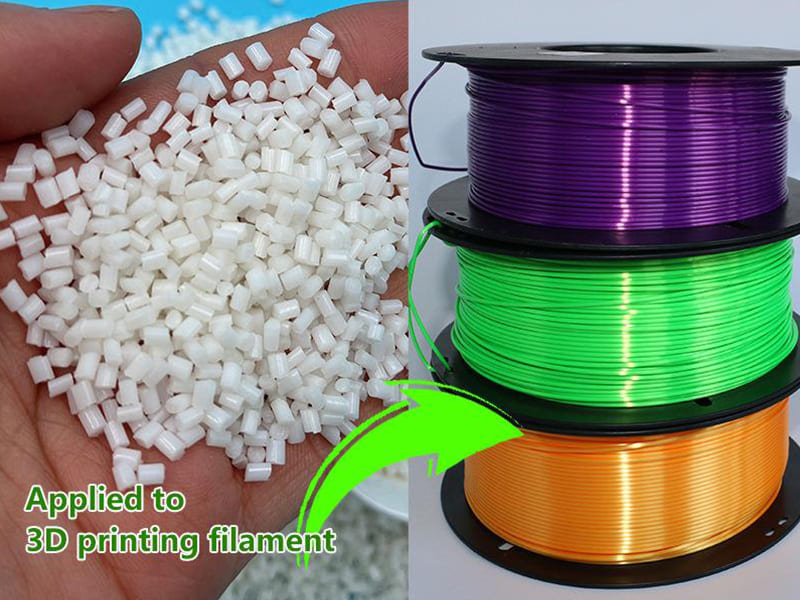
Задайте вопрос “какова температура плавления PLA?” — и большинство источников назовут вам число — где-то в диапазоне 150–180°C — и на этом остановятся. Этот ответ верен по направлению, но практически недостаточен. Мы видели, как детали из PLA деформировались на приборной панели автомобиля при 65°C, кронштейны теряли несущую способность в тёплом корпусе, а компоненты, отлитые под давлением, деградировали из-за того, что технолог путал температуру плавления с оптимальной температурой обработки. Одно лишь число не говорит вам того, что вам действительно нужно знать.
Понимание температуры плавления PLA требует выхода за рамки одного значения температуры. PLA — это полукристаллический термопласт, поведение которого зависит от температуры стеклования (Tg), степени кристалличности, молекулярной массы и термической предыстории — а не только от того, при какой температуре он плавится. В этой статье рассматривается реальное термическое поведение PLA, объясняется, почему Tg важнее Tm для эксплуатационных характеристик деталей, разбирается, как температура плавления влияет на 3D-печать, литьё под давлением и термоформование, и определяется, когда PLA является — а когда нет — правильным выбором материала.
Какова температура плавления PLA?
Температура плавления PLA находится в диапазоне от 150°C до 180°C в зависимости от марки материала, молекулярной структуры и термической предыстории. Большинство марок PLA общего назначения плавятся в диапазоне 150–170°C. Модифицированные или более кристаллические марки достигают 170–180°C.
Этот диапазон — не проблема неточности, он отражает реальное поведение PLA. Несколько факторов обуславливают разброс: степень кристалличности, молекулярная масса и её распределение, добавки или ударопрочные модификаторы, а также термическая предыстория (был ли материал отожжён или быстро охлаждён в аморфное состояние).
| Тип PLA | Типичный диапазон плавления (°C) | Примечания |
|---|---|---|
| PLA общего назначения | 150–170 | Распространён для FDM-печати |
| Высококристаллический PLA | 165–180 | Улучшенная термостойкость |
| Модифицированный / смесевой PLA | 155–175 | Упрочнённые или наполненные марки |
Почему PLA не имеет одной чёткой температуры плавления
PLA содержит как упорядоченные (кристаллические), так и неупорядоченные (аморфные) области. В отличие от чистых кристаллических материалов, полукристаллические полимеры не переходят из твёрдого состояния в жидкое при одной температуре. Вместо этого кристаллические домены плавятся постепенно в течение температурного интервала.
Распределение молекулярной массы усиливает этот эффект. Более короткие полимерные цепи размягчаются и текут раньше, тогда как более длинным цепям требуется больше тепловой энергии. В результате обработка PLA опирается на интервалы расплава, а не на фиксированные целевые температуры — важное различие для тех, кто настраивает процесс печати или формования.
Температура плавления vs. температура стеклования: критическое различие
Что такое температура стеклования (Tg)?
Температура стеклования PLA обычно находится в диапазоне 55–65°C. При Tg аморфные области переходят из жёсткого, стеклообразного состояния в резиноподобное. Материал не плавится, но значительно размягчается — теряя размерную стабильность, жёсткость и несущую способность.
Ниже Tg PLA ведёт себя как жёсткий инженерный пластик. Выше Tg даже умеренная нагрузка может вызвать необратимую деформацию. Именно поэтому детали из PLA заметно деформируются в горячих средах — внутри транспортных средств, вблизи источников тепла или в тёплых корпусах — даже если материал находится далеко ниже температуры плавления.
Почему Tg важнее температуры плавления для эксплуатационных характеристик деталей
Вот ключевой инженерный вывод, который упускают большинство руководств по материалам: детали из PLA почти всегда выходят из строя из-за термической деформации, а не плавления. Структурная целостность нарушается, как только рабочая температура приближается к Tg.
- Температура плавления (150–180°C): важна для решений по обработке
- Tg (55–65 °C): критична для эксплуатационных характеристик
Например, кронштейн из PLA может никогда не подвергаться воздействию температур выше 80°C. Тем не менее он может потерять несущую способность, поскольку превысил Tg. По нашему опыту, это различие является наиболее распространённым источником отказов при применении PLA — проектировщики предполагают, что “он не расплавится”, тогда как реальный вопрос — “сохранит ли он форму?”
Типичные ошибки при путанице Tg и Tm
Ошибки выбора материала: Выбор PLA для применений с воздействием тепла в предположении, что температура плавления 150°C обеспечивает достаточный запас.
Неверная оценка применения: Игнорирование ползучести и размягчения в несущих или чувствительных к допускам деталях, работающих выше 55°C.
Несоответствие процесса и применения: Оптимизация под печатаемость или формуемость без учёта реальных условий эксплуатации детали.
| Недвижимость | Стеклование (Tg) | Температура плавления (Tm) |
|---|---|---|
| Типичный диапазон | 55–65 °C | 150–180 °C |
| Физическое изменение | Жёсткий → резиноподобный | Твёрдый → расплавленный |
| Значимость | Эксплуатационные характеристики детали | Поведение при обработке |
| Режим отказа | Деформация, ползучесть | Течение, разрушение |
Что определяет температуру плавления PLA? Факторы материаловедения
Кристалличность и структура полимера
Кристалличность — это единственный наиболее влиятельный фактор. Более высокая кристалличность означает более упорядоченные области полимера, требующие больше тепловой энергии для разрушения. PLA с низкой кристалличностью (преимущественно аморфный) демонстрирует более низкую начальную температуру плавления и более узкое окно плавления. Высококристаллический PLA плавится при более высокой пиковой температуре в более широком диапазоне.
На практике более высокая кристалличность не просто “повышает” температуру плавления — она расширяет интервал плавления. Это напрямую влияет на стабильность течения при переработке и усадку, вызванную охлаждением, после формования или печати.
Молекулярная масса и распределение
PLA с более высокой молекулярной массой обеспечивает большую термостойкость и механическую прочность, но демонстрирует повышенную вязкость расплава и пониженную текучесть. PLA с более низкой молекулярной массой течёт легче, но имеет более узкое окно переработки и более низкие эксплуатационные характеристики конечной детали. Этот компромисс между технологичностью и производительностью объясняет, почему разные марки PLA ведут себя совершенно по-разному при схожих номинальных температурах.
Добавки и модифицированные марки
Коммерческий PLA редко существует как чистый полимер. Многие марки включают модификаторы ударной вязкости, нуклеирующие агенты или наполнители. Эти модификации могут смещать, выравнивать или расширять диапазон плавления. Например, термостойкие смеси PLA могут показывать схожие температуры плавления, но улучшенную размерную стабильность благодаря контролируемому поведению кристаллизации.
Термическая деградация
PLA термически чувствителен. Выше типичных диапазонов переработки разрыв цепей и гидролитическая деградация снижают молекулярную массу, со временем понижают эффективную температуру плавления и ухудшают механические свойства. Более высокая температура не всегда означает лучшую переработку — тщательный контроль температуры необходим как при литье, так и при экструзии.
Как измеряется температура плавления PLA?
ДСК (дифференциальная сканирующая калориметрия)
В технических паспортах материалов температура плавления PLA обычно указывается с помощью ДСК — метода термического анализа, измеряющего поглощение и выделение тепла при контролируемом нагреве. Для таких полимеров, как PLA, ДСК выявляет термические переходы в диапазоне температур, а не определяет единственную “температуру плавления”.”
Чтение ДСК-термограммы PLA
Типичная кривая ДСК для PLA показывает три ключевые особенности:
Стеклование (Tg): Смещение базовой линии в районе 55–65°C, обозначающее начало подвижности полимерных цепей.
Пик холодной кристаллизации: Показывает кристаллизацию аморфного PLA при нагреве — распространено в быстро охлаждённых или 3D-печатных деталях.
Пик плавления (Tm): Широкий эндотермический пик между 150–180°C, представляющий плавление кристаллических доменов.
Ширина и форма пика имеют такое же значение, как и его максимальная температура. Широкий пик указывает на гетерогенные кристаллические структуры и объясняет, почему переработка PLA опирается на окна плавления, а не на фиксированные уставки.
Почему результаты ДСК различаются между марками
PLA для литья под давлением обычно показывает более высокие, более выраженные пики плавления с большей кристалличностью. PLA для 3D-печати склонен к более широкому поведению плавления с более выраженной холодной кристаллизацией. Для инженеров и отделов закупок это означает, что данные ДСК всегда следует интерпретировать в контексте предполагаемого производственного процесса — а не использовать как универсальную константу.
Как температура плавления PLA влияет на 3D-печать
Температура экструзии vs. фактическое поведение при плавлении
Хотя PLA плавится между 150–180°C, типичные температуры сопла FDM составляют 190–220°C. Это сделано намеренно. При температуре плавления PLA переходит в расплавленное состояние, но сохраняет высокую вязкость. Более высокие температуры экструзии обеспечивают стабильное течение расплава через малые сопла, снижают напряжение сдвига и обеспечивают равномерное нанесение материала на скорости печати.
Печать слишком близко к температуре плавления часто приводит к недостаточной экструзии и слабому соединению слоёв. Температуру сопла следует выбирать на основе реологического поведения, а не только данных о термических переходах.
Адгезия слоёв, течение и охлаждение
Адгезия слоёв зависит от межслойной диффузии полимерных цепей, которая происходит только тогда, когда нанесённый материал остаётся выше Tg достаточно долго для соединения с предыдущим слоем. Недостаточная температура приводит к хрупким деталям с плохим сплавлением. Чрезмерная температура вызывает потерю контроля формы и дефекты поверхности. Быстрое охлаждение улучшает размерную точность, но может ограничить соединение.
Этот баланс объясняет, почему скорость вентилятора, скорость печати и температура экструзии должны настраиваться совместно — регулировка одного без других часто создаёт новые проблемы.
Распространённые дефекты печати, связанные с температурой
Нитение: Чрезмерное течение расплава из-за слишком высокой температуры сопла. Провисание или разрушение: Материал остаётся слишком мягким после нанесения. Слабые слои или расслоение: Температура экструзии слишком близка к началу плавления. Шероховатость поверхности: Пониженная вязкость за пределами оптимального окна течения.
Температура плавления PLA в промышленном производстве
Литье под давлением
Литьё под давлением PLA обычно использует окно температуры расплава 170–200°C. Несмотря на относительно низкий диапазон плавления, PLA требует строгой технологической дисциплины. Термическое окно узкое — слишком низкие температуры рискуют вызвать недоливы, а чрезмерный нагрев ускоряет деградацию. PLA плохо переносит короткое время выдержки, что делает горячеканальные системы сложными без точного контроля. Температура формы сильно влияет на кристалличность, усадку и конечную термостойкость.
Экструзия и термоформование
При экструзии стабильный выход обычно достигается при 170–190°C. Термоформование размягчает листы PLA выше Tg, но ниже полного плавления, полагаясь на вязкоупругую деформацию, а не на полное плавление. Поскольку PLA деградирует легче, чем высокотемпературные полимеры, стабильный контроль температуры и короткое термическое воздействие необходимы.
PLA vs. инженерные термопласты
| Материал | Типичная температура расплава (°C) | Термическая стабильность | Производственное значение |
|---|---|---|---|
| ПЛА | 150–180 | Низкий–умеренный | Требуется строгий контроль температуры |
| АБС | ~220–240 | Умеренный | Более широкое технологическое окно |
| PETG | ~230–250 | Умеренный | Лучшая термостойкость |
| Нейлон (PA) | 220–260+ | Высокий | Надёжное промышленное применение |
Это сравнение объясняет, почему PLA подходит для одноразовых, лёгких изделий или применений с низким нагревом, тогда как ABS, PETG и нейлон справляются с деталями, требующими долговременной термической стабильности.
Может ли отжиг улучшить термостойкость PLA?
Что даёт отжиг
При отжиге PLA нагревается выше Tg, но ниже диапазона плавления. Полимерные цепи приобретают достаточную подвижность, чтобы перестроиться в более упорядоченные (кристаллические) структуры. Основной эффект: повышение кристалличности, что делает термическое размягчение менее резким.
Влияние на температуру тепловой деформации
Наиболее практичное преимущество — повышение температуры тепловой деформации (HDT). Многие марки PLA после отжига могут поднять HDT с ~55–60°C до 90–120°C. Однако существуют компромиссы: усадка или коробление в процессе обработки, потеря точности поверхности на деталях с жёсткими допусками и повышенная хрупкость сильно кристаллизованного материала.
Когда отжиг оправдан
Отжиг лучше всего работает, когда термостойкость является ограничивающим фактором, допуски на размеры относительно свободные, а детали не подвергаются циклическим механическим нагрузкам. Он менее пригоден для прецизионных компонентов или тонкостенных геометрий, где точность размеров важнее термических преимуществ. Рассматривайте отжиг как целевую постобработку — а не универсальное решение термических ограничений PLA.
Когда PLA — плохой выбор материала?
Высокотемпературные среды
PLA плохо работает, когда рабочие температуры приближаются к Tg (~55–65°C) или превышают её. Типичные сценарии отказа включают детали рядом с двигателями, корпуса электроники с накоплением тепла и наружные компоненты, подверженные солнечному нагреву. Механизм отказа — тепловая деформация, а не плавление.
Несущие и конструкционные применения
Выше Tg модуль упругости PLA резко падает. Постоянная нагрузка вызывает необратимую деформацию, релаксацию напряжений и потерю размерных допусков. Для кронштейнов, оснастки или прецизионных сопряжений конструкционные пластики с более высокой Tg обеспечивают лучшие долгосрочные характеристики.
Долговременное термическое старение
Длительное воздействие тепла — даже значительно ниже точки плавления — может вызывать постепенную молекулярную деградацию, охрупчивание и непредсказуемую потерю характеристик. Это создаёт риски надёжности для применений, требующих длительного срока службы.
| Подходящие применения | Неподходящие применения |
|---|---|
| Прототипы и визуальные модели | Высокотемпературные среды |
| Корпуса с низкой нагрузкой | Несущие компоненты |
| Потребительские детали с коротким сроком службы | Долговременное термическое воздействие |
Заключение
Температура плавления PLA (150–180°C) — полезный технологический ориентир, но это лишь отправная точка для инженерных решений. В реальных применениях PLA редко отказывает из-за плавления. Температура стеклования (Tg ≈ 55–65°C) определяет, когда детали теряют жёсткость, размерную стабильность и несущую способность. Кристалличность, молекулярная масса и состав дополнительно влияют на размягчение, текучесть и деградацию в различных марках.
Не менее важно, что каждый производственный процесс — 3D-печать, литьё под давлением, экструзия, термоформование — интерпретирует “температуру плавления” по-своему и работает в своих термических окнах. Успешное применение PLA требует согласования свойств материала со способом переработки и условиями эксплуатации, а не опоры на одно значение температуры. Нужна помощь в оценке PLA или выборе подходящего термопласта для вашего проекта? [Свяжитесь с нашей инженерной командой] для получения консультаций по материалам и поддержки в производстве.
Часто задаваемые вопросы
Температура плавления PLA выше, чем у ABS?
Нет. PLA плавится при 150–180°C, тогда как ABS — примерно при 220–240°C. ABS обеспечивает более широкое технологическое окно и лучшую термическую стабильность. Более низкий диапазон плавления PLA снижает энергозатраты при переработке, но ограничивает пригодность для высокотемпературных применений.
Почему PLA деформируется до плавления?
PLA достигает температуры стеклования (Tg ≈ 55–65°C) задолго до плавления. Выше Tg PLA размягчается и теряет жёсткость, хотя остаётся твёрдым. Большинство реальных отказов — коробление, провисание, ползучесть — происходят из-за термического размягчения, а не фактического плавления. По нашему производственному опыту, это наиболее распространённая причина отказов деталей из PLA в функциональных применениях.
Подходит ли PLA для литья под давлением?
Да, но с ограничениями. Типичные температуры расплава составляют 170–200°C. PLA переносит узкие термические окна и чувствителен к времени пребывания. Горячеканальные системы требуют точного контроля температуры. По сравнению с ABS или нейлоном PLA менее устойчив в крупносерийном производстве — но хорошо работает для коротких серий при строгой технологической дисциплине.
Улучшает ли отжиг термостойкость PLA?
Отжиг повышает кристалличность, что может поднять температуру тепловой деформации с ~55–60°C до 90–120°C. Однако он не изменяет истинную температуру плавления. Компромиссы включают размерную усадку, коробление и повышенную хрупкость. Отжиг оправдан для деталей со свободными допусками, где термостойкость является ограничивающим фактором — но не для прецизионных компонентов.
При какой температуре PLA отказывает в реальной эксплуатации?
PLA обычно начинает терять функциональные характеристики выше 55–60°C. При постоянной нагрузке деформация может возникать даже немного ниже Tg. Для надёжной долгосрочной службы ограничьте применение PLA средами, где температура остаётся значительно ниже 50°C — или перейдите на термопласт с более высокой Tg.


