
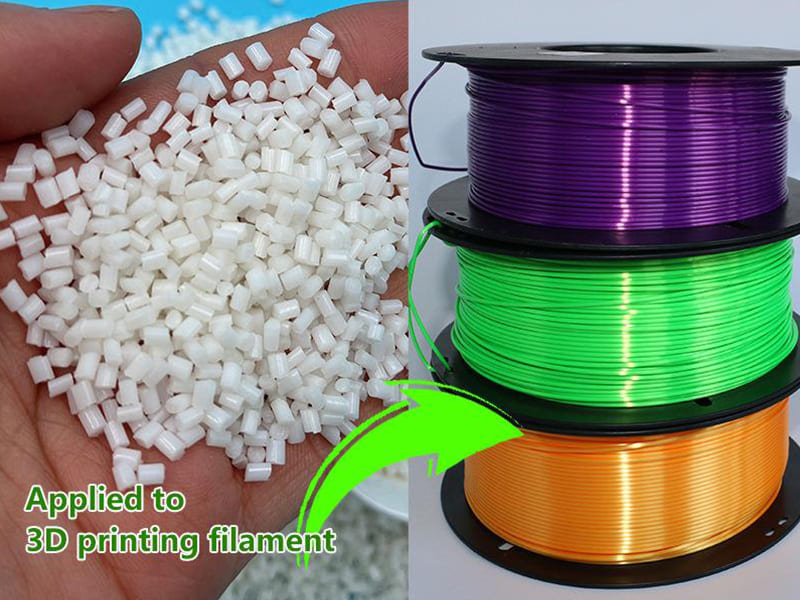
Si vous demandez “ quel est le point de fusion du PLA ? ”, la plupart des sources vous donneront un chiffre — compris entre 150 et 180 °C — et s’arrêteront là. Cette réponse est globalement correcte, mais insuffisante dans la pratique. Nous avons vu des pièces en PLA se déformer sur un tableau de bord de voiture à 65 °C, des supports perdre leur capacité de charge dans un boîtier chauffé, et des composants moulés par injection se dégrader parce que l’utilisateur avait confondu point de fusion et température de traitement optimale. Ce chiffre seul ne vous dit pas ce que vous devez réellement savoir.
Pour bien comprendre le point de fusion du PLA, il ne suffit pas de se limiter à une simple valeur de température. Le PLA est un thermoplastique semi-cristallin dont le comportement dépend de la température de transition vitreuse (Tg), de la cristallinité, du poids moléculaire et de l’historique de transformation — et pas seulement de son point de fusion. Cet article aborde le comportement thermique réel du PLA, explique pourquoi la Tg est plus importante que la Tm pour les performances des pièces, détaille l’impact du point de fusion sur l’impression 3D, le moulage par injection et le thermoformage, et identifie les cas où le PLA est — ou n’est pas — le bon choix de matériau.
Quel est le point de fusion du PLA ?
Le point de fusion du PLA se situe entre 150 °C et 180 °C, en fonction de la qualité du matériau, de sa structure moléculaire et de son historique de transformation. La plupart des grades de PLA à usage général fondent entre 150 et 170 °C. Les grades modifiés ou à cristallinité plus élevée atteignent des températures comprises entre 170 et 180 °C.
Cette fourchette ne relève pas d'un problème d'imprécision : elle reflète le comportement réel du PLA. Plusieurs facteurs expliquent ces variations : le degré de cristallinité, le poids moléculaire et sa distribution, les additifs ou les modificateurs d'impact, ainsi que l'historique thermique (selon que le matériau a été recuit ou refroidi rapidement jusqu'à atteindre un état amorphe).
| Type de PLA | Plage de fusion typique (°C) | Notes |
|---|---|---|
| PLA à usage général | 150–170 | Courant pour l'impression FDM |
| PLA à haute cristallinité | 165–180 | Résistance à la chaleur améliorée |
| PLA modifié / mélangé | 155–175 | Nuances trempées ou chargées |
Pourquoi le PLA n'a-t-il pas de point de fusion précis ?
Le PLA contient à la fois des régions ordonnées (cristallines) et désordonnées (amorphes). Contrairement aux matériaux cristallins purs, les polymères semi-cristallins ne passent pas de l'état solide à l'état liquide à une température unique. Au contraire, les domaines cristallins fondent progressivement sur un intervalle de température.
La distribution de la masse moléculaire accentue cet effet. Les chaînes polymères plus courtes se ramollissent et s'écoulent plus tôt, tandis que les chaînes plus longues nécessitent davantage d'énergie thermique. Par conséquent, la mise en œuvre du PLA repose sur des plages de température de fusion plutôt que sur des températures cibles fixes — une distinction importante pour toute personne mettant en place un processus d'impression ou de moulage.
Point de fusion et température de transition vitreuse : la différence essentielle
Qu'est-ce que la température de transition vitreuse (Tg) ?
La température de transition vitreuse du PLA se situe généralement entre 55 et 65 °C. À la Tg, les zones amorphes passent d’un état rigide et vitreux à un état caoutchouteux. Le matériau ne fond pas, mais il se ramollit considérablement, perdant ainsi sa stabilité dimensionnelle, sa rigidité et sa capacité de charge.
En dessous de la Tg, le PLA se comporte comme un plastique technique rigide. Au-dessus de la Tg, même une contrainte modérée peut entraîner une déformation permanente. C'est pourquoi les pièces en PLA se déforment visiblement dans des environnements chauds — à l'intérieur de véhicules, à proximité de sources de chaleur ou dans des espaces clos chauffés — même si la température du matériau est bien inférieure à son point de fusion.
Pourquoi la température de transition vitreuse (Tg) est plus importante que le point de fusion pour les performances des pièces
Voici un élément technique essentiel que la plupart des guides sur les matériaux omettent de mentionner : les pièces en PLA se détériorent presque toujours à cause d’une déformation thermique, et non d’une fusion. L’intégrité structurelle se dégrade dès que la température d’utilisation s’approche de la Tg.
- Point de fusion (150–180 °C) : pertinentes pour la prise de décision en matière de traitement
- Tg (55–65 °C) : d'une importance cruciale pour les performances en service
Par exemple, une fixation en PLA peut ne jamais être exposée à des températures supérieures à 80 °C. Elle peut néanmoins perdre sa capacité de charge si elle a dépassé sa température de transition vitreuse (Tg). D’après notre expérience, cette distinction est la cause la plus fréquente d’échecs dans les applications du PLA : les concepteurs partent du principe que “ ça ne fondra pas ”, alors que la vraie question est “ va-t-il conserver sa forme ? ”
Erreurs courantes liées à la confusion entre Tg et Tm
Erreurs de choix des matériaux : Le choix du PLA pour les applications exposées à la chaleur, en partant du principe que son point de fusion à 150 °C offre une marge suffisante.
Erreur d'appréciation de la demande : Négligence du fluage et du ramollissement dans les pièces porteuses ou soumises à des tolérances strictes fonctionnant à des températures supérieures à 55 °C.
Inadéquation entre le processus et l'utilisation : Optimiser l'imprimabilité ou la moulabilité sans tenir compte du contexte d'utilisation réel de la pièce.
| Propriété | Température de transition vitreuse (Tg) | Point de fusion (Tm) |
|---|---|---|
| Plage typique | 55–65 °C | 150–180 °C |
| Changement physique | Ride → caoutchouteux | Solide → fondu |
| Pertinence | Performance par partie | Comportement de traitement |
| Mode de défaillance | Déformation, fluage | Écoulement, effondrement |
Qu’est-ce qui détermine le point de fusion du PLA ? Facteurs de science des matériaux
Cristallinité et structure du polymère
La cristallinité est le facteur le plus influent. Une cristallinité plus élevée signifie des régions polymères plus ordonnées nécessitant plus d’énergie thermique pour être perturbées. Un PLA à faible cristallinité (dominant amorphe) présente un début de fusion plus bas et une fenêtre de fusion plus étroite. Un PLA à haute cristallinité fond à une température de pic plus élevée sur une plage plus large.
En pratique, une cristallinité plus élevée ne “ augmente ” pas seulement le point de fusion — elle élargit l’intervalle de fusion. Cela impacte directement la constance de l’écoulement pendant le traitement et le retrait induit par le refroidissement après moulage ou impression.
Poids moléculaire et distribution
Un PLA à poids moléculaire plus élevé offre une meilleure résistance thermique et une résistance mécanique supérieure, mais présente une viscosité de fusion accrue et une fluidité réduite. Un PLA à poids moléculaire plus faible s’écoule plus facilement mais a une fenêtre de traitement plus étroite et des performances de pièce finale inférieures. Ce compromis entre aptitude au traitement et performance explique pourquoi différents grades de PLA se comportent très différemment à des températures nominales similaires.
Additifs et grades modifiés
Le PLA commercial existe rarement sous forme de polymère pur. De nombreux grades incluent des agents de renforcement, des agents de nucléation ou des charges. Ces modifications peuvent déplacer, aplatir ou élargir la plage de fusion. Par exemple, les mélanges de PLA résistants à la chaleur peuvent montrer des températures de fusion similaires mais une stabilité dimensionnelle améliorée grâce à un comportement de cristallisation contrôlé.
Dégradation thermique
Le PLA est thermiquement sensible. Au-delà des plages de traitement typiques, la scission de chaîne et la dégradation hydrolytique réduisent le poids moléculaire, abaissent la température de fusion effective au fil du temps et dégradent les propriétés mécaniques. Une température plus élevée ne signifie pas toujours un meilleur traitement — un contrôle précis de la température est essentiel à la fois dans le moulage et l’extrusion.
Comment mesure-t-on le point de fusion du PLA ?
DSC (Calorimétrie différentielle à balayage)
Les fiches techniques des matériaux rapportent généralement le point de fusion du PLA en utilisant la DSC, une technique d’analyse thermique mesurant l’absorption et la libération de chaleur lors d’un chauffage contrôlé. Pour les polymères comme le PLA, la DSC révèle des transitions thermiques sur une plage de températures plutôt que d’identifier une seule “ température de fusion ”.”
Lecture d’un thermogramme DSC du PLA
Une courbe DSC typique du PLA montre trois caractéristiques clés :
Transition vitreuse (Tg) : Un décalage de ligne de base autour de 55–65 °C, marquant le début de la mobilité des chaînes polymères.
Pic de cristallisation à froid : Montre le PLA amorphe cristallisant pendant le chauffage — courant dans les pièces refroidies rapidement ou imprimées en 3D.
Pic de fusion (Tm) : Un pic endothermique large entre 150–180 °C, représentant la fusion des domaines cristallins.
La largeur et la forme du pic comptent autant que sa température maximale. Un pic large indique des structures cristallines hétérogènes et explique pourquoi le traitement du PLA repose sur des fenêtres de fusion, et non sur des points de consigne fixes.
Pourquoi les résultats DSC varient entre les grades
Le PLA de qualité injection montre généralement des pics de fusion plus élevés et plus définis avec une cristallinité supérieure. Le PLA pour impression 3D tend vers un comportement de fusion plus large avec une cristallisation à froid plus prononcée. Pour les ingénieurs et les équipes d’approvisionnement, cela signifie que les données DSC doivent toujours être interprétées dans le contexte du processus de fabrication prévu — et non utilisées comme une constante universelle.
Comment le point de fusion du PLA affecte l’impression 3D
Température d’extrusion vs comportement de fusion réel
Bien que le PLA fonde entre 150–180 °C, les températures de buse FDM typiques se situent entre 190–220 °C. C’est intentionnel. Au point de fusion, le PLA passe à un état fondu mais conserve une viscosité élevée. Des températures d’extrusion plus élevées permettent un écoulement de fusion stable à travers les petites buses, réduisent la contrainte de cisaillement et assurent un dépôt de matériau constant à la vitesse d’impression.
Imprimer trop près du point de fusion entraîne souvent une sous-extrusion et une faible liaison entre les couches. La température de la buse doit être choisie en fonction du comportement rhéologique, et non seulement des données de transition thermique.
Adhérence des couches, écoulement et refroidissement
L’adhérence des couches dépend de la diffusion intercouche des chaînes polymères, qui ne se produit que lorsque le matériau déposé reste au-dessus de Tg assez longtemps pour se lier à la couche précédente. Une température insuffisante produit des pièces fragiles avec une mauvaise fusion. Une température excessive entraîne une perte de contrôle de la forme et des défauts de surface. Un refroidissement rapide améliore la précision dimensionnelle mais peut limiter la liaison.
Cet équilibre explique pourquoi la vitesse du ventilateur, la vitesse d’impression et la température d’extrusion doivent être réglées ensemble — ajuster l’un sans les autres crée souvent de nouveaux problèmes.
Défauts d’impression courants liés à la température
Filamentage : Écoulement de fusion excessif dû à une température de buse trop élevée. Affaissement ou effondrement : Le matériau reste trop mou après le dépôt. Couches faibles ou délaminage : Température d’extrusion trop proche du début de fusion. Rugosité de la surface : Viscosité réduite au-delà de la fenêtre d’écoulement optimale.
Point de fusion du PLA dans la fabrication industrielle
Moulage par injection
Le moulage par injection du PLA utilise généralement une fenêtre de température de fusion de 170–200 °C. Malgré la plage de fusion relativement basse, le PLA exige une discipline de processus stricte. La fenêtre thermique est étroite — des températures trop basses risquent des pièces incomplètes, tandis qu’une chaleur excessive accélère la dégradation. Le PLA tolère mal les temps de séjour courts, ce qui rend les systèmes à canaux chauds difficiles sans contrôle précis. La température du moule affecte fortement la cristallinité, le retrait et la résistance thermique finale.
Extrusion et thermoformage
En extrusion, une sortie stable se produit généralement autour de 170–190 °C. Le thermoformage ramollit les feuilles de PLA au-dessus de Tg mais en dessous de la fusion complète, en s’appuyant sur la déformation viscoélastique plutôt que sur une fusion complète. Comme le PLA se dégrade plus facilement que les polymères à plus haute température, un contrôle constant de la température et une exposition thermique courte sont essentiels.
PLA vs thermoplastiques techniques
| Matériel | Température de fusion typique (°C) | Stabilité thermique | Implication pour la fabrication |
|---|---|---|---|
| PLA | 150–180 | Faible à modéré | Contrôle de température strict requis |
| abdos | ~220–240 | Modéré | Fenêtre de processus plus large |
| PETG | ~230–250 | Modéré | Meilleure résistance à la chaleur |
| Nylon (PA) | 220–260+ | Élevé | Usage industriel robuste |
Cette comparaison explique pourquoi le PLA convient aux applications jetables, légères ou à faible chaleur, tandis que l'ABS, le PETG et le nylon gèrent les pièces nécessitant une stabilité thermique à long terme.
Le recuit peut-il améliorer la résistance à la chaleur du PLA ?
Ce que fait le recuit
Le recuit chauffe le PLA au-dessus de Tg mais en dessous de sa plage de fusion. Les chaînes de polymères gagnent suffisamment de mobilité pour se réorganiser en structures plus ordonnées (cristallines). L'effet principal : une cristallinité accrue, ce qui rend le ramollissement thermique moins brutal.
Effets sur la température de déflexion thermique
Le bénéfice le plus pratique est une température de déflexion thermique (HDT) plus élevée. De nombreux grades de PLA peuvent passer d'une HDT d'environ 55–60 °C à 90–120 °C après recuit. Cependant, des compromis existent : retrait dimensionnel ou gauchissement pendant le traitement, perte de précision de surface sur les pièces à tolérances serrées, et fragilité accrue dans le matériau hautement cristallisé.
Quand le recuit a du sens
Le recuit fonctionne mieux lorsque la résistance à la chaleur est un facteur limitant, que les tolérances dimensionnelles sont relativement lâches et que les pièces ne subissent pas de charge mécanique cyclique. Il est moins adapté aux composants de précision ou aux géométries à parois minces où la précision dimensionnelle prime sur les gains thermiques. Traitez le recuit comme un post-processus ciblé — pas comme une solution universelle aux limitations thermiques du PLA.
Quand le PLA est-il un mauvais choix de matériau ?
Environnements à haute température
Le PLA performe mal lorsque les températures de service approchent ou dépassent Tg (~55–65 °C). Les scénarios de défaillance courants incluent les pièces près des moteurs, les boîtiers électroniques avec accumulation de chaleur, et les composants extérieurs exposés au chauffage solaire. Le mode de défaillance est la déformation thermique — pas la fusion.
Applications portantes et structurelles
Au-dessus de Tg, le module du PLA chute fortement. Une contrainte soutenue provoque une déformation permanente, une relaxation de contrainte et une perte de tolérance dimensionnelle. Pour les supports, fixations ou interfaces de précision, les plastiques techniques avec une Tg plus élevée offrent de meilleures performances à long terme.
Vieillissement thermique à long terme
Une exposition prolongée à la chaleur — même bien en dessous du point de fusion — peut provoquer une dégradation moléculaire progressive, une fragilisation et une perte de performance imprévisible. Cela introduit des risques de fiabilité pour les applications nécessitant une longue durée de vie.
| Applications adaptées | Applications inadaptées |
|---|---|
| Prototypes et modèles visuels | Environnements à haute température |
| Boîtiers à faible charge | Composants portants |
| Pièces grand public à courte durée de vie | Exposition thermique à long terme |
Conclusion
Le point de fusion du PLA (150–180 °C) est une référence de traitement utile, mais ce n'est que le point de départ pour les décisions d'ingénierie. Dans les applications réelles, le PLA échoue rarement par fusion. La température de transition vitreuse (Tg ≈ 55–65 °C) régit quand les pièces perdent leur rigidité, leur stabilité dimensionnelle et leur capacité de charge. La cristallinité, le poids moléculaire et la formulation influencent davantage le ramollissement, l'écoulement et la dégradation selon les différents grades.
Tout aussi important, chaque procédé de fabrication — impression 3D, moulage par injection, extrusion, thermoformage — interprète le “ point de fusion ” différemment et fonctionne dans des fenêtres thermiques distinctes. Une utilisation réussie du PLA nécessite d'aligner les propriétés du matériau avec la méthode de traitement et les conditions de service, sans se fier à un seul chiffre de température. Besoin d'aide pour évaluer le PLA ou sélectionner le thermoplastique adapté à votre projet ? [Contactez notre équipe d'ingénierie] pour des conseils sur les matériaux et un support de fabrication.
FAQ
Le point de fusion du PLA est-il plus élevé que celui de l'ABS ?
Non. Le PLA fond à 150–180 °C, tandis que l'ABS fond à environ 220–240 °C. L'ABS offre une fenêtre de traitement plus large et une meilleure stabilité thermique. La plage de fusion plus basse du PLA réduit l'apport énergétique pendant le traitement mais limite son adéquation aux applications à plus haute température.
Pourquoi le PLA se déforme-t-il avant de fondre ?
Le PLA atteint sa température de transition vitreuse (Tg ≈ 55–65 °C) bien avant la fusion. Au-dessus de Tg, le PLA ramollit et perd sa rigidité même s'il reste solide. La plupart des défaillances réelles — gauchissement, affaissement, fluage — proviennent d'un ramollissement induit par la chaleur, pas d'une fusion réelle. D'après notre expérience de production, c'est la source la plus courante de défaillances de pièces en PLA dans les applications fonctionnelles.
Le PLA peut-il fonctionner pour le moulage par injection ?
Oui, mais avec des contraintes. Les températures de fusion typiques vont de 170 à 200 °C. Le PLA tolère des fenêtres thermiques étroites et est sensible au temps de séjour. Les systèmes à canaux chauds nécessitent un contrôle précis de la température. Comparé à l'ABS ou au nylon, le PLA est moins tolérant en production à grand volume — mais il fonctionne bien pour des séries plus courtes avec une discipline de processus stricte.
Le recuit améliore-t-il la résistance à la chaleur du PLA ?
Le recuit augmente la cristallinité, ce qui peut élever la température de déflexion thermique d'environ 55–60 °C à 90–120 °C. Cependant, il ne change pas le véritable point de fusion. Les compromis incluent le retrait dimensionnel, le gauchissement et une fragilité accrue. Le recuit a du sens pour les pièces à tolérances lâches où la résistance à la chaleur est le facteur limitant — pas pour les composants de précision.
Quelle température provoque la défaillance du PLA en usage réel ?
Le PLA commence généralement à perdre ses performances fonctionnelles au-dessus de 55–60 °C. Sous contrainte soutenue, une déformation peut survenir même légèrement en dessous de Tg. Pour une fiabilité à long terme, limitez les applications du PLA à des environnements restant bien en dessous de 50 °C — ou passez à un thermoplastique à Tg plus élevée.


