
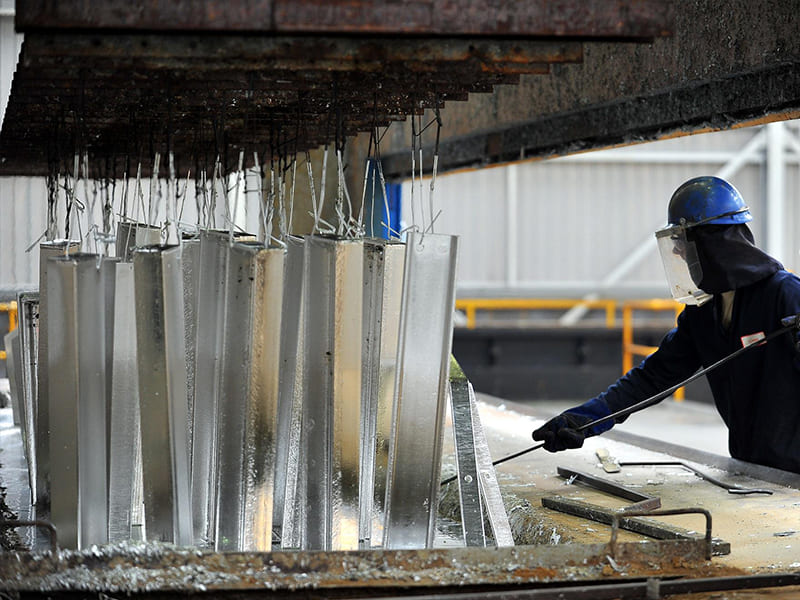
Galvanisiertes Metall ist Stahl oder Eisen, das durch einen kontrollierten Galvanisierungsprozess mit einer Zinkbeschichtung geschützt wird – und das Schlüsselwort ist kontrolliert. Dies ist kein generisches Rostschutzspray oder eine Oberflächenfarbe. Die Galvanisierung erzeugt eine metallurgische Bindung zwischen Zink und dem Stahlsubstrat, wodurch intermetallische Legierungsschichten entstehen, die sich grundlegend von rein oberflächlich aufgetragenen Beschichtungen unterscheiden. Das Ergebnis ist ein Material, das durch zwei unabhängige Mechanismen gleichzeitig vor Korrosion schützt: physikalische Barriereisolierung und elektrochemischer Opferschutz.
Dieser duale Mechanismus macht galvanisiertes Metall aus technischer Sicht verständlich, nicht nur aus beschaffungstechnischer Sicht. Er bestimmt, wie lange eine galvanisierte Komponente in einer bestimmten Umgebung überlebt, wie sie sich bei Kratzern oder Schnitten verhält, was beim Schweißen passiert und für welche Anwendungen sie wirklich geeignet ist – und wo sie an ihre Grenzen stößt. Dieser Artikel behandelt all das – von der Elektrochemie des Zinkschutzes über die Auswahl der Galvanisierungsmethode, Beschichtungsnormen, Fertigungseinschränkungen und Materialvergleiche.
Was ist galvanisiertes Metall genau?
Technische Definition
Aus materialtechnischer Sicht ist galvanisiertes Metall Stahl oder Eisen mit Zink, das durch einen kontrollierten Prozess an der Oberfläche gebunden wird, der eine echte metallurgische Bindung erzeugt – keine mechanische Haftung. Das Feuerverzinken, der gängigste industrielle Prozess, bildet ausgeprägte Zink-Eisen-Intermetallschichten (Gamma, Delta, Zeta) an der Stahlgrenzfläche, gekrönt von einer reinen Zink-Eta-Schicht auf der Außenfläche.
Diese Struktur ist der Grund, warum sich galvanisierter Stahl bei Beschädigung anders verhält als lackierter Stahl. Die intermetallischen Schichten sind chemisch stabil und mechanisch zäh. Das äußere Zink korrodiert vorhersehbar. Und entscheidend ist, dass die elektrochemische Beziehung zwischen Zink und Stahl weiterhin exponierte Stahlbereiche schützt, selbst wenn die Oberfläche durchbrochen ist.
Kurz gesagt: Galvanisiertes Metall = Stahl/Eisen + Zinkbeschichtung mit metallurgischer Bindung, die aktiven Korrosionsschutz statt passiver Abdeckung bietet.
Welche Metalle werden in der Praxis galvanisiert?
Stahl und Eisen sind die einzigen Metalle, die routinemäßig galvanisiert werden, und das ist nicht willkürlich. Zink bildet stabile, gut gebundene intermetallische Schichten speziell mit Eisen. Die galvanische Reihenbeziehung zwischen Zink und Eisen – Zink ist elektrochemisch aktiver – treibt den Opferschutzmechanismus an, der die Galvanisierung wirksam macht.
Andere Metalle folgen einer anderen Logik:
Aluminium bildet bereits eine stabile Al₂O₃-Passivoxidschicht an der Oberfläche. Eloxieren verstärkt diese Schicht; eine Zinkbeschichtung darüber bietet keinen sinnvollen Nutzen und würde den eigenen Schutzmechanismus des Aluminiums beeinträchtigen.
Rostfreier Stahl verlässt sich auf den Chromgehalt (~10,5%+ Cr), um einen dünnen, selbstheilenden Chromoxid-Passivfilm zu bilden. Das Galvanisieren von Edelstahl würde eine Zinkschicht ohne metallurgische Bindung zum Substrat hinzufügen und die Konstruktionsabsicht der Legierung untergraben.
Kupferlegierungen sind eisenfrei und korrodieren über völlig andere Mechanismen – Sulfidierung, Entzinkung bei Messing und chloridinduzierte Lochkorrosion bei Meeresumgebungen. Zinkbeschichtung bietet für diese Materialien keinen nützlichen Schutz.
Wenn Ingenieure galvanisiertes Metall spezifizieren, meinen sie zinkbeschichteten Stahl – und diese Spezifität ist wichtig für die Materialauswahl, Normenkonformität und Leistungsvorhersage.
Wie Galvanisierung funktioniert: Die Materialwissenschaft
Das Verständnis des Korrosionsschutzmechanismus erklärt, warum galvanisierter Stahl lackierten Stahl unter realen Einsatzbedingungen übertrifft – insbesondere nach Beschädigung.
Opferanoden- (Kathoden-) Schutz
Zink liegt bei etwa −0,76 V in der Standard-Elektrodenpotentialreihe. Eisen liegt bei −0,44 V. Wenn beide Metalle in elektrischem Kontakt in Gegenwart eines Elektrolyten (Regen, Kondensation, Feuchtigkeit) stehen, ist Zink die Anode und Stahl die Kathode. Zink korrodiert bevorzugt und liefert Elektronen, die das Eisen in einem reduzierten, geschützten Zustand halten.
Die kritische technische Implikation: Zink bedeckt Stahl nicht nur – es schützt ihn aktiv. Kleine exponierte Stahlbereiche an Kratzern, Schnittkanten oder gebohrten Löchern bleiben durch diesen elektrochemischen Mechanismus vom umgebenden Zink geschützt. Der Schutzradius erstreckt sich unter typischen atmosphärischen Expositionsbedingungen etwa 1–2 mm vom intakten Zink.
Lackierter Stahl hat kein Äquivalent. Sobald die Lackierung durchbrochen ist, beginnt die Korrosion sofort am exponierten Stahl und breitet sich typischerweise lateral unter dem Lackfilm durch Unterfilmoxidation aus – ein Versagensmodus, den galvanisierter Stahl nicht aufweist.
Zinkpatinabildung: Warum sich der Schutz mit der Zeit verbessert
Frisch galvanisierter Stahl oxidiert in Luft schnell und bildet Zinkoxid (ZnO) – einen dünnen weiß-grauen Oberflächenfilm. Über Wochen bis Monate Außenexposition reagiert ZnO mit atmosphärischem CO₂ und Feuchtigkeit zu Zinkcarbonat (ZnCO₃), allgemein als Zinkpatina bezeichnet.
Zinkcarbonat ist chemisch stabil, relativ wasserunlöslich und haftet an der Oberfläche. Es bildet eine sekundäre Barriereschicht, die die Geschwindigkeit reduziert, mit der das darunterliegende Zink verbraucht wird. Dies ist der Grund, warum die Korrosionsbeständigkeit von galvanisiertem Stahl nach anfänglicher Bewitterung oft stabilisiert oder verbessert – die Patina wirkt als selbstbildendes Schutzsystem.
Dieses Verhalten steht im Gegensatz zu Stahlrost (Fe₂O₃/Fe₃O₄), der porös, nicht haftend ist und aktiv Feuchtigkeit in die Grenzfläche zieht, um weitere Korrosion aufrechtzuerhalten. Zinkpatina tut das Gegenteil: Sie verlangsamt den Prozess.
Warum galvanisierter Stahl lackierten Stahl in der Praxis übertrifft
Lack bietet nur Barriereschutz. Wenn diese Barriere intakt ist, funktioniert sie gut. Wenn sie durch Stoß, Abrieb, Schnitte, Befestigungselemente oder UV-Zersetzung durchbrochen wird, verschwindet der Schutz an dieser Stelle vollständig. Korrosion schreitet dann unter dem Film mit Raten fort, die schneller sein können als bei unbeschichtetem Stahl.
Verzinkter Stahl bietet redundanten Schutz. Die Zinkschicht ist die Barriere, aber wenn die Barriere beschädigt wird, setzt der elektrochemische Schutz fort. Die Patinabildung bietet eine dritte Stabilisierungsebene. Diese Schadenstoleranz ist der technische Grund, warum verzinkter Stahl für Außenkonstruktionen, montierte Baugruppen und Komponenten bevorzugt wird, die gehandhabt, befestigt und wechselnden Feldbedingungen ausgesetzt werden.
Verzinkungsmethoden und Beschichtungsarten: Auswahl des richtigen Verfahrens
Vier primäre Verzinkungsverfahren werden in der Industrie häufig eingesetzt. Jedes erzeugt eine Zinkbeschichtung mit unterschiedlicher Dicke, Haftung, Oberflächenqualität und Kostenprofil. Die Auswahl des richtigen Verfahrens für die Anwendung ist ebenso wichtig wie die Spezifikation der Zinkbeschichtung selbst.
Feuerverzinkung (HDG)
Das Standardverfahren für Baustahl. Der Stahl wird chemisch gereinigt (Entfetten, Beizen in HCl oder H₂SO₄, Flussmittelbehandlung mit ZnCl₂·NH₄Cl) und anschließend bei ca. 450°C in geschmolzenes Zink getaucht. Während des Eintauchens – typischerweise 3–10 Minuten für gefertigte Profile – reagiert Zink an der Oberfläche mit Eisen und bildet die charakteristische Schichtstruktur.
Beschichtungsdicke: typischerweise 50–100 µm, abhängig von der Stahlchemie und der Eintauchzeit. Stähle mit hohem Siliziumgehalt (der Sandelin-Bereich, 0,03–0,12 % Si) können übermäßig dicke, spröde Beschichtungen durch beschleunigtes Gamma-Schichtwachstum erzeugen – ein bekanntes Problem bei der Feuerverzinkung, das eine Sensibilisierung für den Siliziumgehalt bei der Stahlspezifikation erfordert.
Oberflächenerscheinung: rauer und variabler als galvanisch abgeschiedene Beschichtungen, mit sichtbaren Sprenkelmustern aus Zinkkristallwachstum während der Erstarrung. Die Sprenkelgröße spiegelt die Abkühlgeschwindigkeit und die Zinkbadchemie wider; sie korreliert nicht mit der Korrosionsbeständigkeit.
Am besten geeignet für: Außenbaustahl, gefertigte Rahmen, Geländer, Übertragungsmasten, landwirtschaftliche Geräte, schwere Verbindungselemente und alle Anwendungen, bei denen die Beschichtungslebensdauer Priorität hat und die kosmetische Gleichmäßigkeit zweitrangig ist.
Elektroverzinkung
Zink wird bei Raumtemperatur aus einem Zinksalzbad elektrochemisch auf Stahl abgeschieden. Das Verfahren bietet eine präzise Dickenkontrolle und erzeugt eine sehr glatte, gleichmäßige Oberfläche – die Beschichtung weist jedoch keine metallurgischen Bindungsschichten auf. Die Haftung beruht auf elektrochemischer Abscheidung und nicht auf intermetallischer Diffusion.
Beschichtungsdicke: 5–25 µm, mit Toleranzen von ±1–2 µm für Präzisionsanwendungen. Dies macht die Elektroverzinkung geeignet für Komponenten mit engen Maßanforderungen, bei denen die Dickenvariation der Feuerverzinkung (potenziell ±15–20 µm) Passung und Montage beeinträchtigen würde.
Die dünnere Beschichtung bedeutet eine kürzere Opferlebensdauer als bei HDG für vergleichbare Umgebungen – etwa 1/3 bis 1/5 der Korrosionsbeständigkeitsdauer gemäß ASTM-B117-Salzsprühvergleich. Für Innen- oder leicht exponierte Anwendungen ist dies oft akzeptabel.
Am besten geeignet für: Automobilkarosserieteile, Gerätegehäuse, Präzisionsblech, Elektronikgehäuse und Komponenten, bei denen Oberflächenqualität und Maßkonsistenz kritische Anforderungen sind.
Galvannealed Stahl
Hergestellt durch Wärmebehandlung von feuerverzinktem Stahl unmittelbar nach dem Zinkbad, wobei die äußere reine Zinkschicht (Eta-Schicht) in eine Zink-Eisen-Legierungsoberfläche (ca. 8–12 % Fe) umgewandelt wird. Das Ergebnis ist eine matte graue Oberfläche ohne metallischen Sprenkel.
Die Zink-Eisen-Oberfläche verbessert die Lackhaftung erheblich – Galvannealed Stahl ist das Standard-Substrat für lackierte Automobilkarosserieteile, da die Legierungsoberfläche eine bessere mechanische Bindung für Grundierung und Decklack bietet als reines Zink. Auch die Schweißbarkeit verbessert sich, da die Legierungsschicht weniger Zinkdampfprobleme verursacht als reine Zinkoberflächen.
Der Kompromiss: Die eisenreiche Oberfläche ist in der frühen Exposition etwas anfälliger für Rotrostverfärbungen als reines Zink-HDG, da Eisen in der Legierungsschicht an der Rostbildung teilnehmen kann, bevor der Opfermechanismus vollständig greift. Dies ist kosmetisch unerwünscht, aber strukturell geringfügig.
Am besten geeignet für: geschweißte und lackierte Baugruppen, Automobilverschlüsse und Strukturkomponenten, Stahlkonstruktionselemente mit Lackfinish.
Vorverzinkter (Walzverzinkter) Stahl
Kontinuierlich im Stahlwerk verzinkt, bevor auf Endmaße geschnitten wird. Hergestellt durch eine kontinuierliche Feuerverzinkungslinie bei sehr hoher Geschwindigkeit, die konsistente dünne bis mittlere Beschichtungen über große Mengen an Blechstahl erzeugt.
Die Kosten sind niedriger als bei der Feuerverzinkung nach der Fertigung, da der Prozess hochautomatisiert ist und der Stahl in Coilform gehandhabt wird, bevor Fertigungskosten anfallen. Die Einschränkung sind Schnittkanten: Jeder Schneid-, Stanz- oder Schervorgang nach der Lieferung setzt blanken Stahl an der Kante frei. Für viele Blechanwendungen deckt der Opferschutz des umgebenden Zinks diese Kanten ausreichend ab. Für aggressive Umgebungen oder kontinuierliches Eintauchen wird der Kantenschutz zu einem Konstruktionsproblem.
Am besten geeignet für: Massenformteile, Dachbleche, HVAC-Komponenten, Elektrogehäuse und alle Anwendungen, bei denen eine konsistente Beschichtung in mittlerer Dicke auf großen Oberflächen benötigt wird.
| Verfahren | Typische Dicke | Metallurgische Bindung | Oberflächenqualität | Hauptanwendung |
|---|---|---|---|---|
| Feuerverzinkung | 50–100 µm | Ja — mehrschichtig | Gröber, industriell | Außenkonstruktion, langlebig |
| Elektroverzinkung | 5–25 µm | Nein — abgeschieden | Glatt, präzise | Automobil, Präzisionsblech |
| Galvannealed | 40–70 µm | Ja — Legierungsoberfläche | Matt, lackierbereit | Geschweißte/lackierte Baugruppen |
| Vorverzinkt | 10–40 µm | Ja | Gleichmäßiges Walzfinish | Hochvolumen-Formteile |
Wichtige technische Eigenschaften von verzinktem Metall
Korrosionsbeständigkeit: Vorhersehbar, nicht unendlich
Die Korrosionsbeständigkeit von verzinktem Stahl ist quantifizierbar — was ein echter technischer Vorteil gegenüber lackiertem Stahl ist, bei dem die Beschichtungslebensdauer stark von der Applikationsqualität und dem Schadensverlauf abhängt. Die Korrosionsraten von Zink in verschiedenen Atmosphären sind gut charakterisiert:
- Ländliche Atmosphäre: ~0,5–1,5 µm/Jahr
- Städtische/industrielle Atmosphäre: ~1,5–4,0 µm/Jahr
- Maritime Atmosphäre (Küste, >500 m von der Brandung): ~2,0–5,0 µm/Jahr
- Maritime Spritzzone: potenziell 5–15 µm/Jahr
Bei einer 75 µm Feuerverzinkung in einer städtischen Industrieatmosphäre mit einer Korrosionsrate von 3 µm/Jahr beträgt die Zeit bis zur ersten Rostbildung etwa 25 Jahre — eine grobe, aber vertretbare technische Schätzung. Diese Vorhersehbarkeit ermöglicht Lebenszykluskostenberechnungen, die lackierter Stahl nicht bieten kann.
Mechanische Eigenschaften nach dem Verzinken
Die Verzinkung hat für die meisten Baustahlgüten einen vernachlässigbaren Einfluss auf die mechanischen Volumeneigenschaften. Streckgrenze, Zugfestigkeit und Dehnung bleiben nach der Feuerverzinkung innerhalb der Materialspezifikation. Dies ist konsistent mit der relativ niedrigen Badtemperatur (450 °C) im Vergleich zu typischen Wärmebehandlungstemperaturen von Stahl.
Eine Ausnahme: Hochfeste Stähle mit einer Streckgrenze über etwa 690 MPa sind anfällig für Wasserstoffversprödung durch Säurebeizung während des Feuerverzinkungs-Vorbehandlungsprozesses. Der Beizschritt (HCl oder H₂SO₄) kann Wasserstoff in das Stahlgitter einbringen. Bei hochfesten Schrauben, Federn und Strukturbauteilen auf diesem Festigkeitsniveau sind spezielle Vorbehandlungsverfahren oder alternative Beschichtungsmethoden erforderlich.
Oberflächeneigenschaften und Beschichtungshaftung
Spangle — das kristalline Muster, das auf vielen verzinkten Stahloberflächen sichtbar ist — wird oft fälschlich als Qualitätsindikator interpretiert. Es spiegelt das Kristallisationsverhalten von Zink während der Abkühlung wider und hat keinen direkten Zusammenhang mit Beschichtungsdicke, Haftqualität oder Korrosionsbeständigkeit. Ingenieure sollten verzinkten Stahl anhand der Beschichtungsgewichtsmessung und Haftprüfung gemäß geltender Normen bewerten, nicht anhand von Spangle-Größe oder -Aussehen.
Die Beschichtungshaftung bei der Feuerverzinkung ist mechanisch robust, da die metallurgische Bindung an der Stahlgrenzfläche eine Delamination verhindert. Elektrolytisch verzinkte Beschichtungen haben eine geringere Haftung und können bei schweren Umformvorgängen abblättern.
Nutzungsdauer in verschiedenen Umgebungen
Die Nutzungsdauer von verzinktem Metall ist umgebungsspezifisch. Ingenieure, die “verzinkt” spezifizieren, ohne die Expositionskategorie zu berücksichtigen, treffen eine Entscheidung auf Basis unvollständiger Informationen.
| Umwelt | Zink-Korrosionsrate | Geschätzte Nutzungsdauer (75 µm HDG) | Anmerkungen |
|---|---|---|---|
| In der Halle / trocken | <0,3 µm/Jahr | 50+ Jahre | Feuchtigkeitskontrolle eliminiert das meiste Risiko |
| Außenbereich, ländlich | 0,5–1,5 µm/Jahr | 30–50 Jahre | Patinabildung verlangsamt die Rate im Laufe der Zeit |
| Außenbereich, städtisch/industriell | 1,5–4,0 µm/Jahr | 15–30 Jahre | Schwefelverbindungen beschleunigen den Zinkabtrag |
| Maritime Atmosphäre | 2,0–5,0 µm/Jahr | 10–25 Jahre | Entfernung zur Brandung ist von großer Bedeutung |
| Maritime Spritzzone | 5–15 µm/Jahr | 5–12 Jahre | Duplex-Systeme in Betracht ziehen |
Dies sind technische Schätzungen auf Basis der Zinkverbrauchsraten – keine Garantien. Die tatsächliche Nutzungsdauer wird beeinflusst durch die Entwässerungskonstruktion (horizontale Flächen sammeln Elektrolyt länger als vertikale), Spaltgeometrie, Beschichtungskontinuität an Kanten und Schweißnähten sowie ob Wartung durchgeführt wird.
Der entscheidende Punkt für Einkaufs- und Konstruktionsteams: Die Beschichtungsdicke basierend auf der tatsächlichen Expositionskategorie spezifizieren, nicht als generische “verzinkt”-Anforderung. Eine Außenkonstruktion an der Küste, spezifiziert mit G60-Blech (ca. 9 µm pro Seite), wird in weniger als 5 Jahren versagen. Dieselbe Konstruktion mit 85 µm HDG nach ASTM A123 hält Jahrzehnte.
Normen und Beschichtungsspezifikationen
Verzinkten Stahl korrekt zu spezifizieren bedeutet, eine Norm und eine Beschichtungsbezeichnung gemeinsam zu referenzieren. Ohne das eine bleibt die Leistung ohne das andere undefiniert.
Wichtige Normen
ASTM A123 regelt feuerverzinkte Beschichtungen auf gefertigten Baustahlprodukten. Mindestbeschichtungsdicken werden nach Stahlartikeldickenkategorie festgelegt, von 45 µm für Stahl unter 1,6 mm bis 86 µm für Stahl über 6 mm. Dies ist die Norm für Baustahl, gefertigte Rahmen und schwere Konstruktionen in Nordamerika.
ASTM A153 gilt für feuerverzinkte Verbindungselemente: Schrauben, Muttern, Unterlegscheiben, Befestigungsmittel und Kleinteile mit komplexer Geometrie. Die Mindestbeschichtungsgewichte unterscheiden sich von A123, um der geometrischen Komplexität von Gewindeteilen Rechnung zu tragen.
ASTM A653 deckt kontinuierlich verzinktes Stahlblech ab und definiert die G-Serie-Beschichtungsbezeichnungen (G30 bis G210) basierend auf dem gesamten Zinkbeschichtungsgewicht auf beiden Oberflächen zusammen in oz/ft².
ISO 1461 ist das internationale Pendant zu ASTM A123, in den Anforderungen weitgehend vergleichbar, mit einigen Unterschieden bei Mindestdicken und Akzeptanzkriterien. Spezifiziert bei europäischen und globalen Projekten.
Beschichtungsbezeichnungen lesen
G60, G90, Z275 – diese Bezeichnungen beziehen sich auf das gesamte Zinkbeschichtungsgewicht auf beiden Seiten zusammen, nicht auf die einseitige Dicke. Dies wird im Einkauf häufig missverstanden:
| Bezeichnung | Standard | Gesamtes Beschichtungsgewicht | Ungefähre einseitige Dicke | Typische Verwendung |
|---|---|---|---|---|
| G60 | ASTM A653 | 0,60 oz/ft² (180 g/m²) | ~9 µm | Innenbereich, leichte Belastung |
| G90 | ASTM A653 | 0,90 oz/ft² (275 g/m²) | ~13 µm | Standard-Außenblech |
| G210 | ASTM A653 | 2,10 oz/ft² (640 g/m²) | ~30 µm | Starke Außenbelastung |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | Europäischer Baustandard |
Eine G90-Spezifikation an einer Küstenkonstruktion ist technisch konform, aber wahrscheinlich unzureichend für die Expositionsschwere. Die Spezifikation von ASTM A123 mit mindestens 75 µm Beschichtung für die relevante Stahldickenkategorie ist die geeignete Spezifikation für langlebige Außenkonstruktionen.
Anwendungen in Fertigung und Verarbeitung
Bauwesen und Infrastruktur
Baustahl für Gebäuderahmen, Dachpfetten, Kabeltrassen, Handläufe, Geländer, Versorgungsmasten und Übertragungstürme verlässt sich auf Feuerverzinkung als Basis-Korrosionsschutzstrategie. Das Material hält Baustellenschnitte, Bohren, Verschrauben und Einbetonieren stand, während es an Schnittkanten ausreichenden Opferschutz aufrechterhält. Für Anwendungen mit einer Nutzungsdauer von 25–50 Jahren und minimaler Wartung ist feuerverzinkter Baustahl in der Regel die kosteneffektivste Spezifikation.
Automobil- und Transportwesen
Vorverzinkter und galvannealter Stahl machen einen erheblichen Anteil der Automobilkarosserie in Rohbauweise aus. Elektrolytisch verzinkter Stahl wird für sichtbare Außenbleche verwendet, wo Oberflächenqualität und Lackhaftung entscheidend sind. Unterbodenkomponenten – Bodenbleche, Querträger, Halterungsbaugruppen – verwenden galvannealten Stahl, der für Widerstandspunktschweißen und E-Coating-Grundierungshaftung optimiert ist. Moderne Zinkbeschichtungsspezifikationen im Automobilbereich fordern routinemäßig 5–7 µm elektrolytisch verzinkt auf Außenblechen und 45–70 µm HDG auf strukturellen Unterbodenkomponenten.
Landwirtschaftliche und industrielle Ausrüstung
Landmaschinen, Materialflusssysteme, Industriebühnen und Gehäuse für Prozessanlagen arbeiten in Umgebungen, die Abrieb, Feuchtigkeit, chemische Belastung und lange Wartungsintervalle ohne regelmäßige Instandhaltung kombinieren. Feuerverzinkter Stahl bietet die Schadenstoleranz und den Opferschutz, den diese Bedingungen erfordern. Die Fähigkeit von Zink, mechanisch beschädigte Oberflächen zu schützen, ist besonders wertvoll – ein Kratzer auf einer feuerverzinkten Oberfläche initiiert keine Korrosion; ein Kratzer auf einer lackierten Oberfläche schon.
Kundenspezifische Blechteile und CNC-gefertigte Teile
Verzinktes Blech wird häufig für Gehäuse, Elektroschränke, HVAC-Komponenten, Halterungen und Abdeckungen in der kundenspezifischen Fertigung verwendet. Es lässt sich gut mit Standard-Hartmetallwerkzeugen bearbeiten, obwohl die Zinkbeschichtung den Werkzeugverschleiß leicht beeinflusst. CNC-Laserschneiden erzeugt saubere Schnittkanten mit minimaler Wärmeeinflusszone – für die meisten Anwendungen akzeptabel, obwohl die freiliegende Stahlkante in aggressiven Umgebungen ohne zusätzlichen Schutz leichten Rost zeigen kann.
Fertigungshinweise und Einschränkungen
Verzinktes Metall bringt spezifische Fertigungseinschränkungen mit sich, die in der Prozessplanung adressiert werden müssen, nicht erst in der Werkstatt entdeckt werden dürfen.
Schweißen von verzinktem Stahl
Zink verdampft bei ca. 907°C – deutlich unter den typischen Lichtbogenschweißtemperaturen von 1.500–3.500°C. Beim MIG-, TIG- oder Fülldrahtschweißen von verzinktem Stahl brennt die Zinkbeschichtung in der Wärmeeinflusszone vollständig ab und setzt Zinkoxidrauch frei.
Sicherheit: Das Einatmen von Zinkdämpfen verursacht Metallrauchfieber – ein grippeähnliches Syndrom, das unangenehm, aber in der Regel nicht dauerhaft schädlich ist. Zur Vorbeugung sind eine lokale Absaugung, die für Metalldämpfe ausgelegt ist, oder Atemschutz (P100-Filter mit OV-Einsatz für Zn-Dämpfe) erforderlich. Das Schweißen von verzinktem Stahl ohne ausreichende Belüftung ist eine von der OSHA regulierte Gefahr.
Schweißqualität: Verbranntes Zink kann Porosität im Schweißgut verursachen. Das Abschleifen der Zinkbeschichtung 50–75 mm von der Schweißlinie vor dem Schweißen verbessert die Schweißqualität erheblich und reduziert die Rauchentwicklung.
Wiederherstellung nach dem Schweißen: Die Wärmeeinflusszone nach dem Schweißen ist blanker Stahl. Der Korrosionsschutz muss mit zinkreicher Kaltverzinkungsmasse (>92% Zinkgehalt nach Gewicht im Trockenfilm), thermischem Zinkspritzen oder Zinkfolie zum Aufkleben für kleine Bereiche wiederhergestellt werden. Keine dieser Methoden stellt die vollständige metallurgische Bindung von HDG wieder her, aber sie stellen den Opferschutz für die meisten Einsatzumgebungen ausreichend wieder her.
Biegen, Umformen und Schneiden
Feuerverzinkte Beschichtungen vertragen mäßiges Biegen, können aber bei engen Radien reißen. Ein Mindestbiegeradius von 3–4× der Materialdicke ist eine praktische Richtlinie für vorbeschichtetes Blech, um Beschichtungsrisse zu vermeiden. Bei nachträglich feuerverzinkten Profilstählen wird das Umformen nach HDG generell nicht empfohlen – die dicke Beschichtung reißt bei jeder nennenswerten Verformung.
Laserschneiden und Plasmaschneiden erzeugen blanke Stahlkanten. Bei G90-Blech in einer Standard-Innen- oder Außenanwendung bietet das umgebende Zink ausreichenden Opferschutz für Schnittkanten bis zu etwa 1–2 mm Breite. Für aggressivere Umgebungen oder breitere Schnittkanten sind Kantenversiegelung oder zinkreiche Farbe geeignet.
Reparatur beschädigter Beschichtungen
Kaltverzinkungsmassen (zinkreiche Farben, >92% Zn im Trockenfilm) sind die Standardmethode für Feldreparaturen an Stellen, an denen die Beschichtung durch Schweißen, Schneiden, Bohren oder Abrieb beschädigt wurde. Die Anwendung mit Pinsel oder Spray ist unkompliziert. Die Reparatur stellt den Opferschutz wieder her, repliziert jedoch nicht die Härte oder Abriebfestigkeit der ursprünglichen HDG-Schicht.
Für kritische tragende Anwendungen, bei denen die Beschichtungskontinuität eine Sicherheits- oder Garantieanforderung ist, bietet thermisches Zinkspritzen (Lichtbogenspritzen oder Flammspritzen) eine Reparaturschicht, die in ihrer Leistung näher an HDG heranreicht. Dieses Verfahren erfordert spezielle Ausrüstung und geschultes Personal und ist daher eher für Werkstattreparaturen als für den Feldeinsatz geeignet.
Verzinkter Stahl vs. Edelstahl vs. lackierter Kohlenstoffstahl
Die Materialauswahl für korrosionskritische Anwendungen umfasst nicht nur den Vergleich der Anfangseigenschaften, sondern auch Versagensarten, Wartungsanforderungen und Lebenszykluskosten.
Verzinkter Stahl vs. Edelstahl
| Aspekt | Verzinkter Stahl | Edelstahl (304/316L) |
|---|---|---|
| Schutzmechanismus | Zink-Opferschutz + Barriere | Cr₂O₃-Passivschicht |
| Schadenstoleranz | Hoch – Zink schützt nahegelegenen Stahl | Mäßig – Kratzer können lokale Korrosion auslösen |
| Meerwasser-/Chloridbeständigkeit | Begrenzt – Zink wird in Chlorid schneller abgebaut | 316L gut; 304 anfällig für Lochfraß |
| Anschaffungskosten des Materials | Niedrig–mittel | Hoch (3–5× verzinkt) |
| Schweißen/Fertigung | Standard mit Vorsichtsmaßnahmen | Güteabhängig; 316L erfordert kontrollierte Wärmezufuhr |
| Wartung | Minimal bis zur Zinkerschöpfung | Minimal während der gesamten Nutzungsdauer |
Verzinkter Stahl ist die kostengünstige Wahl für die meisten Außenanwendungen im Bauwesen. Edelstahl ist gerechtfertigt, wenn die Chloridbelastung stark ist, die Temperatur die praktischen Grenzen von Zink überschreitet (~200°C dauerhaft), Hygieneanforderungen gelten (Lebensmittel, Pharma, Medizin) oder das äußere Erscheinungsbild dauerhaft erhalten bleiben muss.
Verzinkter Stahl vs. lackierter Kohlenstoffstahl
Farbe bietet nur Barriereschutz. Sobald die Barriere durchbrochen ist – durch einen Kratzer, ein Befestigungselement, eine Kante oder UV-Abbau – beginnt sofort Korrosion am freiliegenden Stahl und breitet sich lateral unter dem Farbfilm aus. Die Instandhaltung von lackiertem Kohlenstoffstahl im Außenbereich erfordert je nach Umgebung und Qualität des Beschichtungssystems in der Regel Inspektion und Neubeschichtung alle 5–15 Jahre.
Der Opfermechanismus von verzinktem Stahl verhindert die Ausbreitung von Unterfilmkorrosion. Lebenszykluskostenvergleiche zeigen durchgängig, dass verzinkter Stahl über Zeiträume von 20–30 Jahren die geringeren Gesamtkosten aufweist, wenn Neulackierarbeiten und -materialien einbezogen werden. Der Wendepunkt hängt von der anfänglichen Kostendifferenz und der Umgebungsbelastung ab, aber verzinkter Stahl gewinnt bei Außenanwendungen über 10 Jahre typischerweise bei den Lebenszykluskosten.
Schlussfolgerung
Verzinktes Metall ist eines der am gründlichsten verstandenen Korrosionsschutzsysteme im Stahlbau, und genau dieses Verständnis macht es zuverlässig. Die metallurgische Zink-Stahl-Bindung, der Opferanodenschutz und die selbststabilisierende Zinkcarbonat-Patina erzeugen zusammen eine vorhersehbare, schadenstolerante Beschichtung, deren Nutzungsdauer aus Zinkdicke und Umgebungskorrosionsraten abgeschätzt werden kann.
Für Ingenieure und Einkaufsteams ist die praktische Anwendung dieses Verständnisses unkompliziert: die richtige Verzinkungsmethode für die Anwendung spezifizieren (HDG für strukturelle Haltbarkeit, Elektroverzinkung für Präzision und Optik, Galvannealing für Schweiß- und Lackierbaugruppen), die richtige Norm mit expliziter Beschichtungsbezeichnung referenzieren, Fertigungseinschränkungen beim Schweißen und Schneiden berücksichtigen und die Beschichtungsdicke an die tatsächliche Expositionsumgebung anpassen – nicht an eine generische Außenkategorie. Korrekt ausgeführt, liefert verzinktes Metall jahrzehntelangen zuverlässigen Korrosionsschutz zu Kosten, die Alternativen wie Edelstahl oder mehrschichtige Farbsysteme selten erreichen.
FAQ
Rostet verzinktes Metall?
Nicht auf die gleiche Weise wie blanker Stahl. Die Zinkbeschichtung korrodiert bevorzugt durch Opferwirkung und schützt den darunterliegenden Stahl auch an kleinen Schadstellen. Rotrost auf dem Stahl erscheint erst, wenn die Zinkschicht lokal erschöpft ist – ein allmählicher, vorhersehbarer Prozess und kein plötzliches Versagen. In atmosphärischen Außenumgebungen kann gut spezifizierter feuerverzinkter Stahl 20–50 Jahre benötigen, um diesen Punkt zu erreichen.
Kann verzinktes Metall sicher geschweißt werden?
Ja, mit entsprechenden Vorsichtsmaßnahmen. Zink verdampft beim Schweißen und erzeugt Zinkoxid-Dämpfe, die eine lokale Absaugung oder geeigneten Atemschutz erfordern. Das Zurückschleifen der Beschichtung 50–75 mm von der Schweißnaht vor dem Schweißen verbessert die Schweißqualität und reduziert die Dampfbildung. Eine Wiederherstellung der Beschichtung nach dem Schweißen – mit zinkreicher Kaltverzinkungsmasse oder thermischem Zinkspritzen – ist erforderlich, um den kathodischen Schutz in der Wärmeeinflusszone wiederherzustellen.
Wie dick ist eine typische Zinkbeschichtung?
Das hängt von der Verzinkungsmethode ab. Feuerverzinkung nach ASTM A123 erzeugt je nach Stahldicke mindestens 45–86 µm. Elektrolytische Verzinkung erzeugt 5–25 µm. G90-Blech nach ASTM A653 hat ein Gesamtbeschichtungsgewicht (beide Seiten zusammen) von 0,90 oz/ft² – etwa 13 µm pro Seite. Geben Sie immer die Norm und die Beschichtungsbezeichnung zusammen an, nicht nur “verzinkt”.”
Ist verzinktes Metall für die CNC-Bearbeitung und Fertigung geeignet?
Ja. Verzinktes Blech ist kompatibel mit CNC-Laserschneiden, Stanzen, Biegen und Bohren. Standard-Hartmetallwerkzeuge verarbeiten die Zinkbeschichtung ohne signifikanten zusätzlichen Verschleiß bei typischen Blechdicken. Schnittkanten legen blanken Stahl frei – für die meisten atmosphärischen Anwendungen ist der kathodische Schutz durch angrenzendes Zink ausreichend. Für aggressive Umgebungen oder strenge Korrosionsanforderungen wird eine Kantenversiegelung oder zinkreiche Farbe an Schnittkanten empfohlen.
Wie lange hält verzinkter Stahl im Freien?
Das hängt von Umgebung und Beschichtungsdicke ab. In ländlichen oder vorstädtischen Atmosphären mit Standard-Feuerverzinkungsbeschichtungen (75 µm) ist eine Lebensdauer von 30–50 Jahren vor der ersten Rostbildung erreichbar. Industrielle oder küstennahe Umgebungen mit erhöhten Schwefel- oder Chloridkonzentrationen reduzieren dies auf 10–25 Jahre. Der Hauptvorteil gegenüber Alternativen ist, dass der Zinkverbrauch allmählich und messbar erfolgt, was eine realistische Lebensdauervorhersage statt Schätzungen ermöglicht.


