
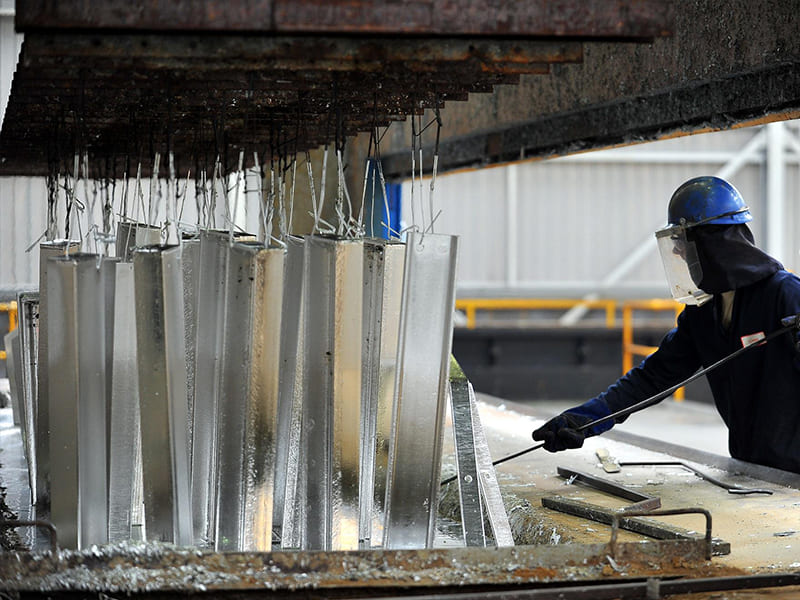
Оцинкованный металл — это сталь или железо, защищённые цинковым покрытием, нанесённым в ходе контролируемого процесса цинкования, — и ключевое слово здесь «контролируемого». Это не универсальный антикоррозийный спрей и не поверхностная краска. Цинкование создаёт металлургическую связь между цинком и стальной подложкой, образуя интерметаллические сплавные слои, которые ведут себя принципиально иначе, чем любое чисто поверхностное покрытие. Результат — материал, который защищает от коррозии посредством двух независимых механизмов одновременно: физической барьерной изоляции и электрохимической протекторной защиты.
Именно этот двойной механизм делает оцинкованный металл достойным понимания с инженерной точки зрения, а не только с точки зрения закупок. Он определяет, как долго оцинкованный компонент прослужит в конкретной среде, как он поведёт себя при царапине или резе, что произойдёт при сварке и для каких применений он действительно подходит, а где нет. В этой статье рассматривается всё это — от электрохимии цинковой защиты до выбора метода цинкования, стандартов покрытия, ограничений при изготовлении и сравнения материалов.
Что такое оцинкованный металл, если точно?
Инженерное определение
С точки зрения материаловедения, оцинкованный металл — это сталь или железо с цинком, связанным с поверхностью посредством контролируемого процесса, создающего истинную металлургическую связь, а не механическую адгезию. Горячее цинкование, наиболее распространённый промышленный процесс, формирует выраженные цинк-железные интерметаллические слои (гамма, дельта, дзета) на границе со сталью, поверх которых на внешней поверхности располагается чистый цинковый эта-слой.
Именно из-за этой структуры оцинкованная сталь ведёт себя иначе, чем окрашенная сталь, при повреждении. Интерметаллические слои химически стабильны и механически прочны. Внешний цинк корродирует предсказуемо. И что критически важно, электрохимическая связь между цинком и сталью продолжает защищать открытые участки стали даже там, где поверхность нарушена.
Кратко: оцинкованный металл = сталь/железо + цинковое покрытие с металлургической связью, обеспечивающее активную коррозионную защиту, а не пассивное покрытие.
Какие металлы цинкуют на практике?
Сталь и железо — единственные металлы, которые регулярно цинкуют, и это не случайно. Цинк образует стабильные, хорошо связанные интерметаллические слои именно с железом. Соотношение в гальваническом ряду между цинком и железом — цинк электрохимически более активен — приводит в действие механизм протекторной защиты, который делает цинкование эффективным.
Другие металлы подчиняются иной логике:
Алюминий уже образует стабильный пассивный оксидный слой Al₂O₃ на поверхности. Анодирование усиливает этот слой; цинковое покрытие поверх него не даёт значимой пользы и interferировало бы с собственным механизмом защиты алюминия.
Нержавеющая сталь полагается на содержание хрома (~10,5%+ Cr) для образования тонкой самовосстанавливающейся пассивной плёнки оксида хрома. Цинкование нержавеющей стали добавило бы цинковый слой без металлургической связи с подложкой и подорвало бы замысел сплава.
Медные сплавы являются неферритными и корродируют по совершенно иным механизмам — сульфидирование, обесцинкование в случае латуни и хлоридное питтингообразование при морском воздействии. Цинковое покрытие не обеспечивает полезной защиты для этих материалов.
Когда инженеры указывают оцинкованный металл, они имеют в виду сталь с цинковым покрытием — и эта конкретика важна для выбора материала, соответствия стандартам и прогнозирования характеристик.
Как работает цинкование: материаловедение
Понимание механизма коррозионной защиты объясняет, почему оцинкованная сталь превосходит окрашенную сталь в реальных условиях эксплуатации — особенно после повреждения.
Протекторная (катодная) защита
Цинк находится примерно при −0,76 В в ряду стандартных электродных потенциалов. Железо — при −0,44 В. Когда оба металла находятся в электрическом контакте в присутствии электролита (дождь, конденсат, влажность), цинк является анодом, а сталь — катодом. Цинк корродирует преимущественно, поставляя электроны, которые поддерживают железо в восстановленном, защищённом состоянии.
Критическое инженерное следствие: цинк не просто покрывает сталь — он активно её защищает. Небольшие участки открытой стали на царапинах, резаных кромках или просверленных отверстиях остаются защищёнными окружающим цинком благодаря этому электрохимическому механизму. Радиус защиты простирается примерно на 1–2 мм от неповреждённого цинка в типичных условиях атмосферного воздействия.
Окрашенная сталь не имеет эквивалента. Как только краска нарушена, коррозия начинается немедленно на открытой стали и обычно распространяется латерально под плёнкой краски через подплёночное окисление — режим отказа, который оцинкованная сталь не проявляет.
Образование цинковой патины: почему защита улучшается со временем
Свежая оцинкованная сталь быстро окисляется на воздухе, образуя оксид цинка (ZnO) — тонкую бело-серую поверхностную плёнку. В течение недель или месяцев наружного воздействия ZnO реагирует с атмосферным CO₂ и влагой, образуя карбонат цинка (ZnCO₃), обычно называемый цинковой патиной.
Карбонат цинка химически стабилен, относительно нерастворим в воде и прилегает к поверхности. Он образует вторичный барьерный слой, который снижает скорость расходования нижележащего цинка. Именно поэтому коррозионная стойкость оцинкованной стали часто стабилизируется или улучшается после начального выветривания — патина действует как самоформирующаяся защитная система.
Это поведение контрастирует с ржавчиной стали (Fe₂O₃/Fe₃O₄), которая пориста, не прилегает и активно втягивает влагу в границу раздела, поддерживая дальнейшую коррозию. Цинковая патина делает противоположное: она замедляет процесс.
Почему оцинкованная сталь превосходит окрашенную сталь на практике
Краска обеспечивает только барьерную защиту. Когда этот барьер цел, он работает хорошо. Когда он нарушен ударом, абразивным износом, резом, проникновением крепежа или УФ-деградацией, защита полностью исчезает в этом месте. Затем коррозия прогрессирует под плёнкой со скоростью, которая может быть выше, чем на неокрашенной стали.
Оцинкованная сталь обеспечивает избыточную защиту. Цинковый слой является барьером, но если барьер нарушен, электрохимическая защита продолжается. Образование патины обеспечивает третий уровень стабилизации. Эта устойчивость к повреждениям является инженерной причиной, по которой оцинкованная сталь предпочтительна для наружных конструкционных применений, изготовленных сборок и компонентов, которые будут подвергаться обработке, креплению и воздействию переменных эксплуатационных условий.
Методы горячего цинкования и типы покрытий: выбор правильного процесса
Четыре основных процесса цинкования широко применяются в промышленности. Каждый из них создаёт цинковое покрытие с различной толщиной, адгезией, качеством поверхности и стоимостью. Выбор правильного процесса для конкретного применения так же важен, как и само указание цинкового покрытия.
Горячее цинкование погружением (HDG)
Стандартный процесс для конструкционной стали. Сталь химически очищается (обезжиривание, травление в HCl или H₂SO₄, флюсование с ZnCl₂·NH₄Cl), затем погружается в расплавленный цинк при температуре примерно 450°C. Во время погружения — обычно 3–10 минут для изготовленных секций — цинк реагирует с железом на поверхности, образуя характерную слоистую структуру.
Толщина покрытия: обычно 50–100 мкм в зависимости от химического состава стали и времени погружения. Высококремнистые стали (диапазон Санделина, 0,03–0,12% Si) могут образовывать чрезмерно толстые, хрупкие покрытия из-за ускоренного роста гамма-слоя — известная проблема в HDG, требующая учёта содержания кремния в спецификации стали.
Внешний вид поверхности: более шероховатый и менее однородный, чем у гальванических покрытий, с видимыми узорами кристаллизации от роста цинковых кристаллов при затвердевании. Размер кристаллов отражает скорость охлаждения и химический состав цинковой ванны; он не коррелирует с коррозионной стойкостью.
Наилучшее применение: наружная конструкционная сталь, изготовленные рамы, ограждения, опоры линий электропередачи, сельскохозяйственное оборудование, тяжёлый крепёж и любые применения, где срок службы покрытия является приоритетом, а косметическая однородность вторична.
Электрогальваническое цинкование
Цинк электрохимически осаждается на сталь при комнатной температуре из раствора цинковой соли. Процесс обеспечивает точный контроль толщины и создаёт очень гладкую, однородную поверхность — но покрытие не имеет металлургических связующих слоёв. Адгезия обеспечивается электрохимическим осаждением, а не интерметаллической диффузией.
Толщина покрытия: 5–25 мкм, с допусками до ±1–2 мкм для прецизионных применений. Это делает электрогальваническое цинкование подходящим для компонентов с жёсткими требованиями к размерам, где колебания толщины горячего покрытия (потенциально ±15–20 мкм) повлияли бы на посадку и сборку.
Более тонкое покрытие означает более короткий срок жертвенной защиты, чем у HDG, для эквивалентных условий — примерно 1/3–1/5 продолжительности коррозионной стойкости по сравнению с испытанием в соляном тумане по ASTM B117. Для внутренних или слабо подверженных воздействию применений это часто приемлемо.
Наилучшее применение: автомобильные кузовные панели, корпуса бытовой техники, прецизионный листовой металл, электронные корпуса и компоненты, где качество поверхности и размерная стабильность являются критическими требованиями.
Гальванизированная сталь (гальванил)
Производится путём термообработки горячеоцинкованной стали сразу после цинковой ванны, преобразующей внешний слой чистого цинка (эта) в поверхность из цинк-железного сплава (примерно 8–12% Fe по всей толщине). Результат — матовая серая поверхность без металлического узора кристаллизации.
Цинк-железная поверхность значительно улучшает адгезию краски — гальванизированная сталь является стандартной подложкой для окрашенных автомобильных кузовных панелей, поскольку поверхность сплава обеспечивает лучшее механическое сцепление для грунтовки и верхнего покрытия, чем чистый цинк. Свариваемость также улучшается, поскольку слой сплава создаёт меньше проблем с цинковыми испарениями, чем поверхности из чистого цинка.
Компромисс: поверхность, богатая железом, несколько более подвержена появлению пятен красной ржавчины при раннем воздействии по сравнению с HDG из чистого цинка, поскольку железо в слое сплава может участвовать в образовании ржавчины до того, как жертвенный механизм полностью включится. Это косметически нежелательно, но структурно незначительно.
Наилучшее применение: сварные и окрашенные сборки, автомобильные закрывающие панели и конструкционные компоненты, элементы стальных конструкций, требующие окрашенной отделки.
Предварительно оцинкованная (заводская) сталь
Цинкуется непрерывно на металлургическом заводе до резки на конечные размеры. Производится на непрерывной линии горячего цинкования на очень высокой скорости, обеспечивая стабильные покрытия от тонких до средних на больших объёмах листовой стали.
Стоимость ниже, чем у HDG после изготовления, поскольку процесс высокоавтоматизирован и сталь обрабатывается в рулонах до добавления каких-либо затрат на изготовление. Ограничение — обрезанные кромки: каждая операция резки, пробивки или рубки после поставки обнажает голую сталь на кромке. Для многих применений листового металла жертвенная защита окружающего цинка адекватно покрывает эти кромки. Для агрессивных сред или непрерывного погружения защита кромок становится конструктивной проблемой.
Наилучшее применение: крупносерийные формованные детали, кровельные листы, компоненты HVAC, электрические корпуса и любые применения, где требуется стабильное покрытие умеренной толщины на больших площадях поверхности.
| Метод | Типичная толщина | Металлургическая связь | Качество поверхности | Основное применение |
|---|---|---|---|---|
| Горячее цинкование | 50–100 мкм | Yes — multi-layer | Rougher, industrial | Outdoor structural, long-life |
| Электрогальваническое цинкование | 5–25 мкм | No — deposited | Smooth, precise | Automotive, precision sheet |
| Гальванизированная с отжигом | 40–70 µm | Yes — alloy surface | Matte, paint-ready | Welded/painted assemblies |
| Pre-galvanized | 10–40 µm | Да | Consistent mill finish | High-volume formed parts |
Key Engineering Properties of Galvanized Metal
Corrosion Resistance: Predictable, Not Infinite
Galvanized steel’s corrosion resistance is quantifiable — which is one of its genuine engineering advantages over painted steel, where coating life varies widely with application quality and damage history. Zinc corrosion rates in different atmospheres are well-characterized:
- Rural atmosphere: ~0.5–1.5 µm/year
- Urban/industrial atmosphere: ~1.5–4.0 µm/year
- Marine atmosphere (coastal, >500 m from surf): ~2.0–5.0 µm/year
- Marine splash zone: potentially 5–15 µm/year
For a 75 µm hot-dip coating in an urban industrial atmosphere corroding at 3 µm/year, time-to-first-rust initiation is approximately 25 years — a rough but defensible engineering estimate. This predictability enables lifecycle cost calculations that painted steel can’t match.
Mechanical Properties After Galvanizing
Galvanization has negligible effect on bulk mechanical properties for most structural steel grades. Yield strength, tensile strength, and elongation remain within material specification after hot-dip treatment. This is consistent with the relatively low bath temperature (450°C) compared to typical steel heat treatment temperatures.
One exception: high-strength steels with yield strength above approximately 690 MPa are susceptible to hydrogen embrittlement from pickling acid exposure during the HDG pre-treatment process. The pickling step (HCl or H₂SO₄) can introduce hydrogen into the steel lattice. For high-strength bolts, springs, and structural members at this strength level, special pre-treatment procedures or alternative coating methods are warranted.
Surface Characteristics and Coating Adhesion
Spangle — the crystalline pattern visible on many galvanized steel surfaces — is often misinterpreted as a quality indicator. It reflects zinc crystallization behavior during cooling and has no direct relationship with coating thickness, adhesion quality, or corrosion resistance. Engineers should evaluate galvanized steel by coating weight measurement and adhesion testing per applicable standards, not by spangle size or appearance.
Coating adhesion in hot-dip galvanizing is mechanically robust because the metallurgical bond at the steel interface prevents delamination. Electrogalvanized coatings have lower adhesion and can peel under severe forming operations.
Service Life in Different Environments
Galvanized metal service life is environment-specific. Engineers who specify “galvanized” without considering exposure category are making a decision based on incomplete information.
| Окружающая среда | Zinc Corrosion Rate | Estimated Service Life (75 µm HDG) | Примечания |
|---|---|---|---|
| В помещении / сухие условия | <0.3 µm/year | 50+ years | Humidity control eliminates most risk |
| Outdoor, rural | 0.5–1.5 µm/year | 30–50 years | Patina formation slows rate over time |
| Outdoor, urban/industrial | 1.5–4.0 µm/year | 15–30 years | Sulfur compounds accelerate zinc loss |
| Marine atmosphere | 2.0–5.0 µm/year | 10–25 years | Distance from surf matters significantly |
| Marine splash zone | 5–15 µm/year | 5–12 years | Consider duplex systems |
These are engineering estimates based on zinc consumption rates — not guarantees. Actual service life is affected by drainage design (horizontal surfaces accumulate electrolyte longer than vertical), crevice geometry, coating continuity at edges and welds, and whether maintenance is performed.
The critical point for procurement and design teams: specify coating thickness based on the actual exposure category, not a generic “galvanized” requirement. An outdoor coastal structure specified with G60 sheet (approximately 9 µm per side) will fail in under 5 years. The same structure with 85 µm HDG per ASTM A123 will last decades.
Standards and Coating Specifications
Specifying galvanized steel correctly means referencing a standard and a coating designation — together. One without the other leaves performance undefined.
Ключевые стандарты
ASTM A123 governs hot-dip galvanized coatings on fabricated structural steel products. Minimum coating thickness requirements are specified by steel article thickness category, ranging from 45 µm for steel under 1.6 mm to 86 µm for steel over 6 mm. This is the standard for structural steel, fabricated frames, and heavy fabrications in North America.
ASTM A153 applies to hot-dip galvanized hardware: bolts, nuts, washers, fasteners, and small parts with complex geometry. Minimum coating weights differ from A123 to account for the geometric complexity of threaded parts.
ASTM A653 covers continuously galvanized sheet steel, defining the G-series coating designations (G30 through G210) based on total zinc coating weight on both surfaces combined in oz/ft².
ISO 1461 is the international counterpart to ASTM A123, broadly comparable in requirements with some differences in thickness minimums and acceptance criteria. Specified on European and global projects.
Reading Coating Designations
G60, G90, Z275 — these designations refer to total zinc coating weight on both sides combined, not single-side thickness. This is frequently misunderstood in procurement:
| Обозначение | Стандарт | Total Coating Weight | Approximate Single-Side Thickness | Типичное использование |
|---|---|---|---|---|
| G60 | ASTM A653 | 0.60 oz/ft² (180 g/m²) | ~9 µm | Indoor, light exposure |
| G90 | ASTM A653 | 0.90 oz/ft² (275 g/m²) | ~13 µm | Standard outdoor sheet |
| G210 | ASTM A653 | 2.10 oz/ft² (640 g/m²) | ~30 µm | Heavy outdoor exposure |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | European structural standard |
A G90 specification on a coastal structure is technically compliant but likely inadequate for the exposure severity. Specifying ASTM A123 with minimum 75 µm coating for the relevant steel thickness category is the appropriate specification for long-life outdoor structural applications.
Applications in Manufacturing and Fabrication
Строительство и инфраструктура
Structural steel for building frames, roofing purlins, cable trays, handrails, guardrails, utility poles, and transmission towers relies on hot-dip galvanizing as the baseline corrosion protection strategy. The material handles on-site cutting, drilling, bolting, and concrete embedment while maintaining adequate sacrificial protection at cut edges. For applications requiring 25–50 year service life with minimal maintenance, HDG galvanized structural steel is usually the most cost-effective specification.
Automotive and Transportation
Pre-galvanized and galvannealed steel account for a significant fraction of automotive body-in-white construction. Electrogalvanized steel is used for exposed outer panels where surface quality and paint adhesion are critical. Underbody components — floor pans, cross-members, bracket assemblies — use galvannealed steel optimized for resistance spot welding and e-coat primer adhesion. Modern automotive zinc coating specifications routinely call for 5–7 µm electrogalvanized on outer panels and 45–70 µm HDG on structural underbody components.
Agricultural and Industrial Equipment
Farm equipment, material handling systems, industrial platforms, and process equipment housings operate in environments that combine abrasion, moisture, chemical exposure, and long service intervals without regular maintenance. Hot-dip galvanized steel provides the damage tolerance and sacrificial protection these conditions require. Zinc’s ability to protect mechanically damaged surfaces is particularly valuable — a scratch on a hot-dip galvanized surface doesn’t initiate corrosion; a scratch on a painted surface does.
Custom Sheet Metal and CNC-Fabricated Parts
Galvanized sheet is widely used for enclosures, electrical cabinets, HVAC components, brackets, and covers in custom manufacturing. It machines well with standard carbide tooling, although zinc coating affects tool wear slightly. CNC laser cutting produces clean cut edges with minimal heat-affected zone — acceptable for most applications, though the exposed steel edge may show light rust in aggressive environments without additional protection.
Manufacturing Considerations and Limitations
Galvanized metal introduces specific fabrication constraints that must be addressed in process planning, not discovered on the shop floor.
Welding Galvanized Steel
Zinc vaporizes at approximately 907°C — well below typical arc welding temperatures of 1,500–3,500°C. During MIG, TIG, or flux-core welding of galvanized steel, the zinc coating in the heat-affected zone burns off completely, releasing zinc oxide fumes.
Безопасность: Zinc fume inhalation causes metal fume fever — a flu-like syndrome that’s unpleasant but typically not permanently harmful. Prevention requires local exhaust ventilation rated for metallic fumes, or respiratory protection (P100 filter with OV cartridge for Zn fumes). Welding galvanized steel without adequate ventilation is an OSHA-regulated hazard.
Weld quality: Burned zinc can introduce porosity in weld metal. Grinding back the zinc coating 50–75 mm from the weld line before welding improves weld quality significantly and reduces fume generation.
Post-weld restoration: The heat-affected zone after welding is bare steel. Corrosion protection must be restored using zinc-rich cold galvanizing compound (>92% zinc content by weight in dry film), thermal spray zinc, or stick-on zinc foil for small areas. None of these restores the full metallurgical bond of HDG, but they restore sacrificial protection adequately for most service environments.
Bending, Forming, and Cutting
Hot-dip galvanized coatings tolerate moderate bending but can crack on tight radii. A minimum bend radius of 3–4× material thickness is a practical guideline for pre-galvanized sheet to prevent coating cracking. For post-galvanized structural sections, forming after HDG is generally not recommended — the thick coating cracks at any significant deformation.
Laser cutting and plasma cutting create bare steel edges. For G90 sheet in a standard indoor or outdoor application, the surrounding zinc provides adequate sacrificial protection for cut edges up to approximately 1–2 mm wide. For more aggressive environments or cut edges wider than this, edge sealing or zinc-rich paint is appropriate.
Repairing Damaged Coatings
Cold galvanizing compounds (zinc-rich paints, >92% Zn in dry film) are the standard field repair method for areas where coating has been damaged by welding, cutting, drilling, or abrasion. Application by brush or spray is straightforward. The repair restores sacrificial protection but doesn’t replicate the hardness or abrasion resistance of the original HDG layer.
For critical structural applications where coating continuity is a safety or warranty requirement, thermal spray zinc (arc spray or flame spray) provides a repair layer closer in performance to HDG. This process requires specialized equipment and trained operators, making it more appropriate for shop repair than field use.
Galvanized Steel vs Stainless Steel vs Painted Carbon Steel
Material selection for corrosion-critical applications involves comparing not just initial performance but failure modes, maintenance requirements, and lifecycle cost.
Оцинкованная сталь против нержавеющей стали
| Аспект | Оцинкованная сталь | Stainless Steel (304/316L) |
|---|---|---|
| Protection mechanism | Zinc sacrificial + barrier | Cr₂O₃ passive film |
| Damage tolerance | High — zinc protects nearby steel | Moderate — scratches can initiate localized corrosion |
| Marine/chloride resistance | Limited — zinc depletes faster in chloride | 316L good; 304 susceptible to pitting |
| Initial material cost | Низкий-средний | High (3–5× galvanized) |
| Welding/fabrication | Standard with precautions | Grade-specific; 316L requires controlled heat input |
| Обслуживание | Minimal until zinc depletion | Minimal throughout service life |
Galvanized steel is the cost-effective choice for most outdoor structural applications. Stainless steel is justified when chloride exposure is severe, temperature exceeds zinc’s practical limits (~200°C sustained), hygiene requirements apply (food, pharma, medical), or cosmetic appearance must be maintained indefinitely.
Оцинкованная сталь vs окрашенная углеродистая сталь
Paint provides barrier protection only. Once the barrier is breached — by a scratch, fastener, edge, or UV degradation — corrosion initiates immediately at the exposed steel and spreads laterally under the paint film. Maintaining painted carbon steel outdoors typically requires inspection and recoating every 5–15 years depending on environment and coating system quality.
Galvanized steel’s sacrificial mechanism prevents under-film corrosion propagation. Lifecycle cost comparisons consistently show galvanized steel as lower total cost over 20–30 year periods when repainting labor and materials are included. The crossover point depends on initial cost differential and environment severity, but galvanized steel typically wins on lifecycle cost for outdoor applications beyond 10 years.
Заключение
Galvanized metal is one of the most thoroughly understood corrosion protection systems in structural engineering, and that understanding is what makes it reliable. The zinc-steel metallurgical bond, sacrificial anode protection, and self-stabilizing zinc carbonate patina together produce a predictable, damage-tolerant coating whose service life can be estimated from zinc thickness and environmental corrosion rate data.
For engineers and procurement teams, the practical application of that understanding is straightforward: specify the right galvanizing method for the application (HDG for structural durability, electrogalvanizing for precision and appearance, galvannealed for weld-and-paint assemblies), reference the correct standard with an explicit coating designation, account for fabrication constraints around welding and cutting, and match the coating thickness to the actual exposure environment — not a generic outdoor category. Done correctly, galvanized metal delivers decades of reliable corrosion protection at a cost that alternatives like stainless steel or multi-layer paint systems rarely match.
Часто задаваемые вопросы
Does galvanized metal rust?
Not in the same way as bare steel. The zinc coating corrodes preferentially through sacrificial action, protecting underlying steel even at small damage sites. Red rust on the steel only appears after the zinc layer is locally depleted — a gradual, predictable process rather than an abrupt failure. In outdoor atmospheric environments, well-specified hot-dip galvanized steel can take 20–50 years to reach this point.
Can galvanized metal be welded safely?
Yes, with proper precautions. Zinc vaporizes during welding, generating zinc oxide fumes that require local exhaust ventilation or appropriate respiratory protection. Grinding back the coating 50–75 mm from the weld line before welding improves weld quality and reduces fume generation. Post-weld coating restoration — using zinc-rich cold galvanizing compound or thermal spray zinc — is required to restore sacrificial protection at the heat-affected zone.
How thick is a typical zinc coating?
It depends on the galvanizing method. Hot-dip galvanizing per ASTM A123 produces 45–86 µm minimum depending on steel thickness. Electrogalvanizing produces 5–25 µm. G90 sheet per ASTM A653 has a total (both sides combined) coating weight of 0.90 oz/ft² — approximately 13 µm per side. Always specify the standard and coating designation together, not just “galvanized.”
Is galvanized metal suitable for CNC machining and fabrication?
Yes. Galvanized sheet is compatible with CNC laser cutting, punching, bending, and drilling. Standard carbide tooling handles the zinc coating without significant additional wear at typical sheet metal thicknesses. Cut edges expose bare steel — for most atmospheric applications, sacrificial protection from adjacent zinc is adequate. For aggressive environments or tight corrosion requirements, edge sealing or zinc-rich paint at cut edges is recommended.
Как долго оцинкованная сталь служит на открытом воздухе?
It depends on environment and coating thickness. In rural or suburban atmospheres with standard hot-dip coatings (75 µm), 30–50 year service life before first rust initiation is achievable. Industrial or coastal environments with elevated sulfur or chloride concentrations reduce this to 10–25 years. The key advantage over alternatives is that zinc consumption is gradual and measurable, enabling realistic service-life prediction rather than guesswork.


