
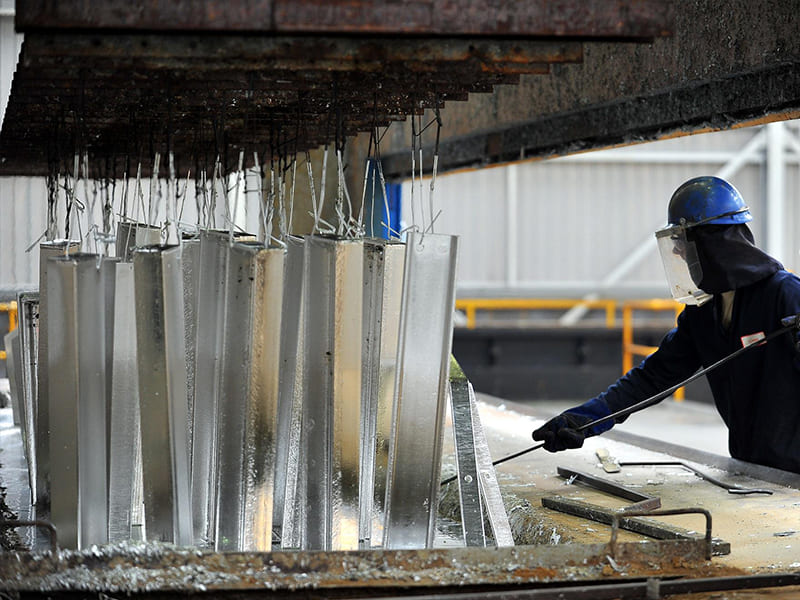
Il metallo zincato è acciaio o ferro protetto da un rivestimento di zinco applicato tramite un processo di zincatura controllato — e la parola chiave è “controllato”. Non si tratta di un generico spray antiruggine né di una vernice superficiale. La zincatura crea un legame metallurgico tra lo zinco e il substrato in acciaio, producendo strati di lega intermetallica che si comportano in modo fondamentalmente diverso da qualsiasi rivestimento applicato esclusivamente in superficie. Il risultato è un materiale che protegge dalla corrosione attraverso due meccanismi indipendenti che agiscono simultaneamente: l’isolamento fisico tramite barriera e la protezione elettrochimica sacrificale.
È proprio questo doppio meccanismo che rende il metallo zincato un argomento da approfondire in termini ingegneristici, piuttosto che limitarsi a considerazioni di approvvigionamento. Esso determina la durata di un componente zincato in un ambiente specifico, il suo comportamento in caso di graffi o tagli, cosa accade quando viene saldato e per quali applicazioni è realmente adatto rispetto a quelle in cui presenta delle limitazioni. Questo articolo tratta tutti questi aspetti: dall’elettrochimica della protezione dello zinco alla scelta del metodo di zincatura, dagli standard di rivestimento ai vincoli di lavorazione, fino al confronto tra i materiali.
Che cos’è esattamente il metallo zincato?
Definizione ingegneristica
Dal punto di vista dell’ingegneria dei materiali, il metallo zincato è acciaio o ferro con zinco legato alla sua superficie attraverso un processo controllato che crea un vero e proprio legame metallurgico — non un’adesione meccanica. La zincatura a caldo, il processo industriale più diffuso, forma distinti strati intermetallici di zinco-ferro (Gamma, Delta, Zeta) all’interfaccia con l’acciaio, sormontati da uno strato Eta di zinco puro sulla superficie esterna.
È proprio questa struttura a determinare il diverso comportamento dell’acciaio zincato rispetto a quello verniciato in caso di danneggiamento. Gli strati intermetallici sono chimicamente stabili e meccanicamente resistenti. Lo strato esterno di zinco si corrode in modo prevedibile. E, cosa fondamentale, la relazione elettrochimica tra zinco e acciaio continua a proteggere le aree di acciaio esposte anche laddove la superficie sia stata compromessa.
In breve: metallo zincato = acciaio/ferro + rivestimento di zinco con legame metallurgico, che garantisce una protezione attiva contro la corrosione anziché un rivestimento passivo.
Quali metalli vengono zincati nella pratica?
L'acciaio e il ferro sono gli unici metalli che vengono abitualmente zincati, e questa scelta non è casuale. Lo zinco forma strati intermetallici stabili e ben legati proprio con il ferro. La relazione nella serie galvanica tra zinco e ferro — essendo lo zinco elettrochimicamente più attivo — è alla base del meccanismo di protezione sacrificale che rende efficace la zincatura.
Altri metalli seguono una logica diversa:
Alluminio forma già uno strato stabile di ossido passivo di Al₂O₃ in superficie. L'anodizzazione rafforza questo strato; il rivestimento di zinco applicato su di esso non apporta alcun vantaggio significativo e interferirebbe con il meccanismo di protezione proprio dell'alluminio.
Acciaio inossidabile si basa sul contenuto di cromo (~10,5%+ Cr) per formare un sottile strato passivo di ossido di cromo in grado di autorigenerarsi. La zincatura dell’acciaio inossidabile aggiungerebbe uno strato di zinco privo di legame metallurgico con il substrato e comprometterebbe lo scopo progettuale della lega.
Leghe di rame sono metalli non ferrosi e sono soggetti a corrosione attraverso meccanismi completamente diversi: solforazione, dezincificazione nel caso dell’ottone e corrosione puntiforme indotta dai cloruri in caso di esposizione in ambiente marino. Il rivestimento di zinco non offre alcuna protezione efficace per questi materiali.
Quando gli ingegneri indicano il “metallo zincato”, intendono l’acciaio rivestito di zinco — e questa precisazione è fondamentale per la scelta dei materiali, la conformità alle norme e la previsione delle prestazioni.
Come funziona la zincatura: la scienza dei materiali
Comprendere il meccanismo di protezione dalla corrosione spiega perché l’acciaio zincato offra prestazioni migliori rispetto all’acciaio verniciato in condizioni reali di utilizzo, in particolare in seguito a danni.
Protezione con anodo sacrificale (catonica)
Lo zinco si colloca a circa −0,76 V nella serie dei potenziali elettrodici standard. Il ferro si trova a −0,44 V. Quando entrambi i metalli sono in contatto elettrico in presenza di un elettrolita (pioggia, condensa, umidità), lo zinco funge da anodo e l’acciaio da catodo. Lo zinco si corrode per primo, fornendo elettroni che mantengono il ferro in uno stato ridotto e protetto.
L'implicazione tecnica fondamentale è che lo zinco non si limita a ricoprire l'acciaio, ma lo protegge attivamente. Le piccole aree di acciaio esposto in corrispondenza di graffi, bordi tagliati o fori rimangono protette dallo zinco circostante grazie a questo meccanismo elettrochimico. Il raggio di protezione si estende per circa 1–2 mm dallo zinco intatto in condizioni tipiche di esposizione atmosferica.
L'acciaio verniciato non ha eguali. Una volta che la vernice viene danneggiata, la corrosione inizia immediatamente sull'acciaio esposto e in genere si diffonde lateralmente sotto lo strato di vernice attraverso l'ossidazione sottofilm — una modalità di cedimento che l'acciaio zincato non presenta.
Formazione della patina di zinco: perché la protezione migliora con il passare del tempo
L'acciaio zincato fresco si ossida rapidamente a contatto con l'aria, formando ossido di zinco (ZnO), una sottile pellicola superficiale di colore bianco-grigio. Dopo settimane o mesi di esposizione all'aperto, lo ZnO reagisce con la CO₂ atmosferica e l'umidità formando carbonato di zinco (ZnCO₃), comunemente chiamato patina di zinco.
Il carbonato di zinco è chimicamente stabile, relativamente insolubile in acqua e aderisce bene alla superficie. Forma uno strato barriera secondario che riduce la velocità con cui lo zinco sottostante viene consumato. Ecco perché la resistenza alla corrosione dell’acciaio zincato spesso si stabilizza o migliora dopo l’iniziale esposizione agli agenti atmosferici: la patina funge da sistema protettivo che si forma autonomamente.
Questo comportamento è in netto contrasto con la ruggine dell’acciaio (Fe₂O₃/Fe₃O₄), che è porosa, non aderente e attira attivamente l’umidità nell’interfaccia per alimentare l’ulteriore corrosione. La patina di zinco fa invece l’opposto: rallenta il processo.
Perché, nella pratica, l’acciaio zincato offre prestazioni migliori rispetto all’acciaio verniciato
La vernice offre esclusivamente una protezione di tipo barriera. Quando tale barriera è intatta, funziona bene. Quando viene compromessa da urti, abrasioni, tagli, penetrazione di elementi di fissaggio o degrado dovuto ai raggi UV, la protezione scompare completamente in quel punto. La corrosione progredisce quindi sotto lo strato di vernice a velocità che possono essere superiori a quelle riscontrate sull’acciaio non verniciato.
L'acciaio zincato offre una protezione ridondante. Lo strato di zinco funge da barriera, ma se questa viene compromessa, la protezione elettrochimica continua ad agire. La formazione della patina costituisce un terzo strato di stabilizzazione. Questa tolleranza al danneggiamento è il motivo tecnico per cui l’acciaio zincato è preferito per applicazioni strutturali all’aperto, assemblaggi prefabbricati e componenti che saranno maneggiati, fissati ed esposti a condizioni ambientali variabili.
Metodi di zincatura e tipi di rivestimento: come scegliere il processo più adatto
Nell'industria sono comunemente utilizzati quattro processi principali di zincatura. Ciascuno di essi produce un rivestimento di zinco con spessori, adesione, qualità superficiale e costi diversi. La scelta del processo più adatto all'applicazione è importante tanto quanto la scelta stessa del rivestimento di zinco.
Zincatura a caldo (HDG)
Il processo standard per l’acciaio da costruzione. L’acciaio viene sottoposto a pulizia chimica (sgrassaggio, decapaggio in HCl o H₂SO₄, trattamento con ZnCl₂·NH₄Cl), quindi immerso in zinco fuso a circa 450 °C. Durante l’immersione — che dura in genere dai 3 ai 10 minuti per i profilati lavorati — lo zinco reagisce con il ferro presente in superficie formando la caratteristica struttura a strati.
Spessore del rivestimento: tipicamente 50–100 µm a seconda della composizione chimica dell’acciaio e del tempo di immersione. Gli acciai ad alto tenore di silicio (la gamma Sandelin, 0,03–0,12% Si) possono produrre rivestimenti eccessivamente spessi e fragili a causa della crescita accelerata dello strato gamma — un problema noto nella zincatura a caldo (HDG) che richiede di prestare attenzione al tenore di silicio nelle specifiche dell’acciaio.
Aspetto superficiale: più ruvido e variabile rispetto ai rivestimenti elettrolitici, con motivi a scaglie visibili dovuti alla crescita dei cristalli di zinco durante la solidificazione. La dimensione delle scaglie riflette la velocità di raffreddamento e la composizione chimica del bagno di zinco; non è correlata alla resistenza alla corrosione.
Ideale per: acciaio strutturale per uso esterno, telai prefabbricati, parapetti, tralicci di trasmissione, attrezzature agricole, elementi di fissaggio pesanti e qualsiasi applicazione in cui la durata del rivestimento sia la priorità e l’uniformità estetica sia secondaria.
Galvanizzazione elettrolitica
Lo zinco viene depositato elettrochimicamente sull'acciaio a temperatura ambiente a partire da un bagno di sali di zinco. Il processo consente un controllo preciso dello spessore e produce una superficie molto liscia e uniforme, ma il rivestimento non presenta strati di legame metallurgico. L'adesione si basa sulla deposizione elettrochimica piuttosto che sulla diffusione intermetallica.
Spessore del rivestimento: 5–25 µm, con tolleranze raggiungibili di ±1–2 µm per applicazioni di precisione. Ciò rende l’elettrogalvanizzazione adatta a componenti con requisiti dimensionali rigorosi, nei quali la variazione dello spessore del rivestimento ottenuto per immersione a caldo (potenzialmente ±15–20 µm) potrebbe compromettere l’accoppiamento e l’assemblaggio.
Lo strato di rivestimento più sottile comporta una durata sacrificale inferiore rispetto alla zincatura a caldo (HDG) in condizioni ambientali equivalenti — circa da 1/3 a 1/5 della durata della resistenza alla corrosione, secondo il test comparativo con nebbia salina secondo la norma ASTM B117. Per applicazioni in ambienti interni o con esposizione limitata, ciò è spesso accettabile.
Ideale per: pannelli di carrozzeria, involucri di elettrodomestici, lamiere di precisione, involucri per componenti elettronici e componenti in cui la qualità superficiale e l’uniformità dimensionale sono requisiti fondamentali.
Acciaio galvanizzato e ricotto
Si ottiene sottoponendo l'acciaio zincato a caldo a un trattamento termico immediatamente dopo il bagno di zinco, trasformando lo strato esterno di zinco puro (Eta) in una superficie di lega di zinco-ferro (con un contenuto di Fe compreso approssimativamente tra 8 e 12%). Il risultato è una superficie grigio opaco priva di riflessi metallici.
La superficie in zinco-ferro migliora notevolmente l'adesione della vernice: l'acciaio galvanizzato è il substrato standard per i pannelli verniciati delle carrozzerie automobilistiche, poiché la superficie in lega garantisce un migliore legame meccanico con il primer e la mano di finitura rispetto allo zinco puro. Anche la saldabilità risulta migliorata, poiché lo strato di lega causa meno problemi legati ai fumi di zinco rispetto alle superfici in zinco puro.
Il compromesso: la superficie ricca di ferro è leggermente più soggetta alla formazione di macchie di ruggine rossa nelle prime fasi di esposizione rispetto allo zincatura a caldo (HDG) con zinco puro, poiché il ferro presente nello strato di lega può contribuire alla formazione della ruggine prima che il meccanismo sacrificale entri pienamente in azione. Si tratta di un fenomeno esteticamente indesiderabile, ma strutturalmente irrilevante.
Ideale per: assemblaggi saldati e verniciati, chiusure e componenti strutturali per il settore automobilistico, elementi di costruzione in acciaio che richiedono una finitura verniciata.
Acciaio pre-zincato (zincato in laminatoio)
Zincato in continuo presso l'acciaieria prima del taglio alle dimensioni finali. Prodotto tramite una linea di zincatura a caldo in continuo ad altissima velocità, che garantisce rivestimenti uniformi di spessore da sottile a medio su grandi volumi di lamiera d'acciaio.
Il costo è inferiore rispetto alla zincatura a caldo post-lavorazione, poiché il processo è altamente automatizzato e l’acciaio viene movimentato in rotoli prima che vengano aggiunti eventuali costi di lavorazione. Il limite è rappresentato dai bordi tagliati: ogni operazione di taglio, punzonatura o cesoiatura successiva alla consegna espone l’acciaio nudo lungo il bordo. Per molte applicazioni della lamiera, la protezione sacrificale dello zinco circostante copre adeguatamente questi bordi. In ambienti aggressivi o in caso di immersione continua, la protezione dei bordi diventa un aspetto da considerare in fase di progettazione.
Ideale per: pezzi stampati in grandi volumi, lamiere per coperture, componenti per impianti di climatizzazione, quadri elettrici e qualsiasi applicazione in cui sia necessario un rivestimento uniforme di spessore moderato su ampie superfici.
| Metodo | Spessore tipico | Legame metallurgico | Qualità della superficie | Applicazione primaria |
|---|---|---|---|---|
| Zincatura a caldo | 50–100 µm | Sì — multistrato | Più grezzo, industriale | Strutturale per esterni, a lunga durata |
| Galvanizzazione elettrolitica | 5–25 µm | No — depositato | Fluido, preciso | Settore automobilistico, lamiera di precisione |
| Galvanizzato e ricotto | 40–70 µm | Sì — superficie in lega | Opaco, pronto per la verniciatura | Gruppi saldati/verniciati |
| Pre-zincato | 10–40 µm | Sì | Finitura di fabbrica uniforme | Pezzi stampati in grandi volumi |
Principali proprietà tecniche del metallo zincato
Resistenza alla corrosione: prevedibile, ma non infinita
La resistenza alla corrosione dell’acciaio zincato è quantificabile — il che rappresenta uno dei suoi reali vantaggi tecnici rispetto all’acciaio verniciato, nel quale la durata del rivestimento varia notevolmente a seconda della qualità dell’applicazione e dei danni subiti nel tempo. I tassi di corrosione dello zinco in diverse atmosfere sono ben caratterizzati:
- Ambiente rurale: ~0,5–1,5 µm/anno
- Ambiente urbano/industriale: ~1,5–4,0 µm/anno
- Atmosfera marina (costiera, a più di 500 m dalla battigia): ~2,0–5,0 µm/anno
- Zona di spruzzo marino: potenzialmente 5–15 µm/anno
Per un rivestimento applicato a caldo dello spessore di 75 µm in un ambiente industriale urbano con un tasso di corrosione di 3 µm/anno, il tempo necessario affinché compaia la prima traccia di ruggine è di circa 25 anni: si tratta di una stima ingegneristica approssimativa ma plausibile. Questa prevedibilità consente di effettuare calcoli dei costi del ciclo di vita che l’acciaio verniciato non è in grado di eguagliare.
Proprietà meccaniche dopo la zincatura
La zincatura ha un effetto trascurabile sulle proprietà meccaniche globali della maggior parte dei tipi di acciaio strutturale. Il limite di snervamento, la resistenza alla trazione e l'allungamento rimangono entro i limiti previsti dalle specifiche del materiale dopo il trattamento di zincatura a caldo. Ciò è in linea con la temperatura relativamente bassa del bagno (450 °C) rispetto alle temperature tipiche dei trattamenti termici dell'acciaio.
Un'eccezione: gli acciai ad alta resistenza con limite di snervamento superiore a circa 690 MPa sono soggetti a infragilimento da idrogeno dovuto all'esposizione agli acidi di decapaggio durante il processo di pretrattamento HDG. La fase di decapaggio (con HCl o H₂SO₄) può introdurre idrogeno nella struttura cristallina dell’acciaio. Per bulloni, molle ed elementi strutturali ad alta resistenza di questo livello, sono necessarie procedure di pretrattamento specifiche o metodi di rivestimento alternativi.
Caratteristiche della superficie e adesione del rivestimento
Lo “spangle” — il motivo cristallino visibile su molte superfici in acciaio zincato — viene spesso erroneamente interpretato come un indicatore di qualità. Esso riflette il comportamento di cristallizzazione dello zinco durante il raffreddamento e non ha alcuna relazione diretta con lo spessore del rivestimento, la qualità dell’adesione o la resistenza alla corrosione. Gli ingegneri dovrebbero valutare l’acciaio zincato misurando il peso del rivestimento ed effettuando prove di adesione secondo le norme applicabili, non in base alle dimensioni o all’aspetto dello spangle.
L'adesione del rivestimento nella zincatura a caldo è meccanicamente robusta, poiché il legame metallurgico all'interfaccia con l'acciaio impedisce la delaminazione. I rivestimenti elettrozincati presentano un'adesione inferiore e possono staccarsi in caso di operazioni di formatura particolarmente intense.
Durata di vita in diversi ambienti
La durata del metallo zincato dipende dalle condizioni ambientali. Gli ingegneri che specificano “zincato” senza tenere conto della categoria di esposizione stanno prendendo una decisione basata su informazioni incomplete.
| Ambiente | Velocità di corrosione dello zinco | Durata di vita stimata (75 µm di rivestimento zincato a caldo) | Note |
|---|---|---|---|
| Al chiuso / asciutto | <0,3 µm/anno | Oltre 50 anni | Il controllo dell'umidità elimina gran parte del rischio |
| All'aperto, in campagna | 0,5–1,5 µm/anno | 30–50 anni | La formazione della patina rallenta col passare del tempo |
| All'aperto, urbano/industriale | 1,5–4,0 µm/anno | 15–30 anni | I composti dello zolfo accelerano la perdita di zinco |
| Atmosfera marina | 2,0–5,0 µm/anno | 10–25 anni | La distanza dalla risacca è un fattore molto importante |
| Zona di spruzzi marini | 5–15 µm/anno | 5–12 anni | Prendere in considerazione i sistemi duplex |
Si tratta di stime tecniche basate sui tassi di consumo dello zinco — non di garanzie. La durata effettiva dipende dalla progettazione del sistema di drenaggio (le superfici orizzontali trattengono l’elettrolita più a lungo rispetto a quelle verticali), dalla geometria delle fessure, dalla continuità del rivestimento lungo i bordi e le saldature, nonché dall’eventuale esecuzione della manutenzione.
Il punto cruciale per i team addetti agli appalti e alla progettazione: specificare lo spessore del rivestimento in base alla categoria di esposizione effettiva, non a un requisito generico di “zincatura”. Una struttura costiera all’aperto realizzata con lamiere G60 (circa 9 µm per lato) si deteriorerà in meno di 5 anni. La stessa struttura con un rivestimento HDG da 85 µm conforme alla norma ASTM A123 durerà decenni.
Norme e specifiche relative ai rivestimenti
Per specificare correttamente l’acciaio zincato è necessario fare riferimento sia a una norma che a una designazione del rivestimento — entrambe. Se manca una delle due, le prestazioni rimangono indefinite.
Standard chiave
ASTM A123 regola i rivestimenti zincati a caldo sui prodotti strutturali in acciaio lavorati. I requisiti minimi di spessore del rivestimento sono specificati in base alla categoria di spessore del pezzo in acciaio, e variano da 45 µm per l'acciaio di spessore inferiore a 1,6 mm a 86 µm per l'acciaio di spessore superiore a 6 mm. Si tratta della norma di riferimento per l'acciaio strutturale, i telai lavorati e le strutture pesanti in Nord America.
ASTM A153 Si applica alla ferramenta zincata a caldo: bulloni, dadi, rondelle, elementi di fissaggio e minuteria con geometria complessa. I pesi minimi del rivestimento differiscono rispetto alla norma A123 per tenere conto della complessità geometrica dei componenti filettati.
ASTM A653 si riferisce alla lamiera di acciaio zincata a continuo, definendo le denominazioni dei rivestimenti della serie G (da G30 a G210) in base al peso totale del rivestimento di zinco su entrambe le superfici, espresso in oz/ft².
ISO 1461 è la norma internazionale corrispondente alla norma ASTM A123, sostanzialmente comparabile in termini di requisiti, pur presentando alcune differenze relative agli spessori minimi e ai criteri di accettazione. È specificata in progetti europei e internazionali.
Come interpretare le sigle dei rivestimenti
G60, G90, Z275 — queste denominazioni si riferiscono al peso totale del rivestimento di zinco su entrambi i lati, non allo spessore su un solo lato. Questo aspetto viene spesso frainteso nel settore degli appalti:
| Designazione | Standard | Peso totale del rivestimento | Spessore approssimativo su un solo lato | Uso tipico |
|---|---|---|---|---|
| G60 | ASTM A653 | 0,60 once/piede quadrato (180 g/m²) | ~9 µm | All'interno, esposizione alla luce |
| G90 | ASTM A653 | 0,90 once/piede quadrato (275 g/m²) | ~13 µm | Foglio standard per esterni |
| G210 | ASTM A653 | 2,10 once/piede quadrato (640 g/m²) | ~30 µm | Forte esposizione all’aperto |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | Norma strutturale europea |
Una specifica G90 applicata a una struttura costiera è tecnicamente conforme, ma probabilmente inadeguata data la gravità dell’esposizione. La specifica ASTM A123, con uno spessore minimo del rivestimento di 75 µm per la categoria di spessore dell’acciaio pertinente, è quella appropriata per applicazioni strutturali all’aperto destinate a una lunga durata.
Applicazioni nel settore della produzione e della lavorazione
Edilizia e infrastrutture
L’acciaio strutturale utilizzato per telai edilizi, arcarecci per coperture, passerelle portacavi, corrimano, parapetti, pali della rete elettrica e tralicci di trasmissione si avvale della zincatura a caldo come strategia di base per la protezione dalla corrosione. Il materiale si presta al taglio, alla foratura, all’imbullonatura e all’ancoraggio nel calcestruzzo in cantiere, mantenendo al contempo un’adeguata protezione sacrificale sui bordi di taglio. Per le applicazioni che richiedono una durata di servizio compresa tra 25 e 50 anni con una manutenzione minima, l’acciaio strutturale zincato a caldo (HDG) rappresenta solitamente la soluzione più conveniente.
Settore automobilistico e dei trasporti
L’acciaio pre-zincato e l’acciaio galvannealed rappresentano una quota significativa nella costruzione delle scocche grezze delle automobili. L’acciaio elettrozincato viene utilizzato per i pannelli esterni a vista, dove la qualità della superficie e l’adesione della vernice sono fondamentali. I componenti del sottoscocca — pianali, traverse, gruppi di staffe — utilizzano acciaio galvannealed ottimizzato per la saldatura a punti e l’adesione del primer e-coat. Le moderne specifiche relative al rivestimento in zinco nel settore automobilistico prevedono abitualmente uno spessore di 5–7 µm di zincatura elettrolitica sui pannelli esterni e di 45–70 µm di zincatura a caldo (HDG) sui componenti strutturali del sottoscocca.
Attrezzature agricole e industriali
Le attrezzature agricole, i sistemi di movimentazione dei materiali, le piattaforme industriali e gli alloggiamenti delle apparecchiature di processo operano in ambienti caratterizzati da abrasione, umidità, esposizione a sostanze chimiche e lunghi intervalli di manutenzione senza interventi regolari. L'acciaio zincato a caldo offre la resistenza ai danni e la protezione sacrificale richieste da queste condizioni. La capacità dello zinco di proteggere le superfici danneggiate meccanicamente è particolarmente preziosa: un graffio su una superficie zincata a caldo non provoca la corrosione, mentre un graffio su una superficie verniciata sì.
Lamiere su misura e componenti lavorati CNC
La lamiera zincata è ampiamente utilizzata per la realizzazione di involucri, armadi elettrici, componenti per impianti di climatizzazione, staffe e coperture nella produzione su misura. È facilmente lavorabile con utensili standard in carburo, sebbene il rivestimento di zinco influisca leggermente sull’usura degli utensili. Il taglio laser CNC produce bordi di taglio puliti con una zona termicamente alterata minima — accettabile per la maggior parte delle applicazioni, sebbene il bordo in acciaio esposto possa presentare lievi tracce di ruggine in ambienti aggressivi senza protezione aggiuntiva.
Aspetti e limiti relativi alla produzione
Il metallo zincato comporta specifici vincoli di lavorazione che devono essere presi in considerazione nella pianificazione del processo, anziché essere individuati solo in officina.
Saldatura dell'acciaio zincato
Lo zinco vaporizza a circa 907 °C, una temperatura ben al di sotto delle temperature tipiche della saldatura ad arco, che vanno dai 1.500 ai 3.500 °C. Durante la saldatura MIG, TIG o con filo animato di acciaio zincato, il rivestimento di zinco nella zona termicamente alterata brucia completamente, rilasciando fumi di ossido di zinco.
Sicurezza: L'inalazione di fumi di zinco provoca la "febbre da fumi metallici", una sindrome simile all'influenza che è fastidiosa ma che in genere non comporta danni permanenti. La prevenzione richiede un sistema di ventilazione locale di aspirazione adatto ai fumi metallici oppure una protezione respiratoria (filtro P100 con cartuccia OV per fumi di Zn). La saldatura dell’acciaio zincato senza un’adeguata ventilazione costituisce un rischio regolamentato dall’OSHA.
Qualità della saldatura: Lo zinco bruciato può causare porosità nel metallo di saldatura. La levigatura del rivestimento di zinco a una distanza di 50–75 mm dalla linea di saldatura prima della saldatura migliora notevolmente la qualità della saldatura e riduce la formazione di fumi.
Ripristino post-saldatura: La zona termicamente alterata dopo la saldatura è costituita da acciaio nudo. La protezione anticorrosiva deve essere ripristinata utilizzando un composto di zincatura a freddo ad alto contenuto di zinco (contenuto di zinco >92% in peso nel film secco), zinco applicato mediante spruzzatura termica o fogli di zinco autoadesivi per piccole aree. Nessuna di queste soluzioni ripristina il pieno legame metallurgico della zincatura a caldo (HDG), ma ripristina adeguatamente la protezione sacrificale per la maggior parte degli ambienti di impiego.
Piegatura, formatura e taglio
I rivestimenti zincati a caldo tollerano flessioni moderate, ma possono incrinarsi in presenza di raggi di curvatura stretti. Un raggio di curvatura minimo pari a 3–4 volte lo spessore del materiale costituisce una linea guida pratica per le lamiere pre-zincate, al fine di evitare la formazione di crepe nel rivestimento. Per i profilati strutturali post-zincati, la formatura dopo la zincatura a caldo non è generalmente raccomandata: il rivestimento spesso si incrina in presenza di qualsiasi deformazione significativa.
Il taglio al laser e il taglio al plasma creano bordi in acciaio nudo. Per le lamiere G90 utilizzate in applicazioni standard sia in ambienti interni che esterni, lo strato di zinco circostante garantisce un’adeguata protezione sacrificale per i bordi tagliati larghi fino a circa 1–2 mm. In ambienti più aggressivi o in presenza di bordi tagliati più larghi, è opportuno ricorrere alla sigillatura dei bordi o all’applicazione di vernice ricca di zinco.
Riparazione dei rivestimenti danneggiati
I composti per zincatura a freddo (vernici ad alto contenuto di zinco, >92% Zn nel film secco) rappresentano il metodo standard di riparazione in loco per le aree in cui il rivestimento è stato danneggiato da saldature, tagli, forature o abrasioni. L'applicazione a pennello o a spruzzo è semplice. La riparazione ripristina la protezione sacrificale, ma non riproduce la durezza né la resistenza all'abrasione dello strato originale di zincatura a caldo.
Per le applicazioni strutturali critiche in cui la continuità del rivestimento costituisce un requisito di sicurezza o di garanzia, lo zinco applicato mediante spruzzatura termica (a arco o a fiamma) fornisce uno strato di riparazione con prestazioni più simili a quelle della zincatura a caldo (HDG). Questo processo richiede attrezzature specializzate e operatori qualificati, rendendolo più adatto alle riparazioni in officina che all’impiego in cantiere.
Acciaio zincato vs acciaio inossidabile vs acciaio al carbonio verniciato
La scelta dei materiali per applicazioni soggette a corrosione comporta il confronto non solo delle prestazioni iniziali, ma anche delle modalità di guasto, dei requisiti di manutenzione e dei costi del ciclo di vita.
Acciaio zincato vs acciaio inossidabile
| Aspetto | Acciaio zincato | Acciaio inossidabile (304/316L) |
|---|---|---|
| Meccanismo di protezione | Zinco sacrificale + barriera | Film passivo di Cr₂O₃ |
| Tolleranza ai danni | Elevato — lo zinco protegge l'acciaio circostante | Moderato — i graffi possono provocare corrosione localizzata |
| Resistenza agli agenti marini e ai cloruri | Limitato — lo zinco si esaurisce più rapidamente in presenza di cloruro | Il 316L è adatto; il 304 è soggetto a corrosione puntiforme |
| Costo iniziale dei materiali | Basso-medio | Elevato (3–5 volte più resistente del zincato) |
| Saldatura/lavorazione metallica | Standard con precauzioni | Specifico per il grado; il 316L richiede un apporto termico controllato |
| Manutenzione | Minimo fino all'esaurimento dello zinco | Minimo per tutta la durata di vita utile |
L'acciaio zincato rappresenta la scelta più conveniente per la maggior parte delle applicazioni strutturali all'aperto. L'acciaio inossidabile è indicato nei casi in cui l'esposizione ai cloruri sia elevata, la temperatura superi i limiti pratici dello zinco (~200 °C in modo prolungato), siano previsti requisiti igienici (settori alimentare, farmaceutico, medico) o sia necessario mantenere l'aspetto estetico nel tempo.
Acciaio zincato vs acciaio al carbonio verniciato
La vernice offre solo una protezione di barriera. Una volta che la barriera viene compromessa — a causa di un graffio, di un elemento di fissaggio, di uno spigolo o del degrado causato dai raggi UV — la corrosione ha inizio immediatamente sull’acciaio esposto e si diffonde lateralmente sotto il film di vernice. La manutenzione dell’acciaio al carbonio verniciato esposto all’aperto richiede in genere ispezioni e ritocchi di verniciatura ogni 5–15 anni, a seconda dell’ambiente e della qualità del sistema di rivestimento.
Il meccanismo di protezione sacrificale dell’acciaio zincato impedisce la propagazione della corrosione sotto il rivestimento. I confronti dei costi del ciclo di vita evidenziano costantemente che l’acciaio zincato presenta un costo totale inferiore su periodi di 20–30 anni, quando si includono la manodopera e i materiali necessari per la riverniciatura. Il punto di svolta dipende dal differenziale di costo iniziale e dalla severità dell’ambiente, ma l’acciaio zincato risulta in genere più vantaggioso in termini di costo del ciclo di vita per applicazioni esterne con durata superiore ai 10 anni.
Conclusione
Il metallo zincato è uno dei sistemi di protezione dalla corrosione meglio conosciuti nell’ingegneria strutturale, ed è proprio questa conoscenza a renderlo affidabile. Il legame metallurgico tra zinco e acciaio, la protezione tramite anodo sacrificale e la patina di carbonato di zinco autostabilizzante producono insieme un rivestimento prevedibile e resistente ai danni, la cui durata può essere stimata in base allo spessore dello zinco e ai dati relativi alla velocità di corrosione ambientale.
Per gli ingegneri e i team addetti agli acquisti, l’applicazione pratica di tali conoscenze è semplice: specificare il metodo di zincatura più adatto all’applicazione (zincatura a caldo per la durabilità strutturale, zincatura elettrolitica per precisione ed estetica, zincatura annealata per assemblaggi da saldare e verniciare), fare riferimento alla norma corretta con una designazione esplicita del rivestimento, tenere conto dei vincoli di fabbricazione relativi alla saldatura e al taglio e adeguare lo spessore del rivestimento all’ambiente di esposizione effettivo — non a una generica categoria “esterna”. Se utilizzato correttamente, il metallo zincato garantisce decenni di protezione affidabile contro la corrosione a un costo che alternative come l’acciaio inossidabile o i sistemi di verniciatura multistrato raramente riescono a eguagliare.
FAQ
Il metallo zincato si arrugginisce?
Non allo stesso modo dell’acciaio nudo. Il rivestimento di zinco si corrode in modo preferenziale attraverso un’azione sacrificale, proteggendo l’acciaio sottostante anche in presenza di piccoli danni. La ruggine rossa sull’acciaio compare solo dopo che lo strato di zinco si è localmente esaurito — un processo graduale e prevedibile piuttosto che un cedimento improvviso. In ambienti atmosferici all’aperto, l’acciaio zincato a caldo, se correttamente specificato, può impiegare dai 20 ai 50 anni per raggiungere questo punto.
È possibile saldare il metallo zincato in tutta sicurezza?
Sì, adottando le dovute precauzioni. Durante la saldatura lo zinco vaporizza, generando fumi di ossido di zinco che richiedono una ventilazione locale di scarico o un’adeguata protezione respiratoria. La levigatura del rivestimento a una distanza di 50–75 mm dalla linea di saldatura prima della saldatura migliora la qualità della saldatura e riduce la generazione di fumi. È necessario ripristinare il rivestimento dopo la saldatura — utilizzando un composto di zincatura a freddo ad alto contenuto di zinco o zinco applicato mediante spruzzatura termica — per ripristinare la protezione sacrificale nella zona termicamente alterata.
Qual è lo spessore tipico di un rivestimento di zinco?
Dipende dal metodo di zincatura. La zincatura a caldo secondo la norma ASTM A123 produce uno spessore minimo compreso tra 45 e 86 µm, a seconda dello spessore dell’acciaio. La zincatura elettrolitica produce uno spessore compreso tra 5 e 25 µm. La lamiera G90 secondo la norma ASTM A653 ha un peso totale del rivestimento (su entrambi i lati) di 0,90 oz/ft² — circa 13 µm per lato. Specificare sempre sia la norma che la designazione del rivestimento, non limitarsi a indicare semplicemente “zincato”.”
Il metallo zincato è adatto alla lavorazione e alla fabbricazione con macchine CNC?
Sì. La lamiera zincata è compatibile con il taglio laser CNC, la punzonatura, la piegatura e la foratura. Gli utensili standard in carburo gestiscono il rivestimento di zinco senza un’usura aggiuntiva significativa agli spessori tipici della lamiera. I bordi di taglio espongono l’acciaio nudo: per la maggior parte delle applicazioni atmosferiche, la protezione sacrificale fornita dallo zinco adiacente è adeguata. Per ambienti aggressivi o requisiti di resistenza alla corrosione rigorosi, si raccomanda la sigillatura dei bordi o l’applicazione di vernice ricca di zinco sui bordi tagliati.
Quanto dura l'acciaio zincato all'aperto?
Dipende dall’ambiente e dallo spessore del rivestimento. In contesti rurali o suburbani con rivestimenti standard a immersione a caldo (75 µm), è possibile raggiungere una durata di servizio di 30–50 anni prima della comparsa della prima ruggine. Gli ambienti industriali o costieri con elevate concentrazioni di zolfo o cloruri riducono tale durata a 10–25 anni. Il vantaggio principale rispetto alle alternative è che il consumo di zinco è graduale e misurabile, consentendo una previsione realistica della durata di vita utile anziché una semplice stima approssimativa.


