
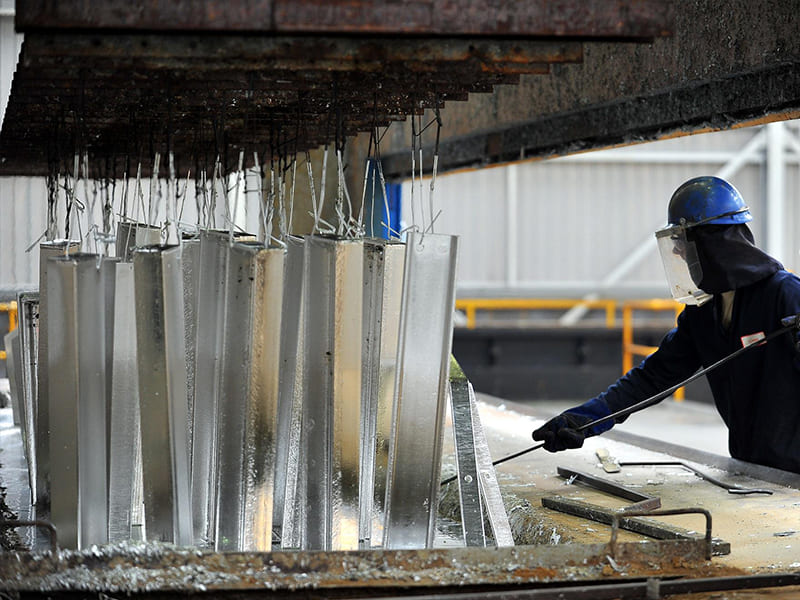
El metal galvanizado es acero o hierro protegido por un recubrimiento de zinc aplicado mediante un proceso de galvanización controlado — y la palabra clave es controlado. No se trata de un spray antioxidante genérico ni de una pintura superficial. La galvanización crea un enlace metalúrgico entre el zinc y el sustrato de acero, produciendo capas de aleación intermetálica que se comportan de manera fundamentalmente diferente a cualquier recubrimiento puramente superficial. El resultado es un material que protege contra la corrosión mediante dos mecanismos independientes simultáneamente: aislamiento por barrera física y protección electroquímica sacrificial.
Ese doble mecanismo es lo que hace que el metal galvanizado valga la pena entenderlo en términos de ingeniería, no solo en términos de adquisición. Determina cuánto tiempo sobrevive un componente galvanizado en un entorno específico, cómo se comporta cuando se raya o corta, qué sucede cuando se suelda, y para qué aplicaciones es realmente adecuado frente a dónde se queda corto. Este artículo cubre todo eso — desde la electroquímica de la protección con zinc hasta la selección del método de galvanización, las normas de recubrimiento, las restricciones de fabricación y las comparaciones de materiales.
¿Qué es exactamente el metal galvanizado?
Definición de ingeniería
Desde la perspectiva de la ingeniería de materiales, el metal galvanizado es acero o hierro con zinc unido a su superficie mediante un proceso controlado que crea una verdadera unión metalúrgica — no una adhesión mecánica. La galvanización por inmersión en caliente, el proceso industrial más común, forma capas intermetálicas distintivas de zinc-hierro (Gamma, Delta, Zeta) en la interfaz del acero, rematadas por una capa exterior de zinc puro Eta en la superficie externa.
Esta estructura es la razón por la que el acero galvanizado se comporta de manera diferente al acero pintado cuando se daña. Las capas intermetálicas son químicamente estables y mecánicamente resistentes. El zinc exterior se corroe de manera predecible. Y, de manera crítica, la relación electroquímica entre el zinc y el acero continúa protegiendo las áreas de acero expuestas incluso donde la superficie está comprometida.
En resumen: metal galvanizado = acero/hierro + recubrimiento de zinc con unión metalúrgica, que proporciona protección activa contra la corrosión en lugar de una cobertura pasiva.
¿Qué metales se galvanizan en la práctica?
El acero y el hierro son los únicos metales que se galvanizan de manera rutinaria, y eso no es arbitrario. El zinc forma capas intermetálicas estables y bien adheridas específicamente con el hierro. La relación de la serie galvánica entre el zinc y el hierro — siendo el zinc más electroquímicamente activo — impulsa el mecanismo de protección sacrificial que hace efectiva la galvanización.
Otros metales siguen una lógica diferente:
Aluminio ya forma una capa de óxido pasivo estable de Al₂O₃ en la superficie. El anodizado mejora esta capa; el recubrimiento de zinc sobre ella no proporciona ningún beneficio significativo e interferiría con el propio mecanismo de protección del aluminio.
Acero inoxidable depende del contenido de cromo (~10.5%+ Cr) para formar una película pasiva delgada y auto-reparable de óxido de cromo. Galvanizar acero inoxidable añadiría una capa de zinc sin unión metalúrgica al sustrato y socavaría la intención de diseño de la aleación.
Aleaciones de cobre son no ferrosos y se corroen mediante mecanismos completamente diferentes — sulfuración, dezincificación en el caso del latón, y picaduras inducidas por cloruros en exposición marina. El recubrimiento de zinc no proporciona ninguna protección útil para estos materiales.
Cuando los ingenieros especifican metal galvanizado, se refieren a acero recubierto de zinc — y esa especificidad importa para la selección de materiales, el cumplimiento de normas y la predicción del rendimiento.
Cómo funciona la galvanización: la ciencia de los materiales
Comprender el mecanismo de protección contra la corrosión explica por qué el acero galvanizado supera al acero pintado en condiciones reales de servicio — particularmente después de un daño.
Protección por ánodo de sacrificio (catódica)
El zinc se sitúa en aproximadamente −0,76 V en la serie de potenciales de electrodo estándar. El hierro se sitúa en −0,44 V. Cuando ambos metales están en contacto eléctrico en presencia de un electrolito (lluvia, condensación, humedad), el zinc es el ánodo y el acero es el cátodo. El zinc se corroe preferentemente, suministrando electrones que mantienen el hierro en un estado reducido y protegido.
La implicación crítica de ingeniería: el zinc no solo cubre el acero — lo protege activamente. Las pequeñas áreas de acero expuesto en rayones, bordes cortados o agujeros perforados permanecen protegidas por el zinc circundante mediante este mecanismo electroquímico. El radio de protección se extiende aproximadamente de 1 a 2 mm desde el zinc intacto en condiciones típicas de exposición atmosférica.
El acero pintado no tiene equivalente. Una vez que la pintura se rompe, la corrosión comienza inmediatamente en el acero expuesto y típicamente se extiende lateralmente bajo la película de pintura mediante oxidación bajo película — un modo de fallo que el acero galvanizado no presenta.
Formación de pátina de zinc: por qué la protección mejora con el tiempo
El acero galvanizado recién producido se oxida rápidamente en el aire, formando óxido de zinc (ZnO) — una película superficial delgada de color blanco grisáceo. Durante semanas a meses de exposición al exterior, el ZnO reacciona con el CO₂ atmosférico y la humedad para formar carbonato de zinc (ZnCO₃), comúnmente llamado pátina de zinc.
El carbonato de zinc es químicamente estable, relativamente insoluble en agua y adherente a la superficie. Forma una capa de barrera secundaria que reduce la velocidad a la que se consume el zinc subyacente. Esta es la razón por la que la resistencia a la corrosión del acero galvanizado a menudo se estabiliza o mejora después de la intemperización inicial — la pátina actúa como un sistema protector autoformante.
Este comportamiento contrasta con la herrumbre del acero (Fe₂O₃/Fe₃O₄), que es porosa, no adherente y atrae activamente la humedad hacia la interfaz para sostener una mayor corrosión. La pátina de zinc hace lo contrario: ralentiza el proceso.
Por qué el acero galvanizado supera al acero pintado en la práctica
La pintura proporciona únicamente protección de barrera. Cuando esa barrera está intacta, funciona bien. Cuando se ve comprometida por impacto, abrasión, corte, penetración de sujetadores o degradación por rayos UV, la protección desaparece por completo en esa ubicación. La corrosión entonces progresa bajo la película a velocidades que pueden ser más rápidas que en acero sin recubrir.
El acero galvanizado proporciona protección redundante. La capa de zinc es la barrera, pero si la barrera se ve comprometida, la protección electroquímica continúa. La formación de pátina proporciona una tercera capa de estabilización. Esta tolerancia al daño es la razón de ingeniería por la que el acero galvanizado se prefiere para aplicaciones estructurales exteriores, conjuntos fabricados y componentes que serán manipulados, sujetados y expuestos a condiciones de campo variables.
Métodos de galvanizado y tipos de recubrimiento: selección del proceso adecuado
Cuatro procesos principales de galvanizado se utilizan comúnmente en la industria. Cada uno produce un recubrimiento de zinc con diferente espesor, adherencia, calidad superficial y perfil de costo. Seleccionar el proceso correcto para la aplicación es tan importante como especificar el recubrimiento de zinc en absoluto.
Galvanizado por inmersión en caliente (HDG)
El proceso estándar para acero estructural. El acero se limpia químicamente (desengrasado, decapado en HCl o H₂SO₄, fluxado con ZnCl₂·NH₄Cl), y luego se sumerge en zinc fundido a aproximadamente 450°C. Durante la inmersión — típicamente de 3 a 10 minutos para secciones fabricadas — el zinc reacciona con el hierro en la superficie para formar la estructura en capas característica.
Espesor del recubrimiento: típicamente 50–100 µm dependiendo de la química del acero y el tiempo de inmersión. Los aceros de alto silicio (el rango de Sandelin, 0.03–0.12% Si) pueden producir recubrimientos excesivamente gruesos y frágiles debido al crecimiento acelerado de la capa Gamma — un problema conocido en HDG que requiere conciencia del contenido de silicio en la especificación del acero.
Apariencia superficial: más rugosa y más variable que los recubrimientos electrodepositados, con patrones de escarcha visibles del crecimiento de cristales de zinc durante la solidificación. El tamaño de la escarcha refleja la velocidad de enfriamiento y la química del baño de zinc; no se correlaciona con la resistencia a la corrosión.
Más adecuado para: acero estructural exterior, marcos fabricados, barreras de protección, torres de transmisión, equipos agrícolas, sujetadores pesados y cualquier aplicación donde la vida útil del recubrimiento sea la prioridad y la uniformidad cosmética sea secundaria.
Electrogalvanizado
El zinc se deposita electroquímicamente sobre el acero a temperatura ambiente desde un baño de sal de zinc. El proceso ofrece un control preciso del espesor y produce una superficie muy lisa y uniforme — pero el recubrimiento no tiene capas de unión metalúrgica. La adherencia depende de la deposición electroquímica en lugar de la difusión intermetálica.
Espesor del recubrimiento: 5–25 µm, con tolerancias alcanzables de ±1–2 µm para aplicaciones de precisión. Esto hace que el electrogalvanizado sea apropiado para componentes con requisitos dimensionales estrictos donde la variación del espesor del recubrimiento por inmersión en caliente (potencialmente ±15–20 µm) afectaría el ajuste y el ensamblaje.
El recubrimiento más delgado significa una vida sacrificial más corta que el HDG para entornos equivalentes — aproximadamente 1/3 a 1/5 de la duración de resistencia a la corrosión según la comparación de niebla salina ASTM B117. Para aplicaciones interiores o ligeramente expuestas, esto suele ser aceptable.
Más adecuado para: paneles de carrocería automotriz, carcasas de electrodomésticos, chapa metálica de precisión, gabinetes electrónicos y componentes donde la calidad superficial y la consistencia dimensional son requisitos críticos.
Acero galvannealed
Se produce mediante tratamiento térmico del acero galvanizado por inmersión en caliente inmediatamente después del baño de zinc, convirtiendo la capa exterior de zinc puro (Eta) en una superficie de aleación zinc-hierro (aproximadamente 8–12% Fe en todo el espesor). El resultado es una superficie gris mate sin escarcha metálica.
La superficie de zinc-hierro mejora significativamente la adherencia de la pintura — el acero galvannealed es el sustrato estándar para paneles de carrocería automotriz pintados porque la superficie de aleación proporciona mejor unión mecánica para imprimación y capa final que el zinc puro. La soldabilidad también mejora ya que la capa de aleación produce menos problemas de humos de zinc que las superficies de zinc puro.
La compensación: la superficie rica en hierro es algo más susceptible a manchas de óxido rojo en la exposición temprana en comparación con el HDG de zinc puro, porque el hierro en la capa de aleación puede participar en la formación de óxido antes de que el mecanismo sacrificial se active por completo. Esto es cosméticamente indeseable pero estructuralmente menor.
Más adecuado para: conjuntos soldados y pintados, cierres y componentes estructurales automotrices, elementos de construcción de acero que requieren acabado pintado.
Acero pregalvanizado (galvanizado en molino)
Galvanizado continuamente en la acería antes del corte a dimensiones finales. Se produce a través de una línea continua de inmersión en caliente a muy alta velocidad, produciendo recubrimientos consistentes de delgados a medios en grandes volúmenes de chapa de acero.
El costo es menor que el HDG posterior a la fabricación porque el proceso está altamente automatizado y el acero se maneja en forma de bobina antes de que se agreguen los costos de fabricación. La limitación son los bordes cortados: cada operación de corte, punzonado o cizallado después de la entrega expone acero desnudo en el borde. Para muchas aplicaciones de chapa metálica, la protección sacrificial del zinc circundante cubre estos bordes adecuadamente. Para entornos agresivos o inmersión continua, la protección de bordes se convierte en una preocupación de diseño.
Más adecuado para: piezas formadas de alto volumen, láminas para techos, componentes HVAC, gabinetes eléctricos y cualquier aplicación donde se necesite un recubrimiento consistente de espesor moderado en grandes áreas superficiales.
| Método | Espesor habitual | Enlace Metalúrgico | Calidad de Superficie | Aplicación principal |
|---|---|---|---|---|
| Galvanización en caliente | 50–100 µm | Sí — multicapa | Más rugoso, industrial | Estructural para exteriores, larga vida útil |
| Electrogalvanizado | 5–25 µm | No — depositado | Liso, preciso | Automotriz, chapa de precisión |
| Galvannealed | 40–70 µm | Sí — superficie de aleación | Mate, listo para pintar | Ensamblajes soldados/pintados |
| Pre-galvanizado | 10–40 µm | Sí | Acabado de laminación consistente | Piezas conformadas de alto volumen |
Propiedades de Ingeniería Clave del Metal Galvanizado
Resistencia a la Corrosión: Predecible, No Infinita
La resistencia a la corrosión del acero galvanizado es cuantificable — lo cual es una de sus verdaderas ventajas de ingeniería sobre el acero pintado, donde la vida del recubrimiento varía ampliamente según la calidad de aplicación y el historial de daños. Las tasas de corrosión del zinc en diferentes atmósferas están bien caracterizadas:
- Atmósfera rural: ~0.5–1.5 µm/año
- Atmósfera urbana/industrial: ~1.5–4.0 µm/año
- Atmósfera marina (costera, >500 m del oleaje): ~2.0–5.0 µm/año
- Zona de salpicadura marina: potencialmente 5–15 µm/año
Para un recubrimiento por inmersión en caliente de 75 µm en una atmósfera industrial urbana que se corroe a 3 µm/año, el tiempo hasta la iniciación de la primera oxidación es de aproximadamente 25 años — una estimación de ingeniería aproximada pero defendible. Esta previsibilidad permite cálculos de costo de ciclo de vida que el acero pintado no puede igualar.
Propiedades Mecánicas Después del Galvanizado
La galvanización tiene un efecto insignificante en las propiedades mecánicas del material para la mayoría de los grados de acero estructural. El límite elástico, la resistencia a la tracción y el alargamiento permanecen dentro de la especificación del material después del tratamiento por inmersión en caliente. Esto es consistente con la temperatura relativamente baja del baño (450°C) en comparación con las temperaturas típicas de tratamiento térmico del acero.
Una excepción: los aceros de alta resistencia con límite elástico superior a aproximadamente 690 MPa son susceptibles a la fragilización por hidrógeno debido a la exposición al ácido de decapado durante el proceso de pretratamiento HDG. El paso de decapado (HCl o H₂SO₄) puede introducir hidrógeno en la red del acero. Para pernos de alta resistencia, resortes y elementos estructurales en este nivel de resistencia, se justifican procedimientos especiales de pretratamiento o métodos alternativos de recubrimiento.
Características de Superficie y Adherencia del Recubrimiento
La flor de zinc — el patrón cristalino visible en muchas superficies de acero galvanizado — a menudo se malinterpreta como un indicador de calidad. Refleja el comportamiento de cristalización del zinc durante el enfriamiento y no tiene relación directa con el espesor del recubrimiento, la calidad de adherencia o la resistencia a la corrosión. Los ingenieros deben evaluar el acero galvanizado mediante la medición del peso del recubrimiento y pruebas de adherencia según las normas aplicables, no por el tamaño o la apariencia de la flor de zinc.
La adherencia del recubrimiento en la galvanización por inmersión en caliente es mecánicamente robusta porque el enlace metalúrgico en la interfaz del acero previene la delaminación. Los recubrimientos electrogalvanizados tienen menor adherencia y pueden desprenderse bajo operaciones severas de conformado.
Vida Útil en Diferentes Entornos
La vida útil del metal galvanizado es específica del entorno. Los ingenieros que especifican “galvanizado” sin considerar la categoría de exposición están tomando una decisión basada en información incompleta.
| Medio ambiente | Tasa de Corrosión del Zinc | Vida Útil Estimada (75 µm HDG) | Notas |
|---|---|---|---|
| Interior / seco | <0.3 µm/año | Más de 50 años | El control de humedad elimina la mayoría de los riesgos |
| Exterior, rural | 5–1.5 µm/año | 30–50 años | La formación de pátina reduce la tasa con el tiempo |
| Exterior, urbano/industrial | 5–4.0 µm/año | 15–30 años | Los compuestos de azufre aceleran la pérdida de zinc |
| Atmósfera marina | 0–5.0 µm/año | 10–25 años | La distancia desde la superficie importa significativamente |
| Zona de salpicadura marina | 5–15 µm/año | 5–12 años | Considere sistemas dúplex |
Estas son estimaciones de ingeniería basadas en tasas de consumo de zinc — no garantías. La vida útil real se ve afectada por el diseño de drenaje (las superficies horizontales acumulan electrolito por más tiempo que las verticales), la geometría de las hendiduras, la continuidad del recubrimiento en bordes y soldaduras, y si se realiza mantenimiento.
El punto crítico para los equipos de compras y diseño: especifique el espesor del recubrimiento según la categoría de exposición real, no un requisito genérico de “galvanizado”. Una estructura costera exterior especificada con lámina G60 (aproximadamente 9 µm por lado) fallará en menos de 5 años. La misma estructura con 85 µm de HDG según ASTM A123 durará décadas.
Normas y Especificaciones de Recubrimiento
Especificar acero galvanizado correctamente significa referenciar una norma y una designación de recubrimiento — juntas. Una sin la otra deja el rendimiento indefinido.
Normas Clave
ASTM A123 rige los recubrimientos galvanizados por inmersión en caliente en productos de acero estructural fabricado. Los requisitos mínimos de espesor del recubrimiento se especifican por categoría de espesor del artículo de acero, desde 45 µm para acero de menos de 1,6 mm hasta 86 µm para acero de más de 6 mm. Esta es la norma para acero estructural, marcos fabricados y fabricaciones pesadas en América del Norte.
ASTM A153 se aplica a herrajes galvanizados por inmersión en caliente: pernos, tuercas, arandelas, sujetadores y piezas pequeñas con geometría compleja. Los pesos mínimos del recubrimiento difieren de A123 para tener en cuenta la complejidad geométrica de las piezas roscadas.
ASTM A653 cubre la lámina de acero galvanizada continuamente, definiendo las designaciones de recubrimiento de la serie G (G30 a G210) basadas en el peso total del recubrimiento de zinc en ambas superficies combinadas en oz/ft².
ISO 1461 es el equivalente internacional de ASTM A123, ampliamente comparable en requisitos con algunas diferencias en los mínimos de espesor y criterios de aceptación. Especificada en proyectos europeos y globales.
Lectura de las Designaciones de Recubrimiento
G60, G90, Z275 — estas designaciones se refieren al peso total del recubrimiento de zinc en ambos lados combinados, no al espesor de un solo lado. Esto se malinterpreta frecuentemente en las compras:
| Designación | Estándar | Peso Total del Recubrimiento | Espesor Aproximado de un Solo Lado | Uso típico |
|---|---|---|---|---|
| G60 | ASTM A653 | 0,60 oz/ft² (180 g/m²) | ~9 µm | Interior, exposición ligera |
| G90 | ASTM A653 | 0,90 oz/ft² (275 g/m²) | ~13 µm | Lámina exterior estándar |
| G210 | ASTM A653 | 2,10 oz/ft² (640 g/m²) | ~30 µm | Exposición exterior intensa |
| Z275 | EN 10346 | 275 g/m² | ~19 µm | Norma estructural europea |
Una especificación G90 en una estructura costera es técnicamente conforme pero probablemente inadecuada para la severidad de la exposición. Especificar ASTM A123 con un recubrimiento mínimo de 75 µm para la categoría de espesor de acero relevante es la especificación apropiada para aplicaciones estructurales exteriores de larga vida útil.
Aplicaciones en Manufactura y Fabricación
Construcción e infraestructuras
El acero estructural para marcos de edificios, correas de techado, bandejas portacables, pasamanos, barandillas, postes de servicios públicos y torres de transmisión depende de la galvanización por inmersión en caliente como estrategia base de protección contra la corrosión. El material soporta corte en obra, perforación, atornillado y empotramiento en concreto mientras mantiene una protección de sacrificio adecuada en los bordes cortados. Para aplicaciones que requieren una vida útil de 25–50 años con mantenimiento mínimo, el acero estructural galvanizado por inmersión en caliente suele ser la especificación más rentable.
Automotriz y Transporte
El acero pregalvanizado y galvannealed representa una fracción significativa de la construcción de carrocerías automotrices en blanco. El acero electrogalvanizado se utiliza para paneles exteriores expuestos donde la calidad de la superficie y la adherencia de la pintura son críticas. Los componentes de la parte inferior — pisos, travesaños, conjuntos de soportes — utilizan acero galvannealed optimizado para soldadura por puntos de resistencia y adherencia de imprimación electroforética. Las especificaciones modernas de recubrimiento de zinc automotriz requieren rutinariamente 5–7 µm de electrogalvanizado en paneles exteriores y 45–70 µm de HDG en componentes estructurales de la parte inferior.
Equipos Agrícolas e Industriales
Los equipos agrícolas, sistemas de manejo de materiales, plataformas industriales y carcasas de equipos de proceso operan en entornos que combinan abrasión, humedad, exposición química y largos intervalos de servicio sin mantenimiento regular. El acero galvanizado por inmersión en caliente proporciona la tolerancia al daño y la protección de sacrificio que estas condiciones requieren. La capacidad del zinc para proteger superficies dañadas mecánicamente es particularmente valiosa — un rayón en una superficie galvanizada por inmersión en caliente no inicia corrosión; un rayón en una superficie pintada sí lo hace.
Chapa Metálica Personalizada y Piezas Fabricadas con CNC
La lámina galvanizada se utiliza ampliamente para gabinetes, armarios eléctricos, componentes de HVAC, soportes y cubiertas en manufactura personalizada. Se mecaniza bien con herramientas de carburo estándar, aunque el recubrimiento de zinc afecta ligeramente el desgaste de la herramienta. El corte por láser CNC produce bordes de corte limpios con una zona mínima afectada por el calor — aceptable para la mayoría de las aplicaciones, aunque el borde de acero expuesto puede mostrar óxido ligero en entornos agresivos sin protección adicional.
Consideraciones y Limitaciones de Manufactura
El metal galvanizado introduce restricciones de fabricación específicas que deben abordarse en la planificación del proceso, no descubrirse en el taller.
Soldadura de acero galvanizado
El zinc se vaporiza a aproximadamente 907°C — muy por debajo de las temperaturas típicas de soldadura por arco de 1,500–3,500°C. Durante la soldadura MIG, TIG o de núcleo fundente de acero galvanizado, el recubrimiento de zinc en la zona afectada por el calor se quema por completo, liberando humos de óxido de zinc.
Seguridad: La inhalación de humos de zinc causa fiebre por humos metálicos — un síndrome similar a la gripe que es desagradable pero generalmente no causa daño permanente. La prevención requiere ventilación de extracción local clasificada para humos metálicos, o protección respiratoria (filtro P100 con cartucho OV para humos de Zn). Soldar acero galvanizado sin ventilación adecuada es un peligro regulado por OSHA.
Calidad de la soldadura: El zinc quemado puede introducir porosidad en el metal de soldadura. Esmerilar el recubrimiento de zinc 50–75 mm desde la línea de soldadura antes de soldar mejora significativamente la calidad de la soldadura y reduce la generación de humos.
Restauración post-soldadura: La zona afectada por el calor después de soldar es acero desnudo. La protección contra la corrosión debe restaurarse utilizando compuesto de galvanizado en frío rico en zinc (>92% de contenido de zinc en peso en película seca), zinc por proyección térmica o láminas de zinc adhesivas para áreas pequeñas. Ninguno de estos restaura el enlace metalúrgico completo del HDG, pero restauran la protección de sacrificio adecuadamente para la mayoría de los entornos de servicio.
Doblado, conformado y corte
Los recubrimientos galvanizados por inmersión en caliente toleran doblados moderados pero pueden agrietarse en radios ajustados. Un radio mínimo de doblado de 3–4× el espesor del material es una guía práctica para láminas pre-galvanizadas para prevenir el agrietamiento del recubrimiento. Para secciones estructurales post-galvanizadas, el conformado después del HDG generalmente no se recomienda — el recubrimiento grueso se agrieta con cualquier deformación significativa.
El corte por láser y el corte por plasma crean bordes de acero desnudo. Para láminas G90 en una aplicación estándar de interior o exterior, el zinc circundante proporciona protección de sacrificio adecuada para bordes cortados de hasta aproximadamente 1–2 mm de ancho. Para entornos más agresivos o bordes cortados más anchos que esto, el sellado de bordes o la pintura rica en zinc son apropiados.
Reparación de recubrimientos dañados
Los compuestos de galvanizado en frío (pinturas ricas en zinc, >92% de Zn en película seca) son el método estándar de reparación en campo para áreas donde el recubrimiento ha sido dañado por soldadura, corte, perforación o abrasión. La aplicación con brocha o spray es sencilla. La reparación restaura la protección de sacrificio pero no replica la dureza ni la resistencia a la abrasión de la capa HDG original.
Para aplicaciones estructurales críticas donde la continuidad del recubrimiento es un requisito de seguridad o garantía, el zinc por proyección térmica (proyección por arco o por llama) proporciona una capa de reparación más cercana en rendimiento al HDG. Este proceso requiere equipo especializado y operadores capacitados, lo que lo hace más apropiado para reparación en taller que para uso en campo.
Acero galvanizado vs acero inoxidable vs acero al carbono pintado
La selección de materiales para aplicaciones críticas de corrosión implica comparar no solo el rendimiento inicial, sino también los modos de falla, los requisitos de mantenimiento y el costo del ciclo de vida.
Acero galvanizado vs acero inoxidable
| Aspecto | Acero Galvanizado | Acero inoxidable (304/316L) |
|---|---|---|
| Mecanismo de protección | Zinc de sacrificio + barrera | Película pasiva de Cr₂O₃ |
| Tolerancia al daño | Alta — el zinc protege el acero cercano | Moderada — los rayones pueden iniciar corrosión localizada |
| Resistencia marina/cloruros | Limitada — el zinc se agota más rápido en cloruros | 316L bueno; 304 susceptible a picaduras |
| Costo inicial del material | Bajo-medio | Alto (3–5× galvanizado) |
| Soldadura/fabricación | Estándar con precauciones | Específico del grado; 316L requiere aporte de calor controlado |
| Mantenimiento | Mínimo hasta el agotamiento del zinc | Mínimo durante toda la vida útil |
El acero galvanizado es la opción rentable para la mayoría de las aplicaciones estructurales exteriores. El acero inoxidable se justifica cuando la exposición a cloruros es severa, la temperatura excede los límites prácticos del zinc (~200°C sostenidos), se aplican requisitos de higiene (alimentos, farmacéutica, médica) o la apariencia cosmética debe mantenerse indefinidamente.
Acero galvanizado vs acero al carbono pintado
La pintura proporciona solo protección de barrera. Una vez que la barrera se rompe — por un rayón, sujetador, borde o degradación UV — la corrosión se inicia inmediatamente en el acero expuesto y se extiende lateralmente bajo la película de pintura. El mantenimiento del acero al carbono pintado en exteriores generalmente requiere inspección y repintado cada 5–15 años dependiendo del entorno y la calidad del sistema de recubrimiento.
El mecanismo de sacrificio del acero galvanizado previene la propagación de la corrosión bajo la película. Las comparaciones de costo del ciclo de vida muestran consistentemente que el acero galvanizado tiene un costo total más bajo en períodos de 20–30 años cuando se incluyen la mano de obra y los materiales de repintado. El punto de equilibrio depende del diferencial de costo inicial y la severidad del entorno, pero el acero galvanizado típicamente gana en costo del ciclo de vida para aplicaciones exteriores más allá de 10 años.
Conclusión
El metal galvanizado es uno de los sistemas de protección contra la corrosión más completamente comprendidos en la ingeniería estructural, y esa comprensión es lo que lo hace confiable. El enlace metalúrgico zinc-acero, la protección por ánodo de sacrificio y la pátina autoestabilizante de carbonato de zinc producen juntos un recubrimiento predecible y tolerante al daño cuya vida útil puede estimarse a partir del espesor del zinc y los datos de tasa de corrosión ambiental.
Para ingenieros y equipos de adquisiciones, la aplicación práctica de esa comprensión es directa: especificar el método de galvanizado correcto para la aplicación (HDG para durabilidad estructural, electrogalvanizado para precisión y apariencia, galvannealed para ensamblajes de soldadura y pintura), referenciar la norma correcta con una designación de recubrimiento explícita, considerar las restricciones de fabricación en torno a la soldadura y el corte, y ajustar el espesor del recubrimiento al entorno de exposición real — no a una categoría genérica de exterior. Hecho correctamente, el metal galvanizado ofrece décadas de protección confiable contra la corrosión a un costo que alternativas como el acero inoxidable o los sistemas de pintura multicapa rara vez igualan.
FAQ
¿Se oxida el metal galvanizado?
No de la misma manera que el acero desnudo. El recubrimiento de zinc se corroe preferentemente mediante acción de ánodo de sacrificio, protegiendo el acero subyacente incluso en pequeños puntos de daño. La herrumbre roja en el acero solo aparece después de que la capa de zinc se agota localmente: un proceso gradual y predecible en lugar de una falla abrupta. En ambientes atmosféricos exteriores, el acero galvanizado por inmersión en caliente bien especificado puede tardar de 20 a 50 años en alcanzar este punto.
¿Se puede soldar metal galvanizado de manera segura?
Sí, con las precauciones adecuadas. El zinc se vaporiza durante la soldadura, generando humos de óxido de zinc que requieren ventilación por extracción local o protección respiratoria adecuada. Esmerilar el recubrimiento de 50 a 75 mm desde la línea de soldadura antes de soldar mejora la calidad de la soldadura y reduce la generación de humos. La restauración del recubrimiento después de la soldadura, utilizando compuesto de galvanizado en frío rico en zinc o zinc por proyección térmica, es necesaria para restaurar la protección de sacrificio en la zona afectada por el calor.
¿Qué grosor tiene un recubrimiento típico de zinc?
Depende del método de galvanizado. La galvanización por inmersión en caliente según ASTM A123 produce un mínimo de 45 a 86 µm dependiendo del grosor del acero. La electrogalvanización produce de 5 a 25 µm. La lámina G90 según ASTM A653 tiene un peso total de recubrimiento (ambos lados combinados) de 0.90 oz/ft², aproximadamente 13 µm por lado. Siempre especifique la norma y la designación del recubrimiento juntas, no solo “galvanizado”.”
¿Es adecuado el metal galvanizado para mecanizado y fabricación CNC?
Sí. La lámina galvanizada es compatible con corte por láser CNC, punzonado, plegado y taladrado. Las herramientas de carburo estándar manejan el recubrimiento de zinc sin desgaste significativo adicional en grosores típicos de lámina metálica. Los bordes cortados exponen acero desnudo; para la mayoría de las aplicaciones atmosféricas, la protección de sacrificio del zinc adyacente es adecuada. Para ambientes agresivos o requisitos de corrosión estrictos, se recomienda sellado de bordes o pintura rica en zinc en los bordes cortados.
¿Cuánto dura el acero galvanizado en exteriores?
Depende del ambiente y del grosor del recubrimiento. En atmósferas rurales o suburbanas con recubrimientos estándar de inmersión en caliente (75 µm), se puede lograr una vida útil de 30 a 50 años antes de la primera iniciación de herrumbre. Los ambientes industriales o costeros con concentraciones elevadas de azufre o cloruro reducen esto a 10 a 25 años. La ventaja clave sobre las alternativas es que el consumo de zinc es gradual y medible, lo que permite una predicción realista de la vida útil en lugar de conjeturas.


