
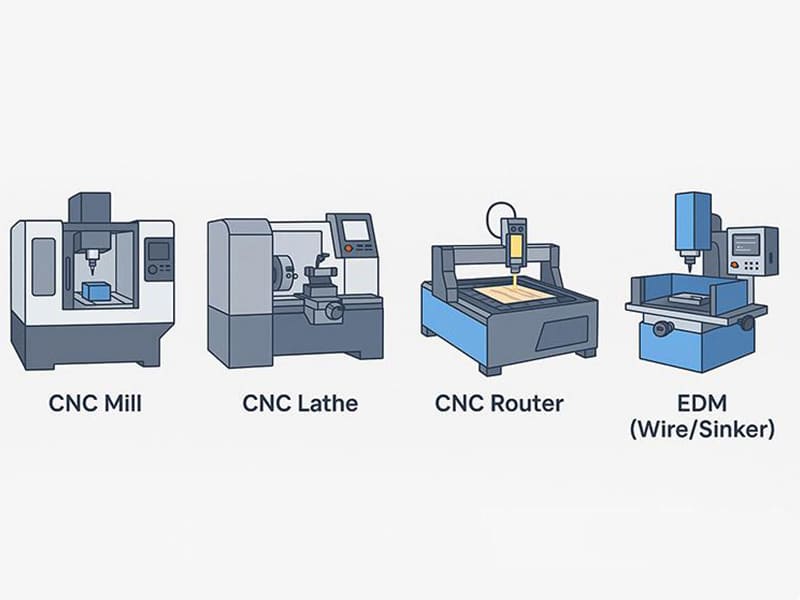
Eine 3-Achsen-Fräsmaschine für ein Bauteil spezifizieren, das Bearbeitungen auf fünf Seiten benötigt. Einen CNC-Fräsauftrag anfragen, wenn die Toleranz ±0,02 mm auf Aluminium 6061 verlangt. Eine Titan-Luftfahrtklammer an eine Werkstatt senden, die nur über Drehzentren verfügt. Wir sehen diese Fehlanpassungen regelmäßig – und sie lassen sich alle auf dieselbe Ursache zurückführen: Die Behandlung von CNC-Maschinentypen als austauschbar, obwohl sie grundlegend unterschiedliche Fähigkeiten darstellen.
Dieser Artikel behandelt CNC-Maschinentypen aus technischer und fertigungstechnischer Sicht. Wir erläutern die Klassifizierungslogik hinter verschiedenen Maschinen, gehen die wichtigsten Typen nach Bearbeitungsverfahren durch, vergleichen Achskonfigurationen (3-Achsen bis 5-axis), behandeln spanende und nicht-traditionelle CNC-Verfahren und bieten praktische Auswahlhilfen nach Material und Branche. Ob Sie nun Konstrukteur sind, der die Bauteilgeometrie an die Prozessfähigkeit anpasst, Fertigungsingenieur, der Arbeitsabläufe plant, oder Einkaufsteam, das Lieferanten bewertet – das Ziel ist, Ihnen zu helfen, den richtigen Maschinentyp für den richtigen Auftrag zu wählen.
Was ist eine CNC-Maschine und wie funktioniert sie?
Eine CNC-Maschine (Computerized Numerical Control) automatisiert Bearbeitungsvorgänge, indem sie digital programmierten Anweisungen – typischerweise G-Code – folgt, um Werkzeugbewegung, Spindeldrehzahl und Vorschubgeschwindigkeit mit hoher Präzision und Wiederholbarkeit zu steuern.
Der wesentliche Unterschied zu manuellen Werkzeugmaschinen ist nicht nur die Automatisierung – es ist die Steuerungskonsistenz. Manuelle Bearbeitung hängt von der Fähigkeit des Bedieners und Urteilsvermögen in Echtzeit ab. Die CNC-Bearbeitung erreicht Genauigkeit durch geschlossene Servosteuerung, wodurch komplexe Geometrien mit minimaler Abweichung wiederholbar hergestellt werden können.
Ein CNC-System integriert mehrere Subsysteme: die Steuerung (liest G-Code und koordiniert Bewegungen), Servomotoren und Antriebe (wandeln Befehle in präzise lineare und rotatorische Bewegung um), Maschinenstruktur (Bett, Spindel, Führungsbahnen – bieten Steifigkeit und Schwingungskontrolle) und Werkzeugsystem mit WWS (Werkzeugwechsler für Mehrfachbearbeitung in einer einzigen Aufspannung).
Wie werden CNC-Maschinen klassifiziert?
Statt Maschinen nur nach Namen zu gruppieren, klassifiziert die technische Praxis sie nach drei Dimensionen.
Nach Bearbeitungsverfahren: Spanend (Fräsen, Drehen, Bohren, Schleifen), thermisches Schneiden (Laser, Plasma), nicht-traditionell (EDM) und additiv (CNC-gesteuerter 3D-Druck). Der Prozesstyp definiert, welche Materialien und Geometrien grundsätzlich erreichbar sind.
Nach Achskonfiguration: Von 2-Achsen (einfaches Drehen) über 3-Achsen (Standardfräsen), 4-Achsen (indexierte Rotation) bis 5-axis (simultane Mehrachsenbearbeitung für komplexe Oberflächen). Mehr Achsen erhöhen die Flexibilität, aber auch Kosten und Programmierkomplexität.
Nach Maschinenstruktur: Bearbeitungszentren (fräsorientiert mit WWS), Drehzentren (CNC-Drehmaschinen mit angetriebenen Werkzeugen) sowie spezialisierte vs. Allzweckmaschinen.
| Klassifizierung | Hauptoptionen | Technische Auswirkungen |
|---|---|---|
| Prozess | Spanend, EDM, schneidend, additiv | Material- und Toleranzgrenzen |
| Achse | 2–5+ Achsen | Geometrische Fähigkeit |
| Struktur | Bearbeitungs-/Drehzentrum | Produktivität und Aufspannstrategie |
Dieser Rahmen bietet den Kontext, der zur Bewertung spezifischer Maschinentypen erforderlich ist.
Haupttypen von CNC-Maschinen nach Bearbeitungsverfahren
CNC-Fräsmaschinen
CNC-Fräsen entfernen Material mit einem rotierenden Schneidwerkzeug und linearer Achsbewegung. Sie sind die vielseitigsten Maschinen für prismatische und mehrseitige Bauteile.
Vertikale Bearbeitungszentren (VBZ) richten die Spindel vertikal aus. Sie bieten einfachere Einrichtung und Programmierung und dominieren Allzweckarbeiten. Horizontale Bearbeitungszentren (HBZ) richten die Spindel horizontal aus und bieten überlegene Spanabfuhr und thermische Stabilität – besser geeignet für Mehrseitenbearbeitung und höhere Produktionsmengen.
Typische Anwendungen: Gehäuse, Klammern, Platten, Strukturkomponenten. Typische Toleranz: ±0,01–0,05 mm.
CNC-Drehmaschinen und Drehzentren
CNC-Drehmaschinen rotieren das Werkstück, während ein stationäres Werkzeug Material entfernt – ideal für rotationssymmetrische Geometrien wie Wellen, Buchsen und Stifte.
Drehzentren (Fräs-Dreh-Maschinen) kombinieren Drehen mit angetriebenen Werkzeugen und Y-Achsen-Bewegung, wodurch Fräsen, Bohren und Gewindeschneiden in einer einzigen Aufspannung möglich ist. Nach unserer Erfahrung in der Werkstatt reduziert die Fräs-Dreh-Fähigkeit die Anzahl der Aufspannungen um 40–60% bei komplexen zylindrischen Bauteilen im Vergleich zu getrennten Dreh- und Fräsoperationen. Typische Toleranz: ±0,005–0,02 mm.
CNC-Fräsen (Router)
CNC-Router ähneln Fräsmaschinen, sind aber für Hochgeschwindigkeits- und Niedrigkraftschnitte mit größeren Arbeitsbereichen optimiert. Sie verarbeiten Holz, Kunststoffe, Verbundwerkstoffe und weiches Aluminium gut. Allerdings begrenzen leichtere Maschinenstrukturen Steifigkeit und Toleranzfähigkeit – allgemein ±0,05–0,2 mm. Sie sind für enge Toleranzen bei Metallteilen ungeeignet.
CNC-Bohr- und Gewindebohrmaschinen
Spezialisiert auf hocheffiziente Lochherstellung in sich wiederholenden Mustern. Ausgezeichnete Positionswiederholbarkeit bei kurzen Zykluszeiten. Häufig in Automobil-, Elektronik- und Plattenbearbeitung.
CNC-Schleifmaschinen
Schleifen verwendet Schleifscheiben für ultrafeine Oberflächengüten und Mikron-Toleranzen (±0,001–0,005 mm). Diese Maschinen übernehmen die Endbearbeitung von gehärteten Materialien – Lagerflächen, Wellen und Werkzeugkomponenten. Schleifen ist ein Finish-Prozess, keine Methode zur Materialabtragung in großen Mengen.
| Maschinentyp | Primärbewegung | Typische Toleranz | Häufige Anwendungsbereiche |
|---|---|---|---|
| CNC-Fräsen | Rotierendes Werkzeug | ±0,01–0,05 mm | Prismatische Teile, Gehäuse |
| CNC-Drehmaschine | Rotierendes Werkstück | ±0,005-0,02 mm | Wellen, zylindrische Teile |
| CNC-Fräsmaschine | Rotierendes Werkzeug | ±0,05–0,2 mm | Platten, Kunststoffe, Verbundwerkstoffe |
| CNC-Bohren | Linearer Vorschub | Positioniergenauigkeit | Lochbilder |
| CNC-Schleifen | Schleifscheibe | ±0,001–0,005 mm | Präzisionsfeinbearbeitung |
Spanende und nichtkonventionelle CNC-Maschinen
CNC-Laserschneiden
Verwendet einen fokussierten Laserstrahl, um Material entlang einer programmierten Bahn zu schmelzen oder zu verdampfen. Bietet hohe Geschwindigkeit und hervorragende Kantenqualität bei dünnem Blech. Erzeugt eine Wärmeeinflusszone (WEZ) und ist für dicke Abschnitte oder stark reflektierende Materialien weniger geeignet.
CNC-Plasmaschneiden
Schneidet leitfähige Materialien mit einem Hochtemperatur-Ionisierungsgasstrahl. Schnell bei dicken Stahlplatten zu geringeren Anschaffungskosten als Laser. Der Kompromiss: größere Schnittfuge, breitere WEZ und geringere Maßgenauigkeit. Am besten geeignet, wenn Geschwindigkeit und Dicke wichtiger sind als Präzision.
Wasserstrahlschneiden
Entfernt Material mit einem Hochdruckwasserstrahl (häufig mit Schleifpartikeln). Keine thermische Verformung und extrem breite Materialkompatibilität – Metalle, Verbundwerkstoffe, Glas, Stein. Langsamere Schnittgeschwindigkeit und höhere Betriebskosten begrenzen den Durchsatz.
EDM (Elektrische Funkenerosion)
Entfernt Material durch kontrollierte elektrische Funken – keine Schnittkräfte beteiligt. Draht EDM Hervorragend geeignet für Präzisionsprofile und enge Innenkonturen. Senkblei EDM Bearbeitet Kavitäten, Formen und komplexe 3D-Konturen. Beide Verfahren bearbeiten gehärtete Stähle und Superlegierungen, die konventionelles Schneiden nicht bewältigen kann. Die Einschränkung: langsamere Materialabtragsrate und Anforderung an leitfähige Materialien.
| Prozess | Präzision | Wärmeeinflusszone | Materialflexibilität |
|---|---|---|---|
| Laserschneiden | Hoch | Ja | Metalle, dünne Bleche |
| Plasmaschneiden | Mäßig | Ja (groß) | Leitfähige Metalle |
| Wasserstrahl | Mäßig bis hoch | Keine | Sehr breit |
| EDM | Sehr hoch | Minimal | Leitfähige Materialien |
3-Achsen- vs. 4-Achsen- vs. 5-Achsen-CNC-Maschinen
Die Achskonfiguration bestimmt die geometrischen Fähigkeiten, die Anzahl der Aufspannungen und die Kosten. Die Wahl der richtigen Achsenanzahl ist eine der wichtigsten Entscheidungen in der Prozessplanung.
3-Achsen-CNC
Bewegt das Werkzeug entlang X, Y und Z. Einfachste Programmierung, geringste Kosten, breiteste Lieferantenverfügbarkeit. Begrenzter Zugang zu komplexen Merkmalen und erfordert mehrere Aufspannungen für mehrseitige Teile – jede erneute Fixierung addiert kumulative Fehler. Am besten geeignet für Platten, Halterungen und Gehäuse mit Merkmalen auf einer oder zwei Seiten.
4-Achsen-CNC
Fügt eine Drehachse (A oder B) hinzu, die typischerweise das Werkstück rotiert. Ermöglicht indexierte Bearbeitung mehrerer Seiten in einer einzigen Aufspannung, verbessert die Positioniergenauigkeit und reduziert die Spannvorrichtungskomplexität. Ein kostengünstiger Schritt nach oben, wenn 3-Achsen-Aufspannungen ineffizient werden. Geeignet für Teile mit Merkmalen rund um einen zylindrischen Körper – Verteiler, Zahnradrohlinge, indexierte Lochbilder.
5-Achsen-CNC
Ermöglicht gleichzeitige Bewegung entlang drei linearer und zwei rotatorischer Achsen. Erreicht komplexe Geometrien und Hinterschneidungen in einer Aufspannung, minimiert Toleranzstapelung. Kürzere Werkzeuge und optimierte Schnittwinkel verbessern die Oberflächenqualität. Die Kompromisse: höhere Investitionskosten, komplexere Programmierung und die Notwendigkeit erfahrener Prozessplanung.
Basierend auf unseren Produktionsdaten reduzierte die Umstellung einer mehrseitigen Luftfahrthalterung von 3-Achsen (4 Aufspannungen) auf 5-axis (1 Aufspannung) die Gesamtzykluszeit um 35% und verbesserte die Positioniergenauigkeit um 40% – bei gleichzeitiger Eliminierung von zwei Spannvorrichtungen.
| Achstyp | Geometrische Fähigkeit | Aufspannungsreduzierung | Typische Kosten |
|---|---|---|---|
| 3-Achsen | Gering bis mäßig | Niedrig | Niedrig |
| 4-Achsen | Mäßig | Mittel | Mittel |
| 5-achsig | Hoch–sehr hoch | Hoch | Hoch |
Auswahlprinzip: Wählen Sie die niedrigste Achsenanzahl, die die geometrischen und Toleranzanforderungen zuverlässig erfüllt. Steigen Sie auf Maschinen mit mehr Achsen nur dann um, wenn dies Aufspannungen reduziert, die Genauigkeit verbessert oder anderweitig unbearbeitbare Merkmale zugänglich macht.
CNC-Maschinenauswahl nach Material und Branche
Nach Material
Aluminium (6061/7075): Hochgeschwindigkeits-3-Achs- oder 5-axis-Bearbeitungszentren. Aluminium bevorzugt hohe Spindeldrehzahlen und effiziente Spanabfuhr. Mehrachsigkeit reduziert Aufspannungen bei komplexen Gehäusen.
Stahl und Edelstahl (304/316L): Drehzentren, HMCs, 4–5-Achs-Bearbeitungszentren. Höhere Schnittkräfte und Wärmeentwicklung erfordern starre Strukturen und stabile Vorrichtungen.
Titan (Ti-6Al-4V): 5-axis-Bearbeitungszentren mit hochsteifen Spindeln und fortschrittlicher Kühlmittelzufuhr. Schlechte Wärmeleitfähigkeit erfordert kurze Werkzeuge, optimale Winkel und minimale Umspannvorgänge.
Kunststoffe und Verbundwerkstoffe: CNC-Fräsen, 3-Achs-Fräsmaschinen, Wasserstrahlschneiden für wärmeempfindliche Laminate. Geringere Kräfte erlauben leichtere Maschinen; Wärmevermeidung ist wichtiger als Steifigkeit.
Nach Branche
Automobilindustrie: Drehzentren und HMCs für Durchsatz, Wiederholbarkeit und Automatisierungsbereitschaft.
Luft- und Raumfahrt: 5-axis-Zentren und EDM für enge Toleranzen bei komplexen Geometrien in harten Materialien.
Flugzeugstrukturkomponenten kombinieren komplexe Geometrie (doppelt gekrümmte Oberflächen, Gewichtsreduzierungstaschen mit dünnen Wänden, abgewinkelte Befestigungsmuster) mit engen Mehrflächentoleranzen (±0,005–0,010 mm). Beide Anforderungen treiben die 5-axis-Einführung voran. Turbinenkomponenten – Schaufeln, Laufräder, Scheiben mit komplexen Tannenbaumfußprofilen – erfordern simultane 5-axis-Bearbeitung als Standardprozess. Hochpräzise 3–5-Achs-Zentren und Swiss-Type-Drehmaschinen für Mikrometergenauigkeit und Fähigkeit zur Bearbeitung kleiner Merkmale.
Unterhaltungselektronik: Hochgeschwindigkeits-3–5-Achs-Fräsmaschinen für Dünnwandbearbeitung, kosmetische Oberflächen und schnelle Designiterationen.
So wählen Sie die richtige CNC-Maschine
Wichtige Entscheidungsfaktoren
Teilegeometrie und Toleranz: Einfache prismatische Teile eignen sich für 3-Achs-Bearbeitung. Mehrseitige Teile mit engen Positionsbeziehungen rechtfertigen 4- oder 5-axis-Maschinen, um Aufspannungen und Fehlerfortpflanzung zu reduzieren.
Produktionsvolumen: Geringe Stückzahlen und hohe Variantenvielfalt bevorzugen flexible Bearbeitungszentren. Hochvolumige Serienproduktion profitiert von Spezialausrüstung und Automatisierung.
Material: Aluminium bevorzugt Geschwindigkeit. Stahl und Titan erfordern Steifigkeit und Drehmoment. Kunststoffe priorisieren Wärmevermeidung.
Budget und ROI: Bewerten Sie die Gesamtfertigungskosten pro Teil – einschließlich Rüstzeit, Ausschussrisiko und Flexibilität – nicht nur den Maschinenpreis.
Wann Outsourcing besser ist als Kaufen
Bei geringen Stückzahlen, Prototypen, hochkomplexen Teilen oder unsicherer Nachfrage vermeidet Outsourcing der CNC-Bearbeitung Kapitalinvestitionen und bietet gleichzeitig Zugang zu mehreren Maschinentypen. Unserer Erfahrung nach erzielen die meisten Startups und Produktunternehmen bessere Ergebnisse – schneller und günstiger – durch die Partnerschaft mit einer erfahrenen kundenspezifischen Fertigungswerkstatt als durch Investitionen in Ausrüstung, die sie nicht auslasten.
Schlussfolgerung
Die Typen von CNC-Maschinen repräsentieren grundlegend unterschiedliche Fähigkeiten – nicht nur unterschiedliche Namen oder Konfigurationen. Bearbeitungsprozess, Achsanordnung und Maschinenstruktur definieren gemeinsam, welche Geometrien hergestellt werden können, mit welcher Genauigkeit und zu welchen Kosten. Eine klare Klassifizierungslogik hilft Ingenieuren, Fehlanpassungen zwischen Teileanforderungen und Maschinenfähigkeit zu vermeiden und reduziert unnötige Aufspannungen, Toleranzfehler und Produktionsrisiken.
Für die meisten Unternehmen, die kundenspezifische Teile herstellen oder in Umgebungen mit hoher Variantenvielfalt arbeiten, ist die Abstimmung von Material, Toleranz, Volumen und Lieferzeitanforderungen auf den geeigneten CNC-Maschinentyp wichtiger als Maschinenanzahl oder Marke. Benötigen Sie Hilfe bei der Auswahl des richtigen CNC-Prozesses für Ihr Projekt? [Kontaktieren Sie unser Ingenieurteam] für Fertigungsberatung und Präzisionsbearbeitungsunterstützung.
FAQ
Was ist der häufigste Typ von CNC-Maschinen?
3-Achs-CNC-Fräsmaschinen und CNC-Drehmaschinen (Drehzentren) sind am häufigsten. Zusammen decken sie die Mehrheit der industriellen Teilegeometrien ab – prismatische Teile, Gehäuse, Wellen und Buchsen. Ihr Gleichgewicht aus Fähigkeit, Kosten und Verfügbarkeit macht sie geeignet für alles von Prototypen bis zur mittleren Serienproduktion.
Ist eine CNC-Fräse dasselbe wie eine CNC-Fräsmaschine?
Nein. CNC-Fräsmaschinen sind starr und drehmomentorientiert, optimiert für Metalle und enge Toleranzen. CNC-Fräsen sind leichter und schneller, ausgelegt für Holz, Kunststoffe, Verbundwerkstoffe und weiches Aluminium. Die Verwendung einer Fräse für Präzisionsmetallteile erzeugt typischerweise Vibrationen, schlechte Oberflächen und Toleranzprobleme. Wählen Sie basierend auf Material- und Genauigkeitsanforderungen.
Wann sollte ich eine 5-axis-CNC-Maschine verwenden?
5-axis-Bearbeitung ist gerechtfertigt, wenn Teile komplexe 3D-Oberflächen oder Hinterschneidungen aufweisen, Merkmale auf mehreren Seiten mit engen Positionsbeziehungen erfordern oder hohe Toleranzen von der Einspannbearbeitung profitieren. Wenn Geometrie mit 3- oder 4-Achs-Aufspannungen ohne Toleranzrisiko erreicht werden kann, fügt 5-axis unnötige Kosten hinzu.
Gelten CNC-Laserschneider als CNC-Maschinen?
Ja – sie verwenden computergestützte numerische Steuerung zur Bewegungsführung. Laserschneider erfüllen jedoch eine andere Rolle als Bearbeitungszentren. Sie zeichnen sich durch schnelles, präzises Blechprofilieren aus, können aber keine Tiefenmerkmale, Gewinde oder enge 3D-Toleranzen erzeugen. Betrachten Sie sie als ergänzend zur Bearbeitung, nicht als Ersatz.
Sollten Startups CNC-Maschinen kaufen oder outsourcen?
Für die meisten Startups ist Outsourcing die risikoärmere Option. Es vermeidet Kapitalinvestitionen, Wartungskosten und Personalanforderungen und bietet gleichzeitig Zugang zu mehreren Maschinentypen einschließlich 5-axis und EDM. Kaufen ist nur sinnvoll, wenn Volumina stabil und vorhersehbar sind oder wenn Inhouse-Kontrolle strategisch kritisch ist.


