
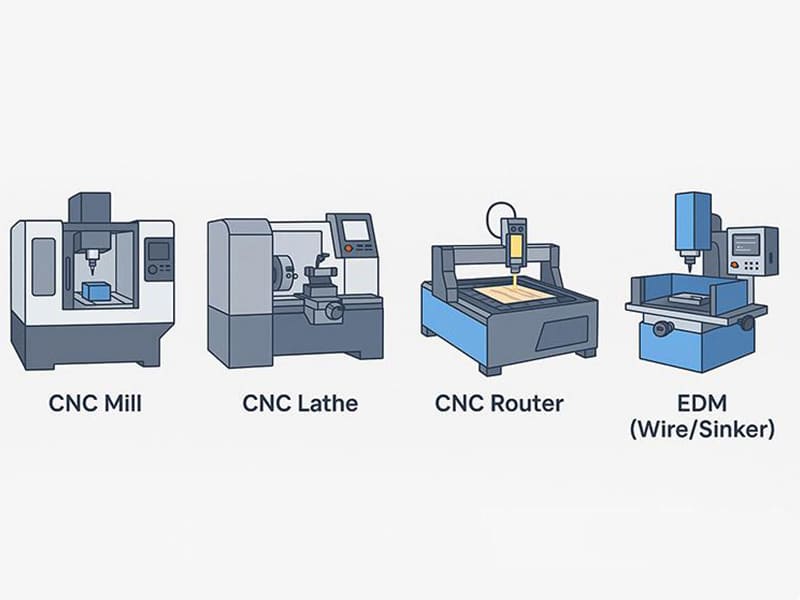
Beş yüzeyde özellik gerektiren bir parça için 3 eksenli freze belirtmek. Alüminyum 6061'de ±0,02 mm tolerans gerektiğinde bir CNC router işi fiyatlandırmak. Yalnızca tornalama merkezleri olan bir atölyeye titanyum havacılık braketi göndermek. Bu uyumsuzlukları düzenli olarak görüyoruz — ve hepsi aynı kök nedene dayanıyor: temelde farklı yetenekleri temsil ettiklerinde CNC makine türlerini birbirinin yerine kullanılabilir olarak ele almak.
Bu makale, CNC makine türlerini mühendislik ve üretim perspektifinden ele almaktadır. Farklı makinelerin arkasındaki sınıflandırma mantığını açıklıyor, işleme sürecine göre ana türleri inceliyor, eksen konfigürasyonlarını (3 eksenden 5-axis'ye kadar) karşılaştırıyor, kesme ve geleneksel olmayan CNC süreçlerini kapsıyor ve malzeme ile sektöre göre pratik seçim rehberliği sunuyoruz. İster parça geometrisini süreç yeteneğiyle uyumlu hale getiren bir tasarım mühendisi, ister operasyonları planlayan bir üretim mühendisi veya tedarikçileri değerlendiren bir satın alma ekibi olun, amaç doğru makine türünü doğru işle eşleştirmenize yardımcı olmaktır.
CNC Makinesi Nedir ve Nasıl Çalışır?
Bir CNC (Bilgisayarlı Sayısal Kontrol) makinesi, takım hareketini, iş mili hızını ve ilerleme hızını yüksek hassasiyet ve tekrarlanabilirlikle kontrol etmek için dijital olarak programlanmış talimatları — tipik olarak G-kodu — takip ederek işleme operasyonlarını otomatikleştirir.
Manuel takım tezgahlarına kıyasla temel fark yalnızca otomasyon değildir — kontrol tutarlılığıdır. Manuel işleme, operatör becerisine ve gerçek zamanlı muhakemeye bağlıdır. CNC işleme, kapalı döngü servo kontrolü aracılığıyla doğruluk elde eder ve karmaşık geometrilerin minimum varyasyonla tekrar tekrar üretilmesini sağlar.
Bir CNC sistemi birkaç alt sistemi entegre eder: kontrolcü (G-kodunu okur ve hareketi koordine eder), servo motorlar ve sürücüler (komutları hassas doğrusal ve dönel harekete dönüştürür), makine yapısı (yatak, iş mili, kızaklar — rijitlik ve titreşim kontrolü sağlar) ve ATC'li takım sistemi (tek kurulumda çoklu operasyon işleme için otomatik takım değiştirici).
CNC Makineleri Nasıl Sınıflandırılır?
Makineleri yalnızca isme göre gruplandırmak yerine, mühendislik pratiği bunları üç boyuta göre sınıflandırır.
İşleme sürecine göre: Çıkarıcı (frezeleme, tornalama, delme, taşlama), termal kesme (lazer, plazma), geleneksel olmayan (EDM) ve eklemeli (CNC kontrollü 3D baskı). Süreç türü, hangi malzemelerin ve geometrilerin temelde elde edilebilir olduğunu tanımlar.
Eksen konfigürasyonuna göre: 2 eksenden (temel tornalama) 3 eksene (standart frezeleme), 4 eksene (endeksli döndürme) ve 5-axis'ye (karmaşık yüzeyler için eşzamanlı çok eksenli) kadar. Daha fazla eksen esnekliği artırır ancak aynı zamanda maliyet ve programlama karmaşıklığını da artırır.
Makine yapısına göre: İşleme merkezleri (ATC'li frezeleme odaklı), tornalama merkezleri (canlı takımlı CNC tornalar) ve özel amaçlı ile genel amaçlı makineler.
| Sınıflandırma | Temel Seçenekler | Mühendisliğin Etkisi |
|---|---|---|
| Süreç | Çıkarıcı, EDM, kesme, eklemeli | Malzeme ve tolerans sınırları |
| Eksen | 2–5+ eksen | Geometrik yetenek |
| Yapı | İşleme / tornalama merkezi | Verimlilik ve kurulum stratejisi |
Bu çerçeve, belirli makine türlerini değerlendirmek için gereken bağlamı sağlar.
İşleme Sürecine Göre Ana CNC Makine Türleri
CNC Freze Tezgahları
CNC frezeleri, doğrusal eksen hareketiyle dönen bir kesici takım kullanarak malzeme kaldırır. Prizmatik ve çok yüzeyli parçalar için en çok yönlü makinelerdir.
Dikey İşleme Merkezleri (VMC) iş milini dikey olarak yönlendirir. Daha kolay kurulum ve programlama sunarlar ve genel amaçlı işlerde baskındırlar. Yatay İşleme Merkezleri (HMC) iş milini yatay olarak yönlendirir, üstün talaş tahliyesi ve termal stabilite sağlar — çok yüzeyli işleme ve daha yüksek üretim hacimleri için daha uygundur.
Tipik uygulamalar: muhafazalar, braketler, plakalar, yapısal bileşenler. Tipik tolerans: ±0,01–0,05 mm.
CNC Torna Tezgahları ve Tornalama Merkezleri
CNC tornaları, sabit bir takım malzeme kaldırırken iş parçasını döndürür — miller, burçlar ve pimler gibi eksenel simetrik geometri için idealdir.
Tornalama merkezleri (freze-tornalama makineleri), tornalamayı canlı takım ve Y ekseni hareketiyle birleştirerek tek kurulumda frezeleme, delme ve kılavuz çekmeyi mümkün kılar. Atölye deneyimimizde, freze-tornalama yeteneği karmaşık silindirik parçalarda ayrı torna ve freze operasyonlarına kıyasla kurulum sayısını –60% azaltır. Tipik tolerans: ±0,005–0,02 mm.
CNC Router
CNC router'ları freze makinelerine benzer ancak daha büyük çalışma zarflarıyla yüksek hızlı, düşük kuvvetli kesme için optimize edilmiştir. Ahşap, plastik, kompozitler ve yumuşak alüminyumu iyi işler. Ancak daha hafif makine yapıları rijitliği ve tolerans yeteneğini sınırlar — genellikle ±0,05–0,2 mm. Sıkı toleranslı metal parçalar için uygun değildirler.
CNC Delme ve Kılavuz Çekme Makineleri
Tekrarlayan desenlerde yüksek verimli delik açmaya adanmıştır. Kısa çevrim süreleriyle mükemmel konumsal tekrarlanabilirlik. Otomotiv, elektronik ve panel işlemede yaygındır.
CNC Taşlama Makineleri
Taşlama, ultra ince yüzey finişleri ve mikron seviyesinde toleranslar (±0,001–0,005 mm) için aşındırıcı taşlar kullanır. Bu makineler sertleştirilmiş malzemelerde — yatak yüzeyleri, miller ve takım bileşenleri — son ölçülendirmeyi gerçekleştirir. Taşlama bir finiş işlemidir, toplu malzeme kaldırma yöntemi değildir.
| Makine Tipi | Ana Hareket | Tipik Tolerans | Yaygın Uygulamalar |
|---|---|---|---|
| CNC frezeleme | Döner takım | ±0,01–0,05 mm | Prizmatik parçalar, muhafazalar |
| CNC torna | Döner iş parçası | ±0,005–0,02 mm | Miller, silindirik parçalar |
| CNC freze | Döner takım | ±0,05–0,2 mm | Paneller, plastikler, kompozitler |
| CNC delme | Doğrusal ilerleme | Konumsal doğruluk | Delik desenleri |
| CNC taşlama | Aşındırıcı taş | ±0,001–0,005 mm | Hassas finiş |
Kesme ve Geleneksel Olmayan CNC Makineleri
CNC Lazer Kesim
Programlanmış bir yol boyunca malzemeyi eritmek veya buharlaştırmak için odaklanmış bir lazer ışını kullanır. İnce sac metalde yüksek hız ve mükemmel kenar kalitesi sunar. Isıdan etkilenen bölge (HAZ) oluşturur ve kalın kesitler veya yüksek yansıtıcı malzemeler için daha az uygundur.
CNC Plazma Kesim
Yüksek sıcaklıkta iyonize gaz jeti kullanarak iletken malzemeleri keser. Lazerden daha düşük ekipman maliyetiyle kalın çelik plakalarda hızlıdır. Ödünleşim: daha geniş kerf, daha geniş HAZ ve daha düşük boyutsal doğruluk. Hız ve kalınlık kapasitesinin hassasiyetten daha önemli olduğu yerlerde en iyisidir.
Su Jeti Kesim
Yüksek basınçlı su akışıyla (genellikle aşındırıcı partiküllerle) malzeme kaldırır. Sıfır termal distorsiyon ve son derece geniş malzeme uyumluluğu — metaller, kompozitler, cam, taş. Daha yavaş kesim hızı ve daha yüksek işletme maliyeti verimi sınırlar.
EDM (Elektriksel Deşarj İşleme)
Kontrollü elektriksel kıvılcımlar yoluyla malzeme kaldırır — kesme kuvveti söz konusu değildir. Tel EDM hassas profillerde ve dar iç köşelerde üstündür. Dalma EDM boşlukları, kalıpları ve karmaşık 3D özellikleri işler. Her ikisi de geleneksel kesimin dokunamayacağı sertleştirilmiş çelikleri ve süper alaşımları işler. Sınırlama: daha yavaş malzeme kaldırma ve iletken malzeme gereksinimi.
| Süreç | Hassasiyet | Isıdan Etkilenen Bölge | Malzeme Esnekliği |
|---|---|---|---|
| Lazer kesme | Yüksek | Evet | Metaller, ince saclar |
| Plazma kesim | Orta | Evet (büyük) | İletken metaller |
| Su jeti | Orta–yüksek | Yok | Çok geniş |
| EDM | Çok yüksek | Minimal | İletken malzemeler |
3 Eksen vs. 4 Eksen vs. 5 Eksen CNC Makineleri
Eksen konfigürasyonu geometrik kabiliyeti, kurulum sayısını ve maliyeti tanımlar. Doğru eksen sayısını seçmek, proses planlamasındaki en etkili kararlardan biridir.
3 Eksenli CNC
Takımı X, Y ve Z boyunca hareket ettirir. En basit programlama, en düşük maliyet, en geniş tedarikçi bulunabilirliği. Karmaşık özelliklere sınırlı erişim ve çok yüzeyli parçalar için birden fazla kurulum gerektirir — her yeniden bağlama kümülatif hata ekler. Bir veya iki yüzeyde özellikleri olan plakalar, braketler ve muhafazalar için en iyisidir.
4 Eksenli CNC
Tipik olarak iş parçasını döndüren bir döner eksen (A veya B) ekler. Tek bir kurulumda birden fazla yüzeyin indeksli işlenmesini sağlar, konumsal doğruluğu artırır ve fikstür karmaşıklığını azaltır. 3 eksen kurulumları verimsiz hale geldiğinde maliyet etkin bir yükseltmedir. Silindirik bir gövde etrafında dağılmış özelliklere sahip parçalar için uygundur — manifoldlar, dişli boşlukları, indeksli delik desenleri.
5 Eksenli CNC
Üç doğrusal ve iki döner eksen boyunca eşzamanlı hareket sağlar. Tek bir kurulumda karmaşık geometrilere ve alt kesimlere erişir, tolerans yığılmasını en aza indirir. Daha kısa takımlar ve optimize edilmiş kesme açıları yüzey kalitesini iyileştirir. Ödünleşimler: daha yüksek sermaye maliyeti, daha karmaşık programlama ve deneyimli proses planlaması ihtiyacı.
Üretim verilerimize göre, çok yüzeyli bir havacılık braketini 3 eksenden (4 kurulum) 5-axis'ye (1 kurulum) geçirmek toplam çevrim süresini 35% azalttı ve konumsal doğruluğu 40% iyileştirdi — aynı zamanda iki fikstürü ortadan kaldırdı.
| Eksen Tipi | Geometrik Kabiliyet | Kurulum Azaltma | Tipik Maliyet |
|---|---|---|---|
| 3 eksen | Düşük–orta | Düşük | Düşük |
| 4 eksen | Orta | Orta | Orta |
| 5-axis | Yüksek–çok yüksek | Yüksek | Yüksek |
Seçim prensibi: Geometrik ve tolerans gereksinimlerini güvenilir şekilde karşılayan en düşük eksen sayısını seçin. Yalnızca kurulumları azalttığında, doğruluğu iyileştirdiğinde veya başka türlü işlenemeyen özelliklere eriştiğinde daha yüksek eksenli makinelere geçin.
Malzemeye ve Sektöre Göre CNC Makine Seçimi
Malzemeye Göre
Alüminyum (6061/7075): Yüksek hızlı 3 eksen veya 5-axis işleme merkezleri. Alüminyum yüksek iş mili hızını ve verimli talaş tahliyesini tercih eder. Çok eksenli, karmaşık muhafazalar için kurulumları azaltır.
Çelik ve paslanmaz çelik (304/316L): Torna merkezleri, HMC'ler, 4–5 eksen işleme merkezleri. Daha yüksek kesme kuvvetleri ve ısı, rijit yapılar ve stabil fikstürleme gerektirir.
Titanyum (Ti-6Al-4V): Yüksek rijitlikli iş milleri ve gelişmiş soğutucu beslemesi olan 5-axis işleme merkezleri. Zayıf termal iletkenlik, kısa takımlar, optimal açılar ve minimum yeniden bağlama gerektirir.
Plastikler ve kompozitler: Isıya duyarlı laminatlar için CNC router'lar, 3 eksenli frezeler, su jeti. Daha düşük kuvvetler daha hafif makinelere olanak tanır; ısıdan kaçınma rijitlikten daha önemlidir.
Sektöre Göre
Otomotiv: Verimlilik, tekrarlanabilirlik ve otomasyon hazırlığı için tornalama merkezleri ve HMC'ler.
Havacılık ve Uzay: Sert malzemelerdeki karmaşık geometrilerde sıkı toleranslar için 5-axis merkezler ve EDM.
Tıbbi cihazlar: Mikron düzeyinde doğruluk ve küçük özellik kabiliyeti için yüksek hassasiyetli 3–5 eksenli merkezler ve İsviçre tipi tornalar.
Tüketici elektroniği: İnce cidar işleme, kozmetik yüzeyler ve hızlı tasarım iterasyonu için yüksek hızlı 3–5 eksenli frezeler.
Doğru CNC Makinesi Nasıl Seçilir
Temel Karar Faktörleri
Parça geometrisi ve tolerans: Basit prizmatik parçalar 3 eksene uygundur. Sıkı konumsal ilişkilere sahip çok yüzeyli parçalar, kurulumları ve yığılma hatasını azaltmak için 4 veya 5-axis ekseni haklı çıkarır.
Üretim hacmi: Düşük hacimli ve yüksek çeşitlilikteki işler esnek işleme merkezlerini tercih eder. Yüksek hacimli tekrarlı üretim, özel ekipman ve otomasyondan fayda sağlar.
Malzeme: Alüminyum hızı tercih eder. Çelik ve titanyum rijitlik ve tork gerektirir. Plastikler ısıdan kaçınmaya öncelik verir.
Bütçe ve ROI: Sadece makine fiyatını değil, kurulum süresi, hurda riski ve esneklik dahil olmak üzere parça başına toplam üretim maliyetini değerlendirin.
Dışarıdan Temin Etmenin Satın Almadan Daha İyi Olduğu Durumlar
Düşük hacimler, prototipleme, yüksek karmaşıklıktaki parçalar veya belirsiz talep için, CNC işleme dışarıdan temin edildiğinde sermaye yatırımından kaçınılır ve birden fazla makine tipine erişim sağlanır. Deneyimlerimize göre, çoğu startup ve ürün şirketi, yeterince kullanamayacakları ekipmana yatırım yapmak yerine deneyimli bir özel işleme atölyesiyle ortaklık kurarak daha iyi sonuçlar elde eder — daha hızlı ve daha ucuza.
Sonuç
CNC makine tipleri, sadece farklı isimler veya konfigürasyonlar değil, temelde farklı kabiliyetleri temsil eder. İşleme prosesi, eksen düzeni ve makine yapısı birlikte hangi geometrilerin üretilebileceğini, ne kadar doğrulukla ve hangi maliyetle üretileceğini tanımlar. Net sınıflandırma mantığı uygulamak, mühendislerin parça gereksinimleri ile makine kabiliyeti arasındaki uyumsuzluklardan kaçınmasına yardımcı olur; gereksiz kurulumları, tolerans hatalarını ve üretim riskini azaltır.
Özel parçalar üreten veya yüksek çeşitlilikteki ortamlarda faaliyet gösteren çoğu şirket için, malzeme, tolerans, hacim ve teslim süresi ihtiyaçlarını uygun CNC makine tipiyle uyumlu hale getirmek, makine sayısı veya markadan daha önemlidir. Projeniz için doğru CNC prosesini seçme konusunda yardıma mı ihtiyacınız var? Üretim rehberliği ve hassas işleme desteği için [Mühendislik ekibimizle iletişime geçin].
Sıkça Sorulan Sorular
En yaygın CNC makine türü nedir?
3 eksenli CNC freze makineleri ve CNC tornalar (tornalama merkezleri) en yaygın olanlardır. Birlikte endüstriyel parça geometrilerinin çoğunu kapsarlar — prizmatik parçalar, muhafazalar, miller ve burçlar. Kabiliyet, maliyet ve bulunabilirlik dengesi onları prototiplerden orta hacimli üretime kadar her şey için uygun kılar.
CNC router, CNC freze makinesiyle aynı mıdır?
Hayır. CNC frezeler rijit ve tork odaklıdır, metaller ve sıkı toleranslar için optimize edilmiştir. CNC router'lar daha hafif ve daha hızlıdır; ahşap, plastik, kompozitler ve yumuşak alüminyum için tasarlanmıştır. Hassas metal parçalar için router kullanmak genellikle titreşim, kötü yüzey kalitesi ve tolerans sorunlarına yol açar. Malzeme ve doğruluk gereksinimlerine göre seçim yapın.
5-axis CNC makinesini ne zaman kullanmalıyım?
5-axis işleme, parçalar karmaşık 3D yüzeylere veya alt kesiklere sahip olduğunda, sıkı konumsal ilişkiler gerektiren çoklu yüzeylerde özellikler bulunduğunda veya tek kurulumda işlemeden fayda sağlayan yüksek toleranslar gerektiğinde haklı çıkar. Geometri, tolerans riski olmadan 3 veya 4 eksenli kurulumlarla elde edilebiliyorsa, 5-axis gereksiz maliyet ekler.
CNC lazer kesiciler CNC makinesi olarak kabul edilir mi?
Evet — hareketi yönlendirmek için bilgisayarlı sayısal kontrol kullanırlar. Ancak lazer kesiciler işleme merkezlerinden farklı bir rol üstlenir. Hızlı, doğru sac profillemede mükemmeldirler ancak derinlik özellikleri, dişler veya sıkı 3D toleranslar üretemezler. Onları işlemeye tamamlayıcı olarak değerlendirin, bir ikame olarak değil.
Startup'lar CNC makinesi satın almalı mı yoksa dışarıdan mı temin etmeli?
Çoğu startup için dışarıdan temin etmek daha düşük riskli seçenektir. 5-axis ve EDM dahil olmak üzere birden fazla makine tipine erişim sağlarken sermaye yatırımından, bakım yükünden ve personel gereksinimlerinden kaçınır. Satın almak yalnızca hacimler istikrarlı ve öngörülebilir olduğunda veya şirket içi kontrol stratejik olarak kritik olduğunda mantıklıdır.


