
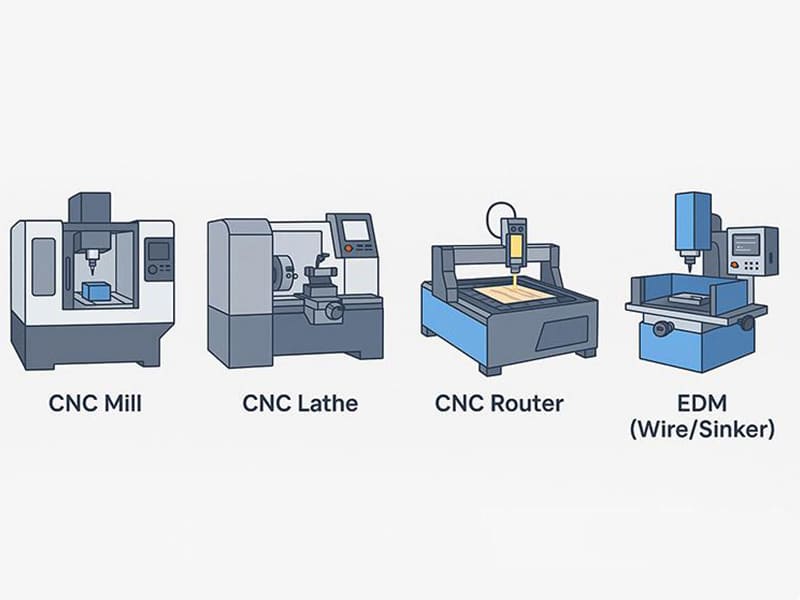
Especificar una fresadora de tres ejes para una pieza que requiere elementos en cinco caras. Presupuestar un trabajo con una fresadora CNC cuando la tolerancia exige ±0,02 mm en aluminio 6061. Enviar un soporte aeroespacial de titanio a un taller que solo cuenta con centros de torneado. Vemos estos desajustes con frecuencia, y todos ellos se remontan a la misma causa fundamental: tratar los distintos tipos de máquinas CNC como si fueran intercambiables, cuando en realidad presentan capacidades fundamentalmente diferentes.
Este artículo aborda los tipos de máquinas CNC desde una perspectiva de ingeniería y fabricación. Explicamos la lógica de clasificación que subyace a las diferentes máquinas, repasamos los principales tipos según el proceso de mecanizado, comparamos las configuraciones de ejes (de 3 ejes hasta 5-axis), abordamos los procesos de corte y los procesos no tradicionales de CNC, y ofrecemos orientación práctica para la selección en función del material y el sector. Tanto si eres un ingeniero de diseño que adapta la geometría de las piezas a la capacidad del proceso, un ingeniero de fabricación que planifica las operaciones o un equipo de compras que evalúa a los proveedores, el objetivo es ayudarte a elegir el tipo de máquina adecuado para cada trabajo.
¿Qué es una máquina CNC y cómo funciona?
Una máquina CNC (control numérico por ordenador) automatiza las operaciones de mecanizado siguiendo instrucciones programadas digitalmente —normalmente código G— para controlar el movimiento de la herramienta, la velocidad del husillo y la velocidad de avance con alta precisión y repetibilidad.
La diferencia fundamental con respecto a las máquinas-herramienta manuales no es solo la automatización, sino la uniformidad del control. El mecanizado manual depende de la destreza del operario y de su criterio en tiempo real. El mecanizado CNC alcanza la precisión mediante un servocontrol de bucle cerrado, lo que permite producir geometrías complejas de forma repetida con una variación mínima.
Un sistema CNC integra varios subsistemas: el controlador (lee el código G y coordina el movimiento), servomotores y variadores (convertir las órdenes en movimientos lineales y rotatorios precisos), estructura de la máquina (base, husillo, guías — que aportan rigidez y control de las vibraciones), y sistema de herramientas con ATC (cambiador automático de herramientas para el mecanizado de varias operaciones en una sola configuración).
¿Cómo se clasifican las máquinas CNC?
En lugar de agrupar las máquinas únicamente por su nombre, en la práctica de la ingeniería se clasifican según tres dimensiones.
Según el proceso de mecanizado: Sustractivos (fresado, torneado, taladrado, rectificado), de corte térmico (láser, plasma), no tradicionales (EDM) y aditivos (impresión 3D controlada por CNC). El tipo de proceso determina qué materiales y geometrías son fundamentalmente realizables.
Según la configuración de los ejes: Desde 2 ejes (torneado básico) hasta 3 ejes (fresado estándar), 4 ejes (rotación indexada) y 5-axis (multieje simultáneo para superficies complejas). Un mayor número de ejes aumenta la flexibilidad, pero también el coste y la complejidad de la programación.
Según la estructura de la máquina: Centros de mecanizado (especializados en fresado con cambio automático de herramientas), centros de torneado (tornos CNC con herramientas motorizadas) y máquinas especializadas frente a máquinas de uso general.
| Clasificación | Opciones principales | El impacto de la ingeniería |
|---|---|---|
| Proceso | Sustractivo, EDM, de corte, aditivo | Límites de los materiales y de las tolerancias |
| Eje | 2–5+ ejes | Capacidad geométrica |
| Estructura | Centro de mecanizado / torneado | Productividad y estrategia de puesta en marcha |
Este marco proporciona el contexto necesario para evaluar tipos específicos de máquinas.
Principales tipos de máquinas CNC según el proceso de mecanizado
Fresadoras CNC
Las fresadoras CNC retiran material mediante una herramienta de corte giratoria con movimiento lineal del eje. Son las máquinas más versátiles para piezas prismáticas y con múltiples caras.
Centros de mecanizado verticales (VMC) orientar el husillo en posición vertical. Facilitan la configuración y la programación, y son las más utilizadas en trabajos de uso general. Centros de mecanizado horizontales (HMC) orientar el husillo horizontalmente, lo que proporciona una evacuación de virutas y una estabilidad térmica superiores, lo que resulta más adecuado para el mecanizado en varias caras y para mayores volúmenes de producción.
Aplicaciones habituales: carcasas, soportes, placas y componentes estructurales. Tolerancia habitual: ±0,01–0,05 mm.
Tornos y centros de torneado CNC
Los tornos CNC hacen girar la pieza de trabajo mientras una herramienta fija retira material, lo que resulta ideal para geometrías axisimétricas como ejes, casquillos y pasadores.
Centros de torneado (máquinas de fresado y torneado) combinan el torneado con herramientas motorizadas y movimiento en el eje Y, lo que permite fresar, taladrar y roscar en una sola configuración. Según nuestra experiencia en el taller, la capacidad de fresado-torneado reduce el número de montajes entre un 40 % y un 60 % en piezas cilíndricas complejas, en comparación con las operaciones separadas de torno y fresadora. Tolerancia típica: ±0,005–0,02 mm.
Routers CNC
Las fresadoras CNC se asemejan a las fresadoras convencionales, pero están optimizadas para un corte a alta velocidad y con poca fuerza, con áreas de trabajo más amplias. Son adecuadas para trabajar madera, plásticos, materiales compuestos y aluminio blando. Sin embargo, la estructura más ligera de estas máquinas limita su rigidez y su capacidad de tolerancia —por lo general, entre ±0,05 y 0,2 mm—. No son adecuadas para piezas metálicas con tolerancias estrictas.
Máquinas taladradoras y roscadoras CNC
Diseñado para la perforación de alta eficiencia en patrones repetitivos. Excelente repetibilidad posicional con tiempos de ciclo cortos. Se utiliza habitualmente en los sectores de la automoción, la electrónica y el mecanizado de paneles.
Rectificadoras CNC
El rectificado utiliza muelas abrasivas para obtener acabados superficiales ultrafinos y tolerancias del orden de las micras (±0,001–0,005 mm). Estas máquinas se encargan del mecanizado final de materiales endurecidos: superficies de rodamientos, ejes y componentes de herramientas. El rectificado es un proceso de acabado, no un método de arranque de material.
| Tipo de máquina | Moción principal | Tolerancia típica | Aplicaciones comunes |
|---|---|---|---|
| Fresado CNC | Herramienta giratoria | ±0,01–0,05 mm | Piezas prismáticas, carcasas |
| Torno CNC | Pieza en rotación | ±0,005–0,02 mm | Ejes, piezas cilíndricas |
| Router CNC | Herramienta giratoria | ±0,05–0,2 mm | Paneles, plásticos, materiales compuestos |
| Perforación CNC | Alimentación lineal | Precisión posicional | Disposición de los agujeros |
| Rectificado CNC | Disco abrasivo | ±0,001–0,005 mm | Acabado de precisión |
Máquinas de corte y máquinas CNC no convencionales
Corte por láser CNC
Utiliza un rayo láser enfocado para fundir o vaporizar el material a lo largo de una trayectoria programada. Ofrece una gran velocidad y una excelente calidad de los bordes en chapas finas. Genera una zona afectada por el calor (HAZ) y resulta menos adecuada para secciones gruesas o materiales muy reflectantes.
Corte por plasma CNC
Corta materiales conductores mediante un chorro de gas ionizado a alta temperatura. Es rápido en chapas de acero gruesas y el coste del equipo es inferior al del láser. La contrapartida: un corte más ancho, una zona afectada por el calor (HAZ) más amplia y una menor precisión dimensional. Es la mejor opción cuando la velocidad y la capacidad de corte en grosor priman sobre la precisión.
Corte por chorro de agua
Elimina material mediante un chorro de agua a alta presión (a menudo con partículas abrasivas). Sin deformación térmica y con una compatibilidad extremadamente amplia con distintos materiales: metales, materiales compuestos, vidrio y piedra. La menor velocidad de corte y el mayor coste de funcionamiento limitan el rendimiento.
EDM (mecanizado por descarga eléctrica)
Elimina material mediante chispas eléctricas controladas, sin que intervenga ninguna fuerza de corte. Electroerosión por hilo destaca por su precisión en perfiles y en esquinas internas estrechas. Electroerosión por penetración machina cavidades, moldes y formas 3D complejas. Ambos son capaces de trabajar con aceros endurecidos y superaleaciones que el corte convencional no puede tratar. La limitación: una eliminación de material más lenta y la necesidad de utilizar materiales conductores.
| Proceso | Precisión | Zona afectada por el calor | Flexibilidad de los materiales |
|---|---|---|---|
| Corte por láser | Alta | Sí | Metales, chapas finas |
| Corte por plasma | Moderado | Sí (grande) | Metales conductores |
| Corte por chorro de agua | De moderado a alto | Ninguno | Muy amplio |
| EDM | Muy alta | Mínimo | Materiales conductores |
Máquinas CNC de 3 ejes frente a las de 4 ejes frente a las de 5 ejes
La configuración de los ejes determina la capacidad geométrica, el número de configuraciones y el coste. Elegir el número adecuado de ejes es una de las decisiones más importantes en la planificación del proceso.
3 ejes CNC
Desplaza la herramienta a lo largo de los ejes X, Y y Z. Programación muy sencilla, coste más bajo y mayor disponibilidad de proveedores. Acceso limitado a características complejas y requiere múltiples configuraciones para piezas con varias caras; cada cambio de fijación añade un error acumulativo. Ideal para placas, soportes y carcasas con características en una o dos caras.
4 ejes CNC
Añade un eje rotativo (A o B), que normalmente hace girar la pieza de trabajo. Permite el mecanizado indexado de varias caras en una sola configuración, lo que mejora la precisión posicional y reduce la complejidad de la fijación. Supone una mejora rentable cuando las configuraciones de 3 ejes resultan ineficaces. Ideal para piezas con elementos distribuidos alrededor de un cuerpo cilíndrico: colectores, piezas en bruto de engranajes y patrones de orificios indexados.
5 ejes CNC
Permite el movimiento simultáneo a lo largo de tres ejes lineales y dos ejes rotativos. Permite acceder a geometrías complejas y socavados en una sola configuración, lo que minimiza la acumulación de tolerancias. Las herramientas más cortas y los ángulos de corte optimizados mejoran la calidad de la superficie. Las desventajas: un mayor coste de inversión, una programación más compleja y la necesidad de contar con personal experimentado en la planificación de procesos.
Según nuestros datos de producción, al pasar de un sistema de 3 ejes (4 configuraciones) a un sistema 5-axis (1 configuración) para la fabricación de un soporte aeroespacial de múltiples caras, se redujo el tiempo de ciclo total en 35% y se mejoró la precisión posicional en 40%, al tiempo que se eliminaron dos dispositivos de sujeción.
| Tipo de eje | Capacidad geométrica | Reducción de la configuración | Coste habitual |
|---|---|---|---|
| 3 ejes | Bajo-moderado | Bajo | Bajo |
| 4 ejes | Moderado | Medio | Medio |
| 5 ejes | Alto – muy alto | Alta | Alta |
Principio de selección: Elige el número mínimo de ejes que permita cumplir de forma fiable los requisitos geométricos y de tolerancia. Recurre a máquinas con más ejes únicamente cuando ello reduzca el número de configuraciones, mejore la precisión o permita acceder a elementos que, de otro modo, no se podrían mecanizar.
Selección de máquinas CNC según el material y el sector industrial
Por material
Aluminio (6061/7075): Centros de mecanizado de alta velocidad de 3 ejes o 5-axis. El aluminio requiere una alta velocidad del husillo y una evacuación eficaz de las virutas. El mecanizado multieje reduce las operaciones de preparación para carcasas complejas.
Acero y acero inoxidable (304/316L): Centros de torneado, centros de mecanizado horizontal (HMC) y centros de mecanizado de 4-5 ejes. Las mayores fuerzas de corte y el calor generado exigen estructuras rígidas y sistemas de sujeción estables.
Titanio (Ti-6Al-4V): Centros de mecanizado 5-axis con husillos de alta rigidez y un sistema avanzado de suministro de refrigerante. La baja conductividad térmica requiere herramientas cortas, ángulos óptimos y un número mínimo de cambios de sujeción.
Plásticos y materiales compuestos: Routers CNC, fresadoras de 3 ejes, corte por chorro de agua para laminados sensibles al calor. Las fuerzas más reducidas permiten fabricar máquinas más ligeras; evitar el calor es más importante que la rigidez.
Por sector
Automóvil: Centros de torneado y centros de mecanizado horizontal (HMC) orientados al rendimiento, la repetibilidad y la capacidad de automatización.
Aeroespacial: Centros 5-axis y EDM para tolerancias ajustadas en geometrías complejas en materiales duros.
Productos sanitarios: Centros de mecanizado de alta precisión de 3 a 5 ejes y tornos de tipo suizo que ofrecen una precisión a nivel de micras y la capacidad de mecanizar detalles de pequeñas dimensiones.
Electrónica de consumo: Fresadoras de alta velocidad de 3 a 5 ejes para el mecanizado de piezas de paredes delgadas, superficies estéticas y la iteración rápida de diseños.
Cómo elegir la máquina CNC adecuada
Factores clave para la toma de decisiones
Geometría y tolerancias de la pieza: Las piezas prismáticas sencillas son adecuadas para el mecanizado en 3 ejes. Las piezas con múltiples caras y relaciones posicionales precisas justifican el uso de 4 o 5-axis para reducir las configuraciones y el error de apilamiento.
Volumen de producción: La producción de bajo volumen y gran variedad de modelos se adapta mejor a los centros de mecanizado flexibles. La producción repetitiva de gran volumen se beneficia del uso de equipos especializados y de la automatización.
Material: El aluminio favorece la velocidad. El acero y el titanio exigen rigidez y par motor. Los plásticos dan prioridad a la protección contra el calor.
Presupuesto y retorno de la inversión: Evalúa el coste total de fabricación por pieza —incluidos el tiempo de puesta a punto, el riesgo de desperdicio y la flexibilidad— y no solo el precio de la máquina.
Cuándo la externalización es mejor que la compra
En el caso de volúmenes reducidos, prototipos, piezas de alta complejidad o una demanda incierta, externalizar el mecanizado CNC evita la inversión de capital y, al mismo tiempo, permite acceder a múltiples tipos de máquinas. Según nuestra experiencia, la mayoría de las empresas emergentes y de productos obtienen mejores resultados —más rápidos y más económicos— al asociarse con un taller de mecanizado a medida con experiencia que invirtiendo en maquinaria que acabarán infrautilizando.
Conclusión
Los tipos de máquinas CNC presentan capacidades fundamentalmente diferentes; no se trata solo de nombres o configuraciones distintas. El proceso de mecanizado, la disposición de los ejes y la estructura de la máquina definen conjuntamente qué geometrías se pueden producir, con qué precisión y a qué coste. Aplicar una lógica de clasificación clara ayuda a los ingenieros a evitar desajustes entre los requisitos de las piezas y las capacidades de la máquina, lo que reduce las configuraciones innecesarias, los errores de tolerancia y los riesgos de producción.
Para la mayoría de las empresas que fabrican piezas a medida o que operan en entornos con gran variedad de productos, es más importante ajustar las necesidades de material, tolerancia, volumen y plazos de entrega al tipo de máquina CNC adecuado que el número de máquinas o la marca. ¿Necesitas ayuda para seleccionar el proceso CNC adecuado para tu proyecto? [Póngase en contacto con nuestro equipo de ingeniería] para obtener asesoramiento sobre fabricación y asistencia en mecanizado de precisión.
FAQ
¿Cuál es el tipo más habitual de máquina CNC?
Las fresadoras de 3 ejes CNC y los tornos CNC (centros de torneado) son los más habituales. En conjunto, cubren la mayor parte de las geometrías de las piezas industriales: piezas prismáticas, carcasas, ejes y casquillos. Su equilibrio entre capacidad, coste y disponibilidad las hace adecuadas para todo tipo de aplicaciones, desde prototipos hasta la producción en volúmenes medios.
¿Es lo mismo un router CNC que una fresadora CNC?
Las fresadoras n.º CNC son rígidas y están orientadas al par de giro, optimizadas para metales y tolerancias estrictas. Las fresadoras CNC son más ligeras y rápidas, y están diseñadas para madera, plásticos, materiales compuestos y aluminio blando. El uso de una fresadora para piezas metálicas de precisión suele provocar vibraciones, un acabado deficiente y problemas de tolerancia. Elige en función del material y de los requisitos de precisión.
¿Cuándo debo utilizar una máquina 5-axis o CNC?
El mecanizado 5-axis resulta adecuado cuando las piezas presentan superficies 3D complejas o socavados, elementos en varias caras que requieren relaciones posicionales muy precisas, o tolerancias elevadas que se benefician de un mecanizado en una sola configuración. Si la geometría puede conseguirse con configuraciones de 3 o 4 ejes sin riesgo para las tolerancias, el 5-axis supone un coste innecesario.
¿Se consideran las cortadoras láser CNC máquinas CNC?
Sí, utilizan control numérico por ordenador para guiar el movimiento. Sin embargo, las cortadoras láser cumplen una función diferente a la de los centros de mecanizado. Destacan por su rapidez y precisión en el perfilado de chapas, pero no pueden producir elementos en profundidad, roscas ni tolerancias 3D estrictas. Considéralas complementarias al mecanizado, no un sustituto.
¿Deberían las empresas emergentes adquirir máquinas CNC o externalizar el servicio?
Para la mayoría de las empresas emergentes, la externalización es la opción que presenta menos riesgos. Permite evitar la inversión de capital, los gastos generales de mantenimiento y las necesidades de personal, al tiempo que ofrece acceso a múltiples tipos de máquinas, incluidos los modelos 5-axis y EDM. La compra solo resulta conveniente cuando los volúmenes son estables y predecibles, o cuando el control interno es estratégicamente fundamental.


