
Specificare una fresatrice a 3 assi per un pezzo che richiede lavorazioni su cinque facce. Preventivare un lavoro con una fresatrice a controllo numerico CNC quando la tolleranza richiesta è ±0,02 mm su alluminio 6061. Inviare una staffa aerospaziale in titanio a un'officina con solo centri di tornitura. Vediamo regolarmente queste discrepanze — e tutte riconducono alla stessa causa principale: trattare i tipi di macchine CNC come intercambiabili quando rappresentano capacità fondamentalmente diverse.
Questo articolo copre i tipi di macchine CNC da una prospettiva ingegneristica e produttiva. Spieghiamo la logica di classificazione dietro le diverse macchine, esaminiamo i tipi principali in base al processo di lavorazione, confrontiamo le configurazioni degli assi (da 3 assi a 5-axis), trattiamo i processi di taglio e non tradizionali CNC, e forniamo una guida pratica alla selezione in base al materiale e al settore. Che tu sia un ingegnere progettista che allinea la geometria del pezzo con la capacità di processo, un ingegnere di produzione che pianifica le operazioni, o un team acquisti che valuta i fornitori, l'obiettivo è aiutarti ad abbinare il tipo di macchina giusto al lavoro giusto.
Cos'è una macchina CNC e come funziona?
Una macchina CNC (controllo numerico computerizzato) automatizza le operazioni di lavorazione seguendo istruzioni programmate digitalmente — tipicamente codice G — per controllare il movimento dell'utensile, la velocità del mandrino e l'avanzamento con elevata precisione e ripetibilità.
La differenza essenziale rispetto alle macchine utensili manuali non è solo l'automazione — è la costanza del controllo. La lavorazione manuale dipende dall'abilità dell'operatore e dal giudizio in tempo reale. La lavorazione CNC raggiunge la precisione attraverso il controllo servo ad anello chiuso, consentendo di produrre geometrie complesse in modo ripetuto con variazioni minime.
Un sistema CNC integra diversi sottosistemi: il controllore (legge il codice G e coordina il movimento), motori servo e azionamenti (convertono i comandi in movimento lineare e rotazionale preciso), struttura della macchina (basamento, mandrino, guide — fornendo rigidità e controllo delle vibrazioni), e sistema di utensili con ATC (cambio utensile automatico per lavorazioni multi-operazione in un unico setup).
Come vengono classificate le macchine CNC?
Piuttosto che raggruppare le macchine solo per nome, la pratica ingegneristica le classifica in base a tre dimensioni.
Per processo di lavorazione: Sottrattivo (fresatura, tornitura, foratura, rettifica), taglio termico (laser, plasma), non tradizionale (EDM) e additivo (stampa 3D controllata da CNC). Il tipo di processo definisce quali materiali e geometrie sono fondamentalmente realizzabili.
Per configurazione degli assi: Da 2 assi (tornitura di base) a 3 assi (fresatura standard), 4 assi (rotazione indicizzata) e 5-axis (multi-assi simultaneo per superfici complesse). Più assi aumentano la flessibilità ma anche i costi e la complessità di programmazione.
Per struttura della macchina: Centri di lavorazione (focalizzati sulla fresatura con ATC), centri di tornitura (torni CNC con utensili motorizzati) e macchine specializzate vs. per uso generale.
| Classificazione | Opzioni chiave | Impatto ingegneristico |
|---|---|---|
| Processo | Sottrattivo, EDM, taglio, additivo | Limiti di materiale e tolleranza |
| Assi | 2–5+ assi | Capacità geometrica |
| Struttura | Centro di lavorazione / tornitura | Produttività e strategia di setup |
Questo quadro fornisce il contesto necessario per valutare tipi specifici di macchine.
Tipi principali di macchine CNC per processo di lavorazione
Fresatrici CNC
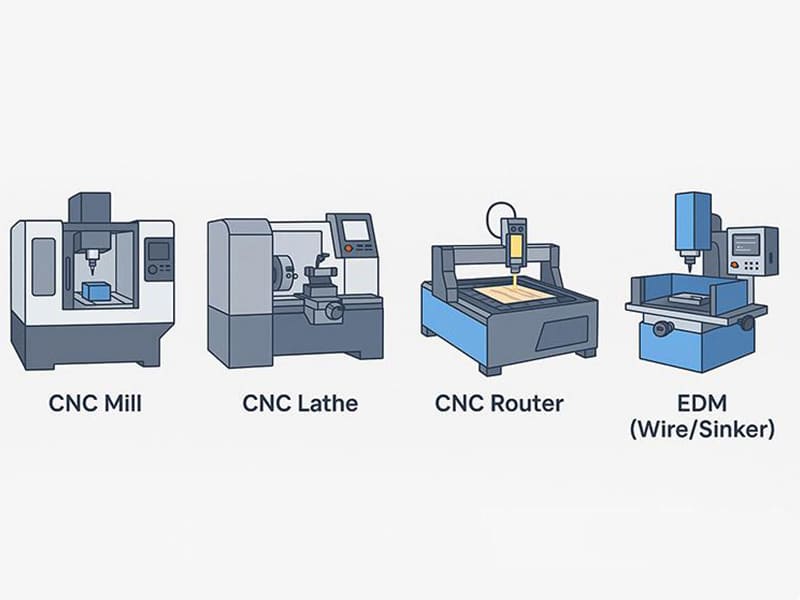
Le fresatrici CNC rimuovono materiale utilizzando un utensile da taglio rotante con movimento lineare degli assi. Sono le macchine più versatili per pezzi prismatici e multi-faccia.
I centri di lavorazione verticali (VMC) orientano il mandrino verticalmente. Offrono setup e programmazione più semplici e dominano il lavoro per uso generale. I centri di lavorazione orizzontali (HMC) orientano il mandrino orizzontalmente, offrendo una superiore evacuazione dei trucioli e stabilità termica — più adatti per lavorazioni multi-faccia e volumi di produzione più elevati.
Applicazioni tipiche: alloggiamenti, staffe, piastre, componenti strutturali. Tolleranza tipica: ±0,01–0,05 mm.
Torni CNC e centri di tornitura
I torni CNC ruotano il pezzo mentre un utensile stazionario rimuove materiale — ideali per geometrie assialsimmetriche come alberi, boccole e perni.
I centri di tornitura (macchine freso-tornitrici) combinano la tornitura con utensili motorizzati e movimento dell'asse Y, consentendo fresatura, foratura e maschiatura in un unico setup. Nella nostra esperienza in officina, la capacità freso-tornitrice riduce il numero di setup del 40–60% su pezzi cilindrici complessi rispetto a operazioni separate di tornio e fresatrice. Tolleranza tipica: ±0,005–0,02 mm.
Fresatrici CNC
Le fresatrici a controllo numerico CNC assomigliano alle fresatrici ma sono ottimizzate per taglio ad alta velocità e bassa forza con volumi di lavoro più ampi. Gestiscono bene legno, plastiche, compositi e alluminio tenero. Tuttavia, le strutture più leggere della macchina limitano la rigidità e la capacità di tolleranza — generalmente ±0,05–0,2 mm. Non sono adatte per pezzi metallici con tolleranze strette.
Macchine per foratura e maschiatura CNC
Dedicati alla creazione di fori ad alta efficienza in schemi ripetitivi. Eccellente ripetibilità posizionale con tempi di ciclo brevi. Comuni nell'automotive, nell'elettronica e nella lavorazione di pannelli.
Rettificatrici CNC
La rettifica utilizza mole abrasive per finiture superficiali ultra-fini e tolleranze a livello di micron (±0,001–0,005 mm). Queste macchine gestiscono la finitura finale su materiali induriti — superfici di cuscinetti, alberi e componenti per utensili. La rettifica è un processo di finitura, non un metodo di rimozione di massa.
| Tipo di macchina | Movimento primario | Tolleranza tipica | Applicazioni comuni |
|---|---|---|---|
| Fresatura CNC | Utensile rotante | ±0,01–0,05 mm | Pezzi prismatici, alloggiamenti |
| Tornio CNC | Pezzo rotante | ±0,005–0,02 mm | Alberi, parti cilindriche |
| Fresatrice a controllo numerico CNC | Utensile rotante | ±0,05–0,2 mm | Pannelli, plastiche, compositi |
| Foratura CNC | Avanzamento lineare | Precisione di posizionamento | Pattern di fori |
| Rettifica CNC | Mola abrasiva | ±0,001–0,005 mm | Finitura di precisione |
Macchine CNC di taglio e non convenzionali
Taglio laser CNC
Utilizza un fascio laser focalizzato per fondere o vaporizzare il materiale lungo un percorso programmato. Offre alta velocità ed eccellente qualità dei bordi su lamiera sottile. Crea una zona termicamente alterata (HAZ) ed è meno adatto per sezioni spesse o materiali altamente riflettenti.
Taglio al plasma CNC
Taglia materiali conduttivi utilizzando un getto di gas ionizzato ad alta temperatura. Veloce su piastre di acciaio spesse a un costo di attrezzatura inferiore rispetto al laser. Il compromesso: kerf più ampio, HAZ più estesa e minore precisione dimensionale. Ideale dove velocità e capacità di spessore superano la precisione.
Taglio a getto d'acqua
Rimuove il materiale con un getto d'acqua ad alta pressione (spesso con particelle abrasive). Zero distorsione termica e compatibilità con materiali estremamente ampia — metalli, compositi, vetro, pietra. Velocità di taglio più lenta e costi operativi più elevati limitano la produttività.
EDM (Lavorazione a scarica elettrica)
Rimuove il materiale tramite scariche elettriche controllate — nessuna forza di taglio coinvolta. Filo EDM Eccelle in profili di precisione e angoli interni stretti. Piombino EDM Lavora cavità, stampi e caratteristiche 3D complesse. Entrambi gestiscono acciai temprati e superleghe che il taglio convenzionale non può toccare. Il limite: rimozione del materiale più lenta e requisito di materiale conduttivo.
| Processo | Precisione | Zona termicamente alterata | Flessibilità dei materiali |
|---|---|---|---|
| Taglio laser | Alto | Sì | Metalli, lamiere sottili |
| Taglio al plasma | Moderato | Sì (ampia) | Metalli conduttivi |
| Getto d'acqua | Da moderato a elevato | Nessuno | Molto ampia |
| EDM | Molto alto | Minimo | Materiali conduttivi |
Macchine CNC a 3 assi vs. 4 assi vs. 5 assi
La configurazione degli assi definisce la capacità geometrica, il numero di setup e il costo. Scegliere il numero di assi corretto è una delle decisioni più impattanti nella pianificazione del processo.
3 assi CNC
Muove l'utensile lungo X, Y e Z. Programmazione più semplice, costo più basso, maggiore disponibilità di fornitori. Accesso limitato a caratteristiche complesse e richiede più setup per pezzi multi-faccia — ogni nuovo fissaggio aggiunge errore cumulativo. Ideale per piastre, staffe e alloggiamenti con lavorazioni su una o due facce.
4 assi CNC
Aggiunge un asse rotativo (A o B), tipicamente ruotando il pezzo. Consente la lavorazione indicizzata di più facce in un singolo setup, migliorando la precisione posizionale e riducendo la complessità del fissaggio. Un passo avanti economicamente vantaggioso quando i setup a 3 assi diventano inefficienti. Adatto per pezzi con caratteristiche distribuite attorno a un corpo cilindrico — collettori, grezzi di ingranaggi, pattern di fori indicizzati.
5 assi CNC
Consente il movimento simultaneo lungo tre assi lineari e due rotativi. Accede a geometrie complesse e sottosquadri in un unico setup, minimizzando l'accumulo di tolleranze. Utensili più corti e angoli di taglio ottimizzati migliorano la qualità superficiale. I compromessi: costo di capitale più elevato, programmazione più complessa e necessità di pianificazione del processo esperta.
Sulla base dei nostri dati di produzione, il passaggio di una staffa aerospaziale multi-faccia da 3 assi (4 setup) a 5-axis (1 setup) ha ridotto il tempo di ciclo totale del 35% e migliorato la precisione posizionale del 40% — eliminando al contempo due fissaggi.
| Tipo di asse | Capacità geometrica | Riduzione dei setup | Costo tipico |
|---|---|---|---|
| 3 assi | Basso-moderato | Basso | Basso |
| 4 assi | Moderato | Medio | Medio |
| 5 assi | Da alta a molto alta | Alto | Alto |
Principio di selezione: Scegli il numero di assi più basso che soddisfi in modo affidabile i requisiti geometrici e di tolleranza. Passa a macchine con più assi solo quando riduce i setup, migliora la precisione o accede a caratteristiche altrimenti non lavorabili.
Selezione della macchina CNC in base a materiale e settore
Per materiale
Alluminio (6061/7075): Centri di lavorazione a 3 assi ad alta velocità o 5-axis. L'alluminio favorisce elevate velocità del mandrino e un'efficiente evacuazione dei trucioli. Il multi-assi riduce i setup per alloggiamenti complessi.
Acciaio e acciaio inossidabile (304/316L): Centri di tornitura, HMC, centri di lavorazione a 4–5 assi. Forze di taglio più elevate e calore richiedono strutture rigide e fissaggi stabili.
Titanio (Ti-6Al-4V): Centri di lavorazione 5-axis con mandrini ad alta rigidità e avanzata erogazione del refrigerante. La scarsa conducibilità termica richiede utensili corti, angoli ottimali e minimi ri-fissaggi.
Plastiche e compositi: Fresatrici CNC, fresatrici a 3 assi, getto d'acqua per laminati sensibili al calore. Forze inferiori consentono macchine più leggere; l'evitare il calore è più importante della rigidità.
Per settore
Automobilistico: Centri di tornitura e HMC per produttività, ripetibilità e predisposizione all'automazione.
Aerospaziale: Centri 5-axis e EDM per tolleranze strette su geometrie complesse in materiali duri.
Dispositivi medici: Centri ad alta precisione a 3–5 assi e torni di tipo svizzero per precisione a livello di micron e capacità di caratteristiche di piccole dimensioni.
Elettronica di consumo: Fresatrici ad alta velocità a 3–5 assi per lavorazioni a parete sottile, superfici estetiche e iterazione rapida del design.
Come scegliere la macchina CNC giusta
Fattori decisionali chiave
Geometria del pezzo e tolleranze: I pezzi prismatici semplici richiedono 3 assi. I pezzi con più facce e relazioni posizionali strette giustificano 4 o 5-axis assi per ridurre i setup e gli errori di accumulo.
Volume di produzione: Il lavoro a basso volume e ad alta varietà favorisce i centri di lavorazione flessibili. La produzione ripetitiva ad alto volume trae vantaggio da attrezzature specializzate e automazione.
Materiale: L'alluminio favorisce la velocità. L'acciaio e il titanio richiedono rigidità e coppia. Le plastiche richiedono di evitare il surriscaldamento.
Budget e ROI: Valutare il costo totale di produzione per pezzo — inclusi tempi di setup, rischio di scarto e flessibilità — non solo il prezzo della macchina.
Quando l'outsourcing è meglio dell'acquisto
Per bassi volumi, prototipi, pezzi ad alta complessità o domanda incerta, l'outsourcing della lavorazione CNC evita investimenti di capitale offrendo accesso a più tipi di macchine. Nella nostra esperienza, la maggior parte delle startup e delle aziende di prodotto ottiene risultati migliori — più velocemente e a costi inferiori — collaborando con un'officina di lavorazione personalizzata esperta piuttosto che investendo in attrezzature che verrebbero sottoutilizzate.
Conclusione
I tipi di macchine CNC rappresentano capacità fondamentalmente diverse — non solo nomi o configurazioni differenti. Il processo di lavorazione, la disposizione degli assi e la struttura della macchina definiscono insieme quali geometrie possono essere prodotte, con quale precisione e a quale costo. Applicare una logica di classificazione chiara aiuta gli ingegneri a evitare disallineamenti tra i requisiti del pezzo e le capacità della macchina, riducendo setup non necessari, errori di tolleranza e rischi di produzione.
Per la maggior parte delle aziende che producono pezzi personalizzati o operano in ambienti ad alta varietà, allineare materiale, tolleranze, volumi e tempi di consegna con il tipo di macchina CNC appropriato conta più del numero di macchine o del marchio. Hai bisogno di aiuto per selezionare il processo CNC giusto per il tuo progetto? [Contatta il nostro team di ingegneria] per assistenza nella produzione e supporto di lavorazione di precisione.
FAQ
Qual è il tipo più comune di macchina CNC?
Le fresatrici CNC a 3 assi e i torni CNC (centri di tornitura) sono i più comuni. Insieme coprono la maggior parte delle geometrie industriali dei pezzi — pezzi prismatici, alloggiamenti, alberi e boccole. Il loro equilibrio tra capacità, costo e disponibilità li rende adatti a tutto, dai prototipi alla produzione di volumi medi.
Un router CNC è uguale a una fresatrice CNC?
No. Le fresatrici CNC sono rigide e orientate alla coppia, ottimizzate per metalli e tolleranze strette. I router CNC sono più leggeri e veloci, progettati per legno, plastiche, compositi e alluminio tenero. Usare un router per pezzi metallici di precisione produce tipicamente vibrazioni, finiture scadenti e problemi di tolleranza. Scegli in base al materiale e ai requisiti di precisione.
Quando dovrei usare una macchina CNC a 5-axis assi?
La lavorazione a 5-axis assi è giustificata quando i pezzi hanno superfici 3D complesse o sottosquadri, caratteristiche su più facce che richiedono relazioni posizionali strette, o tolleranze elevate che beneficiano di una lavorazione in un unico setup. Se la geometria può essere ottenuta con setup a 3 o 4 assi senza rischi di tolleranza, il 5-axis aggiunge costi non necessari.
I laser cutter CNC sono considerati macchine CNC?
Sì — usano il controllo numerico computerizzato per guidare il movimento. Tuttavia, i laser cutter svolgono un ruolo diverso rispetto ai centri di lavorazione. Eccellono nella profilatura rapida e precisa di lamiere ma non possono produrre caratteristiche in profondità, filettature o tolleranze 3D strette. Trattali come complementari alla lavorazione, non come sostituti.
Le startup dovrebbero acquistare macchine CNC o esternalizzare?
Per la maggior parte delle startup, l'outsourcing è l'opzione a minor rischio. Evita investimenti di capitale, costi di manutenzione e requisiti di personale, offrendo al contempo accesso a più tipi di macchine, inclusi 5-axis e EDM. L'acquisto ha senso solo quando i volumi sono stabili e prevedibili, o quando il controllo interno è strategicamente critico.


