
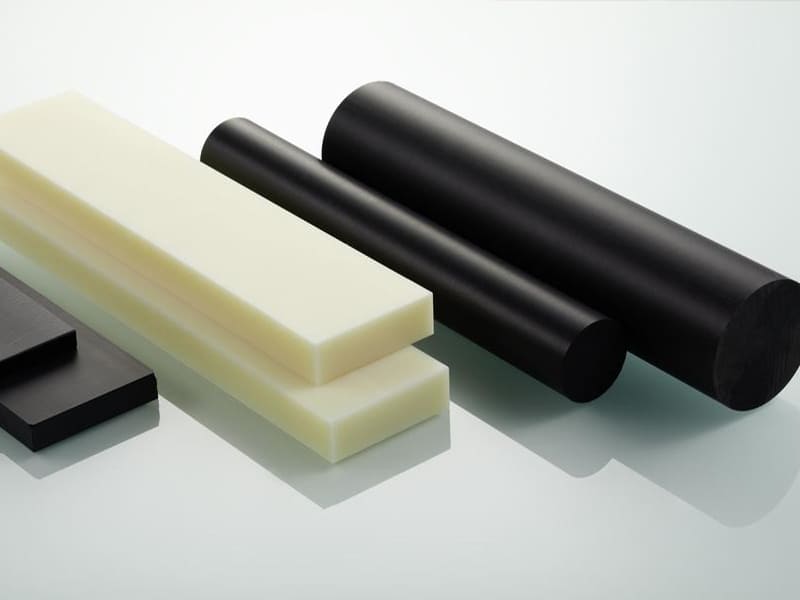
Ein Präzisionszahnrad aus Standard-Nylon PA66 besteht die Prüfstandtests, fällt jedoch nach drei Monaten im Einsatz bei der Maßkontrolle durch. Die Zahnradbohrung ist um 0,15 mm über die Toleranz hinaus gewachsen. Keine mechanische Überlastung, kein Fertigungsfehler – das Nylon hat Umgebungsfeuchtigkeit absorbiert und ist gequollen. Der Ingenieur spezifizierte PA66 wegen seiner hervorragenden Verschleißfestigkeit, ohne dessen 2–3% Feuchtigkeitsaufnahme im Gleichgewichtszustand zu berücksichtigen, die bei Präzisionsmerkmalen messbare Dimensionsänderungen verursacht. Der Wechsel zu POM (Acetal) – das weniger als 0,2% Feuchtigkeit absorbiert – beseitigte das Problem vollständig, während die Verschleißleistung ausreichend blieb. Wir beheben solche Auswahlfehler bei technischen Kunststoffen regelmäßig. Das Material, das bei einer einzelnen Datenblatt-Eigenschaft am besten abschneidet, ist oft nicht die richtige Wahl, wenn die gesamte Betriebsumgebung berücksichtigt wird.
Technische Kunststoffe nehmen eine spezifische Position in der Materialhierarchie ein: über Standardkunststoffen in mechanischer Festigkeit, thermischer Stabilität und Maßkontrolle; unter Strukturmetallen in Steifigkeit und Temperatureignung. Dieser Leitfaden behandelt die Klassifizierung nach Molekularstruktur und Leistungsstufe, Eigenschaftsvergleiche, die für reale Designentscheidungen relevant sind, wie sich Spritzguss und CNC-Bearbeitung unterschiedlich auf die Leistung auswirken, materialbezogene Auswahlhinweise und einen strukturierten Rahmen zur Abstimmung technischer Kunststoffe auf Anwendungsanforderungen.
Was definiert einen technischen Kunststoff?
Messbare Leistungskriterien – nicht Marke oder Preis.
| Abmessung | Technische Kunststoffe | Standardkunststoffe |
|---|---|---|
| Mechanische Festigkeit | Mittel–hoch, designgeeignet | Gering bis mäßig |
| Hitzebeständigkeit | Stabil bei erhöhten Temperaturen | Begrenzt durch Erweichung |
| Maßkontrolle | Vorhersehbar, bearbeitbar | Hohes Kriechen und Verformung |
| Langzeit-Lastfähigkeit | Ausgelegt für Dauerbelastung | Schlechte Kriechbeständigkeit |
| Typische Verwendung | Funktionale Komponenten | Verpackung, Behälter |
Klassifizierung: Struktur und Leistung
Kristallin vs. Amorph
Teilkristallin (POM, Nylon, PEEK, PPS): Geordnete Molekülbereiche → höhere Steifigkeit, bessere chemische/Verschleißbeständigkeit. Kompromiss: Richtungsabhängiges Schrumpfen beim Formen, Spannungsabbau-Bewegung nach der CNC-Bearbeitung.
Amorph (PC, ABS, PEI): Ungeordnete Ketten → isotrope Abmessungen, bessere Transparenz, vorhersehbarere Toleranzhaltung. Kompromiss: typischerweise geringere Verschleiß- und Chemikalienbeständigkeit.
Aus unserer Werkstatt-Erfahrung: Teilkristalline Kunststoffe tolerieren Gleitkontakt und chemische Einwirkung. Amorphe Kunststoffe glänzen dort, wo Präzision und Dimensionswiederholbarkeit dominieren. Das Bearbeitungsverhalten unterscheidet sich zwischen beiden erheblich.
Standard vs. Hochleistung
Standard (ABS, PA6/PA66, POM, PC, PET/PBT): Abdecken der meisten industriellen Anwendungen unter 120–150°C. Ausgewogene Kosten, Bearbeitbarkeit und Festigkeit.
Hochleistung (PEEK, PEI, PPS, LCP): Behalten Integrität über 150–250°C, widerstehen aggressiven Chemikalien und zeigen außergewöhnliche Kriechbeständigkeit. PEEK-Material kostet 20–40× POM pro Kilogramm – gerechtfertigt, wenn Standardkunststoffe an ihre Grenzen stoßen, nicht vorher.
Haupttypen
| Material | Wesentlicher Vorteil | Anwendung | CNC-Hinweise |
|---|---|---|---|
| Abs | Zäh, kostengünstig | Gehäuse, Umhausungen | Wärmeempfindlich; scharfe Werkzeuge erforderlich |
| PA6/PA66 | Festigkeit, Verschleiß | Zahnräder, Halterungen | Feuchtigkeitskonditionierung entscheidend |
| POM | Präzision, geringe Reibung | Zahnräder, Gleitführungen | Hervorragende Bearbeitbarkeit |
| PC | Schlagfestigkeit | Schutzabdeckungen, Verkleidungen | Spannungsrissrisiko durch Hitze |
| PTFE | Chemische Inertheit | Dichtungen, Auskleidungen | Verformt unter Spannung; sorgfältige Fixierung erforderlich |
| SPÄHEN | Hochtemperaturfestigkeit | Luft- und Raumfahrt, Medizin | Starre Aufspannungen; hohe Schnittkräfte |
| PEI | Wärme- und Flammbeständigkeit | Elektrik, Luft- und Raumfahrt | Höherer Werkzeugverschleiß als ABS/PC |
| PPS | Chemische Stabilität | Automobilindustrie, Ventile | Spröde; kontrollierte Vorschübe erforderlich |
Gängige Qualitäten
Abs — Schlagfest und einfach zu bearbeiten. Häufig in Gehäusen und Vorrichtungen. Wärmeempfindlich: Scharfe Werkzeuge und kontrollierte Vorschübe verhindern Kantenschmelzen.
Nylon (PA6/PA66) — Fest, ermüdungsbeständig, ausgezeichneter Verschleißwiderstand. Kritischer Punkt: Nimmt 2–3% Feuchtigkeit auf, was Dimensionswachstum verursacht. Konditionierung des Materials vor der Bearbeitung ist bei engen Toleranzen zwingend erforderlich. Basierend auf unseren Produktionsdaten erfordern Durchmessertoleranzen von ±0,05 mm oder enger vorkonditioniertes Material, das bis zum Bearbeitungsbeginn in versiegelten Beuteln gelagert wird.
POM (Delrin) — Hervorragende Dimensionsstabilität, geringe Reibung, vorhersehbare Spanbildung. Hält ±0,015–0,025 mm auf Durchmessern ohne besondere Vorkehrungen — der CNC-freundlichste technische Kunststoff, der verfügbar ist.
PC (Polycarbonat) — Höchste Schlagzähigkeit unter den Standard-Technik-Kunststoffen plus optische Klarheit. Neigt zu Spannungsrissen, wenn sich Schnittwärme aufbaut. Durchlaufkühlung oder Luftstrahl bei CNC-Operationen verhindert Mikrorissbildung.
Hochleistungsqualitäten
SPÄHEN — Zugfestigkeit >100 MPa, Dauereinsatz bis 250°C, beständig gegen die meisten Lösungsmittel. Standard für Luftfahrt-Halterungen, medizinische Implantate und Bohrlochwerkzeuge für Öl/Gas. Erfordert starre CNC-Aufspannungen — hohe Schnittkräfte biegen unzureichend gestützte Werkstücke durch. Schlichtschnitttiefe unter 0,3 mm für Ra 0,8–1,6 µm.
PEI (Ultem) — 170°C Dauerbetrieb mit inhärenter Flammhemmung. Luftfahrt-Innenräume und elektrische Isolatoren. Lässt sich vorhersehbarer bearbeiten als PEEK, jedoch mit höherem Werkzeugverschleiß.
PPS — Hervorragende thermische und chemische Stabilität zu geringeren Kosten als PEEK. Ein häufiger Fehler, den wir sehen: Bearbeitung von PPS mit aggressiven Vorschüben, die Kantenbruch verursachen — das Material ist spröde und benötigt konservative Parameter.
Eigenschaftsvergleich
| Eigentum | Abs | PA66 | POM | PC | PTFE | SPÄHEN |
|---|---|---|---|---|---|---|
| Zugfestigkeit | Niedrig–Mittel | Mittel–Hoch | Mäßig | Mäßig | Niedrig | Hoch |
| Schlagfestigkeit | Gut | Gut | Mäßig | Ausgezeichnet | Arm | Gut |
| HDT | ~95 °C | ~130–200 °C | ~110 °C | ~130 °C | ~50 °C | ~270 °C |
| Verschleiß/Reibung | Messe | Gut | Ausgezeichnet | Schlecht–Mäßig | Hervorragend | Sehr gut |
| Kriechbeständigkeit | Messe | Messe | Gut | Messe | Arm | Ausgezeichnet |
Warum diese Unterschiede wichtig sind
Kriechen unter Dauerlast ist die häufigste Ursache für das Versagen von Kunststoffkonstruktionen im Einsatz. Ein Bauteil, das Kurzzeittests besteht, kann sich unter konstanter Last allmählich verformen, da sich Polymerketten umlagern. PEEK und PPS widerstehen diesem Effekt wirksam. ABS, PC und PTFE kriechen erheblich — sie sind keine Strukturmaterialien für dauerhafte Belastung.
Schlagzähigkeit vs. Verschleiß wirken in entgegengesetzte Richtungen. PC und ABS absorbieren Energie durch molekulare Beweglichkeit (gut für Schutzabdeckungen/Gehäuse). Dieselbe Beweglichkeit macht sie zu schlechten Verschleißflächen. POM und Polyamid widerstehen Gleitkontakt durch molekulare Steifigkeit.
HDT bestimmt die thermische Leistungsfähigkeit. Standard-Technik-Kunststoffe verlieren oberhalb von 80–130°C an Steifigkeit. PEEK hält über 200°C — relevant für Motorräume, sterilisierbare Instrumente und Bohrlochwerkzeuge.
Fertigung: Spritzguss vs. CNC-Zerspanung
| Aspekt | Spritzguss | CNC-Bearbeitung |
|---|---|---|
| Molekulare Orientierung | Strömungsinduziert (anisotrop) | Minimal (isotrop) |
| Eigenspannung | Häufig durch Abkühlung | Geringer bei richtiger Reihenfolge |
| Formstabilität | Kann nach dem Formen verschoben werden | Hoch vorhersehbar |
| Toleranzfähigkeit | ±0,05–0,10 mm typisch | ±0,015–0,05 mm erreichbar |
| Volumen-Eignung | Hohe Stückzahl, komplexe Geometrie | Niedrig–mittel, Präzisionsteile |
Gegossene Teile tragen strömungsinduzierte Orientierung, die 15–20% richtungsabhängige Festigkeitsschwankungen erzeugt. Zerspante Teile aus Vollmaterial zeigen gleichmäßigere Eigenschaften. POM, aus Stange zerspant, hält ±0,015–0,025 mm. PEEK aus druckgeformter Platte erreicht 0,05 mm Planheit über 100 mm.
CNC-Zerspanung: Best Practices
Werkzeuge: Scharfe Hartmetallwerkzeuge mit polierten Spannuten. Positiver Spanwinkel (10–15°) reduziert Kräfte und Wärme. Stumpfe Werkzeuge reiben statt zu schneiden und verschmieren Oberflächen.
Wärmemanagement: Kunststoffe sind thermische Isolatoren – Wärme staut sich in der Schneidzone. Höherer Vorschub mit kontrollierter Drehzahl schlägt hohe Drehzahl mit langsamem Vorschub. Durchlaufkühlmittel oder Druckluft hält die Zone kühl.
Verzugverhinderung: Ausgewogene Schruppfolgen (Material gleichmäßig von gegenüberliegenden Seiten entfernen). Ruhephasen zwischen Schruppen und Schlichten zur thermischen Normalisierung.
| Problem | Grundursache | Behebung |
|---|---|---|
| Verzug nach der Bearbeitung | Spannungsfreisetzung durch ungleichmäßigen Abtrag | Symmetrisch bearbeiten, Ruhephasen einlegen |
| Mangelhafte Oberflächenbeschaffenheit | Wärmestau, stumpfe Werkzeuge | Niedrigere Drehzahl, Werkzeuge schärfen |
| Maßliche Drift | Wärmeausdehnung | Durchlaufkühlmittel, gestufte Bearbeitung |
| Toleranzverschiebung (Nylon) | Feuchtigkeitsaufnahme | Material vorkonditionieren, Umgebung kontrollieren |
Auswahlrahmen
Schritt 1 – Dominante Lastart
Dauerhafte statische Last → Kriechfestigkeit: POM, PEEK, PPS. Gleitverschleiß → niedrige Reibung: POM, PTFE-gefüllte Sorten, Nylon. Schlag → Zähigkeit: PC, ABS, PA66.
Schritt 2 – Betriebstemperatur
Unter 100°C → Standardqualitäten ausreichend. 120–150°C → Nylon, PBT, PC. Über 150°C → PEEK, PEI, PPS erforderlich.
Schritt 3 – Chemische/Umwelteinwirkung
Öle, Kraftstoffe, Lösungsmittel → teilkristalline Kunststoffe (POM, PPS, PEEK). Feuchtigkeitsempfindliche Umgebung → Nylon nur mit Konditionierung/Versiegelung bewerten. Elektrische Isolierung → PC, PEI, PPS.
Schritt 4 – Maßgenauigkeit
Enge Toleranzen, planheitskritisch → CNC-bearbeitetes POM oder amorphe Sorten (PC, PEI). Langzeitstabilität → geringes Kriechen, geringe Feuchtigkeitsaufnahme (POM, PEEK).
Schritt 5 – Stückzahl und Verfahren
Niedrige bis mittlere Stückzahl, Präzision → CNC aus Vollmaterial. Hohe Stückzahl, komplexe Geometrie → Spritzguss mit Schwindungsmanagement.
Technische Kunststoffe vs. Metalle
Kunststoffe gewinnen, wenn: Gewichtsreduzierung, Korrosionsbeständigkeit, Bauteilkonsolidierung, elektrische Isolierung, Schwingungsdämpfung oder inhärente Gleitfähigkeit Anforderungen sind.
Metalle gewinnen, wenn: Maximale Steifigkeit, Temperaturen jenseits der Polymergrenzen, Kontaktspannungen, die die Polymerfähigkeiten überschreiten, oder Vorschriften metallisches Verhalten vorschreiben.
In Projekten, die wir geliefert haben, betreffen die stärksten Kunststoff-statt-Metall-Fälle die Bauteilkonsolidierung – den Ersatz einer 5-teiligen Metallbaugruppe durch ein einziges spritzgegossenes technisches Kunststoffbauteil, das Montagearbeit, Befestigungselemente und Korrosionsrisiko gleichzeitig eliminiert.
Schlussfolgerung
Technische Kunststoffe werden durch messbare Leistungsschwellen definiert – nicht dadurch, dass sie “besserer Kunststoff” sind. Sie besetzen ein spezifisches Fenster, in dem Polymerleistung reale technische Anforderungen erfüllt: Gewicht, Korrosionsbeständigkeit, Dämpfung, Bauteilkonsolidierung oder inhärente Gleitfähigkeit.
Eine erfolgreiche Auswahl identifiziert die dominante Versagensart (Verschleiß, Kriechen, Schlag, Wärme, chemischer Angriff) und passt den molekularen Mechanismus des Polymers an diese Anforderung an. Anschließend wird bestätigt, dass der Fertigungsprozess die erforderliche Maßgenauigkeit und Materialkonsistenz liefert. Benötigen Sie Hilfe bei der Auswahl technischer Kunststoffe oder der CNC-Bearbeitung präziser Polymerbauteile? [Kontaktieren Sie unser Ingenieurteam] für Materialberatung und Fertigungsunterstützung.
FAQ
Was sind technische Kunststoffe?
Polymere, die messbare Leistungskriterien für funktionale, lasttragende Anwendungen erfüllen: ausreichende mechanische Festigkeit, thermische Stabilität über 100°C, Maßkontrolle, Kriechfestigkeit und Umweltbeständigkeit. Beispiele: Nylon, POM, PC, PEEK, PPS. Abgegrenzt von Standardkunststoffen (PP, PE) durch ihre Fähigkeit, als Strukturmaterialien zu dienen.
Was ist der beste technische Kunststoff für die CNC-Bearbeitung?
POM (Acetal/Delrin) – Dimensionsstabilität, vorhersehbare Spanbildung, hält ±0,015–0,025 mm routinemäßig. Für erhöhte Temperatur oder chemische Beständigkeit: PEEK und PEI mit starren Aufspannungen und Hartmetallwerkzeugen. Nylon lässt sich leicht bearbeiten, erfordert jedoch feuchtigkeitskonditioniertes Material für enge Toleranzen.
Wie wähle ich zwischen POM und Nylon?
POM für Präzision und Dimensionsstabilität (Zahnräder, Gleitführungen, Lagergehäuse). Nylon für höhere Zähigkeit und Ermüdungsbeständigkeit unter zyklischer/Schlagbelastung (Halterungen, Clips, Verschleiß bei intermittierendem Kontakt). Kritischer Unterschied: POM ist in den meisten Umgebungen dimensionsstabil; Nylon absorbiert Feuchtigkeit, was 0,1–0,3% dimensionsmäßiges Wachstum im Gleichgewicht verursacht.
Sind technische Kunststoffe für hohe Temperaturen geeignet?
Standardqualitäten: 120–150°C dauerhaft. Darüber: PEEK (250°C), PPS (~220°C), PEI (~170°C). Immer basierend auf der kontinuierlichen Betriebstemperatur spezifizieren, nicht auf Spitzenbelastung.
Spritzguss vs. CNC-Bearbeitung für technische Kunststoffe?
Spritzguss für hohe Stückzahlen und komplexe Geometrie – führt jedoch zu fließbedingter Orientierung und Eigenspannungen. CNC-Bearbeitung aus Material für Präzision, gleichmäßige Eigenschaften und niedrige bis mittlere Stückzahlen. POM und PEEK erreichen engere Toleranzen aus bearbeitetem Material als aus dem Spritzguss.


