
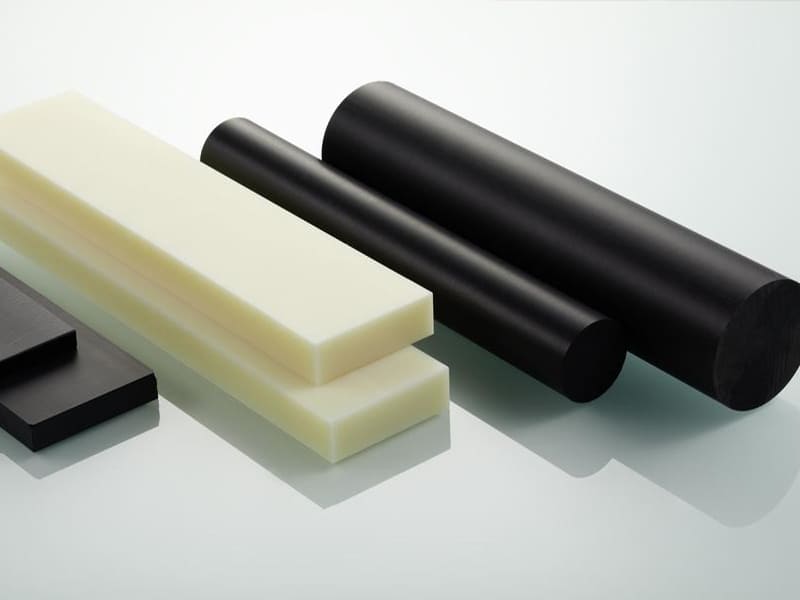
Прецизионная шестерня, спроектированная из стандартного нейлона PA66, проходит стендовые испытания, но не проходит проверку размеров после трёх месяцев эксплуатации. Отверстие шестерни увеличилось на 0,15 мм сверх допуска. Ни механической перегрузки, ни производственного дефекта — нейлон поглотил влагу из окружающей среды и набух. Инженер выбрал PA66 за его превосходную износостойкость, не учтя его влагопоглощение 2–3% при равновесии, что вызывает измеримое изменение размеров прецизионных элементов. Переход на POM (ацеталь) — который поглощает менее 0,2% влаги — полностью устранил проблему при сохранении достаточной износостойкости. Мы регулярно устраняем подобные ошибки выбора инженерных пластиков. Материал, занимающий высшую строчку по отдельному показателю в паспорте, часто не является правильным выбором при учёте полных условий эксплуатации.
Инженерные пластики занимают определённое положение в иерархии материалов: выше товарных полимеров по механической прочности, термической стабильности и размерному контролю; ниже конструкционных металлов по жёсткости и температурным возможностям. Данное руководство охватывает классификацию по молекулярной структуре и уровню производительности, сравнения свойств, важные для реальных проектных решений, то, как литьё под давлением и обработка CNC по-разному влияют на характеристики, рекомендации по выбору материала за материалом и структурированную систему сопоставления инженерных пластиков с требованиями применения.
Что определяет инженерный пластик?
Измеримые критерии производительности — не бренд и не цена.
| Параметр | Инженерные пластмассы | Товарные пластики |
|---|---|---|
| Механическая прочность | Умеренная–высокая, конструкционного класса | Низкий–умеренный |
| Жаростойкость | Стабильность при повышенной температуре | Ограничены размягчением |
| Контроль размеров | Предсказуемость, обрабатываемость | Высокая ползучесть и деформация |
| Долговременная несущая способность | Рассчитаны на длительную нагрузку | Плохая сопротивляемость ползучести |
| Типичное применение | Функциональные компоненты | Упаковка, контейнеры |
Классификация: структура и производительность
Кристаллические vs. аморфные
Полукристаллический (POM, нейлон, PEEK, PPS): Упорядоченные молекулярные области → более высокая жёсткость, лучшая химическая и износостойкость. Компромисс: направленная усадка при литье, движение при снятии напряжений после обработки CNC.
Аморфный (PC, ABS, PEI): Неупорядоченные цепи → изотропные размеры, лучшая прозрачность, более предсказуемое сохранение допусков. Компромисс: как правило, более низкая износо- и химическая стойкость.
Из нашего опыта на производстве: Полукристаллические пластики выдерживают скользящий контакт и воздействие химикатов. Аморфные пластики превосходят там, где доминируют точность и размерная повторяемость. Поведение при обработке значительно различается между этими двумя типами.
Стандартные vs. высокопроизводительные
Стандарт (ABS, PA6/PA66, POM, PC, PET/PBT): Охватывают большинство промышленных применений ниже 120–150°C. Сбалансированная стоимость, обрабатываемость и прочность.
Высокопроизводительные (PEEK, PEI, PPS, LCP): Сохраняют целостность выше 150–250°C, противостоят агрессивным химикатам и демонстрируют исключительную сопротивляемость ползучести. Заготовка PEEK стоит в 20–40 раз дороже POM за килограмм — это оправдано, когда стандартные пластики достигают своих пределов, а не раньше.
Основные типы
| Материал | Ключевое преимущество | Применение | Примечания по CNC |
|---|---|---|---|
| АБС | Прочный, низкая стоимость | Корпуса, кожухи | Термочувствительный; требуются острые инструменты |
| PA6/PA66 | Прочность, износ | Шестерни, кронштейны | Кондиционирование по влажности критично |
| POM | Точность, низкое трение | Шестерни, направляющие | Превосходная обрабатываемость |
| ПК | Ударная вязкость | Защитные ограждения, крышки | Риск растрескивания под напряжением от нагрева |
| PTFE | Химическая инертность | Уплотнения, вкладыши | Деформируется при зажиме; тщательное крепление |
| PEEK | Прочность при высокой температуре | Аэрокосмическая отрасль, медицина | Жёсткие установки; высокие силы резания |
| PEI | Термо- и огнестойкость | Электротехника, аэрокосмическая отрасль | Более высокий износ инструмента, чем у ABS/PC |
| PPS | Химическая стойкость | Автомобилестроение, клапаны | Хрупкий; требуются контролируемые подачи |
Общие оценки
АБС — Ударостойкий и простой в обработке. Широко применяется в корпусах и оснастке. Термочувствительный: острая кромка инструмента и контролируемые подачи предотвращают оплавление кромок.
Нейлон (PA6/PA66) — Прочный, усталостно-стойкий, отличная износостойкость. Критическая проблема: поглощает 2–3% влаги, вызывая изменение размеров. Кондиционирование заготовки перед обработкой обязательно для работ с жёсткими допусками. По нашим производственным данным, допуски на диаметр ±0,05 мм или точнее требуют предварительно кондиционированного материала, хранящегося в герметичных пакетах до начала обработки.
POM (Делрин) — Выдающаяся размерная стабильность, низкое трение, предсказуемое стружкообразование. Держит ±0,015–0,025 мм на диаметрах без специальных мер предосторожности — самый CNC-дружественный инженерный пластик из доступных.
ПК (поликарбонат) — Наивысшая ударная вязкость среди стандартных инженерных пластиков плюс оптическая прозрачность. Склонен к растрескиванию под напряжением при накоплении тепла резания. Подача СОЖ через инструмент или воздушный обдув при операциях CNC предотвращает образование микротрещин.
Высокопроизводительные марки
PEEK — Предел прочности при растяжении >100 МПа, непрерывная эксплуатация до 250°C, устойчивость к большинству растворителей. Стандарт для аэрокосмических кронштейнов, медицинских имплантатов и скважинного нефтегазового инструмента. Требует жёстких установок CNC — высокие силы резания отклоняют недостаточно поддерживаемые заготовки. Глубина чистового прохода ниже 0,3 мм для Ra 0,8–1,6 мкм.
PEI (Ultem) — 170°C при непрерывной эксплуатации с собственной огнестойкостью. Интерьеры аэрокосмических судов и электрические изоляторы. Обрабатывается более предсказуемо, чем PEEK, но с более высоким износом инструмента.
PPS — Отличная термическая и химическая стабильность при более низкой стоимости, чем PEEK. Одна распространённая ошибка, которую мы наблюдаем: обработка PPS с агрессивными подачами, вызывающими скалывание кромок — материал хрупкий и требует консервативных параметров.
Сравнение свойств
| Недвижимость | АБС | ПА66 | POM | ПК | PTFE | PEEK |
|---|---|---|---|---|---|---|
| Прочность на разрыв | Низкий–средний | Средний–высокий | Умеренный | Умеренный | Низкий | Высокий |
| Ударная вязкость | Хорошо | Хорошо | Умеренный | Отлично | Бедный | Хорошо |
| HDT | ~95 °C | ~130–200 °C | ~110 °C | ~130 °C | ~50 °C | ~270 °C |
| Износ/трение | Ярмарка | Хорошо | Отлично | Плохо–удовлетворительно | Выдающаяся | Очень хорошее |
| Сопротивление ползучести | Ярмарка | Ярмарка | Хорошо | Ярмарка | Бедный | Отлично |
Почему эти различия важны
Ползучесть при длительной нагрузке — это то, на чём большинство пластиковых конструкций выходит из строя в эксплуатации. Деталь, проходящая краткосрочные испытания, может постепенно деформироваться под постоянной нагрузкой по мере перестройки полимерных цепей. PEEK и PPS эффективно этому противостоят. ABS, PC и PTFE значительно ползут — они не являются конструкционными материалами для длительных нагрузок.
Удар против износа — эти свойства действуют в противоположных направлениях. PC и ABS поглощают энергию за счёт молекулярной подвижности (хорошо для защитных экранов/корпусов). Та же подвижность делает их плохими поверхностями трения. POM и нейлон сопротивляются скользящему контакту за счёт молекулярной жёсткости.
HDT определяет термические возможности. Стандартные инженерные пластики теряют жёсткость выше 80–130°C. PEEK сохраняет её за пределами 200°C — это важно для моторных отсеков, стерилизуемых инструментов и скважинного инструмента.
Производство: литьё под давлением против CNC-обработки
| Аспект | Литье под давлением | Обработка на станках с ЧПУ |
|---|---|---|
| Молекулярная ориентация | Обусловленная потоком (анизотропная) | Минимальная (изотропная) |
| Остаточное напряжение | Обычно от охлаждения | Ниже при правильной последовательности |
| Размерная стабильность | Может изменяться после формования | Высокопредсказуемая |
| Точность по допускам | ±0,05–0,10 мм типично | ±0,015–0,05 мм достижимо |
| Пригодность для объёма | Большой объём, сложная геометрия | Малый–средний, точные детали |
Литые детали несут обусловленную потоком ориентацию, создающую 15–20% вариацию прочности в зависимости от направления. Обработанные детали из цельного материала демонстрируют более однородные свойства. POM, обработанный из стержня, держит ±0,015–0,025 мм. PEEK из компрессионно-формованной плиты достигает плоскостности 0,05 мм на 100 мм.
Лучшие практики обработки CNC
Инструменты: Острый твердый сплав с полированными канавками. Положительный передний угол (10–15°) снижает усилия и нагрев. Тупой инструмент трется, а не режет, размазывая поверхность.
Управление теплом: Пластики — тепловые изоляторы, тепло накапливается в зоне резания. Более высокая подача при контролируемых оборотах лучше, чем высокие обороты при медленной подаче. Подача СОЖ через инструмент или сжатый воздух охлаждает зону.
Предотвращение коробления: Сбалансированные последовательности черновой обработки (равномерное удаление материала с противоположных сторон). Паузы между черновой и чистовой обработкой для термической нормализации.
| Проблема | Основная причина | Решение |
|---|---|---|
| Коробление после обработки | Снятие напряжений при неравномерном съеме | Обрабатывайте симметрично, добавляйте паузы |
| Плохое качество поверхности | Нагрев, тупой инструмент | Снизьте обороты, заточите инструмент |
| Размерный дрейф | Тепловое расширение | Подача СОЖ через инструмент, поэтапное резание |
| Смещение допуска (нейлон) | Влагопоглощение | Предварительная подготовка заготовки, контроль окружающей среды |
Система отбора
Шаг 1 — Преобладающий тип нагрузки
Длительная статическая нагрузка → сопротивление ползучести: POM, PEEK, PPS. Скользящий износ → низкое трение: POM, марки с наполнением PTFE, нейлон. Удар → ударная вязкость: PC, ABS, PA66.
Шаг 2 — Рабочая температура
Ниже 100°C → стандартные марки достаточны. 120–150°C → нейлон, PBT, PC. Выше 150°C → требуются PEEK, PEI, PPS.
Шаг 3 — Химическое/экологическое воздействие
Масла, топлива, растворители → полукристаллические (POM, PPS, PEEK). Влагочувствительная среда → оценивайте нейлон только с кондиционированием/герметизацией. Электроизоляция → PC, PEI, PPS.
Шаг 4 — Размерная точность
Жесткие допуски, критичная плоскостность → обработанные на CNC POM или аморфные марки (PC, PEI). Долгосрочная стабильность → низкая ползучесть, низкое влагопоглощение (POM, PEEK).
Шаг 5 — Объем и процесс
Малый–средний объем, точность → CNC из цельного прутка. Большой объем, сложная геометрия → литье под давлением с управлением усадкой.
Инженерные пластики против металлов
Пластики выигрывают, когда: Требуются снижение массы, коррозионная стойкость, объединение деталей, электроизоляция, вибродемпфирование или собственная смазывающая способность.
Металлы выигрывают, когда: Максимальная жесткость, температуры за пределами возможностей полимеров, контактные напряжения, превышающие возможности полимеров, или нормативы предписывают металлическое поведение.
В реализованных нами проектах самые сильные случаи замены металлов пластиками связаны с объединением деталей — замена 5-детальной металлической сборки одним литым под давлением компонентом из инженерного пластика, что одновременно устраняет сборочный труд, крепеж и риск коррозии.
Заключение
Инженерные пластики определяются измеримыми порогами производительности — а не тем, что это “пластик получше”. Они занимают определенную нишу, где характеристики полимера соответствуют реальным инженерным требованиям: вес, коррозионная стойкость, демпфирование, объединение деталей или собственная смазывающая способность.
Успешный выбор определяет преобладающий вид отказа (износ, ползучесть, удар, нагрев, химическое воздействие) и сопоставляет молекулярный механизм полимера с этим требованием. Затем подтвердите, что производственный процесс обеспечивает необходимую размерную точность и однородность материала. Нужна помощь в выборе инженерных пластиков или прецизионной обработке полимерных компонентов на CNC? [Свяжитесь с нашей инженерной командой] для консультации по материалам и поддержки производства.
Часто задаваемые вопросы
Что такое инженерные пластики?
Полимеры, отвечающие измеримым критериям производительности для функциональных несущих применений: достаточная механическая прочность, термостабильность выше 100°C, размерный контроль, сопротивление ползучести и стойкость к воздействию окружающей среды. Примеры: нейлон, POM, PC, PEEK, PPS. Отличаются от товарных пластиков (PP, PE) способностью служить конструкционными материалами.
Какой инженерный пластик лучше всего подходит для обработки на CNC?
POM (ацеталь/Delrin) — размерная стабильность, предсказуемое стружкообразование, стабильно выдерживает ±0,015–0,025 мм. Для повышенных температур или химической стойкости: PEEK и PEI с жесткими настройками и твердосплавным инструментом. Нейлон легко обрабатывается, но требует влагостабилизированной заготовки для жестких допусков.
Как выбрать между POM и нейлоном?
POM для точности и размерной стабильности (шестерни, направляющие, корпуса подшипников). Нейлон для более высокой ударной вязкости и усталостной прочности при циклических/ударных нагрузках (кронштейны, зажимы, износ при прерывистом контакте). Критическое различие: POM размерно стабилен в большинстве сред; нейлон поглощает влагу, вызывая рост размеров на 0,1–0,3% в равновесном состоянии.
Подходят ли инженерные пластики для высоких температур?
Стандартные марки: 120–150°C непрерывно. Выше: PEEK (250°C), PPS (~220°C), PEI (~170°C). Всегда указывайте на основе непрерывной рабочей температуры, а не пикового воздействия.
Литье под давлением или обработка на CNC для инженерных пластиков?
Литье под давлением для больших объемов и сложной геометрии — но вносит ориентацию, вызванную потоком, и остаточные напряжения. Обработка на CNC из прутка для точности, однородных свойств и малых–средних объемов. POM и PEEK достигают более жестких допусков при обработке из прутка, чем при литье.


